
ماكينة نفخ وتشكيل البولي إيثيلين تيريفثالات (PET) ثنائية المراحل للمواد الكيميائية اليومية - من 2000 إلى 4600 عبوة في الساعة
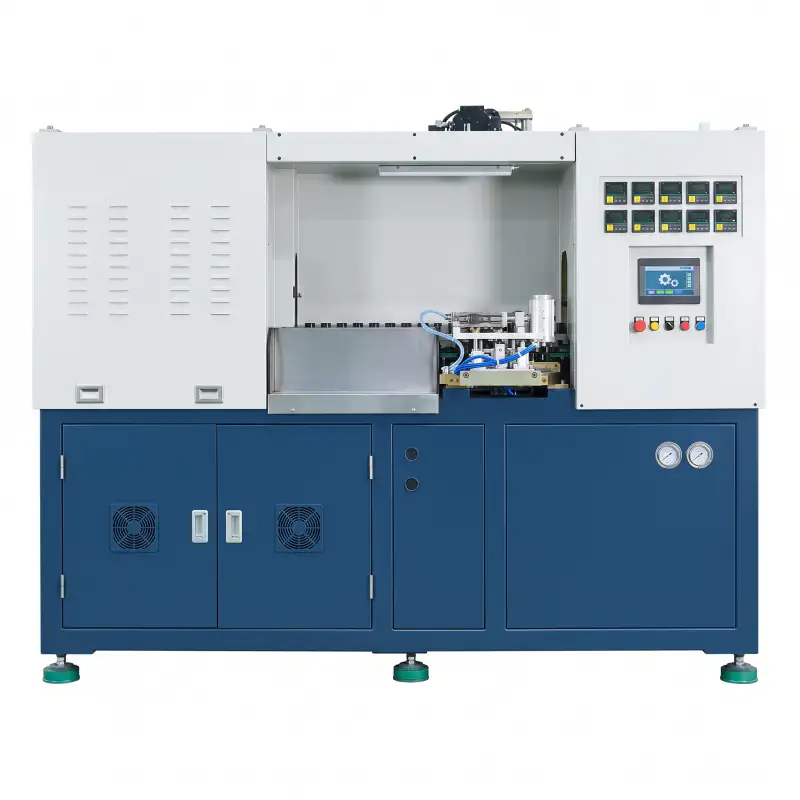
هل تبحث عن شركة موثوقة لتصنيع ماكينات نفخ القوالب ثنائية المراحل؟ صُممت ماكينة نفخ زجاجات PET الأوتوماتيكية لدينا خصيصًا للمواد الكيميائية ومستحضرات التجميل اليومية، حيث توفر إنتاجًا عالي الكفاءة يتراوح بين 2000 و4600 زجاجة في الساعة. تتميز هذه الماكينة بدقة عالية بفضل نظام المؤازرة، ونظام استعادة الهواء عالي الضغط، وشهادة السلامة CE، مما يضمن شفافية فائقة للزجاجات وعائدًا مثاليًا على الاستثمار لخط إنتاجك.
آلة نفخ وتشكيل بالتمدد مع إعادة تسخين على مرحلتين
ماكينة نفخ القوالب لسلسلة زجاجات المواد الكيميائية ومستحضرات التجميل اليومية من إي بي
صُممت آلة التشكيل بالنفخ المطاطي ثنائية المراحل من سلسلة EP للمواد الكيميائية اليومية ومستحضرات التجميل لإنتاج عبوات مستحضرات التجميل عالية الدقة من البولي إيثيلين تيريفثالات (PET) والبولي إيثيلين تيريفثالات جليكول (PETG)، وتوفر إنتاجًا مستقرًا متعدد التجاويف لمجموعة واسعة من أشكال الزجاجات، بدءًا من زجاجات اللوشن ذات العنق الضيق سعة 500 مل وصولًا إلى العبوات ذات الجسم العريض سعة 15000 مل. وتتكامل محركات السيرفو، والمخفضات، والمكونات الكهربائية، وأنظمة التحكم من علامات تجارية عالمية لإنتاج عبوات موثوقة، وموفرة للطاقة، وذات أبعاد متناسقة، تناسب العلامات التجارية للمواد الكيميائية اليومية، ومنتجات العناية الشخصية، ومستحضرات التجميل.
2 / 3 / 4 تجاويف
PET / PETG
نظام محرك سيرفو
قطر العنق يصل إلى 168 مم
نظرة عامة على المنتج
تعتمد سلسلة زجاجات مستحضرات التجميل EP على عملية التشكيل بالنفخ والتمديد مع إعادة التسخين على مرحلتين — الطريقة المهيمنة عالميًا لتصنيع عبوات البولي إيثيلين تيريفثالات (PET) بكميات كبيرة. من خلال فصل عملية حقن القوالب الأولية عن محطة النفخ تمامًا، تُمكّن هذه العملية من تحسين توزيع جدار القالب الأولي بشكل كامل بغض النظر عن سرعة النفخ، مما ينتج عنه زجاجات أرق وأخف وزنًا وأكثر تجانسًا بصريًا مما يمكن أن تحققه العمليات أحادية المرحلة عند إنتاجية مماثلة.
تُعد هذه الآلة مناسبة بشكل خاص لعبوات مستحضرات التجميل والمواد الكيميائية اليومية حيث تتميز هندسة الزجاجة بتعقيد عالٍ تتميز هذه العبوات بمقاطع عرضية بيضاوية، وأسطح مسطحة، وملامح كتف غير متماثلة، وفتحات واسعة تصل إلى قطر عنق يبلغ 168 مم. يوفر قضيب التمديد المستقل الذي يعمل بمحرك مؤازر توجيهًا جزيئيًا ثنائي المحور دقيقًا، مما يمنحها الوضوح ومقاومة السقوط وأداء الحماية المطلوب لتغليف مستحضرات التجميل.
تغطي هذه السلسلة نطاق إنتاج واسع، بدءًا من 900 عبوة في الساعة على حاويات كبيرة الحجم وعريضة الجسم وصولاً إلى 4800 عبوة في الساعة على تكوينات مدمجة ذات 4 تجاويف، مما يمنح فرق المشتريات موردًا واحدًا مؤهلًا لمجموعة كاملة من مواد التعبئة والتغليف التي تشمل الشامبو، وغسول الجسم، ومنظفات المنزل، ومنتجات العناية بالبشرة، والصيغ الكيميائية الصناعية اليومية.
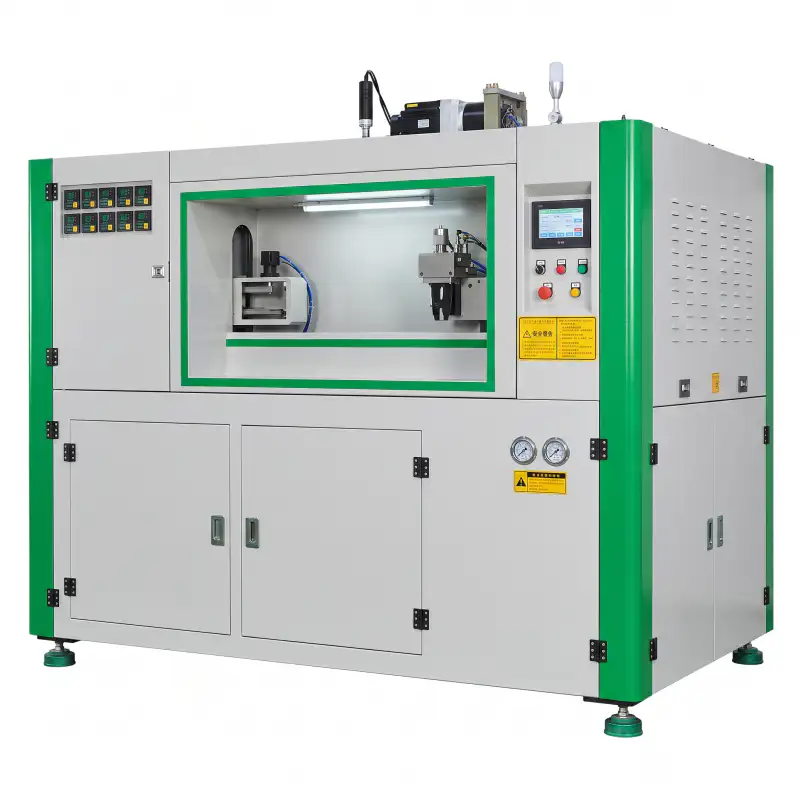
عملية إعادة التسخين على مرحلتين - كيف تعمل
يتم تغذية قوالب PET/PETG الأولية تلقائيًا على حوامل المندريل الدوارة ونقلها إلى فرن الأشعة تحت الحمراء دون معالجة يدوية.
تقوم مصابيح الأشعة تحت الحمراء متعددة المناطق بتسخين القوالب الأولية إلى درجة حرارة دقيقة. ويتيح ضبط كل منطقة على حدة التحكم في توزيع الحرارة على جدران أجسام الزجاجات غير المتماثلة.
يمتد قضيب المؤازرة محوريًا بسرعة وقوة متحكم بهما، مما يؤدي إلى تمديد الشكل الأولي إلى ارتفاع الحاوية بالكامل وبدء التوجيه الجزيئي ثنائي المحور.
يؤدي ضغط النفخ الذي يصل إلى 35 كجم/سم² إلى تمديد الشكل الأولي شعاعيًا مقابل جدران القالب المبردة، مما يثبت الشكل الهندسي النهائي للزجاجة مع لمعان سطحي عالٍ.
تُخرج الزجاجات الجاهزة تلقائيًا وتنتقل إلى أسفل خط الإنتاج لوضع الملصقات أو التعبئة. لا يوجد أي اتصال مباشر بين المشغل ومحطة النفخ طوال دورة الإنتاج.
المواصفات الفنية
اسحب أفقيًا على الهاتف المحمول لعرض جميع أعمدة النماذج.
| المعلمة | وحدة | EP.AS-2C114.3 | EP.AS-4C76.2 | EP.ES-2C100 | EP.ES-2C114.3 | EP.ES-2C130 | EP.ES-2C150 | EP.ES-2C200 | EP.ES-2C260 | EP.ES-3C76 | EP.ES-3C114 | EP.ES-4C76 | EP.ES-4C100 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| وحدة التشكيل | |||||||||||||
| شوط التثبيت | مم | 122 | 100 | 110 | 132 | 160 | 190 | 215 | 275 | 100 | 133 | 100 | 128 |
| مسافة فتح العفن | مم | 302 | 280 | 280 | 312 | 360 | 440 | 499 | 635 | 300 | 363 | 300 | 328 |
| العفن - مسافة قريبة | مم | 180 | 180 | 170 | 180 | 200 | 250 | 284 | 360 | 200 | 230 | 200 | 200 |
| ضربة التمدد | مم | 400 | 350 | 350 | 400 | 350 | 450 | 500 | 550 | 240 | 350/450 | 350 | 350 |
| حامل القوالب الأولية | — | 48 | 96 | 60 | 60 | 60 | 60 | 50 | 42 | 72 | 74 | 96 | 92 |
| التسوس | — | 2 | 4 | 2 | 2 | 2 | 2 | 2 | 2 | 3 | 3 | 4 | 4 |
| مواصفات الحاويات | |||||||||||||
| أقصى حجم للحاوية | مل | 1,000 | 500 | 500 | 1,000 | 1,500 | 2,500 | 5,000 | 15,000 | 700 | 1,500 | 700 | 800 |
| أقصى قطر للرقبة | مم | 88 | 48 | 68 | 88 | 110 | 110 | 138 | 168 | 18-38 | 40 | 48 | 68 |
| أقصى قطر للحاوية | مم | 94 | 65 | 80 | 94 | 110 | 130 | 180 | 240 | 68 | 95 | 68 | 80 |
| أقصى ارتفاع للحاوية | مم | 260 | 250 | 200 | 260 | 250 | 250 | 250 | 450 | 240 | 250/330 | 240 | 250 |
| الناتج النظري | تضخم البروستاتا الحميد | 2,000 | 4,000 | 2,400 | 2,000 | 1,800 | 1,800 | 1,600 | 900 | 3,000 | 2,400 | 4,800 | 4,600 |
| النظام الكهربائي | |||||||||||||
| أقصى قدرة تسخين | كيلوواط | 45 | 33 | 34 | 50 | 42.5 | 42.5 | 85 | 85 | 40 | 40 | 40 | 62.5 |
| الطاقة الحرارية المشتركة | كيلوواط | 20 | 17 | 8-12 | 16 | 8-13 | 18 | 35 | 35 | 18 | 18 | 18 | 21 |
| نظام الهواء | |||||||||||||
| العمليات | كجم/سم² | 7 | 7 | 7 | 7 | 7 | 7 | 7 | 7 | 7 | 7 | 7 | 7 |
| استهلاك الهواء بضغط منخفض | لتر/دقيقة | 600 | 600 | 600 | 600 | 600 | 600 | 600 | 1,200 | 1,500 | 1,500 | 800 | 800 |
| ضغط النفخ | كجم/سم² | 35 | 35 | 26-35 | 35 | 26-35 | 26-35 | 30 | 35 | 35 | 35 | 35 | 35 |
| استهلاك الهواء عالي الضغط | لتر/دقيقة | 1,600 | 4,000 | 1000–1400 | 1,000 | 1000–1500 | 1000–1500 | 6,000 | 16,000 | 2,400 | 3,200 | 3,900 | 4,000 |
| تشغيل عالي الضغط | كجم/سم² | 6 | 5-6 | 5-6 | 6 | 5-6 | 5-6 | 5-6 | 5-6 | 5-6 | 5-6 | 5-6 | 5-6 |
| مياه التبريد | |||||||||||||
| درجة حرارة | درجة مئوية | 8-12 | 8-10 | 8-10 | 8-12 | 8-10 | 8-10 | 8-12 | 8-10 | 8-12 | 8-12 | 8-12 | 8-12 |
| معدل التدفق | لتر/دقيقة | 30 | 40 | 30 | 30 | 30 | 30 | 91.4 | 50 | 30 | 30 | 30 | 30 |
| آلة | |||||||||||||
| الأبعاد: الطول × العرض × الارتفاع | مم | 2660x1660x2150 | 3370x1850x2100 | 2900x1525x1930 | 3220x1660x2010 | 3600x1800x1980 | 4290x1800x2220 | 4300x2100x2500 | 5570x2090x2500 | 2850x1850x2180 | 3240x1800x2000 | 3290x1850x2260 | 4170x1930x2340 |
| وزن الآلة | كيلوغرام | 2,600 | 4,000 | 2,000 | 3,000 | 3,000 | 3,500 | 4,500 | 7,500 | 3,500 | 4,000 | 3,500 | 4,000 |
الميزات الأساسية للأجهزة
التحكم المستقل في درجة حرارة المناطق المختلفة، من جسم العبوة الأولية إلى عنقها. يُعدّ هذا الأمر بالغ الأهمية بالنسبة لعبوات مستحضرات التجميل ذات الأشكال غير المتماثلة، حيث يؤدي التسخين غير المتساوي إلى ترقق الجدران وظهور عيوب بصرية.
توفر محركات المؤازرة والمخفضات في أنظمة التمديد والتثبيت والنقل تحكمًا دقيقًا في عزم الدوران والموضع، مما يقلل من تباين وقت الدورة ووقت التوقف غير المخطط له عبر الإنتاج متعدد الورديات.
تتراوح أقطار عنق العبوات من 18 مم إلى 168 مم في جميع طرازات هذه السلسلة. تتعامل آلة EP.ES-2C260 مع عبوات عريضة الجسم تصل سعتها إلى 15000 مل ذات أعناق بقطر 168 مم، وهي أحجام لا تستطيع معظم الآلات ثنائية المراحل التعامل معها.
قوالب مصنوعة من سبائك الألومنيوم عالية القوة، تم تشكيلها باستخدام مراكز CNC خماسية المحاور. تضمن دقة الأبعاد ضمن نطاق ±0.05 مم الحفاظ على جودة سطح ممتازة وثبات الوزن في جميع مراحل الإنتاج.
يخزن نظام التحكم المنطقي القابل للبرمجة الصناعي المزود بواجهة مستخدم ملونة وصفات متعددة لأشكال الزجاجات. يقوم المشغلون بإعادة تحميل مجموعة المعلمات المحفوظة في دقائق، مما يقلل بشكل كبير من وقت التوقف الناتج عن تغيير الشكل في خطوط إنتاج مستحضرات التجميل متعددة المنتجات.
أقفال أمان كاملة للأبواب على جميع لوحات الوصول، متوافقة مع توجيهات السلامة الميكانيكية الأوروبية. دوائر إيقاف الطوارئ موصولة بشكل مستقل عن منطق وحدة التحكم المنطقية القابلة للبرمجة (PLC) لضمان إيقاف التشغيل الآمن في حالة الأعطال.
قدرة معالجة البولي إيثيلين تيريفثالات المعاد تدويره (rPET) والبولي إيثيلين تيريفثالات جليكول (
تُلزم العلامات التجارية العالمية لمستحضرات التجميل والعناية الشخصية بشكل متزايد بتحديد نسب المحتوى المعاد تدويره - 25%، أو 50%، أو 100% rPET - في مواصفات عبواتها. وتستوعب سلسلة المواد الكيميائية اليومية EP مزيج rPET ضمن هذا النطاق الكامل، رهناً بإدارة القوالب الأولية من النوع الرابع.
يتميز البولي إيثيلين تيريفثالات المعاد تدويره عادةً بلزوجة جوهرية أقل وأكثر تباينًا من الراتنج الخام، مما يضيق نطاق درجة حرارة التوجيه ويقلل من قوة الانصهار أثناء النفخ. تعالج سلسلة EP هذه المشكلة من خلال ثلاثة حلول هندسية:
- برمجة وقت بقاء الفرن لفترة أطول — تعمل سرعة الفرن المستقلة وتعديل شدة الإضاءة لكل مصباح على تعويض اختلاف IV من دفعة إلى أخرى من rPET دون تسخين طبقة العنق بشكل مفرط.
- ضغط النفخ 35 كجم/سم² تضمن القدرة القصوى على ملء التجويف تشكيل الزجاجة بالكامل حتى عندما تكون قوة انصهار مادة rPET منخفضة عند درجة حرارة التوجيه.
- التوافق مع مادة PETG دون الحاجة إلى تعديل الأجهزة - بالنسبة للعلامات التجارية التي تتطلب مقاومة كيميائية أعلى أو شفافية فائقة في عبوات مستحضرات التجميل الفاخرة، يتم تشغيل PETG على نفس الآلة دون تغييرات في الأدوات.
إرشادات معالجة صور rPET: يُوصى باستخدام مؤشر اليود (IV) 0.72-0.84 ديسيلتر/غرام، ورطوبة أقل من 50 جزءًا في المليون قبل النفخ. يلزم تجفيف القالب الأولي عند درجة حرارة 160 درجة مئوية لمدة 4-6 ساعات قبل الإنتاج.
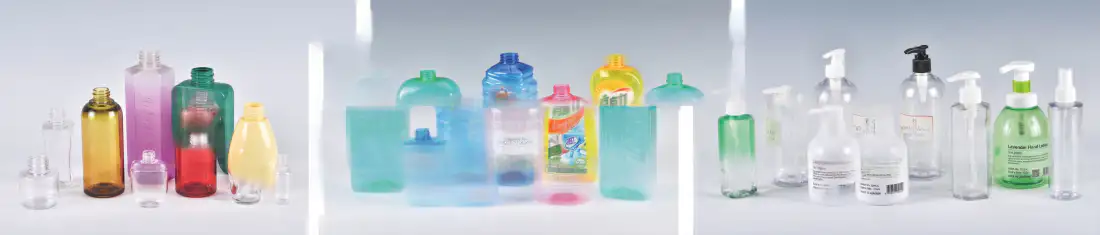
أنواع الحاويات المناسبة
زجاجات بيضاوية ومستديرة سعة 200 مل - 1000 مل ذات تشطيبات عنق متنوعة لخطوط تعبئة منتجات العناية الشخصية.
زجاجات مستحضرات التجميل المصنوعة من مادة PETG غير المتماثلة تتطلب لمعانًا عاليًا للسطح وسماكة دقيقة للجدار لتغليف العلامات التجارية المتميزة.
عبوات وزجاجات منظفات من مادة البولي إيثيلين تيريفثالات (PET) ذات تصميم مريح لليد، مزودة بمضخة زنبركية.
قطر عنق يصل إلى 168 مم - عبوات كريمات التجميل المتخصصة والحاويات ذات الجسم العريض التي لا يمكن الوصول إليها بواسطة معظم الآلات ذات المرحلتين.
EP.ES-2C260 يتعامل مع ما يصل إلى 15000 مل - تخزين المواد الكيميائية اليومية الكبيرة وتغليف PET للاستخدام الصناعي.
مقارنة بين العمليات ذات المرحلتين والعمليات ذات المرحلة الواحدة
| عامل | نظام إدارة الطاقة ذو المرحلتين (سلسلة EP) | IBM / ISBM مرحلة واحدة |
|---|---|---|
| الطاقة الإنتاجية | تصل إلى 4800 نبضة في الساعة (ذات 4 تجاويف) | عادةً ما تتراوح بين 500 و 2500 حبة في الساعة |
| التوريد المسبق | إمداد منفصل - سوق القوالب الأولية العالمية متاح | الحقن المباشر فقط - لا توجد مرونة خارجية للقوالب الأولية |
| مرونة شكل الزجاجة | بيضاوي الشكل، غير متماثل، ذو لوحة مسطحة، مدعوم بفتحة واسعة | الأنسب للمقاطع الدائرية المتناظرة |
| استثمار القوالب | الجزء السفلي - قالب نفخ من الألومنيوم فقط | أعلى - أدوات الحقن والنفخ مجتمعة |
| توافق البولي إيثيلين تيريفثالات المعاد تدويره | عالي - تتم معالجة القوالب الأولية المُدارة بواسطة الحقن الوريدي بشكل جيد | محدود بسبب قيود عملية الحقن المباشر |
| أفضل تطبيق | عبوات خاصة ذات حجم كبير لمستحضرات التجميل، والمواد الكيميائية اليومية | زجاجات طبية، صيدلانية، ذات أشكال خاصة بكميات صغيرة |
كفاءة الإنتاج وتحليل التكلفة
تنتج آلة EP.ES-4C76، التي تبلغ طاقتها الإنتاجية النظرية 4800 زجاجة في الساعة، والتي تعمل لمدة 20 ساعة في اليوم بكفاءة 85%، ما يقرب من 81600 زجاجة - وهو ما يكفي لتزويد خط تعبئة مستحضرات التجميل متوسط الحجم بأقل قدر من العمالة الإضافية لكل وحدة منتجة.
تبلغ طاقة التسخين الشائعة للنماذج ذات 4 تجاويف 18-21 كيلوواط عند 4600-4800 زجاجة في الساعة، مما يجعل تكلفة الطاقة أقل من 4 كيلوواط ساعة لكل 1000 زجاجة - وهو معيار يقلل بشكل كبير من البدائل أحادية المرحلة الأقل كفاءة عند نفس الناتج.
تتولى آلة واحدة من آلات EP معالجة مجموعة واسعة من منتجات التجميل، بدءًا من عبوات السيروم سعة 200 مل وصولًا إلى عبوات الشامبو سعة 1500 مل. ولا يتطلب الأمر سوى إعادة تهيئة نظام التحكم المنطقي القابل للبرمجة (PLC) وتغيير القوالب، مما يقلل من إجمالي الاستثمار الرأسمالي مقارنةً بخطوط الإنتاج المتعددة المخصصة لكل نوع.
نطاق التوريد المتكامل وضمان الجودة
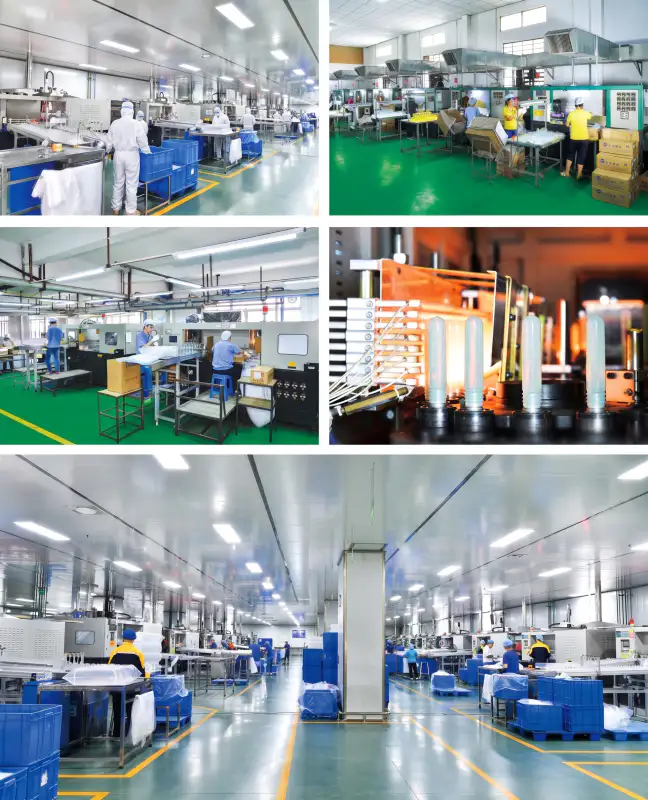
تخضع كل آلة نفخ القوالب ثنائية المراحل من نوع EP لـ تجربة إنتاج متواصلة لمدة 72 ساعة قبل الشحن، يتم تسجيل معدل الإنتاج، وثبات التسخين، واستقرار ضغط النفخ، وقابلية تكرار زمن الدورة، وذلك وفقًا لتفاوتات المواصفات. أما الآلات التي لا تفي بالأداء المُصنّف، فتُحتجز لإجراء تعديلات هندسية قبل إطلاقها.
بصفتها مورداً متكاملاً لسلسلة التوريد، تستطيع شركة إيفر باور تقديم حزمة الإنتاج الكاملة إلى جانب آلة النفخ:
- قوالب نفخ مخصصة من سبائك الألومنيوم، مصممة بتقنية ثلاثية الأبعاد وفقًا لرسومات زجاجات العميل
- قوالب حقن متطابقة للتشكيل الأولي مصنوعة من فولاذ الأدوات المستورد 2316
- ضواغط هواء صناعية عالية الضغط ومنخفضة الضغط
- مبردات صناعية مصممة لتلبية احتياجات مياه تبريد الآلات
- مجففات إزالة الرطوبة من القوالب الجاهزة وأجهزة التحميل التلقائي
- التركيب والتشغيل والتدريب على التشغيل في الموقع بواسطة مهندسين مدربين في المصنع
دليل اختيار المعدات
يتطلب اختيار نموذج EP الصحيح مطابقة أربعة متغيرات: حجم الزجاجة المستهدف، وقطر العنق، وBPH المطلوب، وارتفاع التمدد الأولي.
الحجم وقطر العنق
العبوات التي تقل سعتها عن 1000 مل، والتي يصل قطر عنقها إلى 88 مم، تبدأ برقمي EP.AS-2C114.3 أو EP.ES-2C114.3. أما العبوات ذات الفتحة الواسعة التي يزيد قطر عنقها عن 130 مم، فتتطلب رقم EP.ES-2C200 أو أكبر. بينما تتطلب العبوات التي تصل سعتها إلى 15000 مل رقم EP.ES-2C260.
تسوّس الأسنان وتضخم البروستاتا الحميد
تغطي الموديلات ذات التجويفين طاقة إنتاجية تتراوح بين 1600 و2400 زجاجة في الساعة. وتضيف الموديلات ذات الثلاثة تجاويف سعة إنتاجية تقارب 50%. أما الموديلات ذات الأربعة تجاويف فتصل طاقتها الإنتاجية إلى ما بين 4600 و4800 زجاجة في الساعة لتحقيق أقصى إنتاجية لعبوات مستحضرات التجميل ذات الحجم القياسي.
أداء تمارين الوزن والتمدد
تتراوح أطوال ضربات التمديد من ٢٤٠ مم إلى ٥٥٠ مم في جميع الفئات. يرجى مشاركة وزن القالب الأولي (بالغرام) وارتفاع الزجاجة المستهدف مع فريق الهندسة لدينا للتحقق من التوافق قبل اختيار النموذج النهائي.
البنية التحتية للضواغط والمبردات
يتراوح استهلاك الهواء عالي الضغط من 800 لتر/دقيقة في الموديلات المدمجة ذات التجويفين إلى 16000 لتر/دقيقة في الموديل 2C260 ذي الحجم الكبير. ويُعد تبريد الماء عند درجة حرارة 8-12 درجة مئوية بمعدل تدفق مناسب أمرًا ضروريًا لإطالة عمر القالب والآلة.
المعدات ذات الصلة
تتكامل سلسلة المواد الكيميائية اليومية EP مع المعدات المساعدة والتجهيزات الأولية التالية المتوفرة من EVER POWER:
الأسئلة الشائعة
هل يمكن لسلسلة EP إنتاج زجاجات مستحضرات التجميل المستديرة والبيضاوية على نفس الآلة؟
نعم. يمكن تحقيق الأشكال الدائرية والبيضاوية والمسطحة وغير المتماثلة جزئيًا من خلال تصميم القالب. يحدد قالب النفخ شكل العبوة، ولا يتطلب التبديل بين الأشكال سوى تغيير القالب، مع استدعاء تعليمات وحدة التحكم المنطقية القابلة للبرمجة (PLC) لمعلمات الشكل الجديد.
كم من الوقت يستغرق تغيير القالب بين أشكال الزجاجات المختلفة؟
يُنجز عامل مُدرَّب عملية تغيير القالب القياسية على آلة ذات تجويفين في غضون 25-45 دقيقة تقريبًا، بما في ذلك إعادة تحميل المعلمات. وقد يُضيف ضبط دقيق لملف مصباح الفرن لارتفاع مُختلف بشكل ملحوظ للشكل الأولي 10-15 دقيقة.
ما هي مصادر القوالب الأولية المتوافقة مع آلة نفخ EP؟
تقبل آلة EP ثنائية المراحل قوالب PET وPETG الأولية من أي مصنّع مؤهل، شريطة أن تقع أبعاد عنق العبوة وقيم IV ضمن نطاق التصميم. بإمكان EVER POWER توفير قوالب حقن القوالب الأولية المتطابقة كجزء من مشروع متكامل جاهز للتسليم.
هل تتوفر خدمات الدعم الفني في الموقع على الصعيد الدولي؟
يتم إرسال مهندسين مدربين في المصنع إلى جميع أسواق التصدير لتركيب الآلات، وضبط معايير التشغيل، وتدريب المشغلين. كما يتوفر دعم التشخيص عن بُعد عبر رابط الفيديو ونقل بيانات وحدة التحكم المنطقية القابلة للبرمجة (PLC) بشكل قياسي طوال فترة خدمة الآلة.
هل أنت مستعد لتحديد خط إنتاج قوالب النفخ EP الخاص بك؟
شارك أبعاد الزجاجة، والإنتاج المستهدف، ونوع المادة - وسيقوم فريقنا الهندسي بالرد بتوصية نموذج مطابق في غضون 24 ساعة.
معلومات إضافية
| تم التعديل | بواسطة hyw |
|---|
منتجات ذات صلة
-
ماكينة نفخ وتشكيل عبوات مستحضرات التجميل من البولي إيثيلين تيريفثالات (PET) ثنائية المراحل | 600-7200 عبوة في الساعة
-
شركة مصنعة لماكينات نفخ قوالب البولي إيثيلين تيريفثالات شبه الأوتوماتيكية | سلسلة EPS | 150-1100 عبوة في الساعة
-
ماكينة نفخ وتشكيل زجاجات الأطفال بتقنية التمدد ثنائية المراحل من البولي بروبيلين/البولي إيثيلين تيريفثالات | 600-2800 زجاجة في الساعة
-
ماكينة نفخ وتشكيل عبوات الأدوية من البولي إيثيلين تيريفثالات (PET) ثنائية المراحل | 1800-7200 عبوة في الساعة
-
ماكينة نفخ وتشكيل عبوات زيت الطعام من البولي إيثيلين تيريفثالات (PET) ثنائية المراحل | 700-1800 عبوة في الساعة
-
ماكينة نفخ وتشكيل عبوات المياه والمشروبات من البولي إيثيلين تيريفثالات (PET) ثنائية المراحل | 1800-9200 عبوة في الساعة
-
ماكينة نفخ وتشكيل عبوات الطعام ذات الفتحة الواسعة من مادة البولي إيثيلين تيريفثالات (PET) على مرحلتين | 600-4500 عبوة في الساعة


