
دستگاه قالبگیری بادی تزریقی سنگین EP135 1350KN IBM با حفره بالا برای بطریهای دارویی آرایشی

دستگاه قالبگیری بادی تزریقی EVER POWER EP135 نیروی گیره ۱۳۵۰ کیلونیوتن، وزن تزریق ۶۵۰ گرم، تا ۳۰ حفره در ۱۰ میلیلیتر - بالاترین خروجی در سری EP - را ارائه میدهد. سیستم هیدرولیک سروو دوگانه، تقسیمکننده زاویه با دقت بالا، نیروی گیره بادی ۲۰۰ کیلونیوتن. بطریهای ۱ تا ۲۰۰۰ میلیلیتری را برای بستهبندی دارویی، آرایشی و شیمیایی تولید میکند. ۱۸ تن، قدرت کل ۹۵ کیلووات. دارای گواهینامه CE ISO.
دستگاه قالبگیری بادی تزریقی تک مرحلهای EVER POWER EP135 چیست؟
دستگاه EVER POWER EP135 یک دستگاه IBM (قالبگیری بادی تزریقی) تک مرحلهای کاملاً اتوماتیک است که برای تولید دقیق ظروف توخالی مهندسی شده است. به عنوان یک دستگاه اختصاصی تولید کننده دستگاه قالب گیری بادی تزریقیشرکت اِوِر پاور (EVER POWER) دههها تخصص در ابزارسازی و فرآیند را در این مدل متمرکز کرده و دستگاهی را ارائه میدهد که در آن کل فرآیند بطری - از تزریق پیشفرم گرفته تا دمیدن نهایی و خروج آن - در یک چرخه واحد ماشین و بدون دخالت اپراتور، بدون انتقال مواد بین ماشینها و بدون ضایعات خط برش و جدایش که از ویژگیهای سیستمهای دمشی اکستروژن است، انجام میشود.
این دستگاه IBM تک مرحلهای انتخاب ارجح برای دمیدن در بطریهای دارویی و تولید ظروف آرایشی است که در آنها ثبات ابعادی غیرقابل مذاکره است. هر چرخه در EP135 سه عملیات همزمان را انجام میدهد: در حالی که پریفرمهای جدید در ایستگاه ۱ قالبگیری تزریقی میشوند، دسته قبلی در ایستگاه ۲ به شکل نهایی دمیده میشود و بطریهای تکمیلشده از ایستگاه ۲ جدا شده و به نوار نقاله خروجی در ایستگاه ۳ منتقل میشوند. این موازیسازی سهمحوری به این معنی است که خروجی تولیدی تنها برابر با زمان چرخه تزریق است - نه مجموع زمان تزریق به علاوه دمیدن به علاوه تخلیه - که به EP135 مزیت توان عملیاتی قابل توجهی نسبت به سیستمهای دمیدن کششی دو مرحلهای برای ظروف با حجم کوچک و متوسط میدهد.
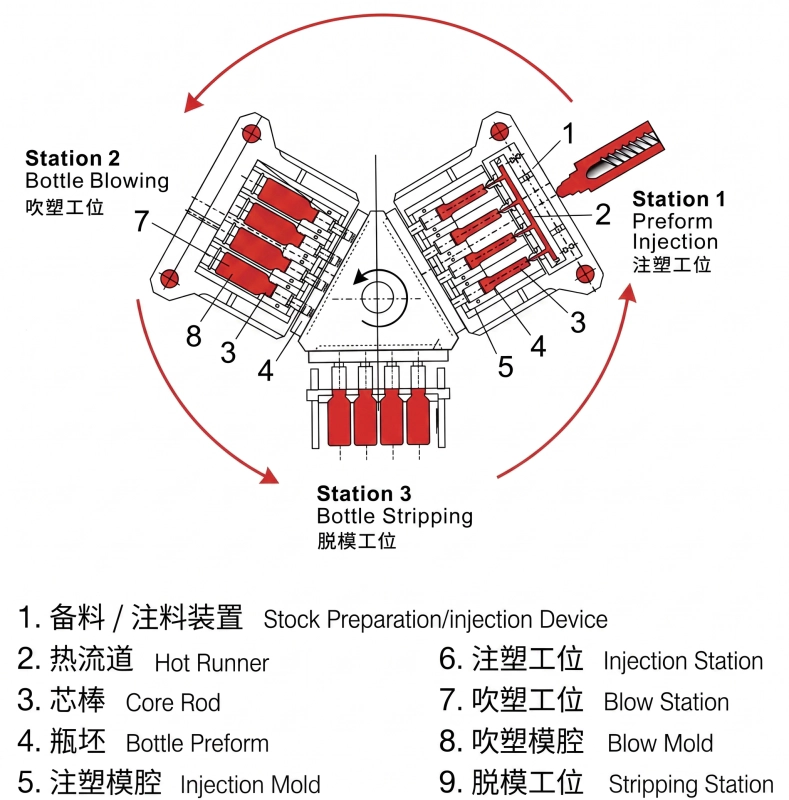
فرآیند سه ایستگاهی: نحوه کار EP135
ایستگاه ۱ - تزریق پریفرم
گرانولهای پلاستیکی در سیلندر ذوب شده و تحت فشار کنترلشده به داخل حفره تزریق تزریق میشوند. شکل دهانه بطری و هندسه رزوهها دقیقاً در قالب تزریق شکل داده میشوند. قالب تزریق باز میشود و مندرل که پیش فرم داغ را حمل میکند از طریق برجک دوار به ایستگاه ۲ منتقل میشود.
ایستگاه ۲ - قالبگیری بادی
پیش فرم داغ توسط هوای فشرده از هسته مندرل باد میشود. شکل بطری کاملاً توسط حفره قالب بادی تعیین میشود. هوا، پیش فرم را به سمت بیرون و در مقابل دیوارههای قالب خنک شده باد میکند و بطری ابعاد نهایی خود را به خود میگیرد. قالب باز میشود و برجک به سمت ایستگاه ۳ پیشروی میکند.
ایستگاه ۳ - تخلیه و انتقال
بطریهای نهایی و خنکشده از مندرلها جدا شده و روی نوار نقاله خروجی تخلیه میشوند. از آنجایی که هر سه ایستگاه به طور همزمان کار میکنند، این چرخه به طور مداوم تکرار میشود. هیچ عملیات ثانویه، پرس تخلیه و گرم کردن مجدد بطری مورد نیاز نیست - این سه عملیات یک چرخه زمانی مشترک دارند.
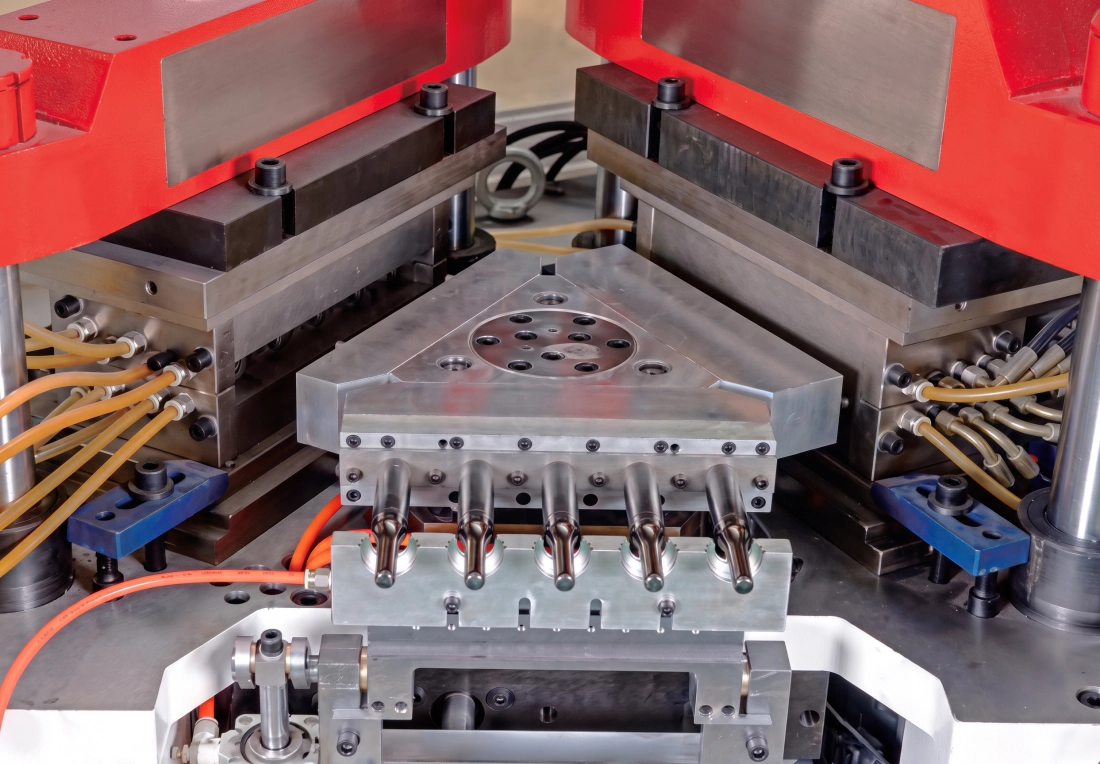
پارامترهای فنی اصلی - EVER POWER EP135
| پارامتر | مورد (EN) | واحد | ایپی۱۳۵ |
|---|---|---|---|
| سیستم تزریق | |||
| قطر پیچ | قطر پیچ | میلیمتر | ۷۰ میلیمتر |
| نسبت طول به عمق (L/D) پیچ | پیچ L/D | - | 22:1 |
| وزن تزریق | وزن تزریق | گرم | ۶۵۰ گرم |
| قدرت گرمایش | قدرت گرمایش | کیلو وات | ۳۰ کیلووات |
| مناطق گرمایش بشکه | تعداد مناطق بشکه | - | ۶+ن |
| سکته مغزی تزریق | سکته مغزی تزریق | میلیمتر | ۲۰۰ میلیمتر |
| سیستم گیره | |||
| نیروی گیره تزریق | نیروی بستن تزریق | KN | 1350 |
| سکته مغزی باز شدن تزریق | سکته مغزی برای تزریق | میلیمتر | ۱۴۰ میلیمتر |
| نیروی گیره ضربه | نیروی بستن دمیدن | KN | 200 |
| سکته مغزی باز شدن ضربه | سکته مغزی برای دمیدن | میلیمتر | ۱۴۰ میلیمتر |
| ارتفاع بالابر برج | ارتفاع بالابری میز دوار | میلیمتر | ۷۰ میلیمتر |
| قالب | |||
| حداکثر اندازه قالب (طول × عرض) | حداکثر اندازه صفحه (طول x عرض) | میلیمتر | ۱۳۰۰x۵۰۰ میلیمتر |
| ضخامت قالب | ضخامت قالب | میلیمتر | ۲۸۰ میلیمتر |
| قطر حداکثر بطری | قطر بطری | میلیمتر | ۱۲۰ میلیمتر |
| حداکثر ارتفاع بطری | ارتفاع بطری | میلیمتر | ۲۲۰ میلیمتر |
| محدوده حجم بطری | حجم بطری مناسب | میلیلیتر | 1-2000 |
| سکته مغزی | سکته مغزی | میلیمتر | ۲۸۰ میلیمتر |
| سیستم هیدرولیک | |||
| فشار هیدرولیک | فشار هیدرولیک | مگاپاسکال | 14 |
| قدرت موتور | قدرت موتور | کیلو وات | ۳۷+۳۷ کیلووات |
| زمان چرخه خشک شدن | چرخه خشک | س | 4 |
| قدرت کل | قدرت کل | کیلو وات | 95 |
| قدرت عملیاتی | قدرت عملیاتی | % | 52-70 |
| پارامترهای دیگر | |||
| فشار هوای فشرده | حداقل فشار هوا | مگاپاسکال | 0.7-1.2 |
| ظرفیت هوا | ظرفیت هوای فشرده | متر مکعب در دقیقه | 0.7 |
| جریان آب خنک کننده | جریان آب | متر مکعب در ساعت | 4 |
| فشار آب خنک کننده | فشار آب خنک کننده | مگاپاسکال | 0.3-0.4 |
| ابعاد (طول x عرض x ارتفاع) | ابعاد کلی | م | ۵.۵x۲x۲.۴ متر |
| وزن خالص | وزن خالص | تن | ۱۸ تن |
توجه: همه پارامترها فقط برای مرجع هستند. شرکت EVER POWER حق تغییر مشخصات را به دلیل بهبود تجهیزات برای خود محفوظ میدارد.
حداکثر تعداد حفره در هر حجم ظرف (EP135 - برای مرجع)
| حجم | 10 میلی لیتر | 30 میلی لیتر | ۶۰ میلیلیتر | ۱۰۰ میلیلیتر | ۲۵۰ میلیلیتر | ۵۰۰ میلیلیتر | ۱۰۰۰ میلیلیتر |
|---|---|---|---|---|---|---|---|
| حفرههای حداکثری | 30 | 26 | 22 | 18 | 14 | 10 | 8 |
معماری سختافزاری اصلی EP135
قاب فولادی کاملاً به سبک اروپایی
بستر ماشین یکپارچه و پایههای صفحهای ماشینکاری شده با CNC، موازی بودن بین صفحات گیره تزریقی و بادی را تضمین میکنند. سطوح میله اتصال با روش القایی سختکاری شدهاند. نیروی گیره EP135 به دلیل ساختار گیره تحت فشار تقویتشده، 20-30% بالاتر از رقبای همتناژ خود است.
پیچ و بشکه دو فلزی
واحد پلاستی سایزینگ از یک سیلندر با آستر دوفلزی و یک مارپیچ آلیاژی سختکاریشده برای ترکیبات فایبرگلاس و پرکنندههای معدنی استفاده میکند. قطر مارپیچ EP135 با 70 میلیمتر در نسبت طول به عمق 22:1، همگنسازی کاملی را با ظرفیت تزریق 650 گرم ارائه میدهد و طیف کاملی از وزن بطریها را برای این کلاس تناژ پوشش میدهد.
کنترل هیدرولیک شیر تناسبی
فشار تزریق و فشار دمش هر دو از طریق شیرهای هیدرولیکی سروو-پروپورشنال تنظیم میشوند. این امر امکان پروفایل تزریق چند مرحلهای (سرعت پر شدن، تغییر حالت، فشار بستهبندی) را برای پریفرمهای دیواره نازک و کنترل دقیق شیب فشار دمش را فراهم میکند که نقصهای نوار شعاعی رایج در سیستمهای شیر دمش تک مرحلهای را از بین میبرد.
سیستم کنترل لمسی PLC
پنل کنترل EP135 دارای یک صفحه نمایش لمسی تمام رنگی PLC با قابلیت ذخیره سازی پارامترها است. تمام متغیرهای فرآیند - دما، فشار، سرعت، زمان بندی - از یک صفحه نمایش واحد تنظیم و نظارت می شوند. تاریخچه آلارم، شمارنده های تولید و کدهای خطا به صورت بلادرنگ ثبت و نمایش داده می شوند.
سیستم راهگاه گرم بهینه شده
منیفولد راهگاه گرم قالب تزریق برای جریان صفر در منطقه مرده طراحی شده است و انحراف وزن گرم را در تمام حفرهها به حداقل میرساند. دقت کنترل دما تا مثبت یا منفی ۱ درجه از تخریب مواد حساس به گرما جلوگیری میکند و برای شفافیت مداوم در ظروف شفاف ضروری است.
طراحی ویژه میله هسته
مندرلها (میلههای مغزی) دارای کانالهای خنککننده داخلی هستند که دمای مغزی را بین ایستگاههای تزریق و دمش کاهش میدهند و فاز خنکسازی را تسریع میکنند. مندرلهای چرخه سریع، EP135 را قادر میسازند تا بدون از دست دادن یکنواختی خنکسازی پیشساز یا پایداری ابعادی، به چرخه خشک ۴ ثانیهای دست یابد.
قالبگیری بادی تزریقی در مقابل قالبگیری بادی اکستروژن: چرا IBM در زمینه ظروف دقیق برنده است؟
خریدارانی که تجهیزات کانتینر توخالی را ارزیابی میکنند، اغلب IBM و EBM را تنها از نظر هزینه سرمایه مقایسه میکنند. EP135 چیزی بیش از یک انتخاب دستگاه است - این یک انتخاب فرآیند است که اقتصاد تولید بلندمدت شما و سقف کیفیتی را که تأسیسات شما میتواند به آن دست یابد، تعیین میکند. مقایسه زیر نشان دهنده تفاوتهای واقعی تولید است که مستقیماً بر هزینه شما به ازای هر هزار بطری و توانایی شما در برنده شدن در قراردادهای تأمین دارویی و آرایشی تأثیر میگذارد.
| خیر. | مورد مقایسه | دمش تزریقی (IBM) | دمش اکستروژن (EBM) |
|---|---|---|---|
| 1 | ثبات وزن بطری | تغییر وزن تقریباً 1% | تغییر وزن تقریباً ۳۱TP3T |
| 2 | یکنواختی ضخامت دیواره | ضخامت دیواره یکنواخت در سراسر | ضخامت دیواره متغیر است 10-20% |
| 3 | دهانه بطری / رزوه | بدون برق، بدون خط جدایش روی یقه | علامت برش، پایه و گردن ضعیف شده |
| 4 | تحدب پایه | تحدب مثبت قوی، پایه پایدار | تحدب ضعیف به دلیل جوش پینچ |
| 5 | ضایعات مواد | بدون ضایعات - بدون ضایعات و ضایعات | ضایعات 20-40% از پینچ فلش |
| 6 | قابلیت دیواره فوق نازک | برای دیوارهای بسیار نازک مناسب نیست | ضخامت دیواره از طریق کنترل کننده قابل تنظیم است |
| 7 | حساسیت محیطی | نسبت به تغییرات محیطی حساس نیست | نیاز به تنظیم مکرر |
| 8 | تعداد حفره و خروجی | کاویتاسیون بالا، بازده بالا، دهانه صاف | حفرههای کمتر، خروجی کمتر، گردن ناهموار |
| 9 | عمر و هزینه قالب | عمر طولانی قالب، مناسب برای تولید مداوم با تیراژ بالا | عمر کوتاهتر قالب، هزینه اولیه کمتر |
| 10 | ردپا | سیستم یکپارچه فشرده، فضای کم اشغال شده | تجهیزات کمکی بیشتر، مساحت کف بزرگتر |
| 11 | شکلدهی ظروف بیضیشکل | شکل دادن به شکلهای بیضی دشوارتر است | شکلدهی آسانتر به پروفیلهای بیضیشکل |
زمینههای کاربرد و انواع کانتینر برای EP135
دستگاه EP135 برای تولید بطریها و ظروف از ۱ میلیلیتر تا حداکثر حجم برای این مدل طراحی شده است و طیف کاملی از نیازهای بستهبندی اولیه را در چهار بازار اصلی پوشش میدهد. جدول زیر انواع ظروف و بخشهای صنعتی که این دستگاه در آنها کاربرد دارد را نشان میدهد. تجهیزات قالب گیری بادی تزریقی اتوماتیک بالاترین بازده تجاری خود را ارائه میدهد.
صنعت داروسازی
- بطریهای قطره چشم (LDPE، ۵-۳۰ میلیلیتر)
- بطریهای قرص و کپسول خوراکی (HDPE، 30-500 میلیلیتر)
- اسپری بینی و بطریهای پمپی (PP)
- بطریهای دارویی مایع با دربهای مقاوم در برابر کودک
- ویالهای واکسن و معرف (LDPE، ۱-۲۰ میلیلیتر)
- بطریهای قرص HDPE سفید و کهربایی درجه GMP
صنعت لوازم آرایشی
- بطریهای رولی دئودورانت (PE، ۵۰-۱۰۰ میلیلیتر)
- تیوبها و بطریهای ریمل (PP، 5-20 میلیلیتر)
- بطریهای لاک ناخن (PS، 10-30 میلیلیتر)
- بطریهای پمپ لوسیون و سرم (PCTG، 30-200 میلیلیتر)
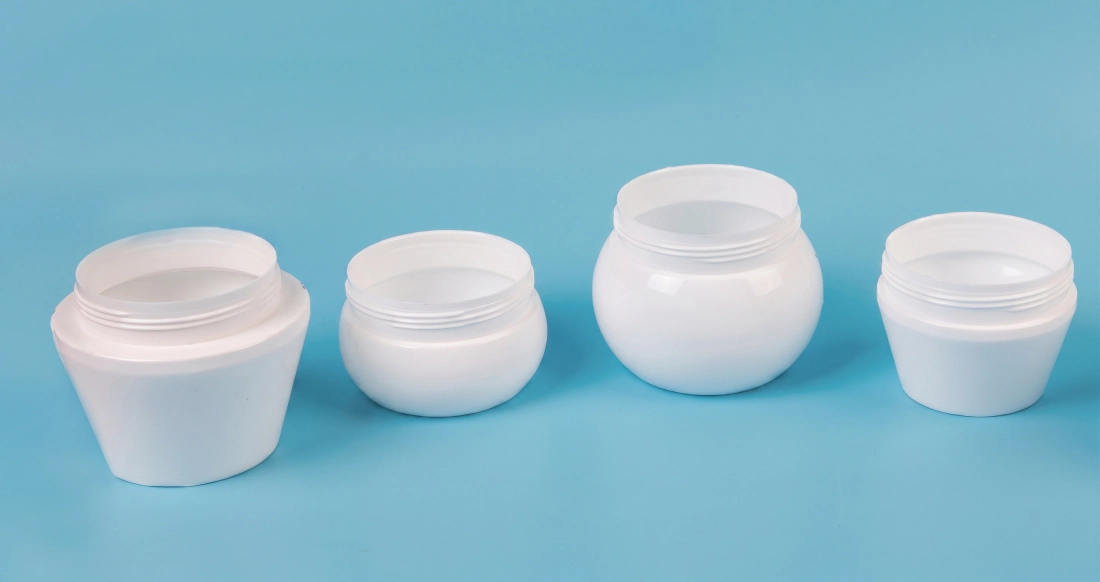
- شیشههای خامه دهان گشاد (PP/PS)
- بطریهای کرم پودر و تونر
محصولات و غذای کودک
- شیشه شیر کودک (PP، PPSU، ۱۵۰-۳۰۰ میلیلیتر)
- بطریهای مخصوص شیر خشک نوزاد
- ظروف عسل و شربت (LDPE)
- ظروف مخصوص نوشیدنی با حجم کم
- بطریهای نمونه روغن خوراکی
- بسته بندی ماست و لبنیات
مواد شیمیایی و صنعتی روزانه
- بطریهای شامپو و نرمکننده (HDPE/PP)
- دستگاه پخش کننده ضدعفونی کننده دست و لوسیون
- بطریهای نمونه سیال خودرو
- بطریهای کنسانتره مواد شیمیایی کشاورزی
- ظروف مواد شوینده
- بطریهای معرف صنعتی با دهانههای دقیق
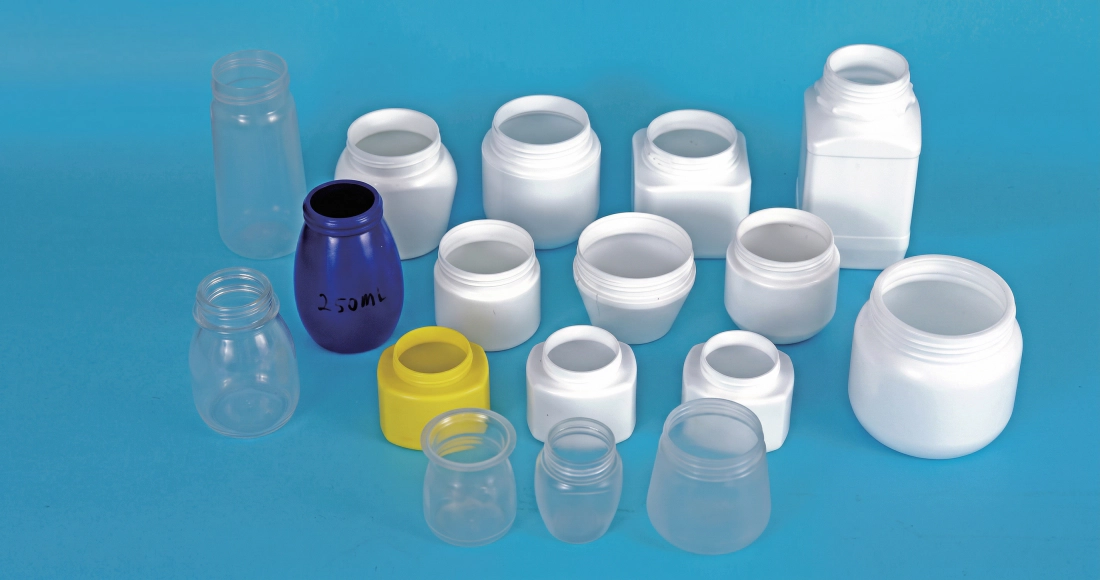
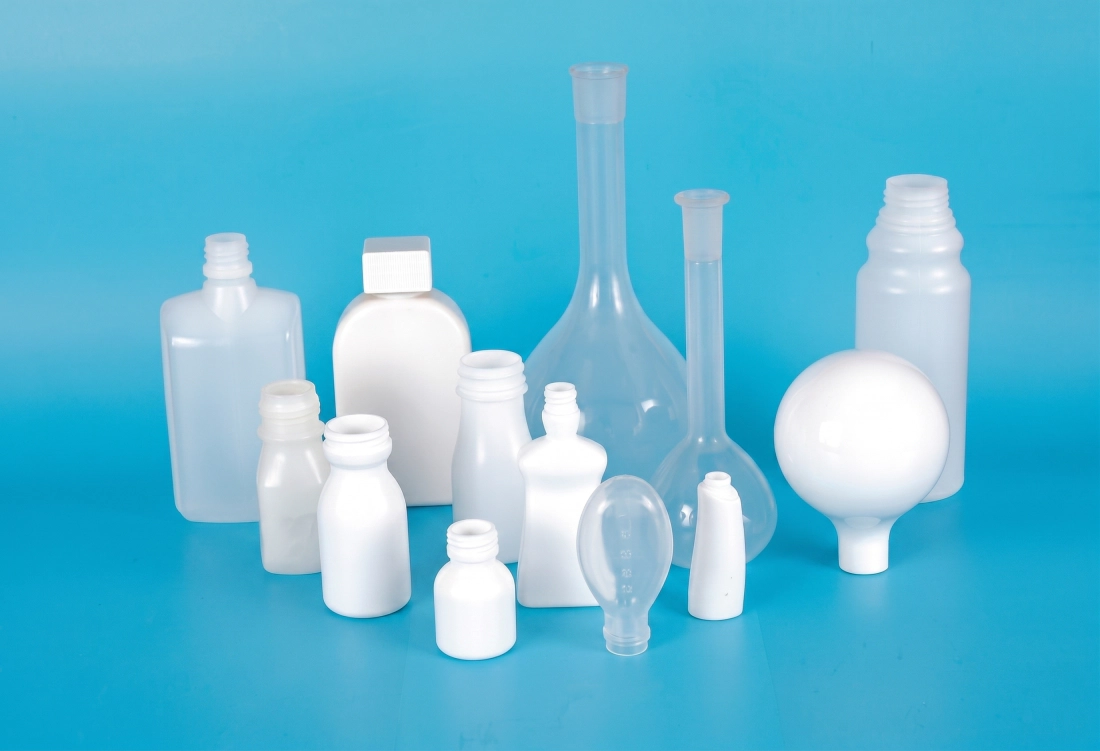

پردازش پلاستیکهای مهندسی روی EP135: قابلیت PC، PETG و Tritan
در حالی که اکثر کاربردهای IBM از پلیاتیلن (HDPE/LDPE)، پلیپروپیلن و PS استاندارد استفاده میکنند، بخشهای بستهبندی ممتاز - بهویژه لوازم آرایشی مرغوب و محصولات کودک قابل استفاده مجدد - به طور فزایندهای مواد درجه مهندسی مانند پلیکربنات (PC)، کوپلیاستر PETG یا کوپلیاستر Tritan را مشخص میکنند. این مواد نیاز به شرایط پردازشی دارند که دستگاههای استاندارد IBM نمیتوانند به طور قابل اعتمادی ارائه دهند. EP135 برای مدیریت آنها مهندسی شده است.
ماردون و سیلندر EP135 دارای نسبت طول به عمق 22:1 با پروفیل ماردون با هندسه سدگر بهینه شده برای مذابهای با ویسکوزیته بالا و حساس به برش هستند. پلی کربنات که باید در دمای سیلندر 270-310 درجه سانتیگراد با ویسکوزیته مذاب 5 تا 10 برابر بیشتر از پلی پروپیلن فرآوری شود، برای جلوگیری از تخریب وزن مولکولی که باعث زرد شدن و شکست ترد میشود، به گشتاور نرمکننده بالاتر و پروفیل برشی ملایم و کنترلشده نیاز دارد. ساختار سیلندر دوفلزی در برابر ترکیبات سایندهای که اغلب در این رزینهای مهندسی مخلوط میشوند، مقاومت میکند و عمر مفید را به طور قابل توجهی فراتر از سیلندرهای استاندارد سختشده با نیترید افزایش میدهد.
کنترل دمای سیستم راهگاه گرم در EP135 با دقت ناحیهای تا مثبت یا منفی ۱ درجه سانتیگراد عمل میکند - مشخصه ای که هنگام پردازش مواد شفاف بسیار مهم است. حتی انحراف دمای ۵ درجهای در نازل راهگاه گرم باعث ایجاد لکههای سیاه قابل مشاهده ناشی از تخریب حرارتی موضعی یا حبابهای محبوس شده هوا ناشی از خروج گاز میشود. طراحی بهینه منیفولد راهگاه گرم در قالب EP135، مناطق مردهای را که در آنها مذاب میتواند بین تزریقها راکد بماند، از بین میبرد، که منبع اصلی آلودگی رنگ و نقصهای نقطه سیاه هنگام پردازش PC یا PETG در سرعتهای تولید است.
بازده سرمایهگذاری و تحلیل بهرهوری تولید: چرا EP135 را انتخاب کنیم؟
هزینه خرید EP135 باید در برابر پنج عامل قابل اندازهگیریِ بهرهوری که هزینه هر هزار بطری و دوره بازگشت سرمایه را تعیین میکنند، ارزیابی شود. مهندسان خریدی که فقط قیمت دستگاه را ارزیابی میکنند - بدون این پنج عامل - به طور سیستماتیک پلتفرم IBM را کمتر از ارزش واقعی آن ارزیابی میکنند و اقتصاد EBM را برای کاربرد هدف خود بیش از حد تخمین میزنند.
۱. ضایعات فلش صفر
IBM هیچ ضایعات فلش و خط تولید اضافی تولید نمیکند. EBM در هر چرخه 20 تا 40% وزن بطری را به عنوان ضایعات تولید میکند. با 200 تن PP در سال، IBM بدون ضایعات، سالانه 40 تا 80 تن رزین صرفهجویی میکند. با 1500 دلار آمریکا در هر تن، یعنی 60 تا 120 هزار دلار آمریکا در سال در مواد اولیه صرفهجویی میشود، آن هم فقط از طریق یک دستگاه.
2. بدون نیاز به نیروی کار برای برق انداختن
EBM به یک عملیات تخلیه ثانویه - چه به صورت مکانیکی درون خطی و چه دستی - نیاز دارد که هزینه نیروی کار، فضای اشغال شده توسط دستگاه دوم و یک نقطه شکست کیفی اضافی را افزایش میدهد. بطریهای IBM از EP135 بدون نیاز به هیچ گونه پردازش پس از پر کردن یا برچسب زدن از نوار نقاله خارج میشوند و در هر شیفت ۱ تا ۳ اپراتور را صرفهجویی میکنند.
۳. توان عملیاتی کوتاه چرخه خشک
دستگاه EP135 به چرخه خشک ۴ ثانیهای دست مییابد. با ۲۲ حفره در ۶۰ میلیلیتر، خروجی سالانه در ۶۰۰۰ ساعت کار، از ۱۱۸ میلیون بطری فراتر میرود. این تمرکز توان عملیاتی در یک دستگاه جمع و جور، کل سرمایهگذاری دارایی را در واحد ظرفیت در مقایسه با خطوط EBM چند دستگاهی با خروجی معادل، کاهش میدهد.
۴. تغییر سریع قالب
قالب تزریق و قالب بادی در EP135 را میتوان در عرض ۲ تا ۴ ساعت توسط یک تیم دو نفره آموزش دیده تعویض کرد. فراخوانی دستورالعمل از PLC، زمان راهاندازی را برای کارهای تکراری به طور کامل حذف میکند. کارخانههایی که ۸ تا ۱۵ SKU را روی یک EP135 واحد اجرا میکنند، به فرکانس تعویض قالب ۲ تا ۴ بار در هفته دست مییابند و کل زمان توقف تعویض قالب کمتر از ۱۰۱TP3T ساعت تولید موجود است.
ردپای مصرف و بهرهوری خدمات شهری
ابعاد دستگاه EP135 با ابعاد ۵.۵x۲x۲.۴ متر، تزریق، دمش و تخلیه را در یک دستگاه واحد ادغام میکند. این را با یک خط EBM دو دستگاهی (اکسترودر به علاوه دستگاه دمش، به علاوه پرس تخلیه، به علاوه نوار نقاله) مقایسه کنید که معمولاً ۳ تا ۴ برابر مساحت کف را برای توان عملیاتی معادل اشغال میکند. اتصالات یوتیلیتی - هوای فشرده با جریان ۰.۷ تا ۱.۲ مگاپاسکال، آب خنککننده با جریان ۴ متر مکعب در ساعت، اتصال برق با مجموع ۹۵ کیلووات - همگی یوتیلیتیهای تک نقطهای هستند که پیچیدگی نصب و هزینههای نگهداری مداوم را کاهش میدهند.
هزینه ساخت کارخانه در محیطهای اتاق تمیز با درجه دارویی میتواند به ۲۰۰۰ تا ۵۰۰۰ دلار آمریکا در هر متر مربع برسد. فضای کم حجم EP135 مستقیماً مساحت اتاق تمیز مورد نیاز برای تولید حجم معینی از خروجی را کاهش میدهد - یک مزیت سرمایهای که در جداول مقایسه ماشینآلات ظاهر نمیشود اما به طور قابل توجهی بر کل اقتصاد پروژه تأثیر میگذارد.
ویژگیهای قالب IBM سری EP و استانداردهای طراحی
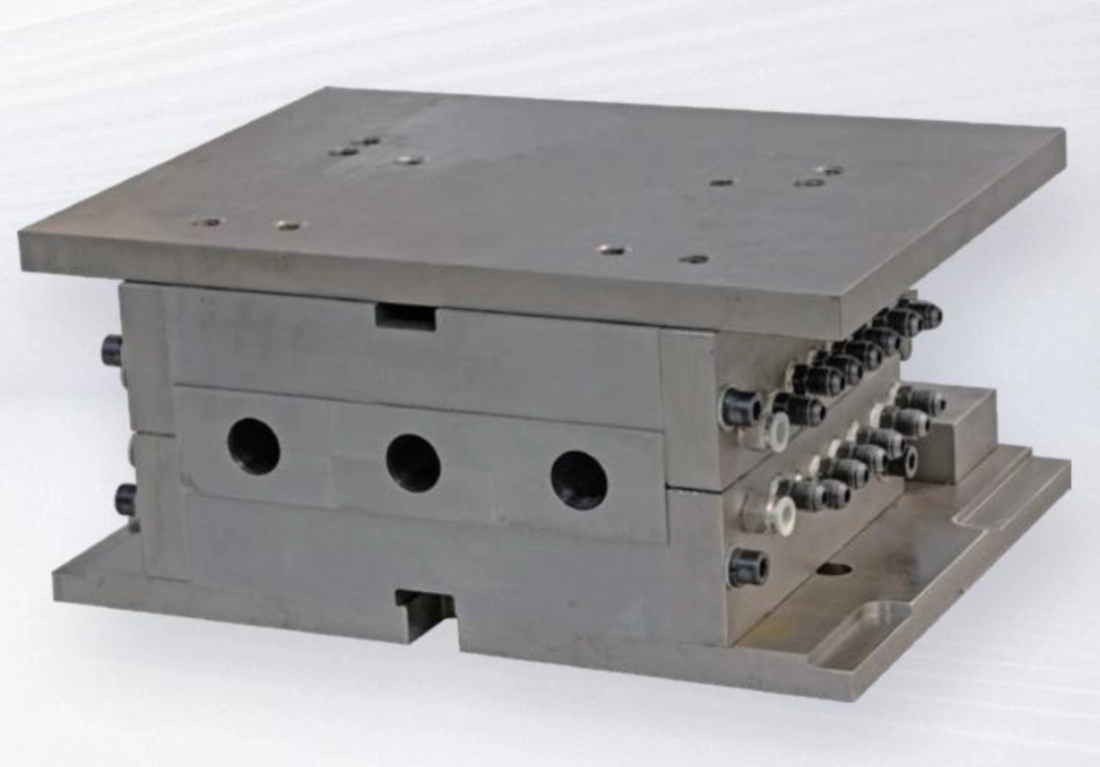
- ■طراحی حفره فعال و بلوک گردنی - حفرههای قالب تزریق و بلوکهای گردن به طور مستقل قابل تنظیم هستند و امکان تنظیم دقیق ابعاد بدنه لوله پیشفرم را بدون تعویض کل مجموعه قالب فراهم میکنند. مجاری روغن و آب به طور خاص برای توزیع پایدار دما و جداسازی آسان طراحی شدهاند.
- ■گریدهای فولادی ممتاز - بدنههای قالب تزریق از فولاد ضد زنگ 4Cr13 یا فولاد آلیاژی S136 با استحکام بالای وارداتی استفاده میکنند. S136 فولادی با جلای آینهای و مقاوم در برابر خوردگی با سختی 52 HRC است. بدنههای قالب دمشی را میتوان از آلیاژ منیزیم-آلومینیوم برای رسانایی حرارتی برتر و کاهش جرم اینرسی روی برجک چرخشی تولید کرد.
- ■طراحی بهینه راهگاه گرم و پیش فرم - منیفولد راهگاه گرم به گونهای مهندسی شده است که انحراف وزن گرم را در تمام حفرهها به حداقل برساند و تغییر ضخامت دیواره را در بدنه پیشساز کاهش دهد. طراحی مندرل، تحویل یکنواخت هوا را برای انبساط مداوم ضربه و خنکسازی سریع تضمین میکند.
- ■ابعاد دقیق رزوه گردن و آببند - قطر داخلی و خارجی دهانه بطری، گام رزوه و هندسه فلنج با توجه به تلرانس کششی ماشینکاری میشوند. نرخ آببندی درب در نمونههای تولیدی 100% است.
- ■بدون فلش در گردن و پایه - هندسه فرآیند IBM، پلیسه خط جدایش در دهانه بطری و پلیسه جوش پینچ در پایه را حذف میکند. بطریها بدون نیاز به برش در هر دو انتها از EP135 خارج میشوند.
- ■معیارهای سازگاری محصول - اندازه، وزن، موقعیت خط جدایش و ضخامت دیواره در تمام حفرهها و در بین دستههای تولیدی ثابت است، که مشتریان دارویی را قادر میسازد تا تولید را بر اساس آمار در هر دسته بدون سربار بازرسی 100% اعتبارسنجی کنند.
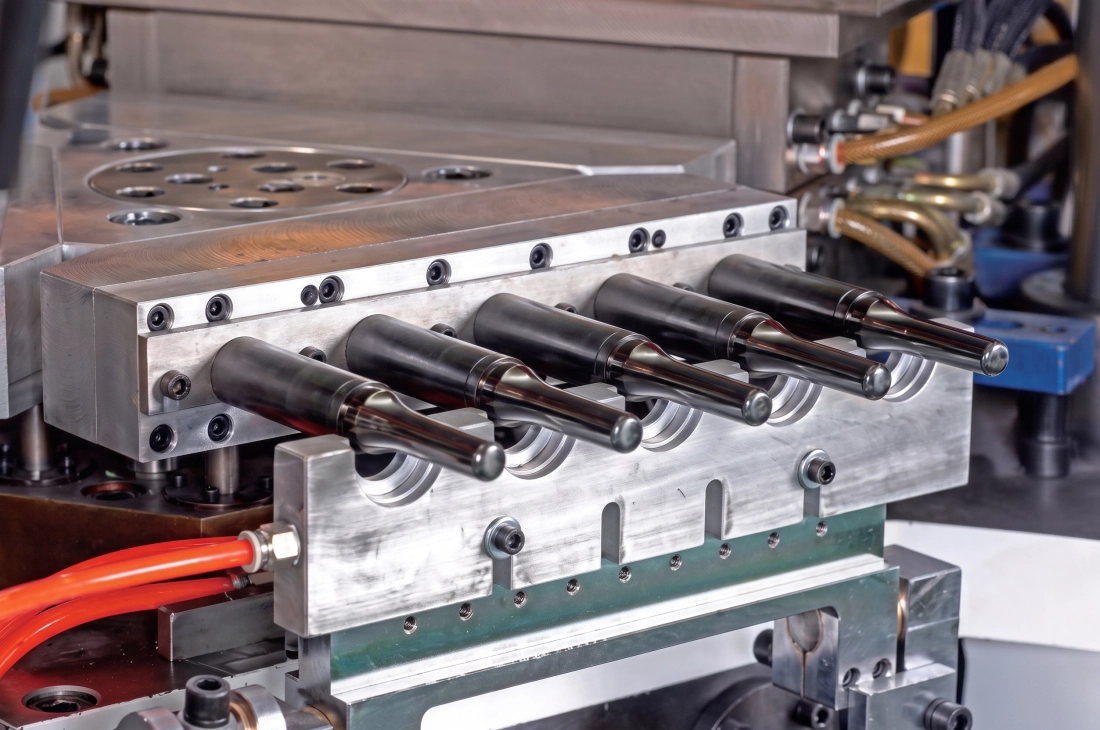
راهنمای انتخاب تجهیزات: آیا EP135 برای نیازهای تولیدی شما مناسب است؟
انتخاب تناژ صحیح IBM نیاز به محاسبه تقاطع سه متغیر دارد: وزن پیش فرم، تعداد حفره مورد نیاز و خروجی هدف در ساعت. از این چارچوب برای تأیید اینکه آیا EP135 به درستی برای کاربرد شما اندازه گیری شده است یا برای درک اینکه چه پارامترهای تولیدی را می تواند پشتیبانی کند، استفاده کنید.
مرحله 1: محاسبه وزن پیش فرم
وزن بطری مورد نظر را بر حسب گرم (شامل گردن، بدنه و پایه) در نظر بگیرید. برای بالشتک فرآیند، عدد 2-5% را اضافه کنید. وزن تزریق EP135 با وزن 650 گرم باید برابر یا بزرگتر از (وزن پریفرم مورد نظر ضربدر تعداد حفرهها) باشد. به عنوان مثال: یک پریفرم 5 گرمی با 8 حفره، به وزن تزریق 40 گرم نیاز دارد که کاملاً در محدوده ظرفیت 650 گرم است.
مرحله 2: محاسبه تعداد حفره مورد نیاز
خروجی هدف (بطری در ساعت) تقسیم بر (۳۶۰۰ ثانیه / زمان چرخه بر حسب ثانیه) حفرههای مورد نیاز را به دست میدهد. در یک چرخه ۴ ثانیهای و ۱۰،۰۰۰ بطری در ساعت، هدف: ۱۰،۰۰۰ / (۳۶۰۰ / ۴) = حداقل ۱۲ حفره. برای تأیید اینکه EP135 میتواند این مقدار را در حجم بطری شما ارائه دهد، آن را با جدول حفرههای بالا مقایسه کنید.
مرحله 3: بررسی تناسب صفحات قالب
طرح قالب تزریق (اندازه حفره) باید در حداکثر اندازه صفحه EP135 یعنی ۱۳۰۰x۵۰۰ میلیمتر جا شود. کاربردهای بطری پهن (قطر بزرگتر از ۱۲۰ میلیمتر) یا بطری بلند (ارتفاع بزرگتر از ۲۲۰ میلیمتر) از اندازه قالب EP135 فراتر رفته و به مدل بزرگتری نیاز دارند. قبل از مشخص کردن تعداد حفره، قطر خارجی و ارتفاع بطری خود را تأیید کنید.
مرحله ۴: مواد و فشار تزریق
PP به فشار تزریق و دمای ذوب بالاتری نسبت به LDPE نیاز دارد. PC و PETG به دمای سیلندر حتی بالاتر و زمان ماند طولانیتری برای نرمسازی نیاز دارند. فشار سیستم هیدرولیک EP135 معادل ۱۴ مگاپاسکال و موتور ۳۷+۳۷ کیلووات، نیروهای تزریق مورد نیاز برای PP و مواد مهندسی را در وزن تزریق نامی پشتیبانی میکند. قبل از سفارش، مشخصات رزین خود را با تیم اجرایی EVER POWER بررسی کنید.
مهندسان نرمافزار EVER POWER مشاوره فنی رایگان قبل از فروش را برای تأیید ابعاد ظرف، جنس، تعداد حفره و هدف تولید شما با مشخصات EP135 ارائه میدهند. برای تأیید کتبی مناسب بودن، با نقشه بطری و خلاصه تولید خود با ما تماس بگیرید.
بررسی اجمالی ساختار ماشین و دستورالعملهای نگهداری
دستگاه EP135 بر اساس سه ماژول عملکردی اصلی ساخته شده است. درک الزامات نگهداری آنها برای حفظ معیارهای عملکرد دستگاه - چرخه خشک، نرخ خروجی و کیفیت محصول - در طول عمر مفید دستگاه ضروری است.
ماژول ۱ - واحد تزریق: مارپیچ، سیلندر، راهگاه گرم
واحد تزریق، پلاستیک را ذوب کرده و به داخل حفره پیشفرم هدایت میکند. نگهداری روزانه: پروفیلهای دمای سیلندر را در مقایسه با نقاط تنظیم شده بررسی کنید، نوک پیچ و حلقه را از نظر شاخصهای سایش بررسی کنید و قبل از شروع به کار، مطمئن شوید که دمای ناحیه راهگاه گرم در محدوده ۲ درجه از نقاط تنظیم شده باشد. هفتگی: نوارهای عایق سیلندر را بررسی کنید، آببندیهای سیلندر تزریق را از نظر نشت روغن بررسی کنید و هرگونه آلودگی رنگی از تولید قبلی را پاک کنید. ماهانه: حلقه بررسی و مجموعه نوک پیچ را بکشید و تمیز کنید؛ پرههای پیچ را از نظر سایش بررسی کنید و قطر سوراخ سیلندر را برای میزان فضای خالی اندازهگیری کنید. اگر فضای خالی بیش از حد مجاز سازنده باشد، سیلندر را تعویض کنید تا از عبور مذاب و ناهماهنگی وزن تزریق جلوگیری شود.
روش پاکسازی: هنگام تغییر رنگ از تیره به روشن یا از رزین مهندسی به رزین معمولی، از یک ترکیب پاکسازی تجاری در دمای بشکه 10 درجه بالاتر از نقطه تنظیم ماده جدید استفاده کنید. قبل از تغییر به ماده جدید، 5 تا 10 شات پاکسازی انجام دهید. هرگز بشکه را بیش از 20 دقیقه بدون پاکسازی در دمای فرآیند رها نکنید - تخریب حرارتی در طول دورههای بیکاری علت اصلی آلودگی لکههای سیاه هنگام راهاندازی مجدد است.
ماژول ۲ - واحد گیره و نمایهسازی چرخشی
سیستم گیره و ایندکسر چرخشی بیشترین بارهای مکانیکی را تحمل میکنند و دقیقترین الزامات موقعیتی را دارند. روزانه: سطوح میله اتصال و ریلهای راهنمای میز چرخشی را طبق برنامه روانکاری گریس بزنید (EVER POWER درجه گریس را مشخص میکند - با گریس عمومی جایگزین نکنید، زیرا ممکن است ویسکوزیته را در دمای عملیاتی حفظ نکند). سیلندر گیره هیدرولیکی را از نظر نشت روغن در آببندی میله بررسی کنید. در طول چرخش ایندکسر به صداهای غیرمعمول گوش دهید - هرگونه صدای کلیک یا مکث فلزی نشان دهنده یاتاقان جداکننده زاویهای است که نیاز به بازرسی دارد.
ماهانه: موازی بودن صفحه را با یک نشانگر عقربهای در چهار موقعیت میله اتصال بررسی کنید؛ انحراف بیش از 0.05 میلیمتر نیاز به شیمگذاری مجدد دارد. دقت موقعیت شاخصگذاری را با قرار دادن یک نشانگر عقربهای در مقابل یک سطح مرجع روی برجک بررسی کنید و تأیید کنید که همان موقعیت پس از 100 چرخه شاخصگذاری متوالی با دقت 0.02 میلیمتر تکرار میشود. در صورت مشاهده رانش، توقف مکانیکی را تنظیم کنید یا با خدمات EVER POWER تماس بگیرید.
ماژول ۳ - سیستم هیدرولیک و مدار خنککننده
سیستم هیدرولیک، ستون فقرات انرژی EP135 است. فشار سیستم روی ۱۴ مگاپاسکال تنظیم شده است. روزانه: سطح روغن هیدرولیک را در شیشه رویت مخزن بررسی کنید، نمایشگر دمای روغن را بررسی کنید (محدوده عملکرد طبیعی ۴۰ تا ۵۵ درجه سانتیگراد است؛ بالاتر از ۶۰ درجه نشان دهنده مشکل مدار خنک کننده یا انسداد فیلتر است) و تمام اتصالات شیلنگ هیدرولیک قابل مشاهده را از نظر نشتی بررسی کنید. نشانگر فیلتر روغن باید هر ۲۵۰ ساعت بررسی شود - یک نشانگر قرمز نیاز به تعویض فوری المنت فیلتر دارد، نه به تعویق انداختن.
مدار خنککننده: دستگاه EP135 به آب خنککننده تمیز و بدون رسوب با فشار 0.3-0.4 مگاپاسکال و جریان 4 متر مکعب در ساعت نیاز دارد. برای جلوگیری از تجمع رسوب کلسیم در داخل کانالهای خنککننده قالب، یک سیستم تصفیه آب در بالادست دستگاه نصب کنید. تجمع رسوب تنها 1 میلیمتر در یک کانال 6 میلیمتری، راندمان خنککننده را بیش از 30% کاهش میدهد، زمان چرخه را افزایش میدهد و خروجی را کاهش میدهد. مدارهای خنککننده را سالانه با محلول رسوبزدا شستشو دهید. کیفیت آب چیلر باید pH خنثی (6.5-7.5) داشته باشد و حاوی یک مهارکننده ضد خوردگی سازگار با مواد قالب آلیاژ مس و آلومینیوم باشد.
راهکارهای آماده تحویل و خدمات سفارشیسازی از EVER POWER
شرکت EVER POWER دستگاه EP135 را یا به عنوان یک دستگاه مستقل یا به عنوان قطعه مرکزی یک خط تولید بطری کامل و آماده به کار ارائه میدهد. برای مشتریانی که در حال راهاندازی یک مرکز جدید یا گسترش به یک خط تولید ظروف جدید هستند، رویکرد آماده به کار، ریسک ادغام ناشی از تهیه دستگاه IBM، قالبها، تجهیزات کمکی و تجهیزات پاییندستی از فروشندگان جداگانه را از بین میبرد.
طراحی و ساخت قالب
مهندسان EVER POWER مجموعه قالبهای تزریق و دمشی را از روی نقشههای بطری مشتری یا فایلهای سهبعدی توسعه میدهند. قالبهای راهگاه گرم چند حفرهای از جنس فولاد S136 یا 4Cr13. نمونه اولیه قالبهای تک حفرهای برای اعتبارسنجی کانتینر قبل از اقدام به تولید با حفره بالا. آزمایشهای قالب T0 قبل از ارسال در کارخانه انجام میشود.
ادغام تجهیزات کمکی
خط تولید کلید در دست EVER POWER شامل موارد زیر است: کمپرسور هوای اسکرو، مخزن هوا و خشککن هوا، کنترلکننده دمای قالب، چیلر صنعتی، لودر خودکار، تسمه نقاله، سیستم چاپ سیلک و برچسبگذاری، خط شستشو و خشککن، و دستگاههای پرکن و درببند خودکار. تمام تجهیزات کمکی برای مطابقت با نرخ خروجی EP135 مشخص و از پیش یکپارچه شدهاند.
سیستمهای کیفیت پاییندستی
دستگاه بازرسی بصری بطری درون خطی (سیستم بینایی ماشین برای تشخیص برقزدگی، تغییر شکل و آلودگی)، تستر نشتی خودکار، دستگاه بستهبندی خودکار و دستگاه کارتنساز اختیاری است. برای خطوط داروسازی، تست نشتی درون خطی و بازرسی بصری 100% به عنوان ماژولهای یکپارچه مطابق با سرعت خروجی نوار نقاله EP135 در دسترس هستند.
پیکربندی GMP و اتاق تمیز
برای مشتریان دارویی که به تولید در سطح GMP نیاز دارند، EVER POWER سفارشیسازی دستگاه را ارائه میدهد، از جمله: روانکاری سیستم بسته برای جلوگیری از آلودگی ناحیه محصول، محفظههای ایمنی از جنس استیل ضد زنگ، محفظه دستگاه با فیلتر HEPA برای سازگاری با اتاق تمیز کلاس ۱۰۰۰۰۰ و پشتیبانی اسناد برای پروتکلهای صلاحیت تجهیزات (IQ/OQ/PQ).
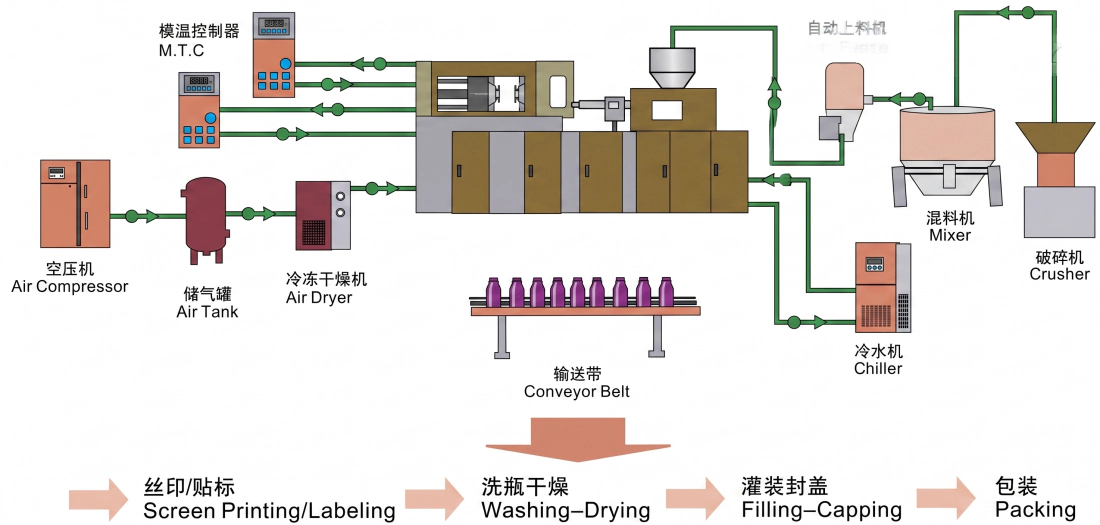
تجهیزات کمکی موجود با EP135

استانداردهای کنترل کیفیت و تولید
ماشینکاری CNC قطعات بحرانی
بستر ماشین، صفحات گیره و تمام سطوح دقیق با استفاده از دستگاه CNC در تنظیمات تکی ساخته میشوند تا دقت هندسی تضمین شود. موازی بودن صفحات با اندازهگیری لیزری تا 0.02 میلیمتر تأیید میشود. سوراخهای میله اتصال برای انطباق بدون تداخل با یاتاقان، تا تلرانس H7 صیقل داده شدهاند.
سختکاری القایی میلگرد مهاری
میلگردهای مهاری تحت سختکاری القایی با فرکانس بالا قرار میگیرند تا به سختی سطحی ۵۲-۵۸ HRC برسند و سپس سنگزنی دقیقی روی آنها انجام میشود. این عملیات سطحی، مقاومت در برابر سایش را در برابر تماس لغزشی مکرر صفحات گیره در طول میلیونها چرخه بدون ایجاد ساییدگی یا فرخوردگی فراهم میکند.
تمیزی مدار هیدرولیک
تمام مدارهای هیدرولیک قبل از مونتاژ، شستشو، آزمایش فشار و شمارش ذرات انجام میشوند. حداقل میزان تمیزی روغن هیدرولیک در استاندارد ISO 4406 کلاس 17/15/12 حفظ میشود. حساسیت به آلودگی شیرهای پروپرشنال و سروو به این سطح از تمیزی نیاز دارد تا از چسبندگی قرقره شیر و رانش کنترل جلوگیری شود.
آزمایش ۷۲ ساعته کارکرد در کارخانه
هر دستگاه EP135 قبل از ارسال، حداقل 72 ساعت آزمایش بارگذاری مداوم را در کارخانه انجام میدهد. در طول این مدت، نمونههای خروجی تولید از نظر ثبات وزن، یکنواختی ضخامت دیواره و دقت ابعادی اندازهگیری میشوند. هرگونه پارامتر خارج از مشخصات، قبل از ترخیص دستگاه برای تحویل، باعث توقف و اقدام اصلاحی میشود.
انطباق با ایمنی CE
دستگاه EP135 دارای نشان CE مطابق با الزامات دستورالعمل ماشینآلات اتحادیه اروپا است. ویژگیهای ایمنی شامل موارد زیر است: دربهای ایمنی قفلشونده با قطع مدار هیدرولیک، محافظ پرده نوری در ناحیه دسترسی اپراتور، توقف اضطراری در تمام موقعیتهای اپراتور و کنترل دو دستی اپراتور برای تنظیم دستی قالب. مدارک CE به همراه هر دستگاه ارائه میشود.
خدمات پس از فروش و پشتیبانی فنی
نصب و راه اندازی
مهندسان ارشد EVER POWER مسئول نصب، راهاندازی و آزمایشهای پذیرش هستند. مهندس تا زمانی که دستگاه به حالت تولید پایدار برسد، در محل باقی میماند و همه اپراتورها در مورد نحوه کار با دستگاه، تعویض قالب و نگهداری معمول آموزش میبینند. معیارهای پذیرش قبل از ارسال توافق شده و در گزارش راهاندازی مستند میشوند.
برنامه نگهداری پیشگیرانه
شرکت EVER POWER یک سرویس یادآوری تعمیر و نگهداری برنامهریزیشده برای تمام دستگاههای در حال کار ارائه میدهد. تقویم تعمیر و نگهداری، وظایف روزانه، هفتگی، ماهانه و سالانه را پوشش میدهد. تعمیر و نگهداری پیشگیرانه از خرابیهای برنامهریزی نشده جلوگیری میکند و نیاز به ارسال قطعات یدکی اضطراری و گرانقیمت را کاهش میدهد. مشتریانی که برنامه تعمیر و نگهداری پیشگیرانه را دنبال میکنند، به طور مداوم در دسترس بودن دستگاه را بالاتر از 95% گزارش میدهند.
خط تلفن خدمات 24x7
خط تلفن خدمات EVER POWER به صورت 24 ساعته و 7 روز هفته در دسترس است. برای رفع مشکلات فوری تولید، با خط خدمات تماس بگیرید یا پیام دهید تا یک مهندس واجد شرایط ظرف 2 ساعت برای تشخیص مشکل از راه دور پاسخ دهد. در صورت نیاز به خدمات در محل، EVER POWER یک تکنسین را با حداقل زمان پاسخگویی موجود برای محل شما اعزام میکند.
موجودی قطعات یدکی
شرکت EVER POWER موجودی کاملی از قطعات یدکی برای تمام قطعات EP135 از جمله آببندهای هیدرولیک، کارتریجهای شیر تناسبی، نوارهای گرمایشی، حسگرهای دما، تسمههای محرک و قطعات الکتریکی را نگهداری میکند. قطعات موجود در انبار را میتوان ظرف ۴۸ ساعت به سراسر جهان ارسال کرد. اقلام مهم و سریعالاستهلاک بر اساس توصیههای EVER POWER در انبار محلی مشتری موجود است.
برنامههای آموزش فنی
فراتر از آموزش نصب استاندارد، EVER POWER ماژولهای آموزشی اختصاصی ارائه میدهد: عملیات دستگاه، بهینهسازی فرآیند قالب، تعویض و راهاندازی قالب، نگهداری سیستم هیدرولیک و عیبیابی فرآیند برای مواد خاص مانند PP، LDPE و PCTG. آموزش میتواند در کارخانه EVER POWER یا در محل مشتری انجام شود.
سوالات متداول - EVER POWER EP135
چه موادی را میتوان با EP135 پردازش کرد؟
EP135 با HDPE، LDPE، PP، PS (از جمله PS شفاف درجه باکتریهای اسید لاکتیک)، ABS، EVA، مواد ذرت زیستی، PCTG و ترموپلاستیکهای مشابه سازگار است. برای رزینهای مهندسی مانند PC، PETG و Tritan، نسبت طول به قطر مارپیچ 22:1 و مناطق گرمایشی 6+N، زمان ماند و دمای مورد نیاز برای نرمسازی کامل و بدون تخریب را فراهم میکنند. قبل از سفارش، درجه رزین خود را با مهندسی کاربرد EVER POWER تأیید کنید.
آیا میتوان از EP135 برای تولید GMP دارویی استفاده کرد؟
بله. EP135 را میتوان برای محیطهای تولید GMP دارویی پیکربندی کرد. ویژگیهای کلیدی پشتیبانی از GMP عبارتند از: فرآیند تک مرحلهای، انتقال بطری بین دستگاهی را که خطر آلودگی را در سیستمهای دو مرحلهای ایجاد میکند، از بین میبرد؛ سیستم روانکاری بسته از آلودگی روانکار به ناحیه محصول جلوگیری میکند؛ و دستگاه را میتوان با یک محفظه ایمنی از جنس استیل ضد زنگ مناسب برای نصب در اتاق تمیز مشخص کرد. EVER POWER میتواند مستندات تجهیزات را برای پشتیبانی از فرآیندهای احراز صلاحیت IQ/OQ/PQ برای اعتبارسنجی تأسیسات دارویی ارائه دهد.
تعویض قالب در EP135 چقدر طول میکشد؟
یک تیم دو نفره آموزش دیده میتواند بسته به طراحی قالب و تجربه تیم در دفعات تعویض قالب، تعویض کامل قالب (قالب تزریقی، قالب بادی و مجموعه مندرل) را روی EP135 تقریباً در 2 تا 4 ساعت انجام دهد. فراخوانی دستورالعمل PLC، زمان ورود مجدد پارامتر را برای مجموعههای قالب تکراری حذف میکند. مراکزی که روی صفحات گیره سریع برای پایه قالب سرمایهگذاری میکنند، میتوانند تعویض قالب را به کمتر از 2 ساعت کاهش دهند.
EP135 چه گواهینامههایی دارد؟
دستگاه EP135 دارای نشان CE برای بازار اروپا است. طراحی دستگاه مطابق با الزامات ایمنی دستورالعمل ماشینآلات اتحادیه اروپا از جمله محافظهای قفلشونده، سیستمهای توقف اضطراری و استانداردهای ایمنی الکتریکی است. شرکت EVER POWER یک تولیدکننده دارای گواهینامه ISO است. مستندات دستگاه به زبان انگلیسی ارائه میشود و در صورت درخواست برای بازارهای صادراتی، به زبانهای دیگر نیز قابل ارائه است.
زمان تحویل EP135 و مجموعه قالبهای مرتبط چقدر است؟
زمان استاندارد تحویل دستگاه برای EP135، بسته به برنامه تولید در زمان سفارش، ۴۵ تا ۷۵ روز از زمان تأیید سفارش و دریافت پیشپرداخت است. مجموعه قالبها معمولاً ظرف ۶۰ تا ۹۰ روز از زمان تأیید نهایی نقشههای بطری و مشخصات مواد، تحویل داده میشوند. میتوان زمانبندی کرد که مجموعه دستگاه و قالبها به طور همزمان برای نصب هماهنگ برسند. برای اطلاع از زمان تحویل فعلی، در زمان استعلام با EVER POWER تماس بگیرید.
آمادهاید تا EVER POWER EP135 را برای خط تولید خود مشخص کنید؟
نقشه بطری، حجم مورد نظر، مشخصات مواد و میزان خروجی مورد نیاز در ساعت را برای تیم مهندسی کاربردی ما ارسال کنید. ما تعداد حفرههای صحیح و پیکربندی دستگاه را کتباً تأیید کرده و ظرف 3 روز کاری یک پیشنهاد تجاری دقیق ارائه خواهیم داد.
توضیحات تکمیلی
| ویرایش شده | توسط hamishe |
|---|
محصولات مرتبط
-
ماشین قالبگیری بادی تزریقی تمام برقی پرسرعت EP60HE، سیکل هیدرولیک صفر، 2.5 ثانیه
-
دستگاه قالب گیری تزریقی صنعتی EP110 1100KN تجهیزات IBM اتوماتیک برای بطری های با حجم زیاد
-
دستگاه قالبگیری بادی تزریقی با خروجی بالا، تجهیزات قالبگیری بطری بدون فلش EP80 800KN
-
دستگاه قالب گیری بادی تزریقی تک مرحله ای اتوماتیک EP60 600KN تولیدکننده بطری آرایشی دارویی
-
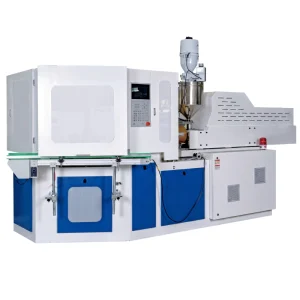
دستگاه قالب گیری بادی تزریقی تک مرحله ای اتوماتیک EP40 400KN برای بطری های آرایشی دارویی CE ISO


