
Även med avancerad teknik kan plasttillverkning stöta på kvalitetsproblem om utrustningen inte är perfekt kalibrerad för hartset. vanliga defekter i formsprutning som svarta fläckar, bubblor och ojämna väggar är avgörande för att upprätthålla en lönsam verksamhet. Att förstå de bakomliggande orsakerna till dessa brister gör det möjligt för fastighetsförvaltare att genomföra exakta mekaniska justeringar, vilket säkerställer att varje behållare uppfyller de strikta estetiska och funktionella standarder som krävs av globala kosmetiska och medicinska marknader.
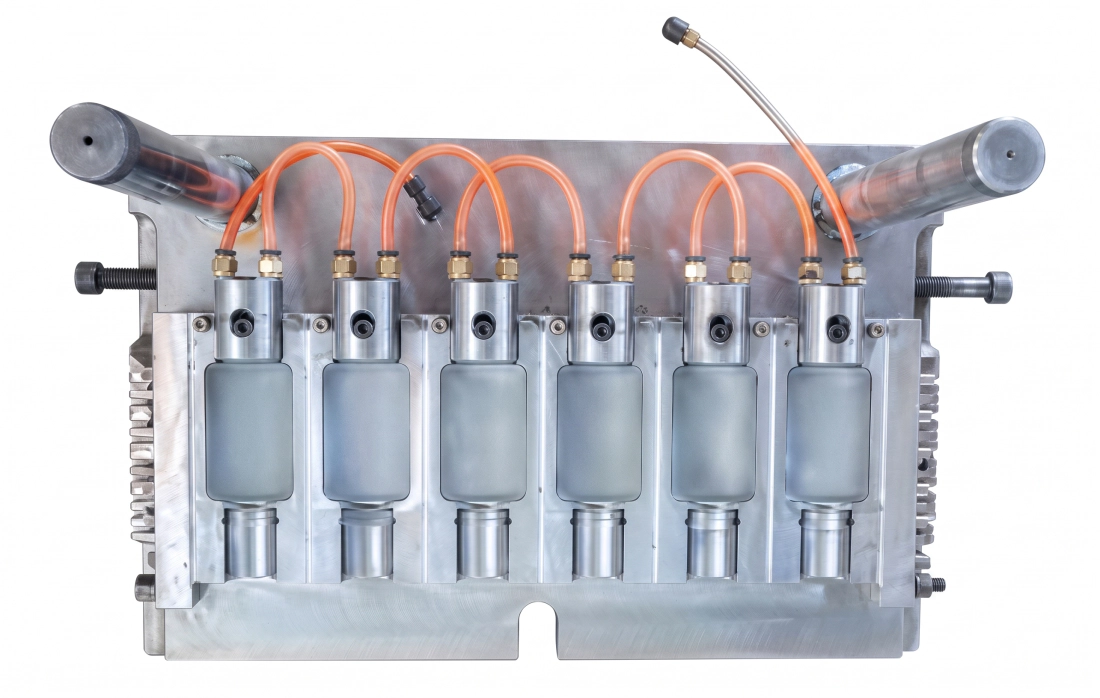
Identifiera och åtgärda vanliga defekter vid formsprutning
De tre vanligaste vanliga defekter i formsprutning är svarta fläckar, bubblor (hålrum) och ojämn väggtjocklek. Svarta fläckar indikerar vanligtvis hartsnedbrytning – att plasten brinner inuti cylindern på grund av stillastående flöde eller för hög värme. Bubblor orsakas ofta av fukt i råhartset eller felaktiga injektionshastigheter. Ojämna väggar beror vanligtvis på en feljusterad kärnstift eller inkonsekventa termiska profiler under blåsningssteget. Att åtgärda dessa kräver exakt kontroll över maskinens termiska zoner och injektionstryck.
Förebygga fel med en anpassad produktlösning
Det bästa sättet att åtgärda fel är att förebygga dem helt och hållet. Genom att investera i en djupgående anpassad produkt, eliminerar du de mekaniska felaktigheter som orsakar dessa problem. Vi specialkonstruerar skruvkonstruktionen för att förhindra materialstagnation (och stoppar svarta fläckar), integrerar avancerade avfuktningstorkar för att eliminera fuktbubblor och bearbetar ultraprecisa kärnstift för att garantera enhetliga väggar. En anpassad produktmetod säkerställer att din IBM-maskin är perfekt anpassad till din specifika plast från dag ett, vilket drastiskt minskar din kassationsgrad.
Felsökningsmatris för fel
Använd den här snabbguiden för att identifiera och åtgärda vanliga förpackningsfel:
| Feltyp | Primär orsak | Maskinjustering / Anpassad lösning |
|---|---|---|
| Svarta fläckar / strimmor | Materialnedbrytning / Överhettning i pipan | Lägre cylindertemperatur; använd specialoptimerade skruvprofiler |
| Bubblor / Tomrum | Fukt i hartset eller instängd luft under injektionen | Öka mottrycket; integrera avancerade torkmedel |
| Ojämn väggtjocklek | Ojämn förformstemperatur eller kärnstiftförskjutning | Kalibrera termiska zoner; använd kraftiga specialanpassade formstyrningar |
| Korta skott (ofullständig ifyllning) | Otillräckligt insprutningstryck eller låg smälttemperatur | Öka insprutningshastigheten/trycket; kontrollera hetkanalsportarna |
Framgångssaga: Eliminering av kontaminering i Tyskland
Klient: PharmaCare Plastics (Tyskland)
Utmaning: Kunden upplevde en kassationsfrekvens på 6% för vita medicinska pillerburkar på grund av allvarliga svarta fläckdefekter, vilket ledde till massivt materialslöseri och revisionsvarningar.
Lösning och resultat: Vi ersatte deras generiska maskiner med en mycket anpassad produkt IBM-serien. Genom att konstruera en specialanpassad skruv och pipa som är specifikt utformade för deras titandioxidblandade PE-harts, eliminerade vi döda materialzoner där förbränning inträffade. vanliga defekter i formsprutning försvann helt, vilket sänkte deras avslagsfrekvens till 0% och säkerställde deras GMP-efterlevnad.
Kundrecensioner
”Vi kämpade med bubblor i våra kosmetikaburkar i månader. Deras skräddarsydda produktlösning löste fuktproblemet direkt. Felfri produktion.” – Marie L., fabrikschef
”Att förstå hur man åtgärdar vanliga defekter i formsprutning var bra, men att ha en IBM-maskin som förhindrar dem genom design är ännu bättre.” – Hans G., kvalitetschef
”Ojämna väggar brukade göra att våra flaskor blev deforma under kylning. De precisionsanpassade kärnstiften de tillhandahöll eliminerade problemet helt.” – David P., VD
Utrustning för felfri drift
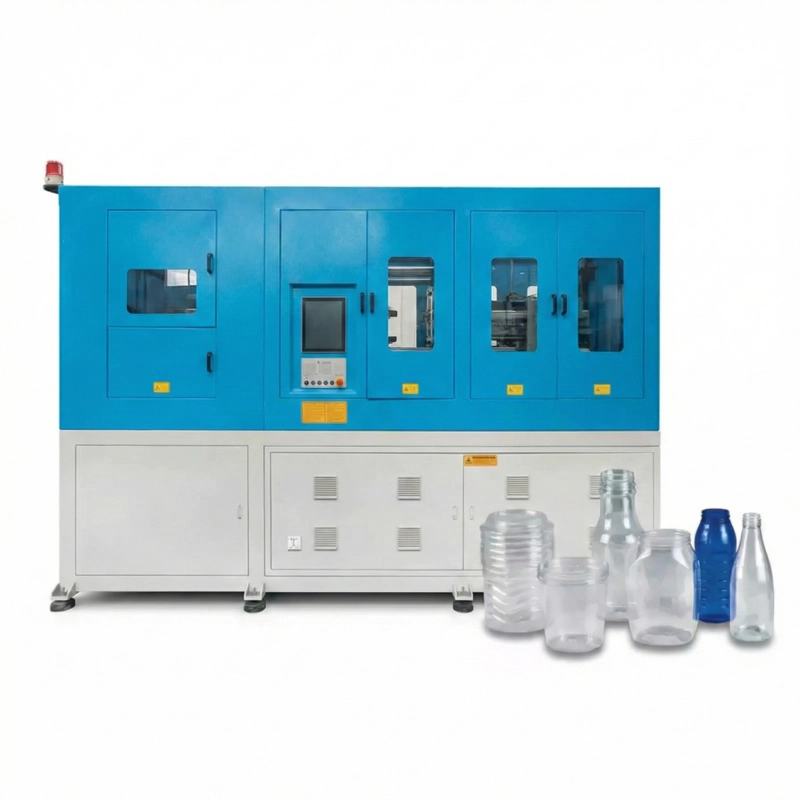
ISBM-maskin
När defekter som disighet eller dålig klarhet påverkar din PET-produktion, ger våra noggrant kontrollerade ISBM-maskiner perfekt biaxiell sträckning för kristallklara resultat.
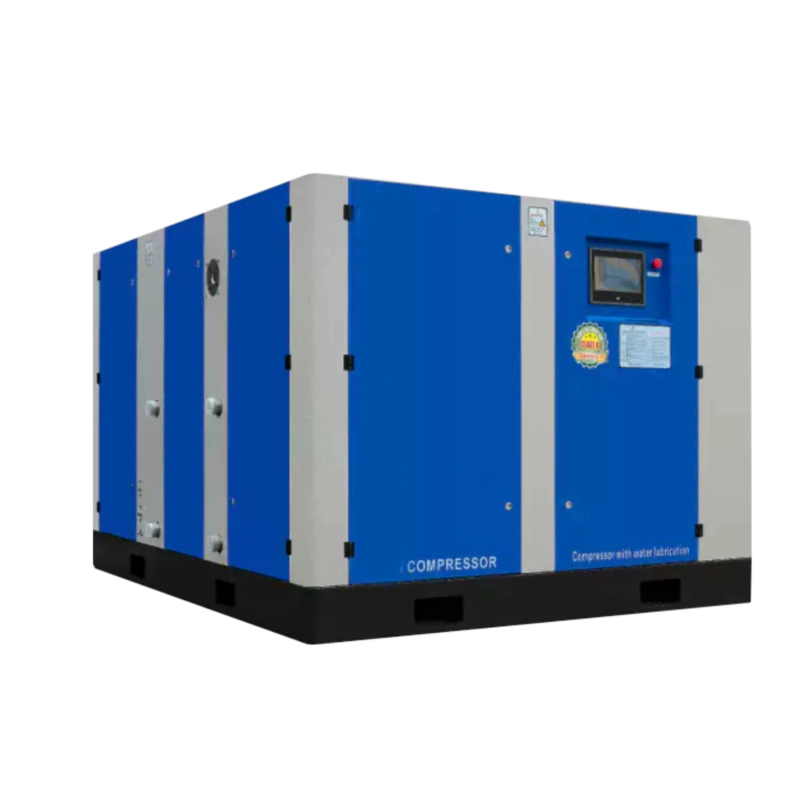
Oljefri skruvluftkompressor
Ojämnt lufttryck orsakar ojämna väggar. Oljeföroreningar orsakar invändiga fläckar. Vår oljefria kompressor löser båda problemen direkt för tillförlitlig gjutning.
Vanliga frågor (FAQ)
Vad är den främsta orsaken till svarta fläckar i mina kosmetikaflaskor av plast?
Svarta fläckar är nästan alltid nedbrutet (bränt) harts. Detta händer när plast fastnar i "döda zoner" i skruvcylindern eller varmkanalsystemet, kokar för länge och sedan lossnar i den färska smältströmmen.
Hur förhindrar en anpassad produkt vanliga defekter vid formsprutning?
Genom att konstruera en anpassad produkt skräddarsyr vi maskinens cylinderstorlek, skruvgeometri och termiska zoner för att exakt matcha flödeshastigheten och smältpunkten för just ditt harts, vilket förhindrar överhettning och materialstagnation.
Varför får jag bubblor i mina farmaceutiska PETG-flaskor?
Bubblor indikerar vanligtvis hög fukthalt i råhartset. PETG är mycket hygroskopiskt (absorberar vatten). Om det inte torkas ordentligt före injektion omvandlas vattnet till ånga under smältningen, vilket skapar hålrum och bubblor i flaskans väggar.
Kan ojämn väggtjocklek påverka barnsäkra lock på medicinska behållare i Nederländerna?
Ja, allvarligt. Om väggtjockleken är ojämn kommer halsgängorna att deformeras. Detta förhindrar att barnsäkra lock låses ordentligt, vilket leder till farliga läckor och omedelbara fel vid europeiska säkerhetsrevisioner.
Hur hjälper en oljefri skruvluftkompressor till att förhindra gjutningsdefekter?
Standardkompressorer kan introducera mikroskopiska oljedroppar i blåsluften, vilket skapar kemiska fläckar och vidhäftningsproblem på insidan av flaskan. En oljefri skruvluftkompressor garanterar ren luft och felfria inre ytor.


