
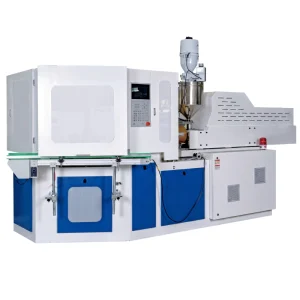
ماكينة حقن ونفخ أوتوماتيكية بخطوة واحدة EP60 بقوة 600 كيلو نيوتن، مصنع عبوات مستحضرات التجميل الصيدلانية

تتميز ماكينة EVER POWER EP60 IBM بقوة تثبيت حقن تبلغ 600 كيلو نيوتن، ووزن حقن يتراوح بين 260 و383 غرامًا، ودورة تجفيف مدتها 4 ثوانٍ، وقدرة إنتاج تصل إلى 14 تجويفًا. مثالية لزجاجات الأدوية، وقطرات العين، وعبوات مستحضرات التجميل بسعة تتراوح بين 1 و2000 مل. تصميم أوروبي، ونظام هيدروليكي مؤازر، وكفاءة تشغيل تتراوح بين 52 و70%. حاصلة على شهادتي CE وISO. اطلب عرض سعر.
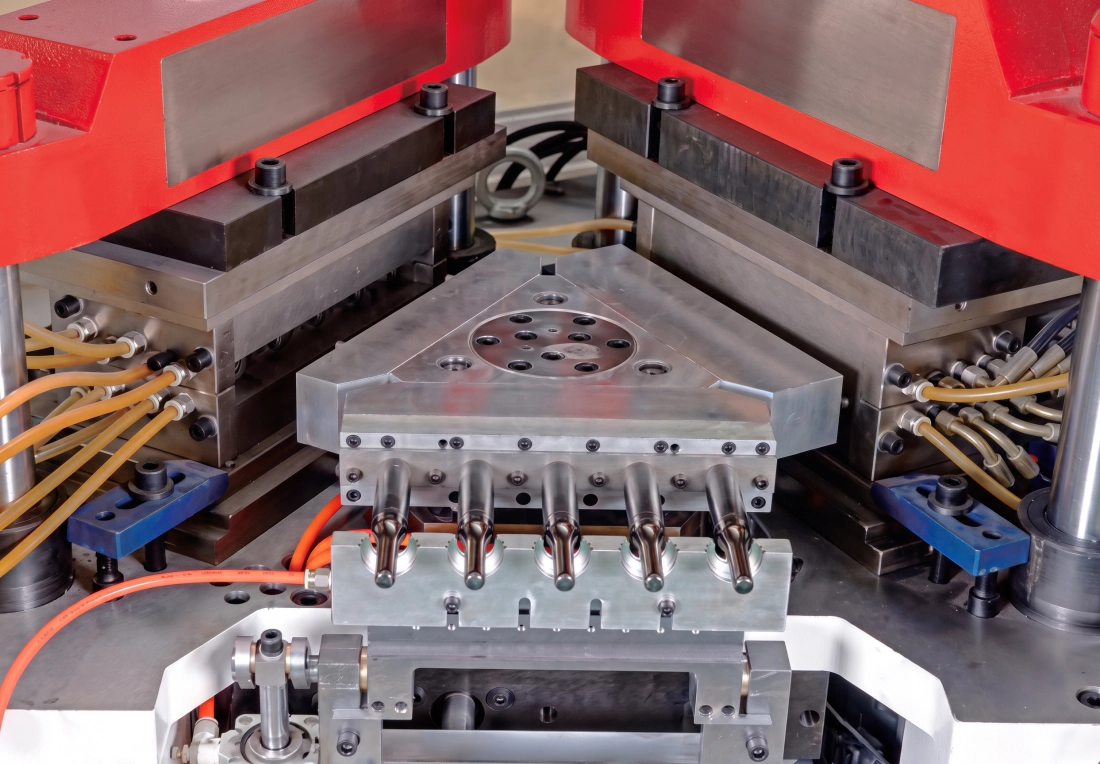
ما هي آلة التشكيل بالنفخ والحقن أحادية الخطوة EVER POWER EP60؟
إن آلة EVER POWER EP60 هي آلة أوتوماتيكية بالكامل من خطوة واحدة بتقنية IBM (القولبة بالنفخ والحقن) مصممة لإنتاج حاويات مجوفة بدقة عالية. مصنع آلات حقن القوالب بالنفخلقد ركزت شركة EVER POWER عقودًا من الخبرة في مجال الأدوات والعمليات في هذا النموذج، مما أدى إلى تقديم آلة يتم فيها إكمال الزجاجة بأكملها - من حقن الشكل الأولي إلى النفخ النهائي إلى الإخراج - في دورة آلة واحدة دون تدخل المشغل، ودون نقل المواد بين الآلات، ودون الوميض ونفايات خط الفصل التي تميز أنظمة نفخ البثق.
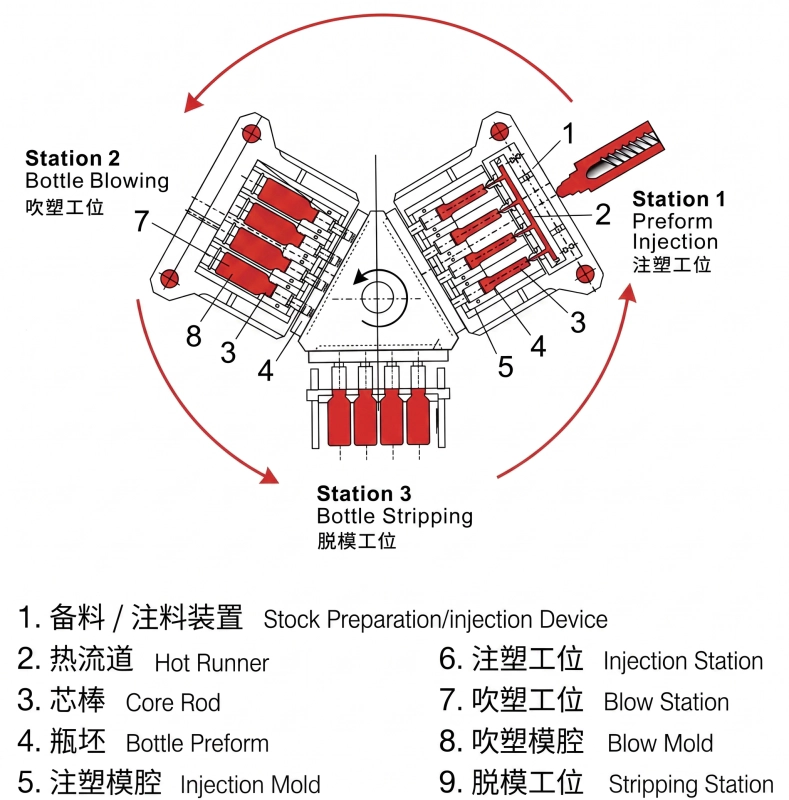
هذا آلة IBM بخطوة واحدة يُعدّ نظام EP60 الخيار الأمثل لتصنيع عبوات الأدوية ومستحضرات التجميل، حيث تُعتبر دقة الأبعاد أمرًا بالغ الأهمية. تُنفّذ كل دورة في هذا النظام ثلاث عمليات متزامنة: فبينما تُشكّل القوالب الأولية الجديدة بالحقن في المحطة 1، تُنفخ الدفعة السابقة إلى شكلها النهائي في المحطة 2، ثم تُفكّك العبوات المُكتملة من المحطة 2 وتُنقل إلى ناقل الإخراج في المحطة 3. هذا التوازي ثلاثي المحاور يعني أن الإنتاجية الفعلية تُساوي زمن دورة الحقن فقط - وليس مجموع زمن الحقن والنفخ والإخراج - مما يمنح نظام EP60 ميزة إنتاجية كبيرة مقارنةً بأنظمة النفخ والتمديد ثنائية المراحل للعبوات الصغيرة والمتوسطة الحجم.
عملية المحطات الثلاث: كيف يعمل جهاز EP60
المحطة 1 - حقن القوالب الأولية
تُصهر حبيبات البلاستيك في الأسطوانة وتُحقن في تجويف الحقن تحت ضغط مُتحكم به. يتم تشكيل عنق الزجاجة وشكل الخيط بدقة في قالب الحقن. يُفتح قالب الحقن، وينتقل المندريل الحامل للشكل الأولي الساخن إلى المحطة 2 عبر البرج الدوار.
المحطة 2 - التشكيل بالنفخ
يُنفخ القالب الساخن بالهواء المضغوط من قلب القالب. ويتحدد شكل الزجاجة بالكامل بواسطة تجويف قالب النفخ. ينفخ الهواء القالب للخارج باتجاه جدران القالب المبردة، فتأخذ الزجاجة أبعادها النهائية. يُفتح القالب وتتقدم وحدة النفخ إلى المحطة 3.
المحطة 3 - الإخراج والنقل
تُزال الزجاجات المبردة بعد الانتهاء من تصنيعها من القوالب وتُفرغ على سير النقل. وبما أن المحطات الثلاث تعمل في وقت واحد، فإن الدورة تتكرر باستمرار. لا توجد عملية ثانوية، ولا مكبس لإزالة الزوائد، ولا حاجة لإعادة تسخين الزجاجات - فالعمليات الثلاث تشترك في دورة واحدة.
المعايير الفنية الرئيسية - إيفر باور EP60
| المعلمة | البند (EN) | وحدة | الحلقة 60 |
|---|---|---|---|
| نظام الحقن | |||
| قطر البرغي | قطر البرغي | مم | 45/50 مم |
| نسبة طول/قطر البرغي | برغي L/D | - | 22:1 |
| وزن الحقنة | وزن الحقنة | ز | 260/383 غرام |
| الطاقة الحرارية | الطاقة الحرارية | كيلوواط | 14 كيلو واط |
| مناطق تسخين البراميل | عدد مناطق البراميل | - | 3+ن |
| السكتة الدماغية الناتجة عن الحقن | السكتة الدماغية الناتجة عن الحقن | مم | 160 مم |
| نظام التثبيت | |||
| قوة مشبك الحقن | قوة تثبيت الحقن | KN | 600 |
| شوط فتح الحقن | شوط فتح الحقن | مم | 140 مم |
| قوة مشبك النفخ | قوة النفخ في عملية التثبيت | KN | 100 |
| ضربة فتح النفخ | ضربة الفتح للنفخ | مم | 140 مم |
| ارتفاع مصعد البرج | ارتفاع رفع الطاولة الدوارة | مم | 70 مم |
| قالب | |||
| أقصى حجم للوحة (الطول × العرض) | أقصى حجم للوحة (الطول × العرض) | مم | 600 × 390 مم |
| سُمك القالب | سُمك القالب | مم | 240 مم |
| أقصى قطر للزجاجة | قطر الزجاجة | مم | 120 مم |
| أقصى ارتفاع للزجاجة | ارتفاع الزجاجة | مم | 220 مم |
| نطاق حجم الزجاجة | حجم الزجاجة المناسب | مل | 1-2000 |
| ضربة التعرية | ضربة التعرية | مم | 230 مم |
| النظام الهيدروليكي | |||
| الضغط الهيدروليكي | الضغط الهيدروليكي | ميجا باسكال | 14 |
| قوة المحرك | قوة المحرك | كيلوواط | 18.5/22 كيلوواط |
| مدة دورة التجفيف | دورة التجفيف | S | 4 |
| القوة الكاملة | القوة الكاملة | كيلوواط | 37 |
| الطاقة التشغيلية | الطاقة التشغيلية | % | 52-70 |
| معايير أخرى | |||
| ضغط الهواء المضغوط | مين إير | ميجا باسكال | 0.7-1.2 |
| سعة الهواء | سعة الهواء المضغوط | م3/دقيقة | 0.7 |
| تدفق مياه التبريد | تدفق المياه | متر مكعب/ساعة | 4 |
| ضغط ماء التبريد | ضغط ماء التبريد | ميجا باسكال | 0.3-0.4 |
| الأبعاد (الطول × العرض × الارتفاع) | الأبعاد الكلية | م | 3.8 × 1.4 × 1.8 متر |
| الوزن الصافي | الوزن الصافي | طن | 5 أطنان |
ملاحظة: جميع المعايير هي للإشارة فقط. تحتفظ شركة إيفر باور بالحق في تعديل المواصفات نتيجة لتحسينات المعدات.
الحد الأقصى لعدد التجاويف لكل حجم حاوية (EP60 - للمرجعية)
| مقدار | 10 مل | 30 مل | 60 مل | 100 مل | 250 مل | 500 مل | 1000 مل |
|---|---|---|---|---|---|---|---|
| الحد الأقصى للتسوس | 14 | 12 | 10 | 8 | 5 | 3 | 2 |
بنية الأجهزة الأساسية لجهاز EP60
إطار فولاذي كامل على الطراز الأوروبي
تضمن قاعدة الماكينة وقواعد التثبيت المتجانسة المصنعة باستخدام الحاسوب (CNC) التوازي بين قواعد التثبيت بالحقن والنفخ. أسطح قضبان الربط مُقسّاة بالحث. قوة التثبيت في ماكينة EP60 أعلى بمقدار 20-30% من منافسيها ذوي الحمولة المكافئة بفضل هيكل التثبيت المضغوط المعزز.
برغي وبرميل ثنائي المعدن
تستخدم وحدة التلدين أسطوانة مبطنة بطبقة ثنائية المعدن ومسمارًا مصنوعًا من سبيكة صلبة مصمم خصيصًا للمركبات المملوءة بالألياف الزجاجية والمعادن. يوفر قطر المسمار EP60 البالغ 45/50 مم بنسبة طول إلى قطر 22:1 تجانسًا تامًا بسعة حقن 260/383 غرامًا، مما يغطي النطاق الكامل لأوزان الزجاجات لهذه الفئة من حيث الحمولة.
صمام تناسبي للتحكم الهيدروليكي
يتم تنظيم كل من ضغط الحقن وضغط النفخ عبر صمامات هيدروليكية تناسبية مؤازرة. يتيح ذلك إمكانية التحكم في عملية الحقن على مراحل متعددة (سرعة التعبئة، والتحويل، وضغط التعبئة) للأشكال الأولية ذات الجدران الرقيقة، والتحكم الدقيق في معدل ضغط النفخ الذي يزيل عيوب التمدد الشعاعي الشائعة في أنظمة صمامات النفخ أحادية المرحلة.
نظام تحكم بشاشة لمس PLC
تحتوي لوحة التحكم EP60 على شاشة لمس ملونة بالكامل تعمل بنظام PLC مع إمكانية تخزين إعدادات التشغيل. يتم ضبط جميع متغيرات العملية - درجات الحرارة، والضغوط، والسرعات، والتوقيتات - ومراقبتها من شاشة واحدة. كما يتم تسجيل سجل الإنذارات، وعدادات الإنتاج، ورموز الأعطال وعرضها في الوقت الفعلي.
نظام قنوات ساخنة مُحسَّن
صُممت مشعبة القنوات الساخنة لقالب الحقن لضمان تدفق خالٍ من المناطق الميتة، مما يقلل من انحراف الوزن بالجرام في جميع التجاويف. كما أن دقة التحكم في درجة الحرارة، التي تصل إلى ±1 درجة مئوية، تمنع تدهور المواد الحساسة للحرارة، وهي ضرورية للحفاظ على شفافية متسقة في العبوات الشفافة.
تصميم خاص لقضيب الصيد
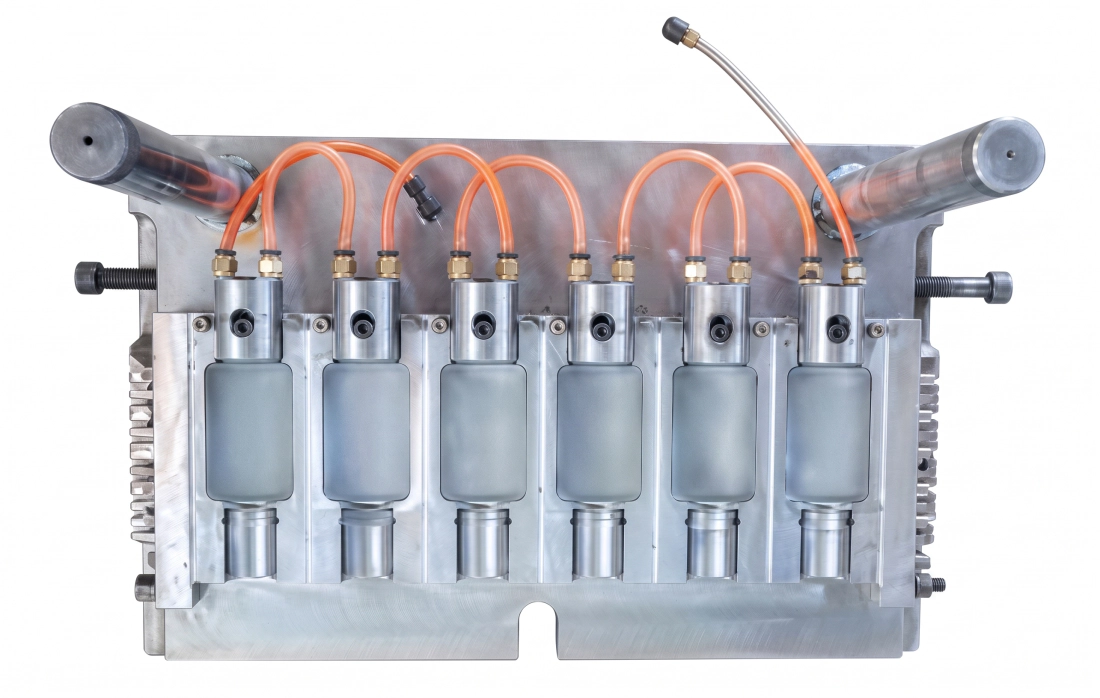
تتميز القوالب (قضبان القلب) بقنوات تبريد داخلية تُخفّض درجة حرارة القلب بين محطتي الحقن والنفخ، مما يُسرّع مرحلة التبريد. تُمكّن القوالب ذات الدورة السريعة آلة EP60 من تحقيق دورة تجفيف مدتها 4 ثوانٍ دون المساس بتجانس تبريد القالب الأولي أو استقرار أبعاده.
التشكيل بالنفخ بالحقن مقابل التشكيل بالنفخ بالبثق: لماذا تفوز شركة IBM في مجال الحاويات الدقيقة؟
غالبًا ما يقارن المشترون الذين يقيّمون معدات تعبئة العبوات المجوفة بين شركتي IBM وEBM بناءً على التكلفة الرأسمالية فقط. إنّ EP60 ليس مجرد اختيار آلة، بل هو اختيار لعملية إنتاجية تحدد اقتصاديات الإنتاج على المدى الطويل وأعلى مستوى جودة يمكن أن يحققه مصنعك. وتعكس المقارنة أدناه اختلافات حقيقية في الإنتاج تؤثر بشكل مباشر على تكلفة كل ألف زجاجة وقدرتك على الفوز بعقود توريد الأدوية ومستحضرات التجميل.
| لا. | عنصر المقارنة | نفخ الحقن (IBM) | النفخ بالبثق (EBM) |
|---|---|---|---|
| 1 | اتساق وزن الزجاجة | تفاوت الوزن تقريبًا 1% | تفاوت الوزن تقريبًا 3% |
| 2 | توحيد سمك الجدار | سماكة جدار موحدة في جميع أنحاء الجدار | يتراوح سمك الجدار بين 10 و20% |
| 3 | عنق الزجاجة / الخيط | لا فلاش، ولا خط فرق على الرقبة | علامة قطع، قاعدة وعنق ضعيفان |
| 4 | التحدب القاعدي | تحدب إيجابي قوي، قاعدة مستقرة | ضعف التحدب نتيجة لحام القرص |
| 5 | نفايات المواد | صفر نفايات - لا فائض ولا خردة | 20-40% بقايا من فلاش الضغط |
| 6 | إمكانية الجدران فائقة الرقة | أقل ملاءمة للجدران الرقيقة جداً | يمكن تعديل سمك الجدار عبر وحدة التحكم |
| 7 | الحساسية البيئية | غير حساس للتغيرات المحيطة | يلزم إجراء تعديلات متكررة |
| 8 | عدد التجاويف والناتج | تجويف عالٍ، إنتاجية عالية، فوهة مسطحة | عدد أقل من التجاويف، إنتاج أقل، رقبة غير متساوية |
| 9 | عمر القالب وتكلفته | عمر طويل للقالب، مناسب لعمليات الإنتاج بكميات كبيرة ومستمرة | عمر أقصر للقالب، وتكلفة أولية أقل |
| 10 | بصمة أرضية | نظام متكامل صغير الحجم، بصمة صغيرة | معدات مساعدة إضافية، مساحة أرضية أكبر |
| 11 | تشكيل الحاويات البيضاوية | يُعد تشكيل الأشكال البيضاوية أكثر صعوبة | يسهل تشكيل الأشكال البيضاوية |
حقول التطبيق وأنواع الحاويات الخاصة بـ EP60
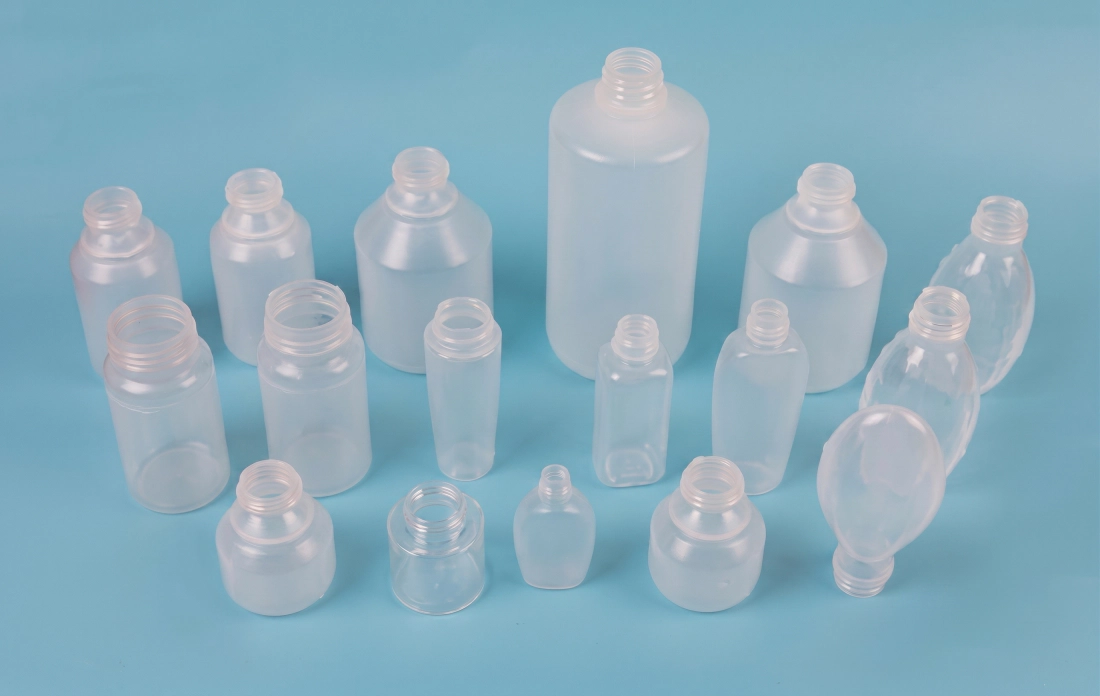
صُممت آلة EP60 لإنتاج الزجاجات والعبوات بسعات تتراوح من 1 مل إلى أقصى حجم لهذا الطراز، لتغطي بذلك كامل نطاق احتياجات التعبئة والتغليف الأساسية في أربعة قطاعات سوقية رئيسية. يوضح الجدول أدناه أنواع العبوات والقطاعات الصناعية التي تستخدم هذه الآلة. معدات نفخ وحقن القوالب الأوتوماتيكية يحقق أعلى عائد تجاري له.
صناعة الأدوية
- زجاجات قطرات العين (بولي إيثيلين منخفض الكثافة، 5-30 مل)
- عبوات أقراص وكبسولات فموية (بولي إيثيلين عالي الكثافة، 30-500 مل)
- بخاخات الأنف وزجاجات المضخة (PP)
- زجاجات أدوية سائلة مزودة بأغطية مقاومة للأطفال
- قوارير اللقاحات والكواشف (LDPE، 1-20 مل)
- عبوات حبوب من البولي إيثيلين عالي الكثافة (HDPE) باللونين الكهرماني والأبيض، مطابقة لمعايير التصنيع الجيد (GMP).
صناعة مستحضرات التجميل
- زجاجات مزيل العرق الدوارة (بولي إيثيلين، 50-100 مل)
- أنابيب الماسكارا وزجاجات الفرشاة (بولي بروبيلين، 5-20 مل)
- زجاجات طلاء الأظافر (PS، 10-30 مل)
- زجاجات غسول وسيروم بمضخة (PCTG، 30-200 مل)
- برطمانات كريم واسعة الفوهة (PP/PS)
- زجاجات كريم الأساس والتونر
منتجات وأغذية الأطفال
- زجاجات إرضاع الأطفال (PP، PPSU، 150-300 مل)
- زجاجات قياس حليب الأطفال
- عبوات العسل والشراب (مصنوعة من البولي إيثيلين منخفض الكثافة)
- عبوات مشروبات خاصة صغيرة الحجم
- زجاجات عينات الزيت الصالح للأكل
- عبوات الزبادي ومنتجات الألبان
المواد الكيميائية والصناعية اليومية
- عبوات الشامبو والبلسم (HDPE/PP)
- موزعات معقم اليدين واللوشن
- زجاجات عينات سوائل السيارات
- زجاجات مركزات المواد الكيميائية الزراعية
- عبوات منتجات التنظيف
- زجاجات كواشف صناعية ذات أعناق دقيقة
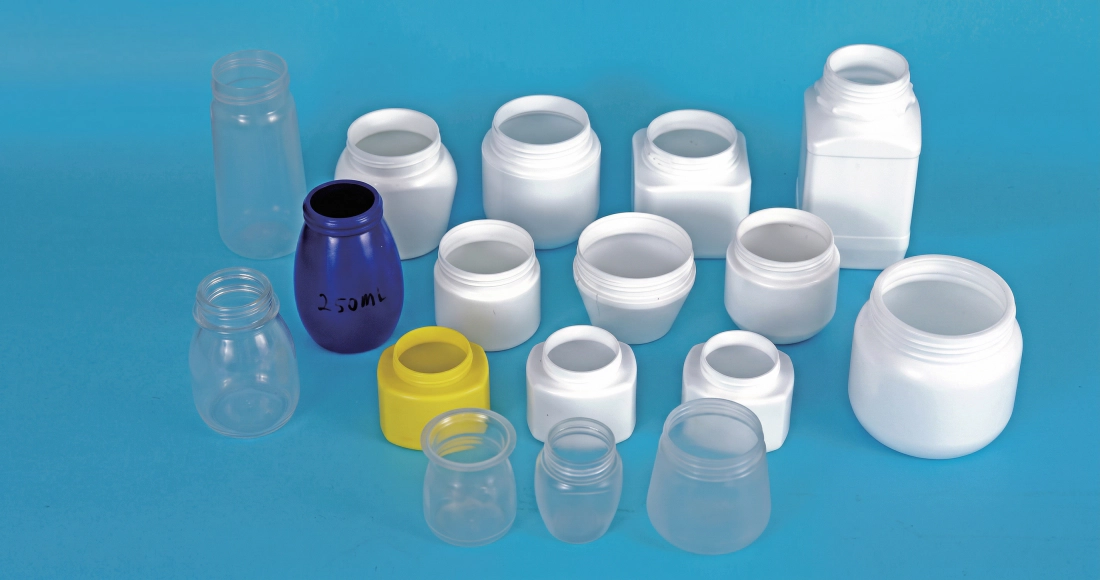

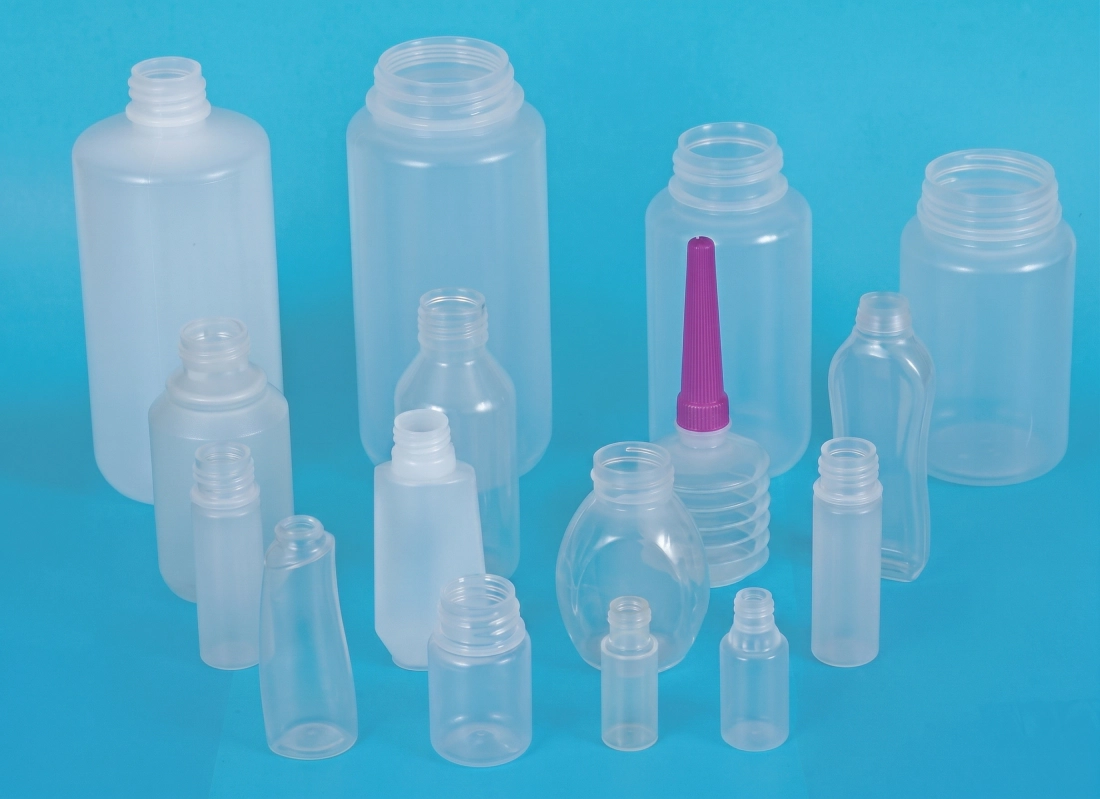
دقة قياس عنق الزجاجة وسلامة الإحكام: لماذا تُعدّ دقة IBM مهمة؟
تتمثل الميزة التجارية الأساسية لعملية التشكيل بالنفخ بالحقن أحادية الخطوة، مقارنةً بالتشكيل بالنفخ بالبثق، في التحكم الدقيق بأبعاد عنق الزجاجة وتشطيب السن اللولبي. في جهاز EP60، يتم تشكيل عنق الزجاجة وشكل السن اللولبي داخل محطة الحقن تحت ضغط تجويف مضبوط، دون أي تمديد أو تقليم. والنتيجة هي إمكانية الحفاظ على دقة قطر عنق الزجاجة الداخلي والخارجي ضمن نطاق 0.1 مم طوال دورة إنتاج كاملة تضم ملايين الوحدات.
يُعدّ هذا الأمر بالغ الأهمية في تغليف الأدوية. فعلى سبيل المثال، يجب أن تستوعب زجاجات قطرات العين طرف قطارة مُعايرًا يُقدّم 0.05 مل بدقة لكل قطرة. يؤدي اختلاف قطر عنق الزجاجة ولو بمقدار 0.3 مم إلى عدم استقرار القطارة في مكانها، مما يُغيّر حجم القطرة ويُحتمل أن يُغيّر الجرعة. أما بالنسبة لزجاجات الأقراص المُغلقة بالحثّ والمُغطاة برقائق الألومنيوم، فيجب أن تكون حافة الإغلاق مُسطّحة ومُربعة ضمن حدود التفاوت المسموح به لضمان التصاق الرقائق دون وجود فجوات دقيقة - وهو شرط تُحقّقه عملية الصهر بالحثّ باستمرار، بينما لا يُمكن لعملية الصهر الإلكتروني ضمانه دون الحاجة إلى تشذيب إضافي.
في مجال مستحضرات التجميل الفاخرة، تتطلب عبوات مزيل العرق الدوارة، وأنابيب الماسكارا، وزجاجات طلاء الأظافر، إحكامًا دقيقًا للغطاء يمنع التسرب والتلف. يوفر جهاز EP60 سطحًا نهائيًا للغطاء بدقة متناهية، بحيث يمكن تحقيق إحكام غلق الغطاء بنسبة 100% على خط التعبئة دون الحاجة إلى اختبارات تسرب إضافية. لهذا السبب، تُفضل كبرى شركات تصنيع مستحضرات التجميل التعاقدية استخدام منتجات IBM عندما لا تستطيع تحمل تكاليف الانكماش وتكاليف إعادة الشحن الناتجة عن تسرب ولو بنسبة 0.1% في عبوات العطور أو السيرومات الفاخرة.
تحليل العائد على الاستثمار وكفاءة الإنتاج: لماذا تختار EP60؟
يجب تقييم تكلفة اقتناء جهاز EP60 بناءً على خمسة عوامل كفاءة قابلة للقياس، تحدد تكلفة إنتاج ألف زجاجة وفترة استرداد التكلفة. إن مهندسي المشتريات الذين يقيّمون سعر الجهاز فقط - دون مراعاة هذه العوامل الخمسة - يقللون بشكل منهجي من قيمة منصة IBM، ويُبالغون في تقدير اقتصاديات EBM لتطبيقهم المستهدف.
1. صفر نفايات فلاش
لا تُنتج تقنية IBM أي مخلفات أو نفايات ناتجة عن خطوط الإنتاج. بينما تُنتج تقنية EBM ما بين 20 و401 طن من وزن الزجاجات كنفايات في كل دورة. وبإنتاج 200 طن من البولي بروبيلين سنويًا، توفر تقنية IBM الخالية من النفايات ما بين 40 و80 طنًا من الراتنج سنويًا. وبسعر 1500 دولار أمريكي للطن، يصل إجمالي التوفير في المواد الخام إلى ما بين 60,000 و120,000 دولار أمريكي سنويًا من آلة واحدة فقط.
2. لا يوجد عمل لإزالة الزوائد
تتطلب عملية التعبئة الإلكترونية (EBM) عملية إزالة ثانوية للزوائد - إما ميكانيكية أو يدوية - مما يزيد من تكلفة العمالة، ويشغل مساحة إضافية للآلة، ويزيد من احتمالية فشل الجودة. أما زجاجات التعبئة الآلية (IBM) من طراز EP60 فتخرج من الناقل دون الحاجة إلى أي معالجة لاحقة قبل التعبئة أو وضع الملصقات، مما يوفر من 1 إلى 3 عمال في كل وردية.
3. إنتاجية دورة التجفيف القصيرة
تُحقق آلة EP60 دورة تجفيف مدتها 4 ثوانٍ. وبفضل 10 تجاويف سعة كل منها 60 مل، يتجاوز الإنتاج السنوي 54 مليون زجاجة عند تشغيلها لمدة 6000 ساعة. يُقلل هذا التركيز في الإنتاجية ضمن آلة واحدة صغيرة الحجم من إجمالي الاستثمار في الأصول لكل وحدة طاقة مقارنةً بخطوط إنتاج EBM متعددة الآلات ذات الإنتاجية المكافئة.
4. تغيير القوالب بسرعة
يمكن تغيير قالب الحقن وقالب النفخ في ماكينة EP60 خلال ساعتين إلى أربع ساعات بواسطة فريق مدرب مكون من شخصين. كما أن استدعاء الوصفة من وحدة التحكم المنطقية القابلة للبرمجة (PLC) يلغي وقت الإعداد تمامًا للعمليات المتكررة. وتحقق المصانع التي تشغل من 8 إلى 15 وحدة تخزين (SKU) على ماكينة EP60 واحدة معدل تغيير قوالب يتراوح بين مرتين إلى أربع مرات أسبوعيًا، مع إجمالي وقت توقف للتغيير أقل من 10% من ساعات الإنتاج المتاحة.
البصمة البيئية وكفاءة استخدام المرافق
تتميز آلة EP60 بحجمها الصغير (3.8 × 1.4 × 1.8 متر)، حيث تجمع بين عمليات الحقن والنفخ والإخراج في وحدة واحدة. قارن ذلك بخط إنتاج EBM مكون من آلتين (آلة بثق، وآلة نفخ، وآلة إزالة الزوائد، وناقل) والذي يشغل عادةً مساحة أرضية أكبر بثلاث إلى أربع مرات لتحقيق نفس الإنتاجية. جميع توصيلات المرافق - الهواء المضغوط بضغط 0.7-1.2 ميجا باسكال، ومياه التبريد بمعدل تدفق 4 متر مكعب/ساعة، والتوصيلات الكهربائية بقدرة إجمالية 37 كيلو واط - هي توصيلات أحادية النقطة، مما يقلل من تعقيد التركيب وتكاليف الصيانة الدورية.
قد تصل تكلفة بناء المصانع في بيئات غرف نظيفة ذات معايير صيدلانية إلى 2000-5000 دولار أمريكي للمتر المربع. يقلل الحجم الصغير لجهاز EP60 بشكل مباشر من مساحة الغرفة النظيفة المطلوبة لإنتاج كمية محددة من المنتج - وهي ميزة رأسمالية لا تظهر في جداول مقارنة الآلات، ولكنها تؤثر بشكل كبير على الجدوى الاقتصادية الإجمالية للمشروع.
خصائص قوالب سلسلة EP من IBM ومعايير التصميم
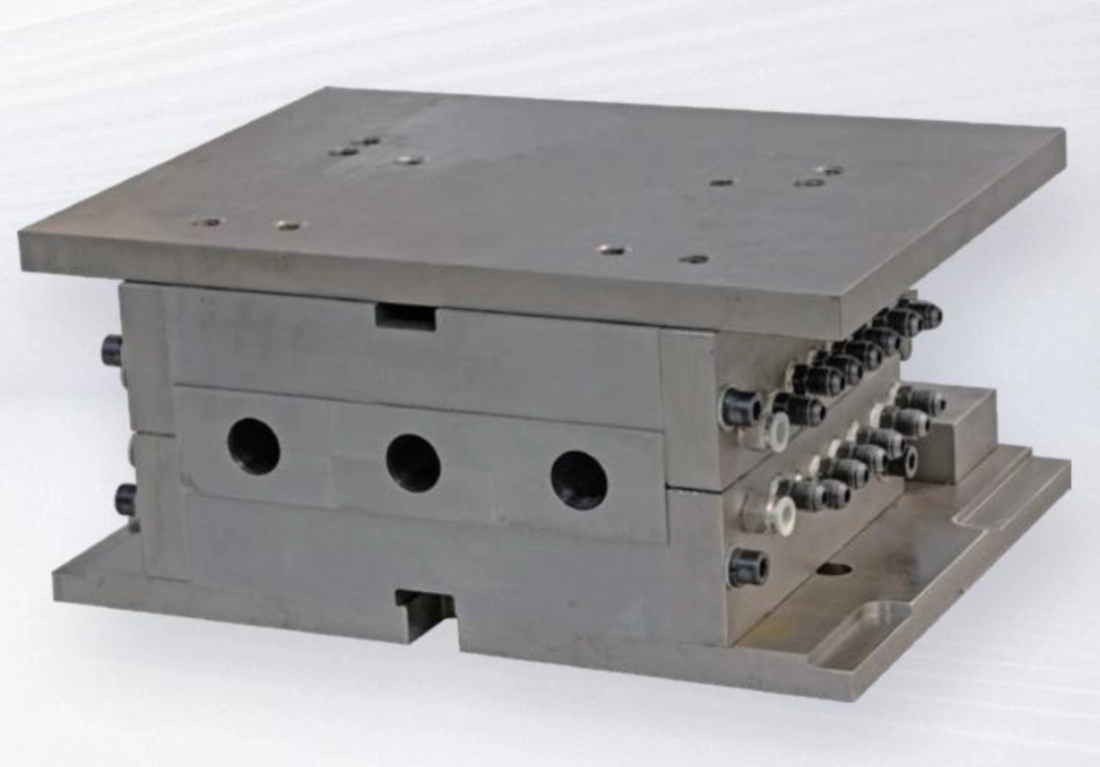
- ■تصميم تجويف نشط وكتلة عنق تتميز تجاويف قوالب الحقن وكتل العنق بإمكانية التعديل المستقل، مما يسمح بضبط أبعاد جسم الأنبوب المُشكّل مسبقًا بدقة دون الحاجة إلى استبدال مجموعة القوالب بأكملها. صُممت ممرات الزيت والماء خصيصًا لتوزيع درجة الحرارة بشكل مستقر وسهولة الفك.
- ■أنواع الفولاذ الممتازة تُصنع أجسام قوالب الحقن من الفولاذ المقاوم للصدأ 4Cr13 أو من سبائك الفولاذ S136 عالية القوة المستوردة. يتميز الفولاذ S136 بلمعانه المصقول ومقاومته للتآكل، ويصل صلابته إلى 52 HRC. أما أجسام قوالب النفخ، فيمكن تصنيعها من سبائك المغنيسيوم والألومنيوم لتحقيق توصيل حراري فائق وتقليل كتلة القصور الذاتي في البرج الدوار.
- ■تصميم مُحسَّن للقنوات الساخنة والقوالب الأولية صُممت مشعبة القنوات الساخنة لتقليل تباين الوزن بالجرام عبر جميع التجاويف وتقليل تفاوت سماكة الجدار في جسم القالب الأولي. ويضمن تصميم المندريل توصيلًا موحدًا للهواء من أجل تمدد نفخ متسق وتبريد سريع.
- ■أبعاد دقيقة لخيط العنق والختم - يتم تشكيل الأقطار الداخلية والخارجية لفتحة الزجاجة، وخطوة السن اللولبي، وهندسة الحافة وفقًا لتفاوتات الرسم. معدل إحكام غلق الغطاء هو 100% في جميع عينات الإنتاج.
- ■لا يوجد وميض عند الرقبة والقاعدة - تعمل هندسة عملية IBM على التخلص من الزوائد الناتجة عن خط الفصل عند فوهة الزجاجة والزوائد الناتجة عن اللحام عند القاعدة. تخرج الزجاجات من جهاز EP60 دون الحاجة إلى أي تقليم من أي من طرفيها.
- ■مقاييس اتساق المنتج - الحجم والوزن وموضع خط الفصل وسمك الجدار متسقة عبر جميع التجاويف وعبر دفعات الإنتاج، مما يتيح لعملاء صناعة الأدوية التحقق من صحة الإنتاج على أساس إحصائي لكل دفعة دون تكاليف فحص إضافية.
دليل اختيار المعدات: هل جهاز EP60 مناسب لمتطلبات الإنتاج الخاصة بك؟
يتطلب اختيار الحجم المناسب لماكينة IBM حساب تقاطع ثلاثة متغيرات: وزن القالب الأولي، وعدد التجاويف المطلوبة، والإنتاج المستهدف في الساعة. استخدم هذا الإطار للتأكد من أن حجم ماكينة EP60 مناسب لتطبيقك، أو لفهم معايير الإنتاج التي يمكنها دعمها.
الخطوة 1: حساب وزن القالب الأولي
حدد وزن الزجاجة المستهدف بالجرام (بما في ذلك العنق والجسم والقاعدة). أضف 2-5% كوزن احتياطي أثناء العملية. يجب أن يكون وزن حقن EP60 البالغ 260/383 جرامًا مساويًا أو أكبر من (وزن القالب الأولي المستهدف × عدد التجاويف). على سبيل المثال: قالب أولي بوزن 5 جرامات و8 تجاويف يتطلب وزن حقن 40 جرامًا، وهو ضمن السعة المحددة البالغة 260/383 جرامًا.
الخطوة الثانية: حساب عدد التجاويف المطلوبة
يُحسب عدد التجاويف المطلوبة بقسمة الناتج المستهدف (زجاجات/ساعة) على (3600 ثانية / زمن الدورة بالثواني). عند دورة مدتها 4 ثوانٍ وهدف إنتاج 10000 زجاجة في الساعة: 10000 / (3600 / 4) = 12 تجويفًا كحد أدنى. قارن هذا مع جدول التجاويف أعلاه للتأكد من قدرة جهاز EP60 على تلبية هذا العدد من الزجاجات عند إنتاجك.
الخطوة 3: التحقق من ملاءمة قالب التشكيل
يجب أن يتناسب تصميم قالب الحقن (مساحة تجاويف القالب) مع الحد الأقصى لحجم لوحة التشكيل EP60، وهو 600 × 390 مم. تتجاوز تطبيقات الزجاجات العريضة (قطرها أكبر من 120 مم) أو الطويلة (ارتفاعها أكبر من 220 مم) مساحة قالب EP60، وتتطلب نموذجًا أكبر. تأكد من القطر الخارجي والارتفاع للزجاجة قبل تحديد عدد التجاويف.
الخطوة الرابعة: المادة وضغط الحقن
يتطلب البولي بروبيلين ضغط حقن ودرجة حرارة انصهار أعلى من البولي إيثيلين منخفض الكثافة. أما البولي كربونات والبولي إيثيلين تيريفثالات فيتطلبان درجات حرارة أعلى داخل الأسطوانة وفترة معالجة أطول. يدعم نظام الحقن الهيدروليكي EP60، بضغط 14 ميجا باسكال ومحرك بقدرة 18.5/22 كيلو واط، قوى الحقن اللازمة للبولي بروبيلين والمواد الهندسية عند وزن الحقن المُصنّف. يُرجى التأكد من مواصفات الراتنج مع فريق تطبيقات EVER POWER قبل الطلب.
يقدم مهندسو تطبيقات إيفر باور استشارات فنية مجانية قبل البيع للتحقق من أبعاد عبوتك، ومادتها، وعدد تجاويفها، وهدف الإنتاج الخاص بك وفقًا لمواصفات EP60. تواصل معنا وأرسل لنا رسمًا توضيحيًا للعبوة وملخصًا للإنتاج للحصول على تأكيد كتابي بملاءمتها.
نظرة عامة على هيكل الآلة وإرشادات الصيانة
تم تصميم جهاز EP60 حول ثلاث وحدات وظيفية أساسية. ويُعد فهم متطلبات صيانتها أمراً ضرورياً للحفاظ على مؤشرات أداء الجهاز - دورة التجفيف، ومعدل الإنتاج، وجودة المنتج - طوال فترة الإنتاج الكاملة للمعدات.
الوحدة 1 - وحدة الحقن: البرغي، الأسطوانة، قناة التغذية الساخنة
تقوم وحدة الحقن بصهر البلاستيك وتوزيعه في تجويف القالب الأولي. الصيانة اليومية: التحقق من درجات حرارة الأسطوانة مقارنةً بالقيم المحددة، وفحص طرف البرغي وحلقة الفحص بحثًا عن مؤشرات التآكل، والتأكد من أن درجات حرارة منطقة القناة الساخنة لا تتجاوز درجتين مئويتين عن القيم المحددة قبل بدء التشغيل. الصيانة الأسبوعية: فحص حلقات عزل الأسطوانة، وفحص أختام أسطوانة الحقن بحثًا عن تسرب الزيت، وإزالة أي تلوث لوني من الإنتاج السابق. الصيانة الشهرية: فك وتنظيف حلقة الفحص ومجموعة طرف البرغي؛ وفحص شفرات البرغي بحثًا عن التآكل وقياس قطر تجويف الأسطوانة للتأكد من الخلوص. استبدل الأسطوانة إذا تجاوز الخلوص سماحية الشركة المصنعة لمنع تسرب المادة المنصهرة وعدم اتساق وزن الحقن.
إجراء التنظيف: عند تغيير الألوان من الداكنة إلى الفاتحة، أو من الراتنج الهندسي إلى الراتنج التجاري، استخدم مركب تنظيف تجاري عند درجة حرارة أعلى بعشر درجات من درجة حرارة المادة الجديدة. قم بتشغيل 5-10 دورات تنظيف قبل التبديل إلى المادة الجديدة. لا تترك الأسطوانة في وضع الخمول عند درجة حرارة التشغيل لأكثر من 20 دقيقة دون تنظيف، لأن التدهور الحراري أثناء فترات الخمول هو السبب الرئيسي لتلوث المادة ببقع سوداء عند إعادة التشغيل.
الوحدة 2 - وحدة التثبيت والفهرسة الدورانية
يتحمل نظام التثبيت وجهاز الفهرسة الدوار أعلى الأحمال الميكانيكية ويتطلبان دقة عالية في تحديد الموضع. يوميًا: ضع الشحم على أسطح قضبان الربط وقضبان توجيه الطاولة الدوارة وفقًا لجدول التشحيم (تحدد شركة إيفر باور نوع الشحم - لا تستخدم شحمًا متعدد الأغراض، فقد لا يحافظ على لزوجته عند درجة حرارة التشغيل). افحص أسطوانة التثبيت الهيدروليكية للتأكد من عدم وجود تسرب للزيت عند مانع تسرب القضيب. استمع لأي أصوات غير معتادة أثناء دوران الفهرسة - أي طقطقة معدنية أو تردد يشير إلى أن محمل التقسيم الزاوي يحتاج إلى فحص.
شهريًا: تحقق من توازي الألواح باستخدام مؤشر قياس عبر أربعة مواضع لقضيب الربط؛ يتطلب الانحراف الذي يزيد عن 0.05 مم إعادة ضبط الحشوات. تحقق من دقة موضع الفهرسة بوضع مؤشر قياس على سطح مرجعي على البرج والتأكد من تكرار نفس الموضع بدقة تصل إلى 0.02 مم بعد 100 دورة فهرسة متتالية. في حالة ملاحظة أي انحراف، اضبط المصد الميكانيكي أو اتصل بخدمة EVER POWER.
الوحدة 3 - النظام الهيدروليكي ودائرة التبريد
يُعدّ النظام الهيدروليكي العمود الفقري للطاقة في جهاز EP60. تم ضبط ضغط النظام على 14 ميجا باسكال. يوميًا: تحقق من مستوى الزيت الهيدروليكي في نافذة المراقبة بالخزان، وتحقق من مؤشر درجة حرارة الزيت (نطاق التشغيل الطبيعي 40-55 درجة مئوية؛ تشير درجة حرارة أعلى من 60 درجة إلى وجود مشكلة في دائرة التبريد أو انسداد في الفلتر)، وافحص جميع وصلات الخراطيم الهيدروليكية الظاهرة بحثًا عن أي تسريب. يجب فحص مؤشر فلتر الزيت كل 250 ساعة - يشير المؤشر الأحمر إلى ضرورة استبدال عنصر الفلتر فورًا، وليس تأجيل ذلك.
دائرة التبريد: يتطلب جهاز EP60 مياه تبريد نظيفة وخالية من الترسبات الكلسية بضغط يتراوح بين 0.3 و0.4 ميجا باسكال ومعدل تدفق 4 متر مكعب/ساعة. يُنصح بتركيب نظام معالجة مياه قبل الجهاز لمنع تراكم الترسبات الكلسية داخل قنوات تبريد القوالب. يؤدي تراكم الترسبات بسماكة 1 مم فقط في قناة قطرها 6 مم إلى تقليل كفاءة التبريد بأكثر من 30%، مما يُطيل مدة دورة الإنتاج ويُقلل من الإنتاجية. يُنصح بتنظيف دوائر التبريد بمحلول إزالة الترسبات الكلسية سنويًا. يجب أن تكون جودة مياه التبريد متعادلة الحموضة (6.5-7.5) وأن تحتوي على مُثبِّط للتآكل متوافق مع مواد قوالب النحاس وسبائك الألومنيوم.
حلول متكاملة وخدمات تخصيص من إيفر باور
تُوفر شركة إيفر باور جهاز EP60 إما كجهاز مستقل أو كجزء أساسي من خط إنتاج متكامل للزجاجات. بالنسبة للعملاء الذين يُنشئون منشأة جديدة أو يتوسعون في خط إنتاج عبوات جديد، فإنّ هذا النهج المتكامل يُلغي مخاطر التكامل الناتجة عن شراء جهاز IBM والقوالب والملحقات ومعدات الإنتاج اللاحقة من موردين منفصلين.
تصميم وتصنيع القوالب
يقوم مهندسو إيفر باور بتطوير مجموعات قوالب الحقن والنفخ بناءً على رسومات زجاجات العملاء أو ملفات ثلاثية الأبعاد. قوالب متعددة التجاويف ذات قنوات ساخنة مصنوعة من فولاذ S136 أو 4Cr13. قوالب نموذجية أحادية التجويف للتحقق من صحة العبوات قبل البدء في تصنيع أدوات الإنتاج ذات التجاويف المتعددة. تُجرى تجارب القوالب من المستوى الأول (T0) في المصنع قبل الشحن.
تكامل المعدات المساعدة
يشمل خط إنتاج EVER POWER المتكامل: ضاغط هواء لولبي، وخزان هواء ومجفف هواء، ووحدة تحكم في درجة حرارة القالب، ومبرد صناعي، وجهاز تحميل آلي، وحزام ناقل، ونظام طباعة الشاشة ووضع الملصقات، وخط غسيل وتجفيف، وآلات تعبئة وتغطية آلية. جميع المعدات المساعدة مصممة ومدمجة مسبقًا لتتوافق مع معدل إنتاج EP60.
أنظمة الجودة في المراحل اللاحقة
جهاز فحص بصري اختياري مدمج للزجاجات (نظام رؤية آلية للكشف عن الوميض والتشوه والتلوث)، وجهاز اختبار تسرب أوتوماتيكي، وآلة تعبئة أوتوماتيكية، وجهاز تجميع الكراتين. بالنسبة لخطوط إنتاج الأدوية، يتوفر جهاز اختبار التسرب والفحص البصري المدمج 100% كوحدات متكاملة تتوافق مع سرعة إخراج ناقل EP60.
تكوين غرف التنظيف وفقًا لممارسات التصنيع الجيدة (GMP)
بالنسبة لعملاء صناعة الأدوية الذين يحتاجون إلى إنتاج وفقًا لمعايير GMP، تقدم EVER POWER تخصيصًا للآلات يشمل: نظام تزييت مغلق لمنع تلوث منطقة المنتج، وحاويات أمان من الفولاذ المقاوم للصدأ، وحاوية آلة مزودة بمرشح HEPA للتوافق مع غرف التنظيف من الفئة 100000، ودعم توثيق بروتوكولات تأهيل المعدات (IQ/OQ/PQ).
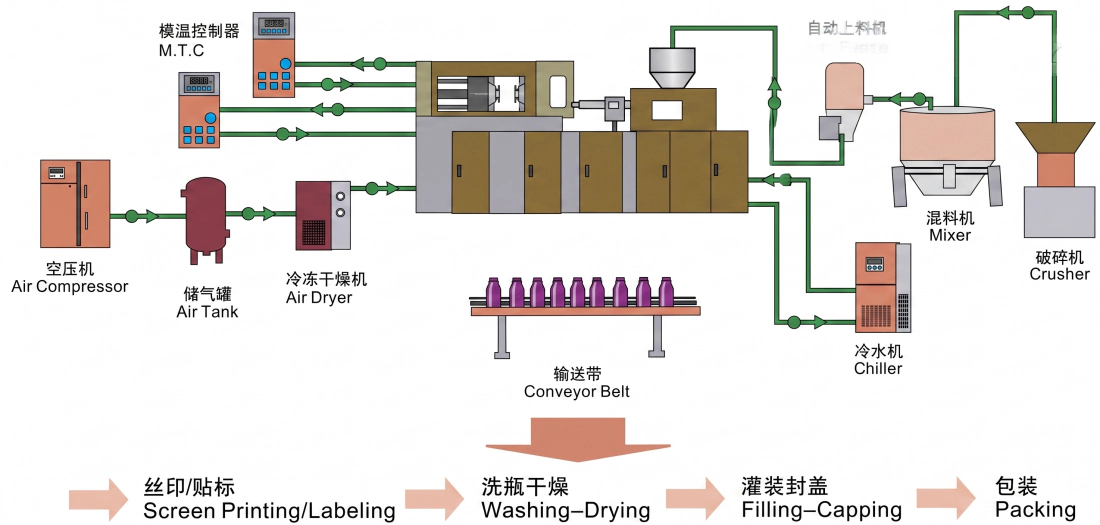
المعدات الإضافية متوفرة مع EP60

معايير مراقبة الجودة والتصنيع
التصنيع باستخدام الحاسوب للمكونات الحيوية
تُصنّع قاعدة الماكينة، وألواح التثبيت، وجميع الأسطح الدقيقة باستخدام آلات CNC في عملية واحدة لضمان الدقة الهندسية. ويتم التحقق من توازي الألواح بواسطة قياس الليزر بدقة تصل إلى 0.02 مم. كما تُصقل ثقوب قضبان الربط وفقًا لتفاوت H7 لضمان تركيب المحامل دون أي تداخل.
تقوية قضبان الربط بالحث
تخضع قضبان الربط لعملية تقوية بالحث عالي التردد لتصل صلابة سطحها إلى 52-58 HRC، تليها عملية طحن دقيقة. توفر هذه المعالجة السطحية مقاومة للتآكل الناتج عن الاحتكاك الانزلاقي المتكرر لألواح التثبيت على مدى ملايين الدورات دون حدوث احتكاك أو تآكل سطحي.
نظافة الدائرة الهيدروليكية
تُغسل جميع الدوائر الهيدروليكية، وتُختبر تحت الضغط، ويُتحقق من عدد الجسيمات قبل التجميع. ويُحافظ على نظافة الزيت الهيدروليكي وفقًا لمعيار ISO 4406 الفئة 17/15/12 كحد أدنى. تتطلب حساسية صمامات التحكم التناسبي والمؤازر للتلوث هذا المستوى من النظافة لمنع التصاق بكرة الصمام والتحكم في الانحراف.
اختبار تشغيل المصنع لمدة 72 ساعة
تخضع كل آلة EP60 لاختبار تشغيل متواصل تحت الحمل لمدة لا تقل عن 72 ساعة في المصنع قبل الشحن. خلال هذه الفترة، تُقاس عينات من المنتج النهائي للتأكد من ثبات الوزن، وتجانس سماكة الجدار، ودقة الأبعاد. أي خلل في المواصفات يستدعي إيقاف الإنتاج واتخاذ الإجراءات التصحيحية قبل السماح بتسليم الآلة.
الامتثال لمعايير السلامة الأوروبية CE
يحمل جهاز EP60 علامة CE امتثالاً لمتطلبات توجيهات الاتحاد الأوروبي بشأن الآلات. تشمل ميزات السلامة: أبواب أمان متشابكة مزودة بقاطع دائرة هيدروليكي، وحماية بستارة ضوئية في منطقة وصول المشغل، وزر إيقاف طارئ في جميع مواقع المشغل، وتحكم يدوي ثنائي اليدين لضبط القالب يدويًا. تُرفق وثائق CE مع كل جهاز.
خدمة ما بعد البيع والدعم الفني
التركيب والتشغيل
يتولى كبار مهندسي شركة إيفر باور مسؤولية التركيب والتشغيل واختبارات القبول. ويبقى المهندس في الموقع حتى تصل الآلة إلى حالة إنتاج مستقرة، ويتم تدريب جميع المشغلين على تشغيل الآلة وتغيير القوالب والصيانة الدورية. ويتم الاتفاق على معايير القبول قبل الشحن وتوثيقها في تقرير التشغيل.
برنامج الصيانة الوقائية
تُقدّم شركة إيفر باور خدمة تذكير بالصيانة الدورية لجميع الآلات قيد التشغيل. يشمل جدول الصيانة مهام الصيانة اليومية والأسبوعية والشهرية والسنوية. تمنع الصيانة الاستباقية الأعطال غير المخطط لها وتقلل الحاجة إلى شحنات قطع الغيار الطارئة باهظة الثمن. يُفيد العملاء الذين يلتزمون بجدول الصيانة الوقائية باستمرار بأن جاهزية الآلات تتجاوز 95%.
خط خدمة متاح على مدار الساعة طوال أيام الأسبوع
خط خدمة عملاء إيفر باور متاح على مدار الساعة طوال أيام الأسبوع. في حال حدوث أعطال إنتاجية طارئة، يُرجى الاتصال أو إرسال رسالة إلى خط الخدمة، وسيقوم مهندس مؤهل بالرد خلال ساعتين لتشخيص المشكلة عن بُعد. إذا تطلب الأمر خدمة ميدانية، تُرسل إيفر باور فنيًا بأسرع وقت ممكن لموقعك.
مخزون قطع الغيار
تحتفظ شركة إيفر باور بمخزون شامل من قطع الغيار لجميع مكونات EP60، بما في ذلك موانع التسرب الهيدروليكية، وخراطيش الصمامات التناسبية، وأحزمة التسخين، ومستشعرات درجة الحرارة، وأحزمة القيادة، والمكونات الكهربائية. ويمكن شحن قطع الغيار المتوفرة في المخزون إلى أي مكان في العالم خلال 48 ساعة. أما قطع الغيار سريعة التلف، فيمكن توفيرها في المخزون المحلي لدى العميل بناءً على توصيات إيفر باور.
برامج التدريب التقني
إلى جانب التدريب القياسي على التركيب، تقدم إيفر باور وحدات تدريبية متخصصة تشمل: تشغيل الآلات، وتحسين عملية القوالب، وتغيير القوالب وإعدادها، وصيانة النظام الهيدروليكي، واستكشاف أخطاء العمليات وإصلاحها لمواد محددة مثل البولي بروبيلين، والبولي إيثيلين منخفض الكثافة، والبولي كربونات تيريفثالات. ويمكن إجراء التدريب في مصنع إيفر باور أو في موقع العميل.
الأسئلة الشائعة - إيفر باور الحلقة 60
ما هي المواد التي يمكن معالجتها بواسطة جهاز EP60؟
يتوافق جهاز EP60 مع البولي إيثيلين عالي الكثافة (HDPE)، والبولي إيثيلين منخفض الكثافة (LDPE)، والبولي بروبيلين (PP)، والبوليسترين (PS) (بما في ذلك البوليسترين الشفاف المستخدم في معالجة بكتيريا حمض اللاكتيك)، والأكريلونيتريل بوتادين ستايرين (ABS)، وإيثيلين فينيل أسيتات (EVA)، ومواد الذرة الحيوية، وبولي كربونات تيريفثالات جليكول (PCTG)، وغيرها من اللدائن الحرارية المماثلة. بالنسبة للراتنجات الهندسية مثل البولي كربونات (PC)، والبولي إيثيلين تيريفثالات جليكول (PETG)، والتريتان، فإن نسبة طول/قطر البرغي البالغة 22:1 ومناطق التسخين الثلاث بالإضافة إلى N توفر وقت التفاعل ودرجة الحرارة اللازمين لعملية التلدين الكاملة والخالية من التحلل. يُرجى التأكد من نوع الراتنج المستخدم مع قسم هندسة التطبيقات في شركة EVER POWER قبل الطلب.
هل يمكن استخدام جهاز EP60 في إنتاج الأدوية وفقًا لممارسات التصنيع الجيدة (GMP)؟
نعم. يمكن تهيئة جهاز EP60 لبيئات إنتاج الأدوية وفقًا لممارسات التصنيع الجيدة (GMP). تشمل الميزات الرئيسية الداعمة لممارسات التصنيع الجيدة ما يلي: عملية أحادية الخطوة تلغي نقل الزجاجات بين الأجهزة، مما يقلل من خطر التلوث في الأنظمة ثنائية المراحل؛ نظام تزييت مغلق يمنع تلوث منطقة المنتج بالمواد المزلقة؛ ويمكن تحديد الجهاز بغطاء أمان من الفولاذ المقاوم للصدأ مناسب للتركيب في غرف الأبحاث النظيفة. توفر شركة إيفر باور وثائق المعدات لدعم عمليات التأهيل IQ/OQ/PQ للتحقق من صحة منشآت الأدوية.
كم من الوقت يستغرق تغيير القالب في جهاز EP60؟
يستطيع فريق مدرب مكون من شخصين إتمام عملية تغيير القالب بالكامل (قالب الحقن، قالب النفخ، ومجموعة المندريل) على جهاز EP60 في غضون ساعتين إلى أربع ساعات تقريبًا، وذلك حسب تصميم القالب وخبرة الفريق في تكرار عمليات التغيير. يُغني استدعاء وصفة PLC عن إعادة إدخال المعلمات عند تكرار مجموعات القوالب. ويمكن للمنشآت التي تستثمر في ألواح التثبيت سريعة الفك لقاعدة القالب تقليل وقت التغيير إلى أقل من ساعتين.
ما هي الشهادات التي يحملها جهاز EP60؟
يحمل جهاز EP60 علامة CE للسوق الأوروبية. يتوافق تصميم الجهاز مع متطلبات السلامة الخاصة بتوجيهات الاتحاد الأوروبي بشأن الآلات، بما في ذلك الحواجز المتشابكة وأنظمة إيقاف الطوارئ ومعايير السلامة الكهربائية. شركة EVER POWER مُصنِّع حاصل على شهادة ISO. تتوفر وثائق الجهاز باللغة الإنجليزية، ويمكن توفيرها بلغات أخرى عند الطلب لأسواق التصدير.
ما هي المدة الزمنية اللازمة لتوريد قالب EP60 ومجموعة القوالب المرتبطة به؟
تتراوح مدة التسليم القياسية لماكينة EP60 بين 45 و75 يومًا من تاريخ تأكيد الطلب واستلام الدفعة المقدمة، وذلك حسب جدول الإنتاج وقت الطلب. أما قوالب التشكيل، فتُسلّم عادةً خلال 60 إلى 90 يومًا من تاريخ التأكيد النهائي لرسومات الزجاجات ومواصفات المواد. ويمكن جدولة وصول الماكينة وقوالب التشكيل في وقت واحد لتسهيل عملية التركيب. يُرجى التواصل مع شركة إيفر باور للاستفسار عن مدة التسليم الحالية.
هل أنت مستعد لتحديد مواصفات جهاز EVER POWER EP60 لخط الإنتاج الخاص بك؟
أرسل رسم الزجاجة، والحجم المستهدف، ومواصفات المواد، والإنتاج المطلوب في الساعة إلى فريق هندسة التطبيقات لدينا. سنؤكد لك عدد التجاويف الصحيح وتكوين الآلة كتابيًا، وسنقدم لك عرضًا تجاريًا مفصلًا خلال ثلاثة أيام عمل.
معلومات إضافية
| تم التعديل | بواسطة hyw |
|---|
منتجات ذات صلة
-
ماكينة نفخ وحقن القوالب الكهربائية عالية السرعة EP60HE، دورة 2.5 ثانية بدون نظام هيدروليكي
-
ماكينة حقن ونفخ القوالب شديدة التحمل EP135 بقوة 1350 كيلو نيوتن، ذات تجويف عالٍ، لتصنيع عبوات مستحضرات التجميل والأدوية.
-
ماكينة حقن ونفخ القوالب الصناعية EP110 بقوة 1100 كيلو نيوتن، أوتوماتيكية، من إنتاج شركة IBM، لتصنيع الزجاجات ذات الأحجام الكبيرة.
-
ماكينة حقن ونفخ عالية الإنتاجية EP80 بقوة 800 كيلو نيوتن، معدات تشكيل زجاجات خالية من الزوائد
-
ماكينة نفخ وحقن أوتوماتيكية بخطوة واحدة EP40 بقوة 400 كيلو نيوتن لزجاجات مستحضرات التجميل والأدوية، حاصلة على شهادتي CE وISO


