
دستگاه قالبگیری بادی کششی دو مرحلهای PET برای مواد شیمیایی روزانه – 2000 تا 4600 بشکه در ساعت
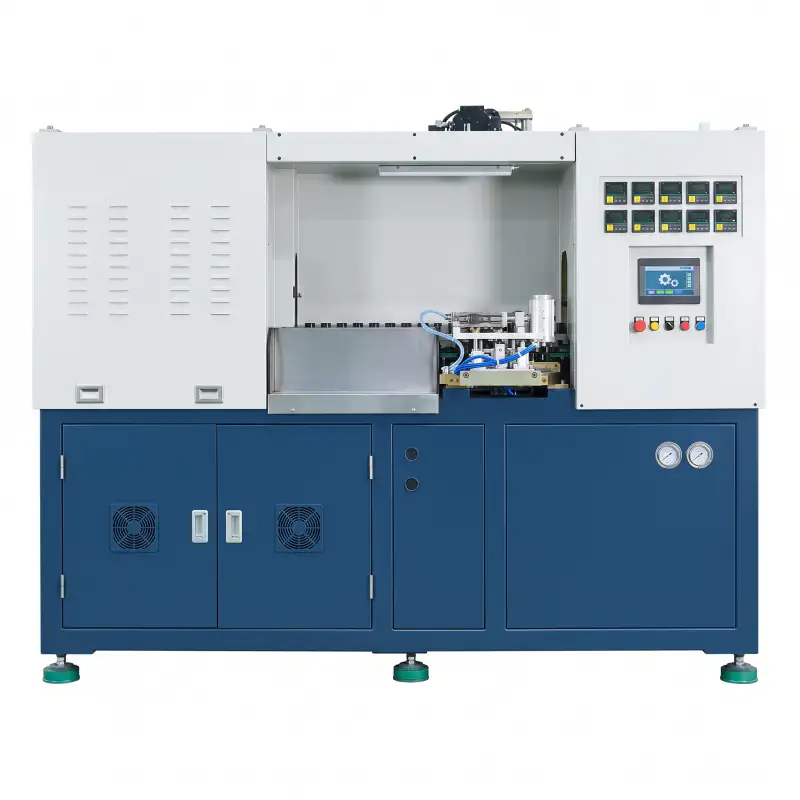
آیا به دنبال یک تولیدکنندهی قابل اعتماد برای دستگاه قالبگیری بادی دو مرحلهای هستید؟ دستگاه بادکن بطری PET اتوماتیک ما برای تولید مواد شیمیایی و آرایشی روزانه طراحی شده است و تولیدی با راندمان بالا از 2000 تا 4600 بشکه در ساعت ارائه میدهد. این دستگاه قالبگیری بادی کششی با گرمایش مجدد، با دقت سروو موتور، بازیابی هوای پرفشار و ایمنی دارای گواهینامه CE، وضوح برتر بطری و بازگشت سرمایه بهینه را برای خط تولید شما تضمین میکند.
دستگاه قالب گیری بادی کششی دو مرحله ای با گرمایش مجدد
دستگاه قالب گیری بادی سری بطری های مواد شیمیایی و آرایشی EP Daily
دستگاه قالبگیری بادی کششی دو مرحلهای سری EP مخصوص مواد شیمیایی و آرایشی روزانه که برای تولید ظروف آرایشی PET و PETG با دقت بالا طراحی شده است، خروجی چند حفرهای پایداری را در طیف گستردهای از هندسههای بطری - از بطریهای لوسیون با دهانه باریک ۵۰۰ میلیلیتری تا ظروف با بدنه عریض ۱۵۰۰۰ میلیلیتری - ارائه میدهد. سروو موتورها، کاهندهها، قطعات الکتریکی و سیستمهای کنترل با برند بینالمللی با هم ترکیب میشوند تا بستهبندیهای قابل اعتماد، کممصرف و با ابعاد ثابت برای برندهای شیمیایی، مراقبت شخصی و آرایشی روزانه تولید کنند.
۲/۳/۴ حفره
پت / پتگ
سیستم سروو درایو
قطر گردن تا ۱۶۸ میلیمتر
نمای کلی محصول
سری بطریهای آرایشی EP این مورد را اتخاذ میکند فرآیند قالبگیری دمشی کششی با گرمایش مجدد دو مرحلهای — روش غالب جهانی برای تولید ظروف PET با حجم بالا. با جداسازی کامل تزریق پریفرم از ایستگاه دمش، این فرآیند امکان بهینهسازی کامل توزیع دیواره پریفرم را مستقل از سرعت دمش فراهم میکند و در نتیجه بطریهای نازکتر، سبکتر و از نظر نوری یکنواختتری نسبت به فرآیندهای تک مرحلهای با توان عملیاتی قابل مقایسه تولید میشوند.
این دستگاه به ویژه برای ظروف آرایشی و شیمیایی روزانه مناسب است. پیچیدگی هندسه بطری زیاد است — مقاطع بیضی شکل، سطوح تخت، پروفیلهای شانه نامتقارن و دهانههای گشاد تا قطر گردن ۱۶۸ میلیمتر. میله کششی مستقل سروو موتور، جهتگیری مولکولی دو محوره دقیقی را ارائه میدهد و وضوح، مقاومت در برابر سقوط و عملکرد نفوذناپذیری مورد نیاز بستهبندی لوازم آرایشی را ارائه میدهد.
این مجموعه طیف وسیعی از خروجی را پوشش میدهد، از ۹۰۰ بشکه در ساعت در ظروف پهن با حجم زیاد تا ۴۸۰۰ بشکه در ساعت در پیکربندیهای فشرده ۴ حفرهای، و به تیمهای تدارکات یک تأمینکننده واجد شرایط برای کل سبد بستهبندی شامل شامپو، لوسیون بدن، شوینده خانگی، محصولات مراقبت از پوست و قالبهای شیمیایی روزانه صنعتی میدهد.
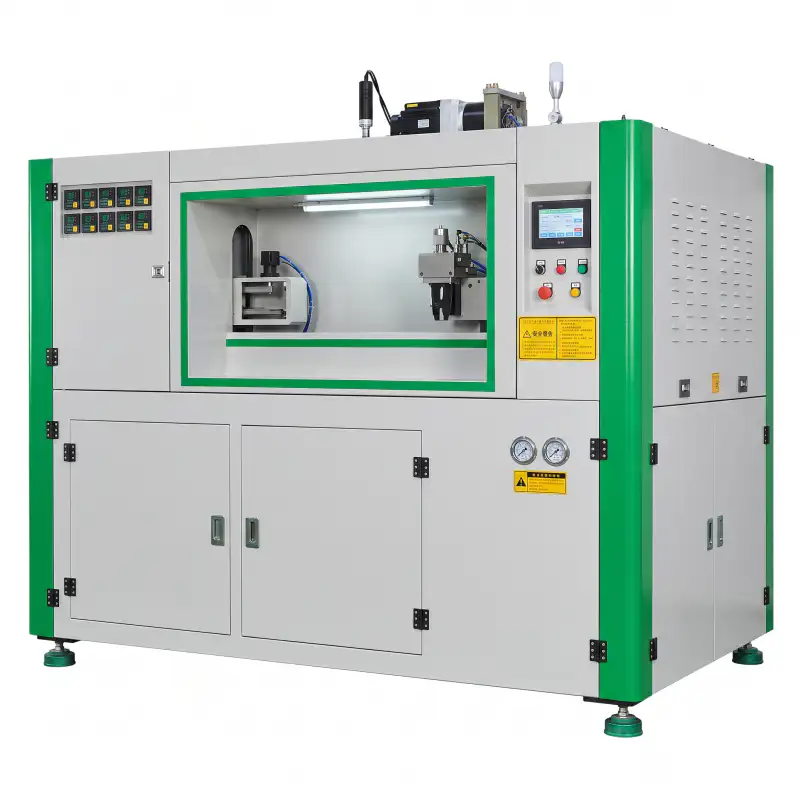
فرآیند دمش دو مرحلهای گرم کردن مجدد - نحوه کار آن
پریفرمهای PET/PETG به صورت خودکار بر روی حاملهای مندرل چرخان تغذیه میشوند و بدون نیاز به جابجایی دستی به داخل کوره مادون قرمز منتقل میشوند.
لامپهای مادون قرمز چند منطقهای، پریفرمها را تا دمای جهتگیری دقیق گرم میکنند. تنظیم هر منطقه، کنترل توزیع دیواره را روی بدنههای بطری نامتقارن امکانپذیر میسازد.
میله سروو با سرعت و نیروی کنترلشده به صورت محوری امتداد مییابد و پیشفرم را تا ارتفاع کامل ظرف میکشد و جهتگیری مولکولی دومحوری را آغاز میکند.
فشار دمش تا ۳۵ کیلوگرم بر سانتیمتر مربع، پیشفرم را به صورت شعاعی در برابر دیوارههای قالب سرد شده منبسط میکند و هندسه نهایی بطری را با براقیت سطحی بالا تثبیت میکند.
بطریهای تکمیلشده بهطور خودکار خارج میشوند و برای برچسبگذاری یا پر کردن به پاییندست جریان میروند. در طول چرخه تولید، هیچ تماسی با اپراتور در ایستگاه دمیدن وجود ندارد.
مشخصات فنی
برای مشاهده همه ستونهای مدل، انگشت خود را به صورت افقی روی موبایل بکشید.
| پارامتر | واحد | EP.AS-2C114.3 | EP.AS-4C76.2 | EP.ES-2C100 | EP.ES-2C114.3 | EP.ES-2C130 | EP.ES-2C150 | EP.ES-2C200 | EP.ES-2C260 | EP.ES-3C76 | EP.ES-3C114 | EP.ES-4C76 | EP.ES-4C100 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| واحد قالبگیری | |||||||||||||
| سکته مغزی بستن | میلیمتر | 122 | 100 | 110 | 132 | 160 | 190 | 215 | 275 | 100 | 133 | 100 | 128 |
| فاصله باز شدن قالب | میلیمتر | 302 | 280 | 280 | 312 | 360 | 440 | 499 | 635 | 300 | 363 | 300 | 328 |
| فاصله بین قالب و بسته شدن قالب | میلیمتر | 180 | 180 | 170 | 180 | 200 | 250 | 284 | 360 | 200 | 230 | 200 | 200 |
| حرکت کششی | میلیمتر | 400 | 350 | 350 | 400 | 350 | 450 | 500 | 550 | 240 | 350/450 | 350 | 350 |
| دارنده پیش فرم | — | 48 | 96 | 60 | 60 | 60 | 60 | 50 | 42 | 72 | 74 | 96 | 92 |
| حفرهها | — | 2 | 4 | 2 | 2 | 2 | 2 | 2 | 2 | 3 | 3 | 4 | 4 |
| مشخصات کانتینر | |||||||||||||
| حداکثر حجم ظرف | میلیلیتر | 1,000 | 500 | 500 | 1,000 | 1,500 | 2,500 | 5,000 | 15,000 | 700 | 1,500 | 700 | 800 |
| حداکثر قطر گردن | میلیمتر | 88 | 48 | 68 | 88 | 110 | 110 | 138 | 168 | ۱۸–۳۸ | 40 | 48 | 68 |
| حداکثر قطر ظرف | میلیمتر | 94 | 65 | 80 | 94 | 110 | 130 | 180 | 240 | 68 | 95 | 68 | 80 |
| حداکثر ارتفاع کانتینر | میلیمتر | 260 | 250 | 200 | 260 | 250 | 250 | 250 | 450 | 240 | 250/330 | 240 | 250 |
| خروجی نظری | بزرگی خوشخیم پروستات (BPH) | 2,000 | 4,000 | 2,400 | 2,000 | 1,800 | 1,800 | 1,600 | 900 | 3,000 | 2,400 | 4,800 | 4,600 |
| سیستم برق | |||||||||||||
| حداکثر توان گرمایشی | کیلووات | 45 | 33 | 34 | 50 | 42.5 | 42.5 | 85 | 85 | 40 | 40 | 40 | 62.5 |
| قدرت گرمایش مشترک | کیلووات | 20 | 17 | ۸–۱۲ | 16 | ۸–۱۳ | 18 | 35 | 35 | 18 | 18 | 18 | 21 |
| سیستم هوا | |||||||||||||
| فشار عملیاتی | کیلوگرم بر سانتیمتر مربع | 7 | 7 | 7 | 7 | 7 | 7 | 7 | 7 | 7 | 7 | 7 | 7 |
| مصرف هوای کم فشار | لیتر در دقیقه | 600 | 600 | 600 | 600 | 600 | 600 | 600 | 1,200 | 1,500 | 1,500 | 800 | 800 |
| فشار دمیدن | کیلوگرم بر سانتیمتر مربع | 35 | 35 | ۲۶–۳۵ | 35 | ۲۶–۳۵ | ۲۶–۳۵ | 30 | 35 | 35 | 35 | 35 | 35 |
| مصرف هوای فشار بالا | لیتر در دقیقه | 1,600 | 4,000 | ۱۰۰۰–۱۴۰۰ | 1,000 | ۱۰۰۰–۱۵۰۰ | ۱۰۰۰–۱۵۰۰ | 6,000 | 16,000 | 2,400 | 3,200 | 3,900 | 4,000 |
| عملیات فشار بالا | کیلوگرم بر سانتیمتر مربع | 6 | ۵–۶ | ۵–۶ | 6 | ۵–۶ | ۵–۶ | ۵–۶ | ۵–۶ | ۵–۶ | ۵–۶ | ۵–۶ | ۵–۶ |
| آب خنک کننده | |||||||||||||
| دما | درجه سانتیگراد | ۸–۱۲ | ۸–۱۰ | ۸–۱۰ | ۸–۱۲ | ۸–۱۰ | ۸–۱۰ | ۸–۱۲ | ۸–۱۰ | ۸–۱۲ | ۸–۱۲ | ۸–۱۲ | ۸–۱۲ |
| نرخ جریان | لیتر در دقیقه | 30 | 40 | 30 | 30 | 30 | 30 | 91.4 | 50 | 30 | 30 | 30 | 30 |
| ماشین | |||||||||||||
| اندازه طول x عرض x ارتفاع | میلیمتر | ۲۶۶۰x۱۶۶۰x۲۱۵۰ | ۳۳۷۰x۱۸۵۰x۲۱۰۰ | ۲۹۰۰x۱۵۲۵x۱۹۳۰ | ۳۲۲۰x۱۶۶۰x۲۰۱۰ | ۳۶۰۰x۱۸۰۰x۱۹۸۰ | ۴۲۹۰x۱۸۰۰x۲۲۲۰ | ۴۳۰۰x۲۱۰۰x۲۵۰۰ | ۵۵۷۰x۲۰۹۰x۲۵۰۰ | ۲۸۵۰x۱۸۵۰x۲۱۸۰ | ۳۲۴۰x۱۸۰۰x۲۰۰۰ | ۳۲۹۰x۱۸۵۰x۲۲۶۰ | ۴۱۷۰x۱۹۳۰x۲۳۴۰ |
| وزن دستگاه | کیلوگرم | 2,600 | 4,000 | 2,000 | 3,000 | 3,000 | 3,500 | 4,500 | 7,500 | 3,500 | 4,000 | 3,500 | 4,000 |
ویژگیهای سختافزاری اصلی
کنترل دمای ناحیه مستقل از بدنه پریفرم تا انتهای گردن. برای پروفیلهای بطری لوازم آرایشی نامتقارن که در آنها گرمایش ناهموار باعث نازک شدن دیواره و نقصهای بصری میشود، بسیار مهم است.
سروو موتورها و کاهندهها در سیستمهای کشش، گیره و انتقال، کنترل دقیق گشتاور و موقعیت را ارائه میدهند و تغییرات زمان چرخه و زمان از کارافتادگی برنامهریزی نشده را در طول تولید چند شیفتی کاهش میدهند.
قطر دهانه از ۱۸ میلیمتر تا ۱۶۸ میلیمتر در تمام مدلهای موجود. EP.ES-2C260 ظروف پهن تا ۱۵۰۰۰ میلیلیتر را با دهانه ۱۶۸ میلیمتری جابجا میکند - قالبهایی که اکثر دستگاههای دو مرحلهای نمیتوانند از عهده آنها برآیند.
قالبهای آلیاژ آلومینیوم با استحکام بالا که با مراکز CNC 5 محوره ماشینکاری شدهاند. تکرارپذیری ابعادی در محدوده ±0.05 میلیمتر، کیفیت سطح در حد ظاهری و ثبات وزن را در کل تیراژ تولید حفظ میکند.
PLC صنعتی با HMI رنگی، دستورالعملهای قالببندی بطریهای متعدد را ذخیره میکند. اپراتورها مجموعه پارامترهای ذخیره شده را در عرض چند دقیقه بارگذاری مجدد میکنند - که به طور قابل توجهی زمان از کارافتادگی ناشی از تغییر قالب را در خطوط تولید لوازم آرایشی چند SKU کاهش میدهد.
قفلهای ایمنی کامل در تمام پنلهای دسترسی، مطابق با دستورالعملهای ایمنی مکانیکی CE. مدارهای توقف اضطراری مستقل از منطق PLC برای خاموش شدن ایمن، سیمکشی شدهاند.
قابلیت پردازش rPET و PETG
برندهای جهانی لوازم آرایشی و بهداشتی و مراقبت شخصی به طور فزایندهای استفاده از rPET با محتوای بازیافتی - 25%، 50% یا 100% - را در مشخصات بستهبندی خود الزامی میکنند. سری مواد شیمیایی روزانه EP، ترکیبات rPET را در تمام این طیف کامل، منوط به مدیریت پیشساز IV بالادستی، در خود جای میدهد.
PET بازیافتی معمولاً ویسکوزیته ذاتی (IV) پایینتر و متغیرتری نسبت به رزین خام دارد که باعث محدود شدن پنجره دمای جهتگیری و کاهش استحکام مذاب در حین دمیدن میشود. سری EP این مشکل را از طریق سه تمهیدات مهندسی برطرف میکند:
- برنامهریزی زمان توقف طولانی مدت فر - تنظیم مستقل سرعت فر و شدت نور هر لامپ، تغییرات سری به سری تولید IV در rPET را بدون گرم شدن بیش از حد سطح گردن، جبران میکند.
- فشار دمش ۳۵ کیلوگرم بر سانتیمتر مربع - حداکثر قابلیت پر شدن حفره، تشکیل کامل بطری را حتی زمانی که ماده rPET در دمای جهتگیری، استحکام مذاب کمتری دارد، تضمین میکند.
- سازگاری با PETG بدون نیاز به اصلاح سختافزاری — برای برندهایی که به مقاومت شیمیایی بالاتر یا شفافیت بالا در ظروف آرایشی مرغوب نیاز دارند، PETG بدون تغییر ابزار، روی همان دستگاه کار میکند.
دستورالعمل فرآوری rPET: رطوبت توصیه شده: 0.72-0.84 دسیلیتر بر گرم، رطوبت کمتر از 50 ppm قبل از دمیدن. خشک کردن پیشفرم در دمای 160 درجه سانتیگراد به مدت 4-6 ساعت قبل از تولید لازم است.
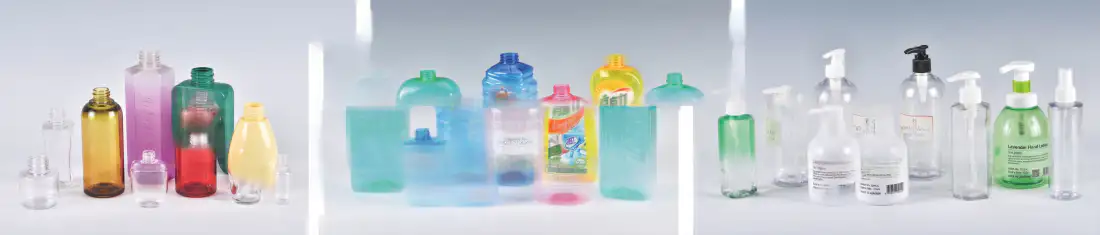
انواع کانتینرهای قابل استفاده
بطریهای بیضی و گرد ۲۰۰ تا ۱۰۰۰ میلیلیتری با روکشهای متنوع برای خطوط پر کردن محصولات مراقبت شخصی.
بطریهای آرایشی نامتقارن PETG که برای بستهبندی برندهای ممتاز، براقیت سطحی بالا و ضخامت دیواره دقیق را میطلبند.
ظروف و بطریهای شوینده با قالب گردنی ماشه-پمپ از جنس PET با هندسه ارگونومیک دسته.
قطر دهانه تا ۱۶۸ میلیمتر - شیشههای مخصوص کرمهای آرایشی و ظروف پهن که اکثر دستگاههای دو مرحلهای به آنها دسترسی ندارند.
EP.ES-2C260 تا ۱۵۰۰۰ میلیلیتر را مدیریت میکند - مخزن بزرگ مواد شیمیایی روزانه و بستهبندی PET با کاربرد صنعتی.
مقایسه فرآیند دو مرحلهای در مقابل فرآیند تک مرحلهای
| عامل | SBM دو مرحلهای (سری EP) | IBM / ISBM تک مرحلهای |
|---|---|---|
| ظرفیت خروجی | تا ۴۸۰۰ BPH (۴ حفرهای) | معمولاً ۵۰۰ تا ۲۵۰۰ BPH |
| تامین پریفرم | عرضه جداگانه - بازار جهانی پریفرم در دسترس است | فقط تزریق درون خطی - بدون انعطاف پذیری پیش فرم خارجی |
| انعطافپذیری شکل بطری | بیضی، نامتقارن، صفحه تخت، با پشتیبانی از دهانه گشاد | مناسب برای پروفیلهای گرد متقارن |
| سرمایهگذاری قالب | پایین - فقط قالب بادی آلومینیومی | بالاتر - ابزار تزریق و دمش با هم ترکیب شدهاند |
| سازگاری با rPET | بالا - پریفرمهای مدیریتشده توسط IV به خوبی پردازش میشوند | محدود به محدودیتهای فرآیند تزریق درون خطی |
| بهترین اپلیکیشن | ظروف لوازم آرایشی و بهداشتی با حجم بالا، مواد شیمیایی روزانه، ظروف مخصوص | بطریهای پزشکی، دارویی، بطریهای کوچک با شکل خاص |
تحلیل کارایی تولید و هزینه
دستگاه EP.ES-4C76 با خروجی تئوری ۴۸۰۰ بشکه در ساعت، با ۲۰ ساعت کارکرد در روز و راندمان ۸۵۱TP3T، تقریباً ۸۱۶۰۰ بطری تولید میکند که برای تأمین نیاز یک خط پرکن لوازم آرایشی و بهداشتی در مقیاس متوسط با حداقل نیروی کار افزایشی به ازای هر واحد تولید، کافی است.
توان گرمایشی رایج برای مدلهای ۴ حفرهای ۱۸ تا ۲۱ کیلووات با ۴۶۰۰ تا ۴۸۰۰ بشکه در ساعت است که هزینه انرژی را کمتر از ۴ کیلووات ساعت به ازای هر ۱۰۰۰ بطری قرار میدهد - معیاری که به طور قابل توجهی از گزینههای تک مرحلهای با راندمان کمتر در خروجی معادل، پایینتر است.
یک دستگاه EP به تنهایی میتواند سبد محصولات یک برند آرایشی و بهداشتی از بطریهای سرم ۲۰۰ میلیلیتری تا ظروف شامپو ۱۵۰۰ میلیلیتری را مدیریت کند. فراخوانی دستورالعمل PLC و تغییر قالب تنها پیکربندیهای مجدد مورد نیاز هستند که در مقایسه با چندین خط تولید اختصاصی، کل سرمایهگذاری را کاهش میدهد.
محدوده تامین کالا و تضمین کیفیت
هر دستگاه قالبگیری بادی دو مرحلهای EP تحت یک ۷۲ ساعت دوره آزمایشی تولید مداوم قبل از حمل و نقل. نرخ خروجی، ثبات گرمایش، پایداری فشار دمیدن و تکرارپذیری زمان چرخه، همگی در برابر تلرانسهای مشخصات ثبت میشوند. ماشینهایی که عملکرد نامی را برآورده نمیکنند، قبل از ترخیص برای اصلاح مهندسی نگهداری میشوند.
به عنوان یک تأمینکننده کامل زنجیره، EVER POWER میتواند بسته کامل تولید را در کنار دستگاه دمیدن ارائه دهد:
- قالبهای بادی سفارشی از جنس آلیاژ آلومینیوم، طراحی سهبعدی مطابق با نقشههای بطری مشتری
- قالبهای تزریق پریفرم همسان از جنس فولاد ابزار وارداتی ۲۳۱۶
- کمپرسورهای هوای صنعتی فشار قوی و فشار ضعیف
- چیلرهای صنعتی متناسب با نیاز آب خنک کننده دستگاه اندازه گیری می شوند
- خشککنها و دستگاههای بارگیری خودکار پیشفرم رطوبتزدا
- نصب، راه اندازی و آموزش اپراتور در محل توسط مهندسین آموزش دیده در کارخانه
راهنمای انتخاب تجهیزات
انتخاب مدل EP صحیح نیاز به تطبیق چهار متغیر دارد: حجم بطری مورد نظر، قطر گردن، BPH مورد نیاز و ارتفاع کشش پریفرم.
حجم و قطر گردن
ظروف کمتر از ۱۰۰۰ میلیلیتر با قطر دهانه تا ۸۸ میلیمتر با EP.AS-2C114.3 یا EP.ES-2C114.3 شروع میشوند. قالبهای دهانه گشاد با دهانه بالای ۱۳۰ میلیمتر به EP.ES-2C200 یا بزرگتر نیاز دارند. ظروف تا ۱۵۰۰۰ میلیلیتر به EP.ES-2C260 نیاز دارند.
حفرهها و هدف BPH
مدلهای دو حفرهای ۱۶۰۰ تا ۲۴۰۰ بشکه در ساعت را پوشش میدهند. مدلهای سه حفرهای تقریباً ۵۰۱TP3T ظرفیت اضافه میکنند. پیکربندیهای چهار حفرهای برای حداکثر توان عملیاتی در بطریهای آرایشی با اندازه استاندارد، به ۴۶۰۰ تا ۴۸۰۰ بشکه در ساعت میرسند.
وزن و کشش پیش فرم
ضربات کششی در این سری از ۲۴۰ میلیمتر تا ۵۵۰ میلیمتر متغیر است. وزن گرم پیشفرم و ارتفاع بطری مورد نظر را با تیم مهندسی ما در میان بگذارید تا قبل از انتخاب نهایی مدل، سازگاری را تأیید کنیم.
زیرساخت کمپرسور و چیلر
مصرف هوای پرفشار از ۸۰۰ لیتر در دقیقه در مدلهای فشرده دو حفرهای تا ۱۶۰۰۰ لیتر در دقیقه در مدل بزرگ ۲C260 متغیر است. خنککننده آب با دمای ۸ تا ۱۲ درجه سانتیگراد و سرعت جریان کافی برای طول عمر قالب و دستگاه الزامی است.
تجهیزات مرتبط
سری مواد شیمیایی روزانه EP با تجهیزات بالادستی و کمکی زیر که از EVER POWER در دسترس هستند، ادغام میشود:
سوالات متداول
آیا سری EP میتواند بطریهای آرایشی گرد و بیضی را در یک دستگاه تولید کند؟
بله. شکلهای گرد، بیضی، صفحه تخت و نامتقارن محدود، همگی از طریق طراحی قالب قابل دستیابی هستند. قالب بادی شکل ظرف را تعریف میکند - تغییر بین پروفیلها فقط به تغییر قالب نیاز دارد و PLC دستورالعمل را برای پارامترهای قالب جدید فراخوانی میکند.
تغییر قالب بین قالبهای مختلف بطری چقدر طول میکشد؟
یک اپراتور آموزشدیده، تعویض قالب استاندارد را روی یک دستگاه دو حفرهای، شامل بارگذاری مجدد پارامترها، تقریباً در ۲۵ تا ۴۵ دقیقه انجام میدهد. تنظیم دقیق پروفیل لامپ فر برای ارتفاع پیشفرم کاملاً متفاوت، ممکن است ۱۰ تا ۱۵ دقیقه به این زمان اضافه کند.
چه منابع پریفرمی با دستگاه دمش EP سازگار هستند؟
دستگاه دو مرحلهای EP، پریفرمهای PET و PETG را از هر تولیدکننده واجد شرایطی میپذیرد، مشروط بر اینکه ابعاد پرداخت گردن و مقادیر IV در محدوده طراحی قرار گیرند. EVER POWER میتواند قالبهای تزریق پریفرم منطبق را به عنوان بخشی از یک پروژه کاملاً آماده تحویل ارائه دهد.
آیا پشتیبانی راهاندازی در محل به صورت بینالمللی در دسترس است؟
مهندسان آموزشدیده در کارخانه برای نصب، تنظیم پارامترهای فرآیند و آموزش اپراتور به تمام بازارهای صادراتی اعزام میشوند. پشتیبانی تشخیصی از راه دور از طریق لینک ویدیویی و انتقال دادههای PLC به صورت استاندارد در طول عمر مفید دستگاه در دسترس است.
آمادهاید تا خط قالبگیری بادی EP خود را مشخص کنید؟
ابعاد بطری، خروجی مورد نظر و نوع ماده خود را به اشتراک بگذارید - تیم مهندسی ما ظرف 24 ساعت با پیشنهاد مدل منطبق پاسخ میدهد.
توضیحات تکمیلی
| ویرایش شده | توسط hamishe |
|---|
محصولات مرتبط
-
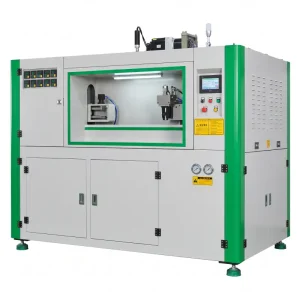
دستگاه قالب گیری بادی کششی دو مرحله ای PET برای بطری لوازم آرایشی | 600-7200 BPH
-
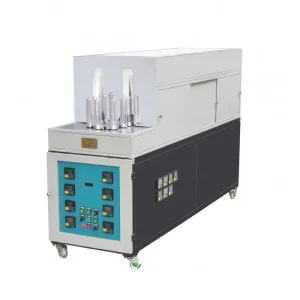
تولیدکننده ماشین قالبگیری بادی نیمه اتوماتیک PET | سری EPS | 150-1100 BPH
-
دستگاه قالب گیری بادی کششی دو مرحله ای PP/PET برای شیشه شیر بچه | 600-2800 BPH
-
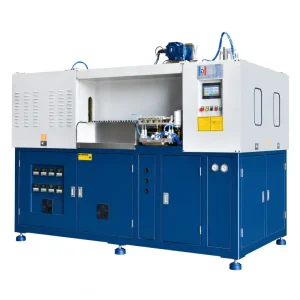
دستگاه قالب گیری بادی کششی دو مرحله ای PET برای بطری دارو | 1800-7200 BPH
-
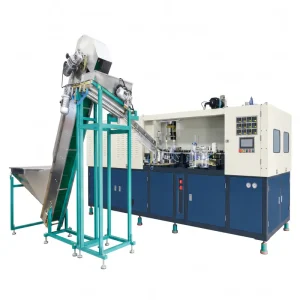
دستگاه قالب گیری بادی کششی دو مرحله ای PET برای بطری روغن خوراکی | 700-1800 بشکه در ساعت
-
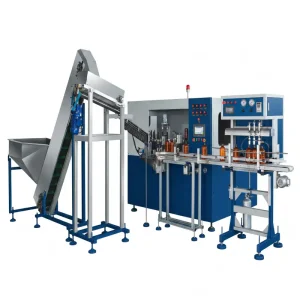
دستگاه قالب گیری بادی کششی دو مرحله ای PET برای بطری آب و نوشیدنی | 1800-9200 BPH
-
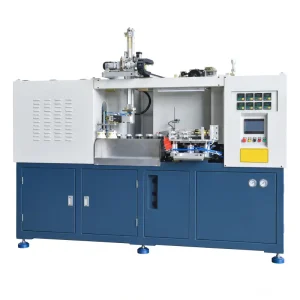
دستگاه قالب گیری بادی کششی دو مرحله ای PET برای شیشه های مواد غذایی دهانه گشاد | 600-4500 بشکه در ساعت


