
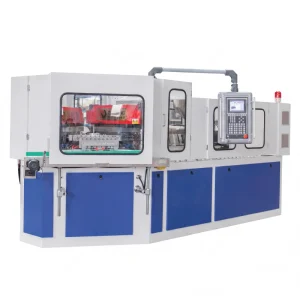
فارما کاسمیٹک بوتلوں کے لیے خودکار ایک قدمی انجکشن بلو مولڈنگ مشین EP40 400KN CE ISO
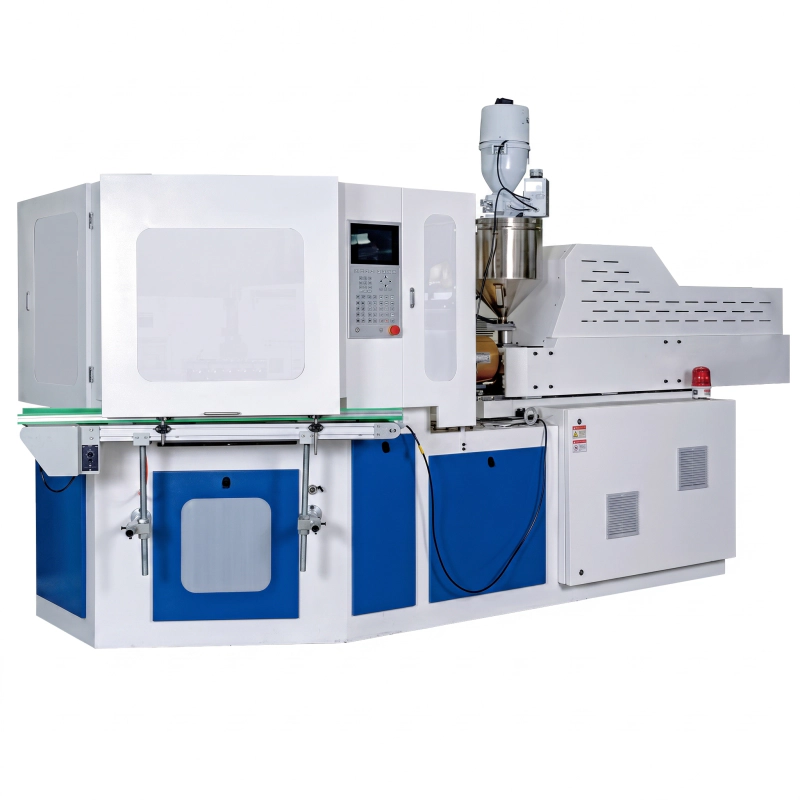
ایور پاور EP40 انجیکشن بلو مولڈنگ مشین 400KN کلیمپنگ فورس، 190-260g انجکشن وزن، 3.5s ڈرائی سائیکل اور 9-کیوٹی آؤٹ پٹ تک فراہم کرتی ہے۔ 1ml سے 1500ml تک فلیش فری فارما، کاسمیٹک اور روزانہ کیمیکل بوتلوں کے لیے تھری سٹیشن ایک قدمی IBM عمل۔ سی ای سرٹیفائیڈ، سرو ہائیڈرولک ڈرائیو، 20% توانائی کی بچت بمقابلہ صنعت اوسط۔
ایور پاور EP40 ون سٹیپ انجکشن بلو مولڈنگ مشین کیا ہے؟
ایور پاور EP40 ایک مکمل خودکار ایک قدمی IBM (انجیکشن بلو مولڈنگ) مشین ہے جو درستگی والے کھوکھلے کنٹینر کی تیاری کے لیے بنائی گئی ہے۔ بطور سرشار انجیکشن بلو مولڈنگ مشین بنانے والا, EVER POWER نے کئی دہائیوں کی ٹولنگ اور عمل کی مہارت کو اس ماڈل میں مرتکز کیا ہے، ایک ایسی مشین کی فراہمی جہاں پوری بوتل - پریفارم انجیکشن سے لے کر فائنل بلونگ تک - آپریٹر کی مداخلت کے بغیر، مشینوں کے درمیان مواد کی منتقلی کے بغیر، اور فلیش اور پارٹنگ لائن ویسٹ کے بغیر مکمل ہوتی ہے جو اخراج بلو سسٹم کی خصوصیت رکھتے ہیں۔
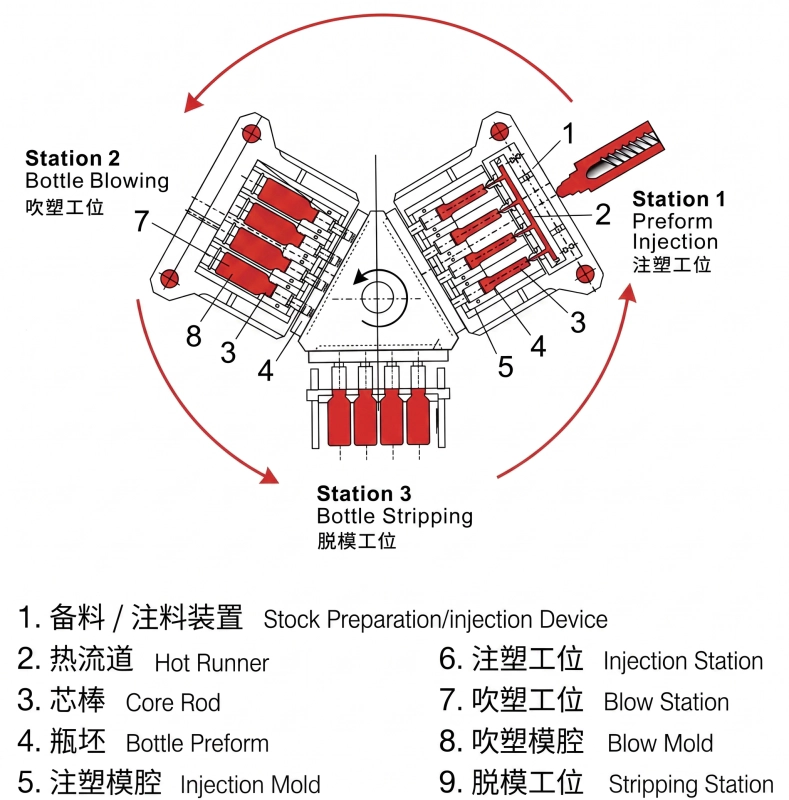
یہ ایک قدم IBM مشین دواسازی کی بوتل اڑانے اور کاسمیٹک کنٹینر مینوفیکچرنگ کے لیے ترجیحی انتخاب ہے جہاں جہتی مستقل مزاجی غیر گفت و شنید ہے۔ EP40 پر ہر سائیکل بیک وقت تین آپریشنز چلاتا ہے: جب کہ اسٹیشن 1 پر نئے پرفارمز کو انجیکشن سے مولڈ کیا جا رہا ہے، پچھلے بیچ کو سٹیشن 2 پر حتمی شکل دی جا رہی ہے، اور سٹیشن 2 سے مکمل بوتلوں کو اتار کر سٹیشن 3 کے آؤٹ فیڈ کنویئر تک پہنچایا جا رہا ہے۔ اکیلے وقت - انجیکشن پلس بلونگ پلس انجیکشن کا مجموعہ نہیں - EP40 کو چھوٹے اور درمیانے حجم والے کنٹینرز کے لیے دو مرحلے کے اسٹریچ بلو سسٹم پر ایک اہم تھرو پٹ فائدہ دیتا ہے۔
تھری سٹیشن کا عمل: EP40 کیسے کام کرتا ہے۔
اسٹیشن 1 - پریفارم انجیکشن
پلاسٹک کے دانے بیرل میں پگھلائے جاتے ہیں اور کنٹرول شدہ دباؤ کے تحت انجیکشن کیویٹی میں انجکشن لگائے جاتے ہیں۔ بوتل کی گردن اور دھاگے کی جیومیٹری ٹھیک ٹھیک انجیکشن مولڈ میں بنتی ہے۔ انجیکشن مولڈ کھلتا ہے اور گرم پریفارم کو لے جانے والا مینڈریل روٹری برج کے ذریعے اسٹیشن 2 میں منتقل ہوتا ہے۔
اسٹیشن 2 - بلو مولڈنگ
گرم پریفارم مینڈرل کور سے کمپریسڈ ہوا کے ذریعہ فلایا جاتا ہے۔ بوتل کی شکل مکمل طور پر بلو مولڈ گہا سے طے ہوتی ہے۔ ہوا ٹھنڈے مولڈ کی دیواروں کے خلاف پرفارم کو باہر کی طرف بڑھاتی ہے، اور بوتل اپنی آخری جہت کو سنبھال لیتی ہے۔ مولڈ کھلتا ہے اور برج اسٹیشن 3 کی طرف بڑھتا ہے۔
اسٹیشن 3 - نکالنا اور پہنچانا
تیار شدہ، ٹھنڈی بوتلوں کو مینڈریل سے چھین لیا جاتا ہے اور آؤٹ فیڈ کنویئر پر چھوڑ دیا جاتا ہے۔ چونکہ تینوں اسٹیشن ایک ساتھ کام کرتے ہیں، اس لیے یہ سائیکل مسلسل دہرایا جاتا ہے۔ کوئی ثانوی آپریشن نہیں ہے، کوئی ڈیفلیشنگ پریس نہیں ہے، اور بوتل کو دوبارہ گرم کرنے کی ضرورت نہیں ہے - تینوں آپریشن ایک سائیکل کلاک کا اشتراک کرتے ہیں۔
اہم تکنیکی پیرامیٹرز - ایور پاور EP40
| پیرامیٹر | آئٹم (EN) | یونٹ | ای پی 40 |
|---|---|---|---|
| انجیکشن سسٹم | |||
| سکرو قطر | سکرو قطر | ملی میٹر | 40/45 ملی میٹر |
| سکرو L/D تناسب | سکرو L/D | - | 22:1 |
| انجکشن کا وزن | انجکشن کا وزن | جی | 190/260 گرام |
| حرارتی طاقت | حرارتی طاقت | کلو واٹ | 7.5 کلو واٹ |
| بیرل ہیٹنگ زونز | بیرل زونز کی تعداد | - | 3+N |
| انجیکشن اسٹروک | انجیکشن اسٹروک | ملی میٹر | 120 ملی میٹر |
| کلیمپنگ سسٹم | |||
| انجیکشن کلیمپ فورس | انجیکشن کی کلیمپنگ فورس | کے این | 400 |
| انجیکشن اوپننگ اسٹروک | انجیکشن کے لئے افتتاحی اسٹروک | ملی میٹر | 165 ملی میٹر |
| بلو کلیمپ فورس | اڑانے کی کلیمپنگ فورس | کے این | 60 |
| بلو اوپننگ اسٹروک | اڑانے کے لیے افتتاحی اسٹروک | ملی میٹر | 140 ملی میٹر |
| ٹاور لفٹ کی اونچائی | روٹری ٹیبل کی اونچائی اٹھانا | ملی میٹر | 70 ملی میٹر |
| سانچہ | |||
| زیادہ سے زیادہ پلیٹن سائز (LxW) | زیادہ سے زیادہ پلیٹن سائز (L x W) | ملی میٹر | 480x340 ملی میٹر |
| مولڈ موٹائی | مولڈ موٹائی | ملی میٹر | 180 ملی میٹر |
| زیادہ سے زیادہ بوتل قطر | دیا بوتل کی | ملی میٹر | 120 ملی میٹر |
| زیادہ سے زیادہ بوتل کی اونچائی | بوتل کی اونچائی | ملی میٹر | 220 ملی میٹر |
| بوتل کے حجم کی حد | مناسب بوتل والیوم | ملی لیٹر | 1-1500 |
| سٹرپنگ اسٹروک | سٹرپنگ اسٹروک | ملی میٹر | 220 ملی میٹر |
| ہائیڈرولک نظام | |||
| ہائیڈرولک پریشر | ہائیڈرولک پریشر | ایم پی اے | 14 |
| موٹر پاور | موٹر پاور | کلو واٹ | 11 کلو واٹ |
| خشک سائیکل کا وقت | خشک سائیکل | ایس | 3.5 |
| کل پاور | کل پاور | کلو واٹ | 20 |
| آپریٹنگ پاور | آپریٹنگ پاور | % | 52-70 |
| دوسرے پیرامیٹرز | |||
| کمپریسڈ ہوا کا دباؤ | کم سے کم ہوا کا دباؤ | ایم پی اے | 0.7-1.2 |
| ہوا کی صلاحیت | کمپریسڈ ہوا کی صلاحیت | M3/منٹ | 0.7 |
| ٹھنڈا پانی کا بہاؤ | پانی کا بہاؤ | M3/h | 3.5 |
| کولنگ واٹر پریشر | کولنگ واٹر پریشر | ایم پی اے | 0.3-0.4 |
| طول و عرض (L x W x H) | مجموعی طول و عرض | ایم | 3.5x1.3x1.7 M |
| خالص وزن | خالص وزن | ٹن | 3.8 ٹن |
نوٹ: تمام پیرامیٹرز صرف حوالہ کے لیے ہیں۔ EVER POWER آلات میں بہتری کی وجہ سے وضاحتیں تبدیل کرنے کا حق محفوظ رکھتا ہے۔
فی کنٹینر والیوم میں زیادہ سے زیادہ گہا کی گنتی (EP40 - حوالہ کے لیے)
| حجم | 10 ملی لیٹر | 30 ملی لیٹر | 60 ملی لیٹر | 100 ملی لیٹر | 250 ملی لیٹر | 500 ملی لیٹر | 1000 ملی لیٹر |
|---|---|---|---|---|---|---|---|
| زیادہ سے زیادہ cavities | 9 | 8 | 6 | 4 | 3 | 2 | 1 |
EP40 کا بنیادی ہارڈ ویئر فن تعمیر
مکمل یورپی طرز کا اسٹیل فریم
سی این سی مشین والے یک سنگی مشین بیڈ اور پلیٹین ماؤنٹس انجیکشن اور بلو کلیمپنگ پلیٹنز کے درمیان ہم آہنگی کو یقینی بناتے ہیں۔ ٹائی بار کی سطحیں شامل کرنے سے سخت ہیں۔ EP40 کلیمپنگ فورس 20-30% مساوی-ٹنج حریفوں سے اوپر ہے کیونکہ دباؤ والے کلیمپنگ ڈھانچے میں اضافہ ہوا ہے۔
Bimetallic سکرو اور بیرل
پلاسٹکائزنگ یونٹ ایک دو دھاتی لکیر والے بیرل اور شیشے کے فائبر اور معدنیات سے بھرے مرکبات کے لیے ایک سخت مرکب سکرو کا استعمال کرتا ہے۔ 22:1 L/D پر 40/45 ملی میٹر کا EP40 سکرو قطر 190/260 جی شاٹ کی صلاحیت کے ساتھ مکمل ہم آہنگی فراہم کرتا ہے، جو اس ٹننج کلاس کے لیے بوتل کے وزن کی پوری رینج کا احاطہ کرتا ہے۔
متناسب والو ہائیڈرولک کنٹرول
انجیکشن پریشر اور بلو پریشر دونوں کو سرو پروپرشنل ہائیڈرولک والوز کے ذریعے ریگولیٹ کیا جاتا ہے۔ یہ پتلی دیواروں والے پرفارمز کے لیے ملٹی اسٹیج انجیکشن پروفائلنگ (فل رفتار، سوئچ اوور، پیک پریشر) اور عین مطابق بلو پریشر ریمپ کنٹرول کی اجازت دیتا ہے جو سنگل اسٹیج بلو والو سسٹمز میں عام ریڈیل ویبنگ نقائص کو ختم کرتا ہے۔
PLC ٹچ اسکرین کنٹرول سسٹم
EP40 کنٹرول پینل پیرامیٹر ریسیپی اسٹوریج کے ساتھ فل کلر PLC ٹچ اسکرین چلاتا ہے۔ تمام عمل کے متغیرات - درجہ حرارت، دباؤ، رفتار، وقت - ایک ہی اسکرین سے سیٹ اور مانیٹر کیے جاتے ہیں۔ الارم کی تاریخ، پروڈکشن کاؤنٹرز اور فالٹ کوڈز لاگ ان ہوتے ہیں اور حقیقی وقت میں دکھائے جاتے ہیں۔
آپٹمائزڈ ہاٹ رنر سسٹم
انجیکشن مولڈ ہاٹ رنر مینی فولڈ کو صفر ڈیڈ زون کے بہاؤ کے لیے ڈیزائن کیا گیا ہے، اس بات کو یقینی بناتا ہے کہ تمام گہاوں میں گرام وزن کے انحراف کو کم سے کم کیا جائے۔ درجہ حرارت کو کنٹرول کرنے کی درستگی جمع یا مائنس 1 ڈگری تک گرمی سے متعلق حساس مواد کے انحطاط کو روکتی ہے اور شفاف کنٹینرز میں مسلسل وضاحت کے لیے ضروری ہے۔
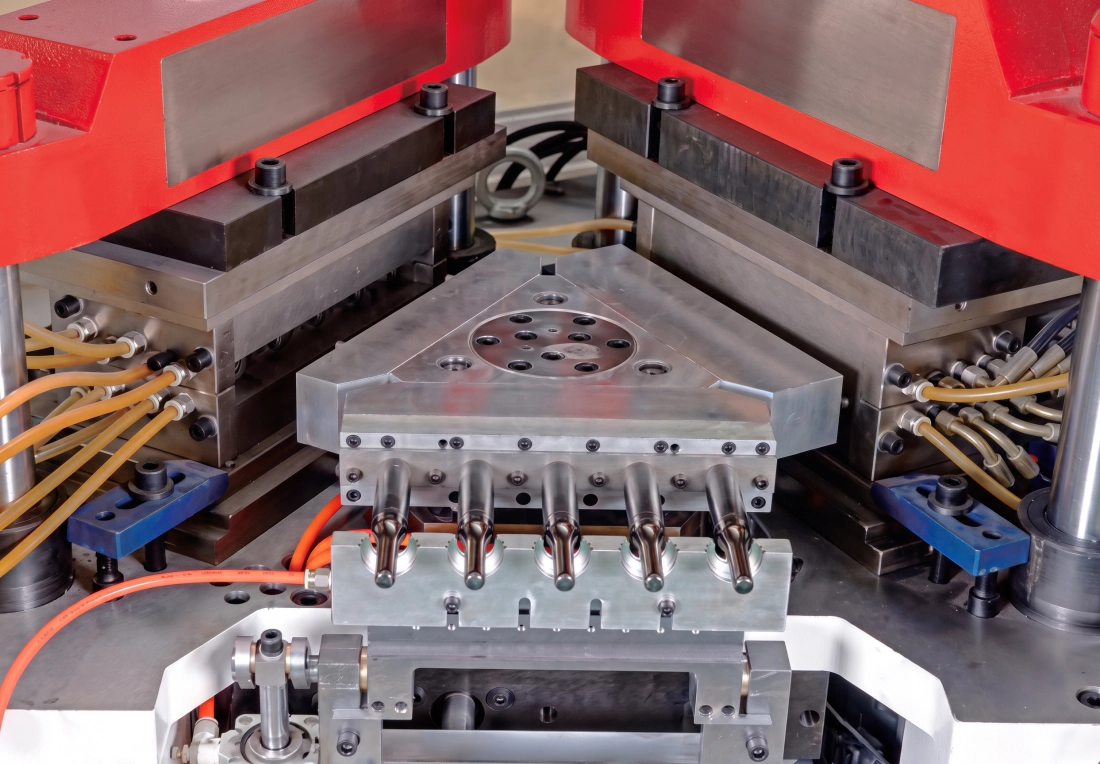
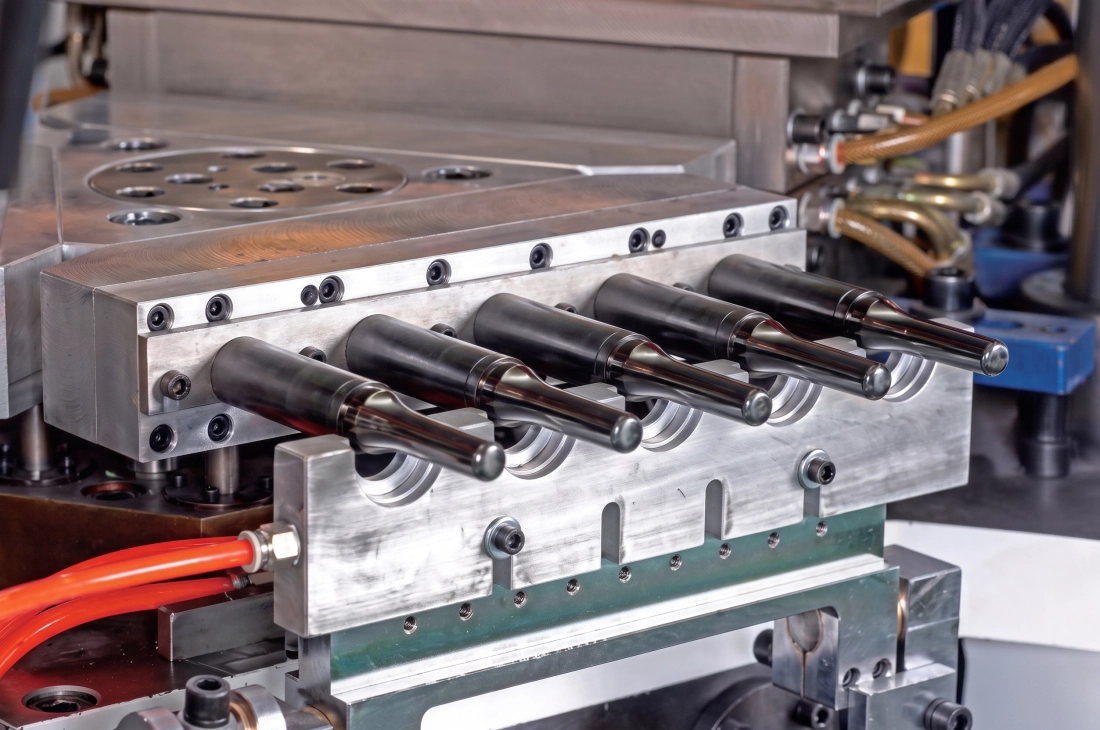
خصوصی کور راڈ ڈیزائن
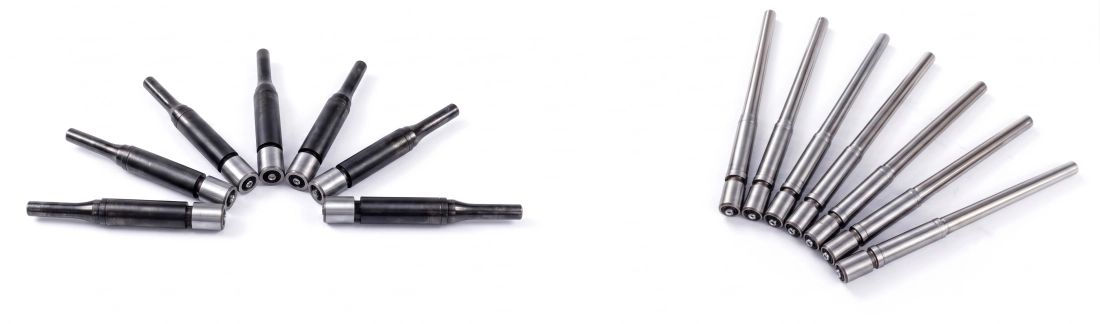
مینڈریل (کور راڈز) اندرونی کولنگ چینلز کی خصوصیت رکھتے ہیں جو انجیکشن اور بلو اسٹیشنوں کے درمیان بنیادی درجہ حرارت کو کم کرتے ہیں، کولنگ کے مرحلے کو تیز کرتے ہیں۔ فاسٹ سائیکل مینڈریل EP40 کو پریفارم کولنگ یکسانیت یا جہتی استحکام کی قربانی کے بغیر 3.5 S خشک سائیکل حاصل کرنے کے قابل بناتے ہیں۔
انجکشن بلو مولڈنگ بمقابلہ ایکسٹروژن بلو مولڈنگ: IBM صحت سے متعلق کنٹینرز کے لئے کیوں جیتتا ہے
کھوکھلے کنٹینر کے سامان کا جائزہ لینے والے خریدار اکثر IBM اور EBM کا موازنہ صرف کیپیٹل لاگت پر کرتے ہیں۔ EP40 مشین کے انتخاب سے زیادہ ہے - یہ ایک عمل کا انتخاب ہے جو آپ کی طویل مدتی پیداواری معاشیات اور معیار کی حد کا تعین کرتا ہے جو آپ کی سہولت حاصل کر سکتی ہے۔ ذیل کا موازنہ حقیقی پیداواری فرق کو ظاہر کرتا ہے جو آپ کی فی ہزار بوتلوں کی قیمت اور دواسازی اور کاسمیٹک سپلائی کے معاہدے جیتنے کی آپ کی صلاحیت کو براہ راست متاثر کرتے ہیں۔
| نہیں | موازنہ آئٹم | انجیکشن اڑانا (IBM) | اخراج اڑانا (EBM) |
|---|---|---|---|
| 1 | بوتل کے وزن میں مستقل مزاجی | وزن میں فرق تقریباً 1% | وزن میں فرق تقریباً 3% |
| 2 | دیوار کی موٹائی کی یکسانیت | پوری دیوار کی یکساں موٹائی | دیوار کی موٹائی 10-20% مختلف ہوتی ہے۔ |
| 3 | بوتل کی گردن / دھاگہ | کوئی فلیش نہیں، گردن پر کوئی جدا ہونے والی لکیر نہیں۔ | کٹ آف نشان، کمزور بنیاد اور گردن |
| 4 | بیس convexity | مضبوط مثبت محدب، مستحکم بنیاد | چوٹکی والی ویلڈ کی وجہ سے کمزور محدب |
| 5 | مادی فضلہ | صفر فضلہ - کوئی فلیش یا سکریپ نہیں | پنچ فلیش سے 20-40% سکریپ |
| 6 | انتہائی پتلی دیوار کی صلاحیت | بہت پتلی دیواروں کے لیے کم موزوں | کنٹرولر کے ذریعے دیوار کی موٹائی سایڈست |
| 7 | ماحولیاتی حساسیت | محیطی تبدیلیوں کے لیے حساس نہیں۔ | بار بار ایڈجسٹمنٹ کی ضرورت ہے۔ |
| 8 | کیوٹی کاؤنٹ اور آؤٹ پٹ | اعلی cavitation، اعلی پیداوار، فلیٹ منہ | کم گہا، کم پیداوار، ناہموار گردن |
| 9 | مولڈ لائف اور لاگت | طویل سڑنا زندگی، سوٹ مسلسل اعلی حجم رنز | مختصر سڑنا زندگی، کم ابتدائی لاگت |
| 10 | قدموں کا نشان | کومپیکٹ انٹیگریٹڈ سسٹم، چھوٹے زیر اثر | مزید معاون سامان، فرش کا بڑا علاقہ |
| 11 | اوول کنٹینر کی تشکیل | بیضوی شکلیں بنانا زیادہ مشکل ہے۔ | اوول پروفائلز بنانا آسان ہے۔ |
EP40 کے لیے ایپلیکیشن فیلڈز اور کنٹینر کی اقسام
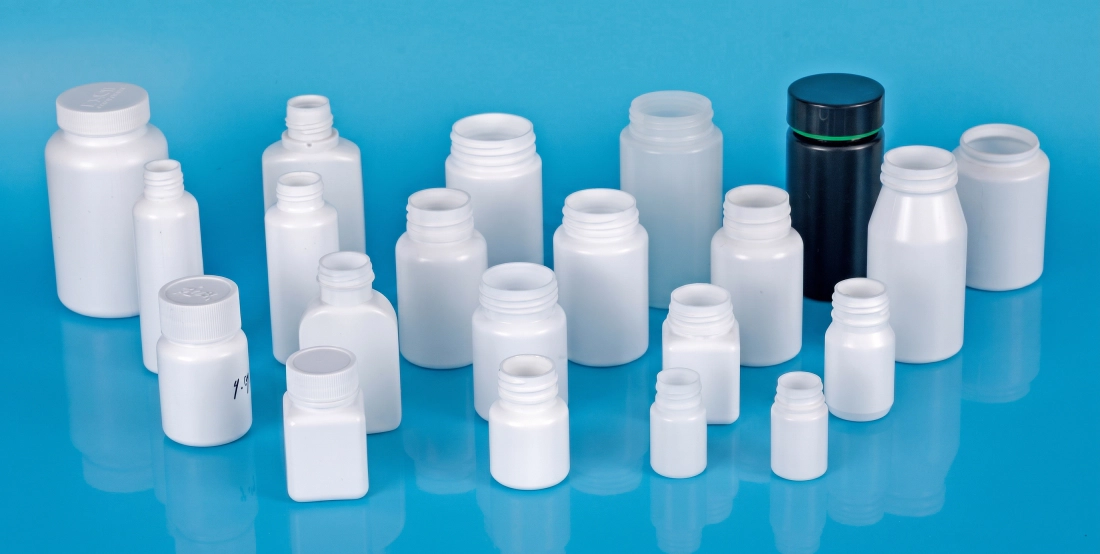
EP40 اس ماڈل کے لیے بوتلوں اور کنٹینرز کو 1ml سے زیادہ سے زیادہ حجم تک تیار کرنے کے لیے ڈیزائن کیا گیا ہے، جس میں مارکیٹ کے چار بڑے عمودی حصوں میں بنیادی پیکیجنگ کی ضروریات کی مکمل رینج کا احاطہ کیا گیا ہے۔ نیچے دی گئی جدول کنٹینر کی اقسام اور صنعت کے حصوں کو دکھاتی ہے جہاں یہ ہے۔ خودکار انجیکشن بلو مولڈنگ کا سامان اپنی سب سے زیادہ تجارتی واپسی فراہم کرتا ہے۔
فارماسیوٹیکل انڈسٹری
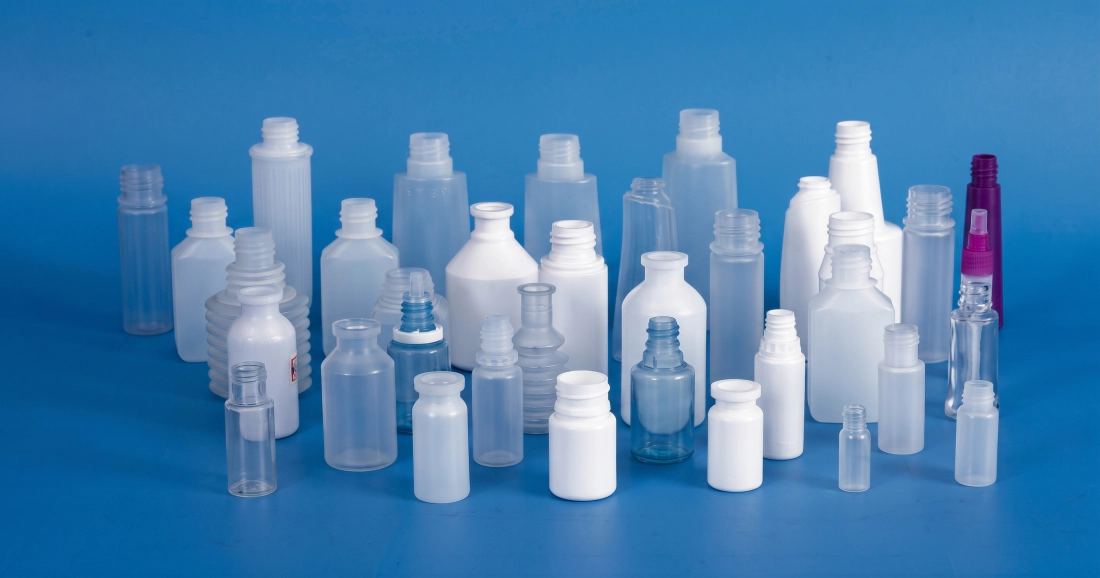
- آئی ڈراپ بوتلیں (LDPE، 5-30ml)
- زبانی گولی اور کیپسول کی بوتلیں (HDPE، 30-500ml)
- ناک سپرے اور پمپ کی بوتلیں (PP)
- بچوں کے لیے مزاحم ٹوپیاں کے ساتھ مائع ادویات کی بوتلیں۔
- ویکسین اور ری ایجنٹ کی شیشیوں (LDPE، 1-20ml)
- جی ایم پی گریڈ امبر اور سفید ایچ ڈی پی ای گولی کی بوتلیں۔
کاسمیٹکس انڈسٹری
- رول آن ڈیوڈورنٹ ایپلی کیٹر بوتلیں (PE، 50-100ml)
- کاجل کی ٹیوبیں اور چھڑی کی بوتلیں (PP, 5-20ml)
- نیل پالش کی بوتلیں (PS، 10-30ml)
- لوشن اور سیرم پمپ کی بوتلیں (PCTG، 30-200ml)
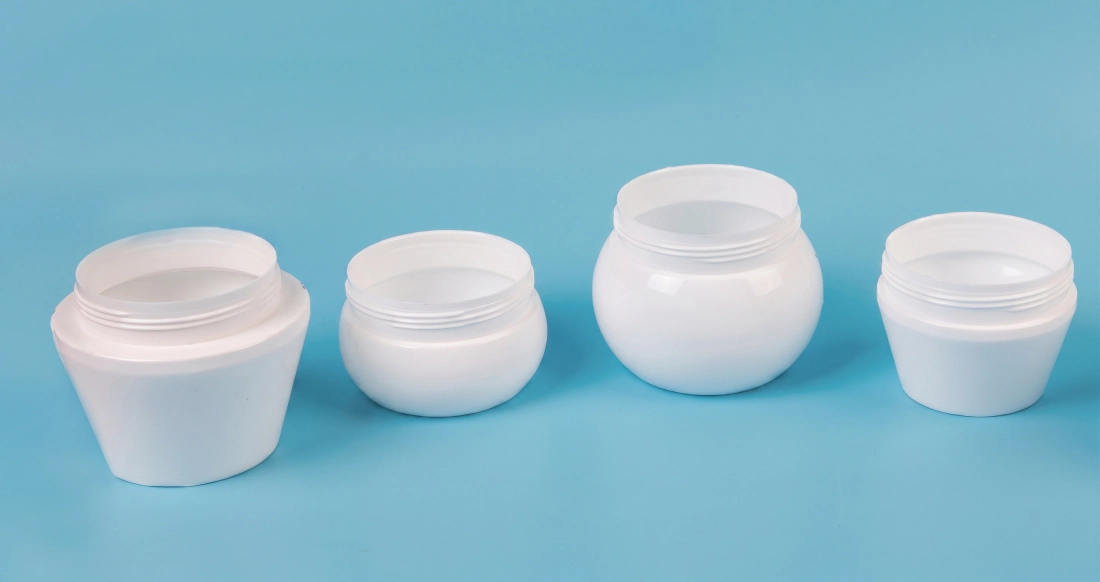
- چوڑے منہ والی کریم جار (PP/PS)
- فاؤنڈیشن اور ٹونر کی بوتلیں۔
بچوں کی مصنوعات اور خوراک
- بچوں کو دودھ پلانے والی بوتلیں (PP، PPSU، 150-300ml)
- شیر خوار فارمولا سکوپنگ بوتلیں۔
- شہد اور شربت کے برتن (LDPE)
- چھوٹے حجم کے خصوصی مشروبات کے کنٹینرز
- خوردنی تیل کے نمونے کی بوتلیں۔
- دہی اور دودھ کی پیکیجنگ
روزانہ کیمیکل اور صنعتی
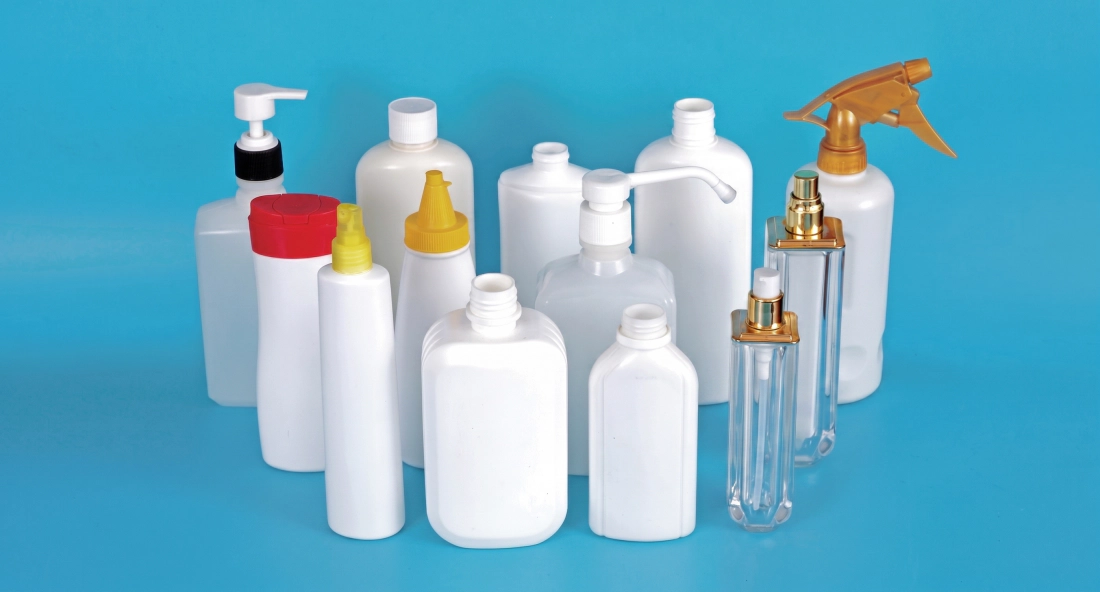
- شیمپو اور کنڈیشنر کی بوتلیں (HDPE/PP)
- ہینڈ سینیٹائزر اور لوشن ڈسپنسر
- آٹوموٹو سیال نمونے کی بوتلیں۔
- زرعی کیمیائی مرتکز بوتلیں۔
- مصنوعات کے کنٹینرز کی صفائی
- عین مطابق گردنوں کے ساتھ صنعتی ری ایجنٹ کی بوتلیں۔
سروو ہائیڈرولک سسٹم بمقابلہ روایتی ہائیڈرولک: ایک تکنیکی خرابی۔
EP40 میں ایک اعلی رسپانس سروو ہائیڈرولک ڈرائیو سسٹم شامل ہے جو مولڈنگ سائیکل کے دوران توانائی کے استعمال کے طریقے کو بنیادی طور پر تبدیل کرتا ہے۔ ایک روایتی فکسڈ-ڈسپلیسمنٹ ہائیڈرولک پمپ میں، موٹر مانگ سے قطع نظر پوری رفتار سے چلتی ہے - کم بوجھ والے مراحل جیسے کہ رہائش، ٹھنڈک اور اخراج کے دوران توانائی کو گرمی کے طور پر ضائع کرنا۔ EP40 پر سروو موٹر پمپ کی نقل مکانی کو حقیقی طلب سے مسلسل میل کرتی ہے، کولنگ اور ہولڈ مرحلے کے دوران موٹر کی رفتار کو صفر کے قریب کم کرتی ہے۔
عملی نتیجہ: آپریٹنگ بجلی کی کھپت روایتی نظاموں کے لیے 80-90% کے مقابلے میں کل نصب شدہ بجلی کے صرف 52-70% پر بیٹھتی ہے۔ تیل کے درجہ حرارت میں اضافے کو ڈرامائی طور پر دبایا جاتا ہے - عام طور پر 5-8 ڈگری سیلسیس فی گھنٹہ بمقابلہ فکسڈ پمپ سسٹم کے لیے 15-20 ڈگری - جو ہائیڈرولک سیل کی زندگی کو بڑھاتا ہے اور تیل کی تبدیلیوں اور فلٹر کی تبدیلی کی تعدد کو کم کرتا ہے۔ ہائیڈرولک اسٹیشن پر شور ٹھنڈک کے مراحل کے دوران 70 dB(A) سے نیچے گر جاتا ہے، جس سے کام کا ماحول بہتر ہوتا ہے۔
ہائی پریشر انجیکشن اور کلیمپنگ مرحلے کے دوران، سروو سسٹم عین دباؤ اور رفتار کی پروفائلنگ کے لیے فوری چوٹی ٹارک رسپانس فراہم کرتا ہے۔ یہ ٹھیک کنٹرول پارٹینگ لائن پر فلیش کی تشکیل کو کم کرتا ہے اور اس بات کو یقینی بناتا ہے کہ شاٹ ٹو شاٹ کے وزن میں مستقل مزاجی ہو۔ دواسازی اور کاسمیٹک پیکیجنگ کے لیے جہاں دیوار کی موٹائی کا ہر ملی گرام اہمیت رکھتا ہے، یہ اعادہ کرنے کی صلاحیت براہ راست کم مسترد ہونے اور فی ہزار بوتلوں کی کم مادی لاگت کا ترجمہ کرتی ہے۔
سرمایہ کاری کی واپسی اور پیداواری کارکردگی کا تجزیہ: EP40 کا انتخاب کیوں کریں؟
EP40 کے حصول کی لاگت کا اندازہ پانچ قابل پیمائش کارکردگی والے ڈرائیوروں سے کیا جانا چاہیے جو فی ہزار بوتلوں کی قیمت اور ادائیگی کی مدت کا تعین کرتے ہیں۔ انجینئرز کی خریداری جو صرف مشین کی قیمت کا جائزہ لیتے ہیں - ان پانچ عوامل کے بغیر - منظم طریقے سے IBM پلیٹ فارم کو کم کرتے ہیں اور اپنے ہدف کے اطلاق کے لیے EBM معاشیات کو زیادہ سمجھتے ہیں۔
1. زیرو فلیش سکریپ
IBM کوئی فلیش اور کوئی پنچ لائن سکریپ تیار نہیں کرتا ہے۔ EBM بوتل کے وزن کا 20-40% فی سائیکل سکریپ کے طور پر پیدا کرتا ہے۔ ہر سال 200 ٹن PP پر، صفر سکریپ IBM سالانہ 40-80 ٹن رال بچاتا ہے۔ 1,500 USD فی ٹن پر، یعنی صرف ایک مشین سے خام مال کی بچت میں 60,000-120,000 USD ہے۔
2. کوئی ڈیفلیشنگ لیبر نہیں۔
EBM کو ایک ثانوی ڈیفلیشنگ آپریشن کی ضرورت ہوتی ہے - یا تو ان لائن مکینیکل یا دستی - لیبر کی لاگت، دوسری مشین کے فوٹ پرنٹ، اور ایک اضافی کوالٹی فیل پوائنٹ شامل کرنا۔ EP40 سے IBM بوتلیں کنویئر سے باہر آتی ہیں جن کو بھرنے یا لیبل لگانے سے پہلے صفر پوسٹ پروسیسنگ کی ضرورت ہوتی ہے، فی شفٹ میں 1-3 آپریٹرز کی بچت ہوتی ہے۔
3. مختصر ڈرائی سائیکل تھرو پٹ
EP40 3.5 S ڈرائی سائیکل حاصل کرتا ہے۔ 60ml پر 6 cavities کے ساتھ، 6,000 گھنٹے رن ٹائم پر سالانہ آؤٹ پٹ 37.0 ملین بوتلوں سے زیادہ ہے۔ ایک ہی کمپیکٹ مشین میں یہ تھرو پٹ ارتکاز مساوی آؤٹ پٹ پر ملٹی مشین ای بی ایم لائنوں کے مقابلے میں فی یونٹ صلاحیت کی کل اثاثہ سرمایہ کاری کو کم کرتا ہے۔
4. فوری مولڈ چینج اوور
EP40 پر انجیکشن مولڈ اور بلو مولڈ کو تربیت یافتہ دو افراد کی ٹیم 2-4 گھنٹے میں تبدیل کر سکتی ہے۔ پی ایل سی کی طرف سے ریسیپی کی یاد دہرائی جانے والی ملازمتوں کے لیے سیٹ اپ کے وقت کو مکمل طور پر ہٹا دیتی ہے۔ ایک ہی EP40 پر 8-15 SKUs چلانے والی سہولیات 2-4 فی ہفتہ مولڈ چینج اوور فریکوئنسی حاصل کرتی ہیں جس میں دستیاب پیداواری اوقات کے 10% سے کم تبدیلی کا ڈاؤن ٹائم ہے۔
فوٹ پرنٹ اور افادیت کی کارکردگی
3.5x1.3x1.7 M کا EP40 فوٹ پرنٹ انجیکشن، بلو اور انجیکشن کو ایک مشین کے لفافے میں مضبوط کرتا ہے۔ اس کا موازنہ دو مشینوں والی EBM لائن (ایکسٹروڈر پلس بلو مشین، پلس ڈیفلیش پریس، پلس کنویئر) سے کریں جو عام طور پر مساوی تھرو پٹ کے لیے 3-4 گنا فلور ایریا پر قبضہ کرتی ہے۔ یوٹیلیٹی کنکشنز - 0.7-1.2 MPa پر کمپریسڈ ہوا، 3.5 M3/h بہاؤ پر ٹھنڈا پانی، کل 20 KW پر الیکٹریکل کنکشن - سبھی سنگل پوائنٹ یوٹیلیٹیز ہیں، جو انسٹالیشن کی پیچیدگی کو کم کرتی ہیں اور اوپر کی دیکھ بھال جاری ہے۔
فارماسیوٹیکل گریڈ کلین روم کے ماحول میں فیکٹری کی تعمیر کی لاگت 2,000-5,000 USD فی مربع میٹر تک پہنچ سکتی ہے۔ EP40 کا کمپیکٹ فوٹ پرنٹ براہ راست کلین روم ایریا کو کم کرتا ہے جو آؤٹ پٹ کا ایک دیا ہوا حجم پیدا کرنے کے لیے درکار ہوتا ہے - ایک سرمایہ فائدہ جو مشین کے موازنہ کی میزوں میں ظاہر نہیں ہوتا ہے لیکن مادی طور پر کل پروجیکٹ کی معاشیات کو متاثر کرتا ہے۔
EP سیریز IBM مولڈ کی خصوصیات اور ڈیزائن کے معیارات
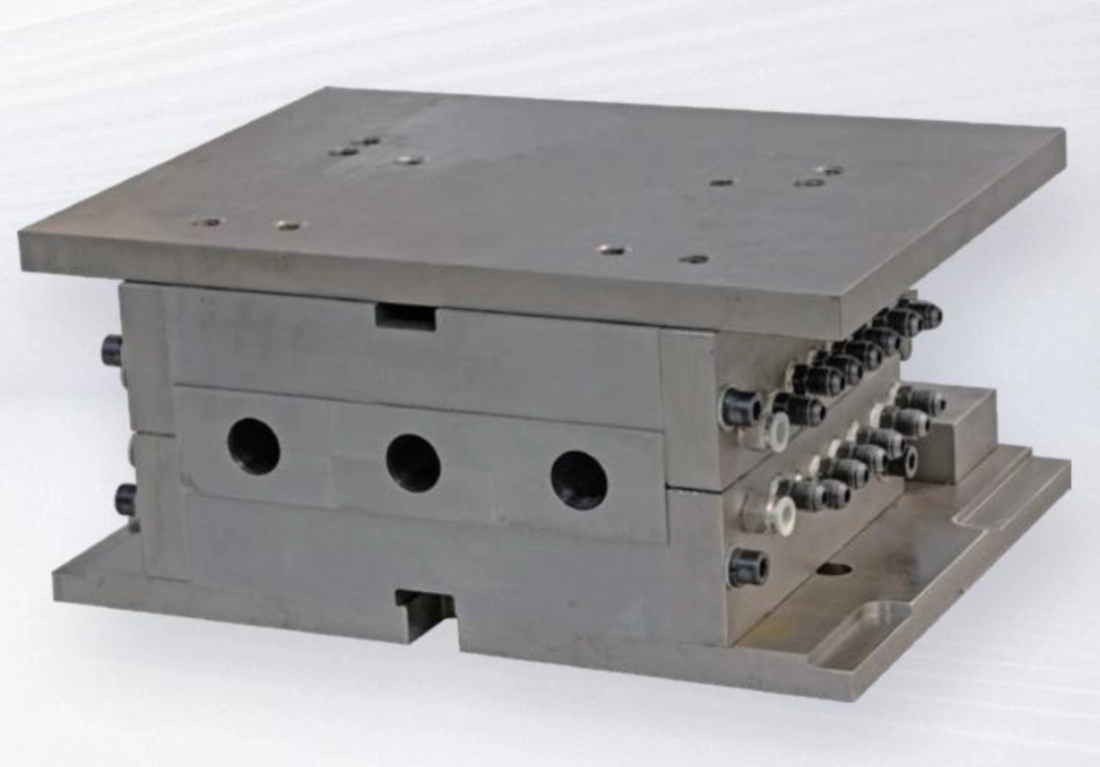
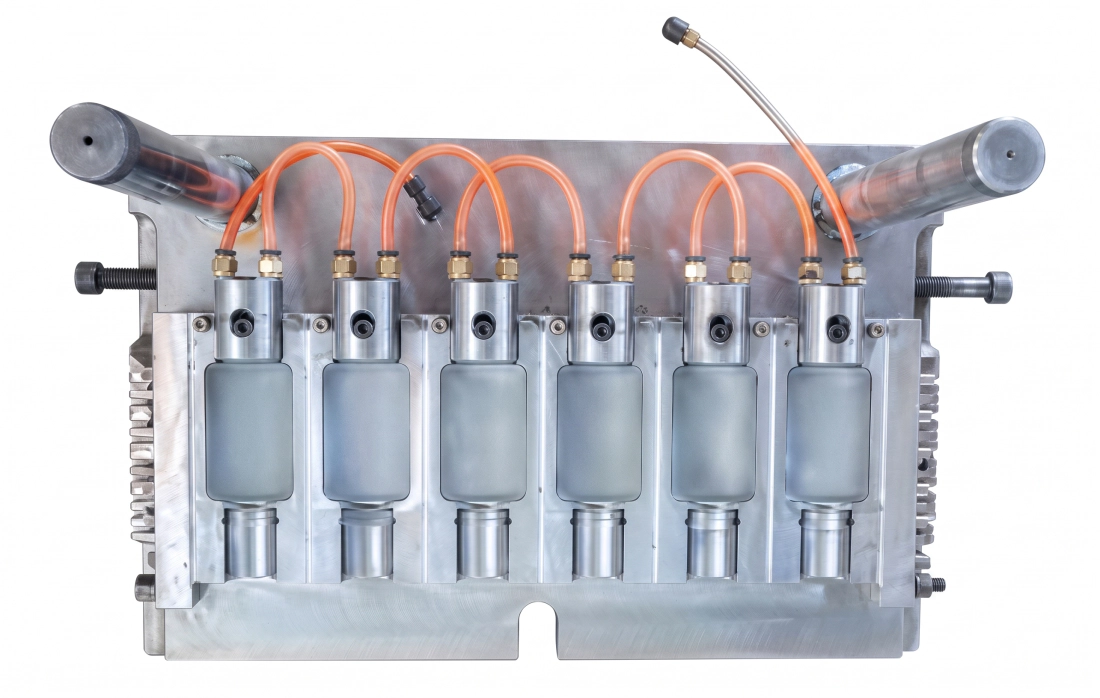
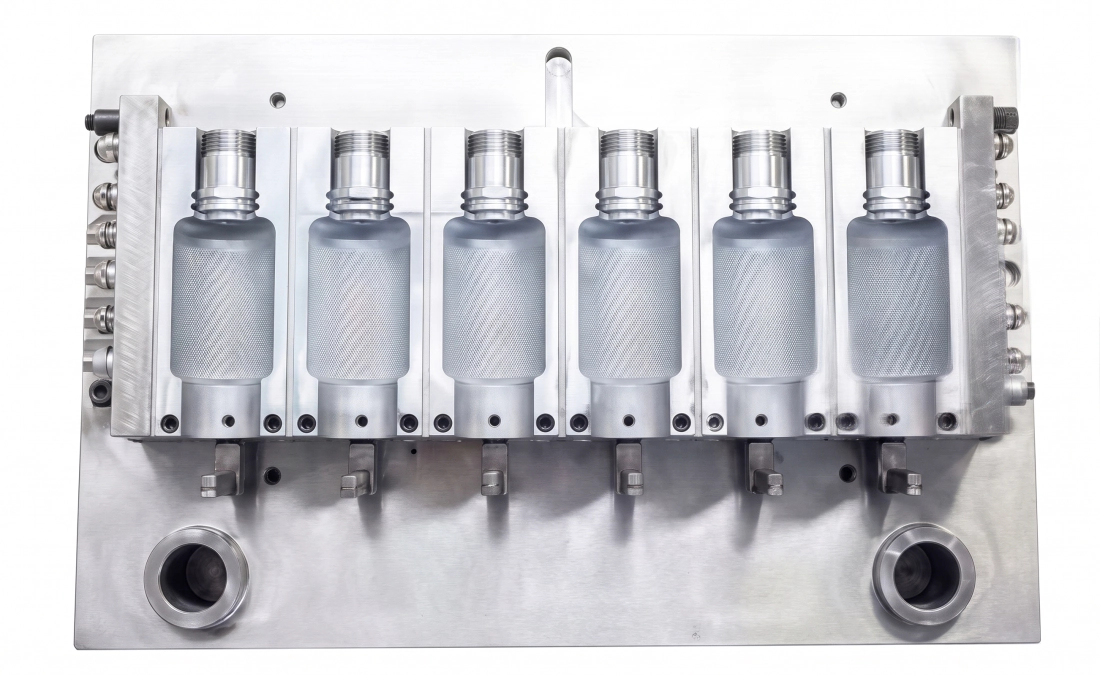
- ■فعال گہا اور گردن بلاک ڈیزائن - انجیکشن مولڈ کیویٹیز اور گردن کے بلاکس آزادانہ طور پر ایڈجسٹ ہوتے ہیں، جس سے پرفارم ٹیوب کے جسم کے طول و عرض کو پورے مولڈ سیٹ کو تبدیل کیے بغیر ٹھیک بنایا جا سکتا ہے۔ تیل اور پانی کے راستے مستحکم درجہ حرارت کی تقسیم اور آسانی سے جدا کرنے کے لیے ڈیزائن کیے گئے ہیں۔
- ■پریمیم سٹیل کے درجات - انجیکشن مولڈ باڈیز 4Cr13 سٹینلیس سٹیل یا امپورٹڈ اعلی طاقت S136 الائے سٹیل استعمال کرتی ہیں۔ S136 ایک آئینہ پولش، سنکنرن مزاحم اسٹیل ہے جس میں 52 HRC تک سختی ہے۔ بلو مولڈ باڈیز کو میگنیشیم-ایلومینیم الائے میں بہتر تھرمل چالکتا اور روٹری برج پر کم جڑتا ماس کے لیے تیار کیا جا سکتا ہے۔
- ■آپٹمائزڈ ہاٹ رنر اور پریفارم ڈیزائن - گرم رنر مینی فولڈ کو تمام گہاوں میں گرام وزن کے انحراف کو کم کرنے اور پیشگی جسم میں دیوار کی موٹائی کے فرق کو کم کرنے کے لیے انجنیئر کیا گیا ہے۔ مینڈریل ڈیزائن مسلسل دھچکے کی توسیع اور تیز ٹھنڈک کے لیے یکساں ہوا کی ترسیل کو یقینی بناتا ہے۔
- ■صحت سے متعلق گردن کے دھاگے اور مہر کے طول و عرض - بوتل کے منہ کے اندرونی اور بیرونی قطر، دھاگے کی پچ اور فلینج جیومیٹری ڈرائنگ رواداری کے لیے مشینی ہیں۔ پروڈکشن سے چلنے والے نمونوں میں کیپ سیلنگ کی شرح 100% ہے۔
- ■گردن اور بیس پر صفر فلیش - IBM عمل جیومیٹری بوتل کے منہ پر الگ ہونے والی لائن فلیش اور بیس پر پنچ ویلڈ فلیش کو ختم کرتی ہے۔ بوتلیں EP40 سے باہر نکلتی ہیں اور کسی بھی سرے پر تراشنے کی ضرورت نہیں ہے۔
- ■مصنوعات کی مستقل مزاجی کی پیمائش - سائز، وزن، الگ کرنے والی لائن کی پوزیشن اور دیوار کی موٹائی تمام گہاوں اور پروڈکشن بیچوں میں یکساں ہے، جس سے فارماسیوٹیکل کلائنٹس کو 100% انسپکشن اوور ہیڈ کے بغیر فی بیچ شماریاتی بنیاد پر پیداوار کی توثیق کرنے کے قابل بناتا ہے۔
آلات کے انتخاب کا رہنما: کیا EP40 آپ کی پیداواری ضروریات کے لیے صحیح ہے؟
درست IBM ٹنیج کو منتخب کرنے کے لیے تین متغیرات کے تقاطع کا حساب لگانے کی ضرورت ہوتی ہے: پہلے کا وزن، مطلوبہ گہا کی گنتی، اور ہدف کی پیداوار فی گھنٹہ۔ اس فریم ورک کا استعمال اس بات کی تصدیق کرنے کے لیے کریں کہ آیا آپ کی درخواست کے لیے EP40 کا سائز درست ہے، یا یہ سمجھنے کے لیے کہ یہ کن پروڈکشن پیرامیٹرز کو سپورٹ کر سکتا ہے۔
مرحلہ 1: پیشگی وزن کا حساب لگائیں۔
ٹارگٹ بوتل کا وزن گرام میں لیں (بشمول گردن، جسم اور بنیاد)۔ پروسیس کشن کے لیے 2-5% شامل کریں۔ EP40 انجیکشن کا وزن 190/260 جی کے برابر یا اس سے زیادہ ہونا چاہیے (ٹارگٹ پرفارم وزن x گہاوں کی تعداد)۔ مثال کے طور پر: 8 cavities میں 5g preform کے لیے 40g شاٹ وزن کی ضرورت ہوتی ہے، جو کہ 190/260 g کی گنجائش کے اندر ہو۔
مرحلہ 2: مطلوبہ گہا کی گنتی کا حساب لگائیں۔
ٹارگٹ آؤٹ پٹ (بوتلیں/گھنٹہ) سے تقسیم (3600 سیکنڈز/سیکنڈ میں سائیکل کا وقت) مطلوبہ گہا دیتا ہے۔ 3.5 S سائیکل اور 10,000 بوتلیں فی گھنٹہ ہدف: 10,000 / (3600 / 3.5) = 10 cavities کم از کم۔ اس بات کی تصدیق کرنے کے لیے اوپر دیے گئے کیویٹی ٹیبل کے خلاف کراس چیک کریں EP40 اسے آپ کی بوتل کے حجم پر فراہم کر سکتا ہے۔
مرحلہ 3: مولڈ پلیٹن فٹ کی تصدیق کریں۔
انجیکشن مولڈ لے آؤٹ (کیوٹی اری فوٹ پرنٹ) EP40 زیادہ سے زیادہ پلیٹن سائز 480x340 ملی میٹر کے اندر فٹ ہونا چاہیے۔ چوڑی بوتل (قطر 120 ملی میٹر سے زیادہ) یا لمبی بوتل (220 ملی میٹر سے زیادہ اونچائی) ایپلی کیشنز EP40 مولڈ لفافے سے زیادہ ہوتی ہیں اور اس کے لیے بڑے ماڈل کی ضرورت ہوتی ہے۔ گہا کی گنتی بتانے سے پہلے اپنی بوتل کے OD اور اونچائی کی تصدیق کریں۔
مرحلہ 4: مواد اور انجکشن کا دباؤ
پی پی کو LDPE سے زیادہ انجیکشن پریشر اور پگھلنے والے درجہ حرارت کی ضرورت ہوتی ہے۔ PC اور PETG کو اس سے بھی زیادہ بیرل درجہ حرارت اور طویل رہائش کے وقت پلاسٹکائزیشن کی ضرورت ہوتی ہے۔ EP40 ہائیڈرولک سسٹم کا پریشر 14 MPa اور 11 KW کی موٹر PP اور انجینئرنگ گریڈ میٹریل کے لیے درکار انجکشن قوتوں کو ریٹیڈ انجیکشن وزن پر سپورٹ کرتا ہے۔ آرڈر کرنے سے پہلے ایور پاور ایپلیکیشن ٹیم کے ساتھ اپنی رال کی تفصیلات کی تصدیق کریں۔
ایور پاور ایپلیکیشن انجینئرز آپ کے کنٹینر کے طول و عرض، مواد، گہا کی گنتی اور EP40 وضاحتوں کے خلاف پیداواری ہدف کی توثیق کرنے کے لیے مفت پری سیل تکنیکی مشاورت فراہم کرتے ہیں۔ مناسب ہونے کی تحریری تصدیق کے لیے اپنی بوتل کی ڈرائنگ اور پروڈکشن بریف کے ساتھ ہم سے رابطہ کریں۔
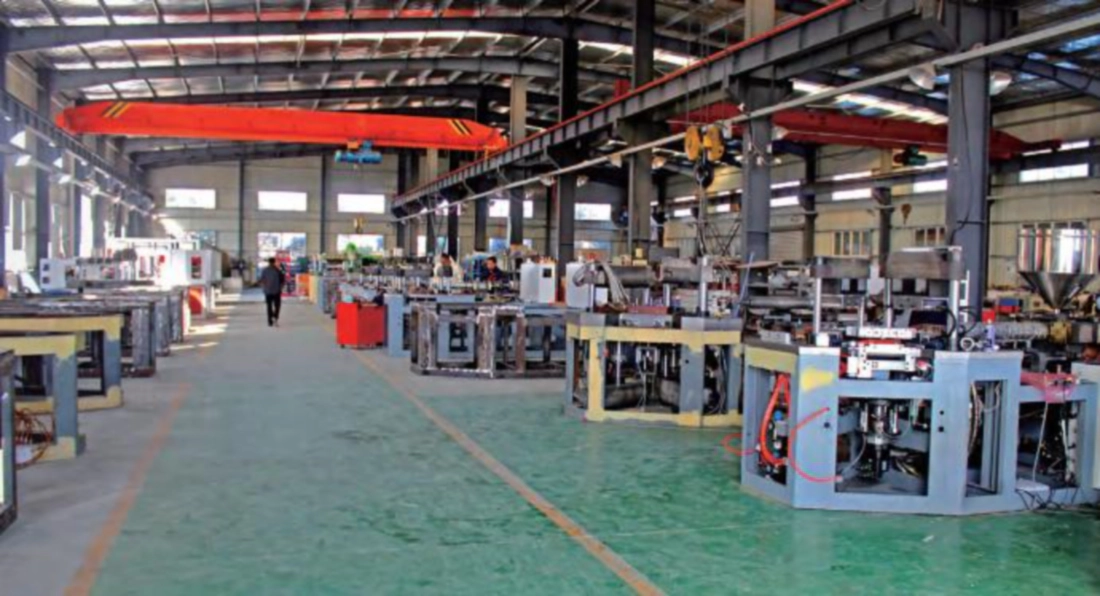
مشین کی ساخت کا جائزہ اور دیکھ بھال کے رہنما خطوط
EP40 تین بنیادی فنکشنل ماڈیولز کے ارد گرد بنایا گیا ہے۔ مشین کی کارکردگی کے میٹرکس - ڈرائی سائیکل، آؤٹ پٹ ریٹ، اور پروڈکٹ کوالٹی - کو آلات کی مکمل پیداواری زندگی تک برقرار رکھنے کے لیے ان کی دیکھ بھال کی ضروریات کو سمجھنا ضروری ہے۔
ماڈیول 1 - انجکشن یونٹ: سکرو، بیرل، گرم رنر
انجیکشن یونٹ پلاسٹک کو پگھلتا ہے اور پرفارم گہا میں میٹر کرتا ہے۔ روزانہ کی دیکھ بھال: سیٹ پوائنٹس کے خلاف بیرل کے درجہ حرارت کے پروفائلز کو چیک کریں، سکرو ٹپ کا معائنہ کریں اور پہننے کے اشارے کے لیے انگوٹھی کی جانچ کریں، اور تصدیق کریں کہ ہاٹ رنر زون کا درجہ حرارت شروع ہونے سے پہلے سیٹ پوائنٹس کے 2 ڈگری کے اندر ہے۔ ہفتہ وار: بیرل موصلیت کے بینڈ کا معائنہ کریں، تیل رونے کے لیے انجیکشن سلنڈر کی مہریں چیک کریں، اور پچھلی پیداوار سے کسی بھی رنگ کی آلودگی کو صاف کریں۔ ماہانہ: چیک رنگ اور سکرو ٹپ اسمبلی کو کھینچ کر صاف کریں۔ پہننے کے لیے سکرو فلائٹس کا معائنہ کریں اور کلیئرنس کے لیے بیرل بور کے قطر کی پیمائش کریں۔ بیرل کو تبدیل کریں اگر کلیئرنس مینوفیکچرر کی برداشت سے زیادہ ہو تاکہ پگھلنے والے بائی پاس اور شاٹ وزن میں تضاد کو روکا جا سکے۔
صاف کرنے کا طریقہ کار: جب گہرے سے ہلکے رنگوں میں یا انجینئرنگ رال سے کموڈٹی رال میں تبدیل ہو رہا ہو تو، نئے میٹریل سیٹ پوائنٹ سے 10 ڈگری اوپر بیرل کے درجہ حرارت پر کمرشل صاف کرنے والا کمپاؤنڈ استعمال کریں۔ نئے مواد پر سوئچ کرنے سے پہلے 5-10 پرج شاٹس چلائیں۔ بیرل کو پروسیسنگ درجہ حرارت پر 20 منٹ سے زیادہ کے لیے بغیر صاف کیے کبھی بھی بیکار نہ چھوڑیں - بیکار ادوار کے دوران تھرمل انحطاط دوبارہ شروع ہونے پر کالے دھبے کی آلودگی کی بنیادی وجہ ہے۔
ماڈیول 2 - کلیمپنگ اور روٹری انڈیکسنگ یونٹ
کلیمپنگ سسٹم اور روٹری انڈیکسر سب سے زیادہ مکینیکل بوجھ اٹھاتے ہیں اور سب سے زیادہ درست پوزیشن کے تقاضے ہوتے ہیں۔ روزانہ: چکنائی کو ٹائی بار کی سطحوں اور روٹری ٹیبل گائیڈ ریلوں پر چکنائی کے شیڈول کے مطابق لگائیں (کبھی طاقت چکنائی کے درجے کی وضاحت کرتی ہے - عام مقصد والی چکنائی کے ساتھ متبادل نہ کریں، جو آپریٹنگ درجہ حرارت پر چپکنے والی پن کو برقرار نہیں رکھ سکتی ہے)۔ راڈ سیل پر تیل کے اخراج کے لیے ہائیڈرولک کلیمپنگ سلنڈر کا معائنہ کریں۔ اشاریہ سازی کی گردش کے دوران غیر معمولی آوازیں سنیں - کوئی بھی دھاتی کلک یا ہچکچاہٹ ایک زاویہ تقسیم کرنے والے بیئرنگ کی نشاندہی کرتی ہے جس کے لیے معائنہ کی ضرورت ہوتی ہے۔
ماہانہ: چار ٹائی بار پوزیشنوں پر ڈائل انڈیکیٹر کے ساتھ پلیٹن کے متوازی کو چیک کریں۔ 0.05mm سے زیادہ انحراف کے لیے دوبارہ چمکنے کی ضرورت ہوتی ہے۔ برج پر حوالہ کی سطح کے خلاف ڈائل انڈیکیٹر لگا کر اور اس بات کی تصدیق کرتے ہوئے کہ 100 لگاتار انڈیکسنگ سائیکلوں کے بعد اسی پوزیشن کو 0.02 ملی میٹر کے اندر دہرایا گیا ہے۔ اگر بڑھنے کا مشاہدہ کیا جائے تو، مکینیکل سٹاپ کو ایڈجسٹ کریں یا ایور پاور سروس سے رابطہ کریں۔
ماڈیول 3 - ہائیڈرولک سسٹم اور کولنگ سرکٹ
ہائیڈرولک نظام EP40 کی توانائی کی ریڑھ کی ہڈی ہے۔ سسٹم پریشر 14 ایم پی اے پر سیٹ ہے۔ روزانہ: ٹینک کے نظر کے شیشے میں ہائیڈرولک آئل کی سطح چیک کریں، آئل ٹمپریچر ڈسپلے چیک کریں (عام آپریٹنگ رینج 40-55 ڈگری سیلسیس؛ 60 ڈگری سے اوپر کولنگ سرکٹ کے مسئلے یا فلٹر میں رکاوٹ کی نشاندہی کرتا ہے)، اور رونے کے لیے تمام نظر آنے والی ہائیڈرولک ہوز کی فٹنگز کا معائنہ کریں۔ آئل فلٹر انڈیکیٹر کو ہر 250 گھنٹے بعد چیک کیا جانا چاہیے - سرخ اشارے کو فوری طور پر فلٹر عنصر کی تبدیلی کی ضرورت ہوتی ہے، نہ کہ موخر۔
کولنگ سرکٹ: EP40 کو 0.3-0.4 MPa پریشر اور 3.5 M3/h بہاؤ پر صاف، اسکیل فری کولنگ پانی کی ضرورت ہوتی ہے۔ مولڈ کولنگ چینلز کے اندر کیلشیم پیمانے پر جمع ہونے کو روکنے کے لیے مشین کے اوپر پانی کی صفائی کا نظام نصب کریں۔ 6mm چینل میں صرف 1mm کا سکیل بلٹ اپ کولنگ کی کارکردگی کو 30% سے کم کرتا ہے، سائیکل کے اوقات کو بڑھاتا ہے اور آؤٹ پٹ کو کم کرتا ہے۔ کولنگ سرکٹس کو سالانہ ڈیسکلنگ سلوشن کے ساتھ فلش کریں۔ چلر کے پانی کا معیار غیر جانبدار pH (6.5-7.5) ہونا چاہیے اور اس میں تانبے اور ایلومینیم الائے مولڈ میٹریل کے ساتھ ہم آہنگ اینٹی کورروشن انحیبیٹر ہونا چاہیے۔
ایور پاور سے ٹرنکی سلوشنز اور حسب ضرورت خدمات
ایور پاور EP40 کو اسٹینڈ لون مشین کے طور پر یا مکمل ٹرنکی بوتل پروڈکشن لائن کے مرکز کے طور پر فراہم کرتا ہے۔ ایک نئی سہولت قائم کرنے یا نئی کنٹینر پروڈکٹ لائن میں توسیع کرنے والے صارفین کے لیے، ٹرنکی اپروچ انضمام کے خطرے کو ختم کرتا ہے جو IBM مشین، مولڈز، معاون سامان، اور نیچے کی طرف سے آنے والے آلات کو علیحدہ وینڈرز سے سورس کرنے سے آتا ہے۔
مولڈ ڈیزائن اور مینوفیکچرنگ
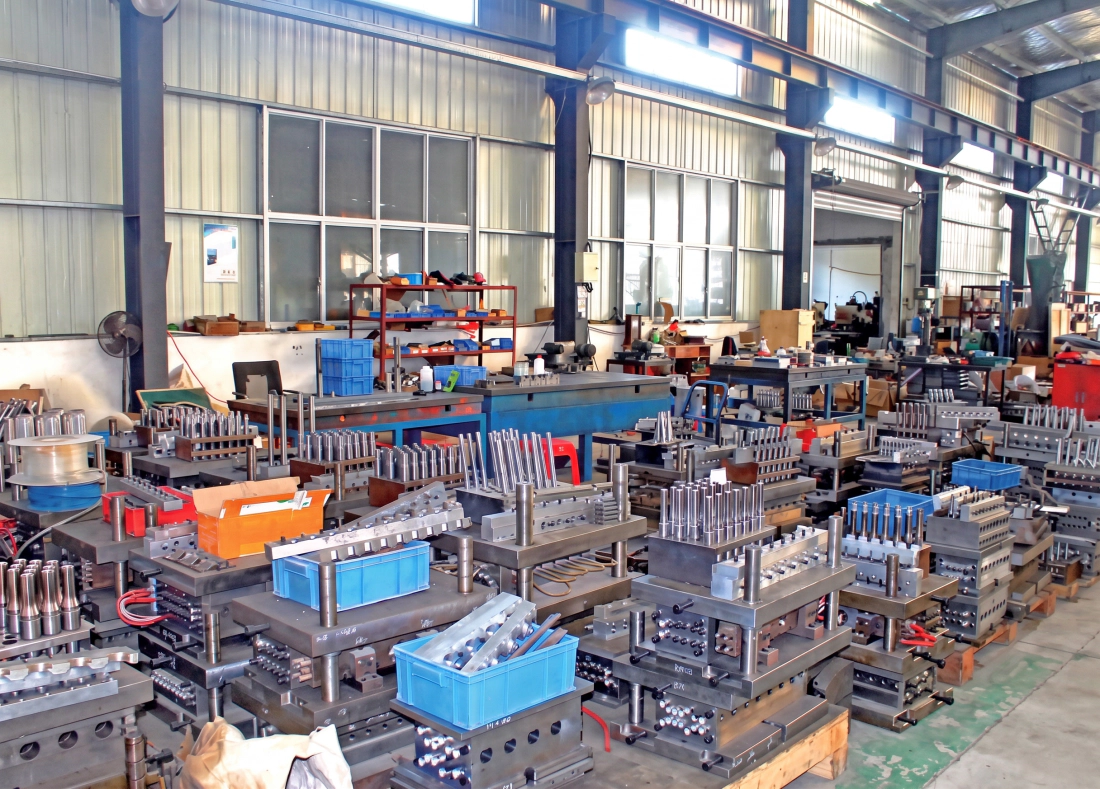
ایور پاور انجینئرز کسٹمر بوتل ڈرائنگ یا تھری ڈی فائلوں سے انجکشن اور بلو مولڈ سیٹ تیار کرتے ہیں۔ S136 یا 4Cr13 سٹیل میں ملٹی کیویٹی ہاٹ رنر موڈز۔ پروٹوٹائپ سنگل کیویٹی موڈز کنٹینر کی توثیق کے لیے ہائی کیویٹی پروڈکشن ٹولنگ سے پہلے۔ T0 مولڈ ٹرائلز شپمنٹ سے پہلے فیکٹری میں کیے گئے۔
معاون آلات کا انضمام
ایور پاور ٹرنکی لائن میں شامل ہیں: سکرو ایئر کمپریسر، ایئر ٹینک اور ایئر ڈرائر، مولڈ ٹمپریچر کنٹرولر، انڈسٹریل چلر، آٹو لوڈر، کنویئر بیلٹ، اسکرین پرنٹنگ اور لیبلنگ سسٹم، واشنگ اور ڈرائینگ لائن، اور خودکار فلنگ اور کیپنگ مشینیں۔ EP40 آؤٹ پٹ ریٹ سے مماثل ہونے کے لیے تمام معاون آلات مخصوص اور پہلے سے مربوط ہیں۔
ڈاؤن اسٹریم کوالٹی سسٹمز
اختیاری ان لائن بوتل بصری معائنہ کرنے والی مشین (فلیش، اخترتی اور آلودگی کا پتہ لگانے کے لیے مشین ویژن سسٹم)، خودکار لیک ٹیسٹر، خودکار پیکنگ مشین، اور کارٹن ایریکٹر۔ فارماسیوٹیکل لائنوں کے لیے، 100% ان لائن لیک ٹیسٹنگ اور ویژن انسپکشن EP40 کنویئر آؤٹ پٹ اسپیڈ سے مماثل مربوط ماڈیولز کے طور پر دستیاب ہیں۔
جی ایم پی اور کلین روم کنفیگریشن
فارماسیوٹیکل کلائنٹس کے لیے جن کو GMP-گریڈ پروڈکشن کی ضرورت ہوتی ہے، EVER POWER مشین کو حسب ضرورت پیش کرتا ہے بشمول: پروڈکٹ زون کی آلودگی کو روکنے کے لیے بند نظام کی چکنا، سٹینلیس سٹیل کے حفاظتی انکلوژرز، کلاس 100,000 کلین روم کی مطابقت کے لیے HEPA فلٹرڈ مشین انکلوژر، اور آلات کے لیے کوالیفیکیشن سپورٹ (QIQ/Ocol)
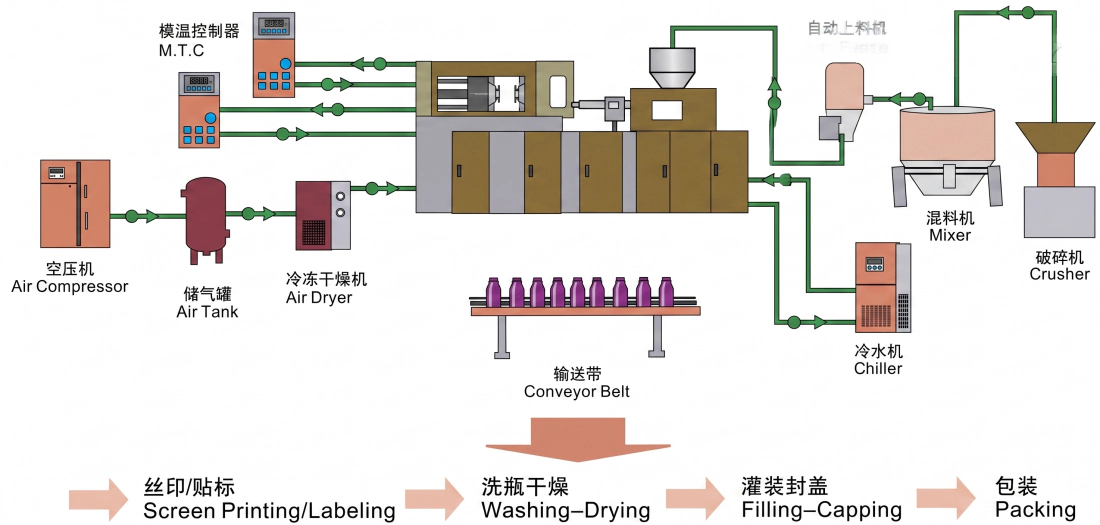
EP40 کے ساتھ معاون سامان دستیاب ہے۔
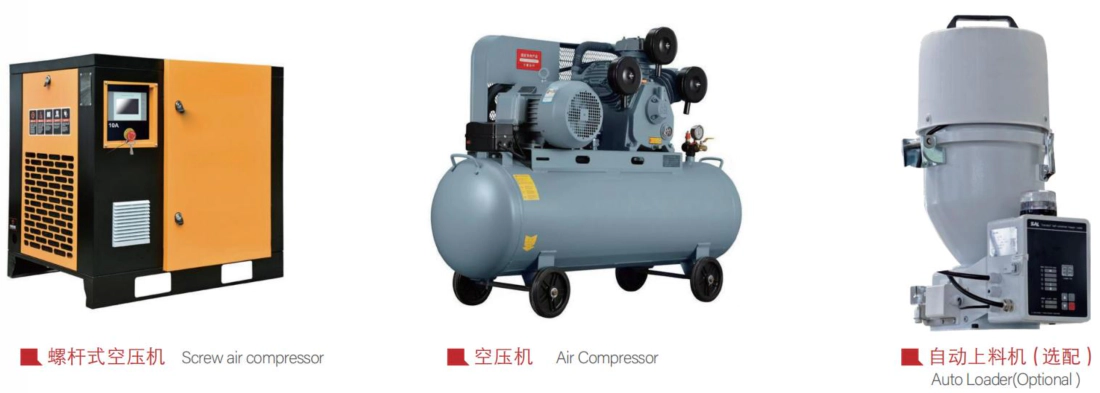
کوالٹی کنٹرول اور مینوفیکچرنگ کے معیارات
اہم اجزاء کی CNC مشینی
جیومیٹرک درستگی کی ضمانت کے لیے مشینی بستر، کلیمپنگ پلاٹین، اور تمام درست سطحوں کو سنگل سیٹ اپ میں CNC مشین سے بنایا گیا ہے۔ پلیٹن کے متوازی کی تصدیق لیزر پیمائش سے 0.02 ملی میٹر تک ہوتی ہے۔ مداخلت سے پاک بیئرنگ فٹ ہونے کے لیے ٹائی بار کے بوروں کو H7 رواداری کے مطابق بنایا جاتا ہے۔
ٹائی بار انڈکشن سخت کرنا
ٹائی بارز 52-58 HRC کی سطح کی سختی کے لیے ہائی فریکوئنسی انڈکشن سختی سے گزرتی ہیں اور اس کے بعد درست پیسنا ہوتا ہے۔ یہ سطحی علاج لاکھوں چکروں میں کلیمپنگ پلیٹین کے بار بار سلائیڈنگ رابطے کے خلاف لباس کی مزاحمت فراہم کرتا ہے بغیر کسی گھبراہٹ کے۔
ہائیڈرولک سرکٹ کی صفائی
تمام ہائیڈرولک سرکٹس کو فلش کیا جاتا ہے، پریشر ٹیسٹ کیا جاتا ہے اور اسمبلی سے پہلے پارٹیکل کاؤنٹ کی تصدیق کی جاتی ہے۔ ہائیڈرولک تیل کی صفائی کو کم از کم ISO 4406 کلاس 17/15/12 پر برقرار رکھا جاتا ہے۔ متناسب اور سرو والو آلودگی کی حساسیت کے لیے اس سطح کی صفائی کی ضرورت ہوتی ہے تاکہ والو اسپول کے چپکنے اور بڑھنے کو کنٹرول کیا جا سکے۔
72 گھنٹے کا فیکٹری رن ان ٹیسٹ
ہر EP40 کو شپمنٹ سے پہلے فیکٹری میں کم از کم 72 گھنٹے مسلسل لوڈڈ رن ٹیسٹ سے گزرنا پڑتا ہے۔ اس مدت کے دوران، پیداواری پیداوار کے نمونے وزن کی مستقل مزاجی، دیوار کی موٹائی کی یکسانیت، اور جہتی درستگی کے لیے ماپا جاتا ہے۔ تصریح سے باہر کوئی بھی پیرامیٹر مشین کی ترسیل کے لیے کلیئر ہونے سے پہلے ایک ہولڈ اور اصلاحی کارروائی کو متحرک کرتا ہے۔
سی ای سیفٹی کی تعمیل
EP40 EU مشینری کی ہدایت کے تقاضوں کی تعمیل میں CE سے نشان زد ہے۔ حفاظتی خصوصیات میں شامل ہیں: ہائیڈرولک سرکٹ انٹرپٹ کے ساتھ آپس میں بند حفاظتی دروازے، آپریٹر ایکسیس زون میں ہلکے پردے کا تحفظ، تمام آپریٹر پوزیشنوں پر ایمرجنسی اسٹاپ، اور مینوئل مولڈ سیٹنگ کے لیے دو ہاتھ آپریٹر کنٹرول۔ سی ای دستاویزات ہر مشین کے ساتھ فراہم کی جاتی ہیں۔
فروخت کے بعد سروس اور تکنیکی مدد
تنصیب اور کمیشننگ
ایور پاور سینئر انجینئرز انسٹالیشن، کمیشننگ اور قبولیت کی جانچ کے ذمہ دار ہیں۔ انجینئر اس وقت تک سائٹ پر رہتا ہے جب تک کہ مشین مستحکم پیداواری حالت حاصل نہیں کر لیتی اور تمام آپریٹرز کو مشین کے آپریشن، مولڈ کی تبدیلی اور معمول کی دیکھ بھال کی تربیت دی جاتی ہے۔ قبولیت کے معیار پر شپمنٹ سے پہلے اتفاق کیا جاتا ہے اور کمیشننگ رپورٹ میں دستاویزی کیا جاتا ہے۔
بچاؤ کی بحالی کا پروگرام
ایور پاور سروس میں موجود تمام مشینوں کے لیے ایک طے شدہ دیکھ بھال کی یاد دہانی کی خدمت فراہم کرتا ہے۔ بحالی کیلنڈر روزانہ، ہفتہ وار، ماہانہ اور سالانہ کاموں کا احاطہ کرتا ہے۔ فعال دیکھ بھال غیر منصوبہ بند خرابیوں کو روکتی ہے اور مہنگے ہنگامی حصوں کی ترسیل کی ضرورت کو کم کرتی ہے۔ احتیاطی دیکھ بھال کے شیڈول کی پیروی کرنے والے صارفین مسلسل 95% سے اوپر مشین کی دستیابی کی اطلاع دیتے ہیں۔
24x7 سروس ہاٹ لائن
ایور پاور سروس ہاٹ لائن دن کے 24 گھنٹے، ہفتے کے 7 دن دستیاب ہے۔ فوری پروڈکشن خرابی کے لیے، سروس لائن کو کال کریں یا میسج کریں اور ایک مستند انجینئر 2 گھنٹے کے اندر جواب دے گا تاکہ دور سے مسئلہ کی تشخیص کی جا سکے۔ اگر آن سائٹ سروس درکار ہو تو، ایور پاور آپ کے مقام کے لیے دستیاب کم از کم رسپانس ٹائم کے ساتھ ٹیکنیشن بھیجتا ہے۔
اسپیئر پارٹس کی انوینٹری
ایور پاور تمام EP40 اجزاء بشمول ہائیڈرولک سیل، متناسب والو کارٹریجز، ہیٹنگ بینڈز، ٹمپریچر سینسرز، ڈرائیو بیلٹ اور برقی اجزاء کے لیے ایک جامع اسپیئر پارٹس کی انوینٹری کو برقرار رکھتا ہے۔ پرزے اسٹاک میں موجود اشیاء کے لیے 48 گھنٹوں کے اندر عالمی سطح پر بھیجے جا سکتے ہیں۔ ایور پاور کی سفارشات کی بنیاد پر گاہک کے زیر انتظام مقامی انوینٹری کے لیے اہم فاسٹ وئیر آئٹمز دستیاب ہیں۔
تکنیکی تربیتی پروگرام
معیاری تنصیب کی تربیت کے علاوہ، ایور پاور وقف تربیتی ماڈیولز پیش کرتا ہے: مشین آپریشن، مولڈ پروسیس آپٹیمائزیشن، مولڈ چینج اور سیٹ اپ، ہائیڈرولک سسٹم مینٹیننس، اور مخصوص مواد جیسے PP، LDPE اور PCTG کے لیے پراسیس ٹربل شوٹنگ۔ تربیت ایور پاور فیکٹری یا کسٹمر کی سہولت پر منعقد کی جا سکتی ہے۔
اکثر پوچھے گئے سوالات - EVER POWER EP40
کیا مواد EP40 عمل کر سکتے ہیں؟
EP40 HDPE، LDPE، PP، PS (بشمول لیکٹک ایسڈ بیکٹیریا گریڈ ٹرانسپیرنٹ PS)، ABS، EVA، بائیو بیسڈ کارن میٹریل، PCTG، اور اسی طرح کے تھرمو پلاسٹک کے ساتھ مطابقت رکھتا ہے۔ انجینئرنگ ریزنز جیسے PC، PETG اور Tritan کے لیے، 22:1 کا سکرو L/D اور 3+N ہیٹنگ زونز رہائش کا وقت اور درجہ حرارت کا پروفائل فراہم کرتے ہیں جو مکمل، ہراس سے پاک پلاسٹکائزیشن کے لیے درکار ہے۔ آرڈر کرنے سے پہلے ایور پاور ایپلیکیشن انجینئرنگ کے ساتھ اپنے رال گریڈ کی تصدیق کریں۔
کیا EP40 فارماسیوٹیکل GMP کی تیاری کے لیے استعمال کیا جا سکتا ہے؟
جی ہاں EP40 فارماسیوٹیکل GMP پیداواری ماحول کے لیے ترتیب دیا جا سکتا ہے۔ جی ایم پی کو سپورٹ کرنے والی کلیدی خصوصیات میں شامل ہیں: ایک قدمی عمل بین مشین بوتل کی منتقلی کو ختم کرتا ہے جو دو مرحلوں کے نظاموں میں آلودگی کا خطرہ متعارف کرواتا ہے۔ بند چکنا کرنے والا نظام پروڈکٹ زون کی چکنا کرنے والی آلودگی کو روکتا ہے۔ اور مشین کو کلین روم کی تنصیب کے لیے موزوں سٹینلیس سٹیل سیفٹی انکلوژر کے ساتھ مخصوص کیا جا سکتا ہے۔ ایور پاور دواسازی کی سہولت کی توثیق کے لیے IQ/OQ/PQ قابلیت کے عمل کو سپورٹ کرنے کے لیے آلات کی دستاویزات فراہم کر سکتی ہے۔
EP40 پر مولڈ کی تبدیلی میں کتنا وقت لگتا ہے؟
ایک تربیت یافتہ دو افراد پر مشتمل ٹیم EP40 پر تقریباً 2-4 گھنٹے میں مکمل مولڈ چینج اوور (انجیکشن مولڈ، بلو مولڈ، اور مینڈریل سیٹ) مکمل کر سکتی ہے، یہ ٹیم کے مولڈ ڈیزائن اور تبدیلی کی فریکوئنسی کے تجربے پر منحصر ہے۔ پی ایل سی ریسیپی ریکال ریپیٹ مولڈ سیٹ کے لیے پیرامیٹر ری انٹری ٹائم کو ختم کرتی ہے۔ وہ سہولیات جو مولڈ بیس کے لیے فوری ریلیز کلیمپنگ پلیٹوں میں سرمایہ کاری کرتی ہیں تبدیلی کو 2 گھنٹے سے کم کر سکتی ہیں۔
EP40 میں کون سے سرٹیفیکیشن ہوتے ہیں؟
EP40 یورپی مارکیٹ کے لیے CE نشان زد ہے۔ مشین کا ڈیزائن EU مشینری کی ہدایت کے حفاظتی تقاضوں کی تعمیل کرتا ہے جس میں انٹر لاکڈ گارڈز، ایمرجنسی اسٹاپ سسٹم، اور برقی حفاظتی معیارات شامل ہیں۔ ایور پاور ایک آئی ایس او سے تصدیق شدہ صنعت کار ہے۔ مشین کی دستاویزات انگریزی میں فراہم کی جاتی ہیں اور برآمدی منڈیوں کی درخواست پر دوسری زبانوں میں فراہم کی جا سکتی ہیں۔
EP40 اور متعلقہ مولڈ سیٹ کے لیے لیڈ ٹائم کیا ہے؟
EP40 کے لیے معیاری مشین کا لیڈ ٹائم آرڈر کی تصدیق اور جمع کی رسید سے 45-75 دن ہے، آرڈر کے وقت پروڈکشن شیڈول پر منحصر ہے۔ مولڈ سیٹ عام طور پر بوتل کی ڈرائنگ اور مواد کی تفصیلات کی حتمی تصدیق کے بعد 60-90 دنوں میں فراہم کیے جاتے ہیں۔ مربوط تنصیب کے لیے مشین اور مولڈ سیٹ بیک وقت پہنچنے کے لیے شیڈول کیے جا سکتے ہیں۔ انکوائری کے وقت موجودہ لیڈ ٹائم کے لیے ایور پاور سے رابطہ کریں۔
اپنی پروڈکشن لائن کے لیے ایور پاور EP40 بتانے کے لیے تیار ہیں؟
اپنی بوتل کی ڈرائنگ، ہدف کا حجم، مواد کی تفصیلات اور فی گھنٹہ مطلوبہ آؤٹ پٹ ہماری ایپلی کیشن انجینئرنگ ٹیم کو بھیجیں۔ ہم گہا کی درست گنتی اور مشین کی ترتیب کی تحریری طور پر تصدیق کریں گے اور 3 کام کے دنوں کے اندر ایک تفصیلی تجارتی تجویز فراہم کریں گے۔
اضافی معلومات
| ترمیم شدہ | hyw کی طرف سے |
|---|
متعلقہ مصنوعات
-
EP60HE ہائی سپیڈ مکمل طور پر الیکٹرک انجکشن بلو مولڈنگ مشین زیرو ہائیڈرولک 2.5s سائیکل
-
کاسمیٹک دواسازی کی بوتلوں کے لیے ہیوی ڈیوٹی انجکشن بلو مولڈنگ مشین EP135 1350KN ہائی کیوٹی IBM
-
بڑے حجم کی بوتلوں کے لیے صنعتی انجکشن بلو مولڈنگ مشین EP110 1100KN خودکار IBM آلات
-
ہائی آؤٹ پٹ انجکشن بلو مولڈنگ مشین EP80 800KN فلیش فری بوتل مولڈنگ کا سامان
-
خودکار ون سٹیپ انجکشن بلو مولڈنگ مشین EP60 600KN فارما کاسمیٹک بوتل بنانے والا


