
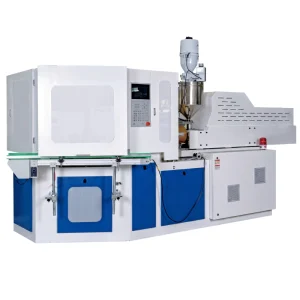
Máquina automática de moldeo por inyección-soplado de un solo paso EP60 600KN para fabricantes de botellas farmacéuticas y cosméticas

EVER POWER EP60 IBM machine features 600KN injection clamping force, 260-383g injection weight, 4s dry cycle and up to 14-cavity output. Ideal for pharmaceutical pill bottles, eye drops, cosmetic containers 1-2000ml. European-style structure, servo-hydraulic system, 52-70% operating efficiency. CE ISO certified. Request a quote.
What Is the EVER POWER EP60 One-Step Injection Blow Molding Machine?
The EVER POWER EP60 is a fully automatic one-step IBM (Injection Blow Molding) machine engineered for precision hollow container production. As a dedicated fabricante de máquinas de moldeo por inyección-sopladoEVER POWER ha concentrado décadas de experiencia en herramientas y procesos en este modelo, ofreciendo una máquina donde la botella completa, desde la inyección de la preforma hasta el soplado final y la eyección, se completa en un solo ciclo de máquina sin intervención del operador, sin transferencia de material entre máquinas y sin las rebabas y los residuos de la línea de separación que caracterizan a los sistemas de soplado por extrusión.
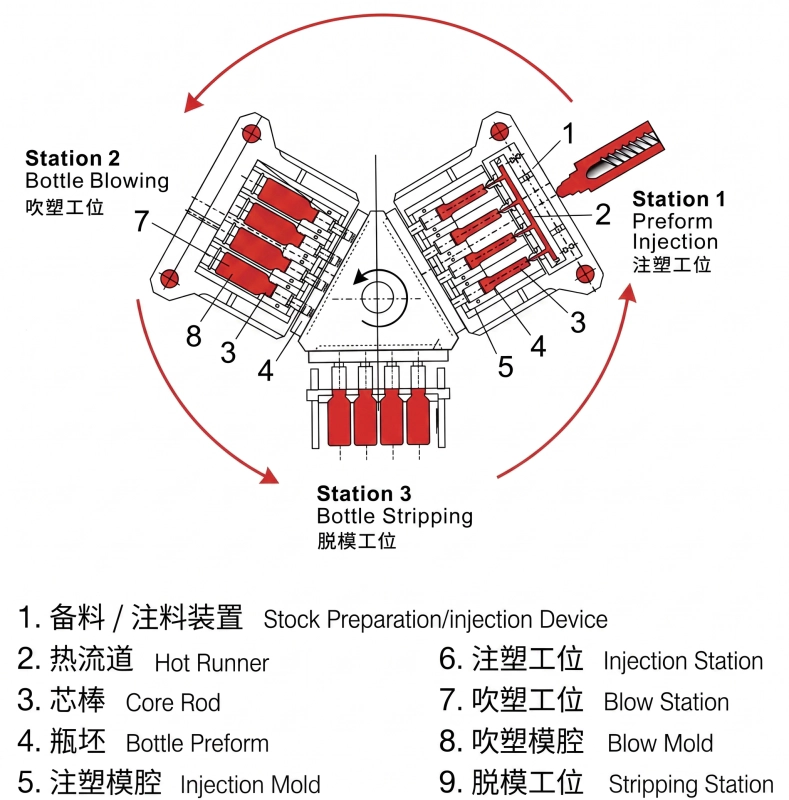
Este una máquina IBM de un paso is the preferred choice for pharmaceutical bottle blowing and cosmetic container manufacturing where dimensional consistency is non-negotiable. Each cycle on the EP60 runs three simultaneous operations: while new preforms are being injection-molded at Station 1, the previous batch is being blown to final shape at Station 2, and the completed bottles from Station 2 are being stripped and conveyed to the outfeed conveyor at Station 3. This triaxial parallelism means the productive output equals the injection cycle time alone - not the sum of injection plus blowing plus ejection - giving the EP60 a significant throughput advantage over two-stage stretch blow systems for small and medium volume containers.
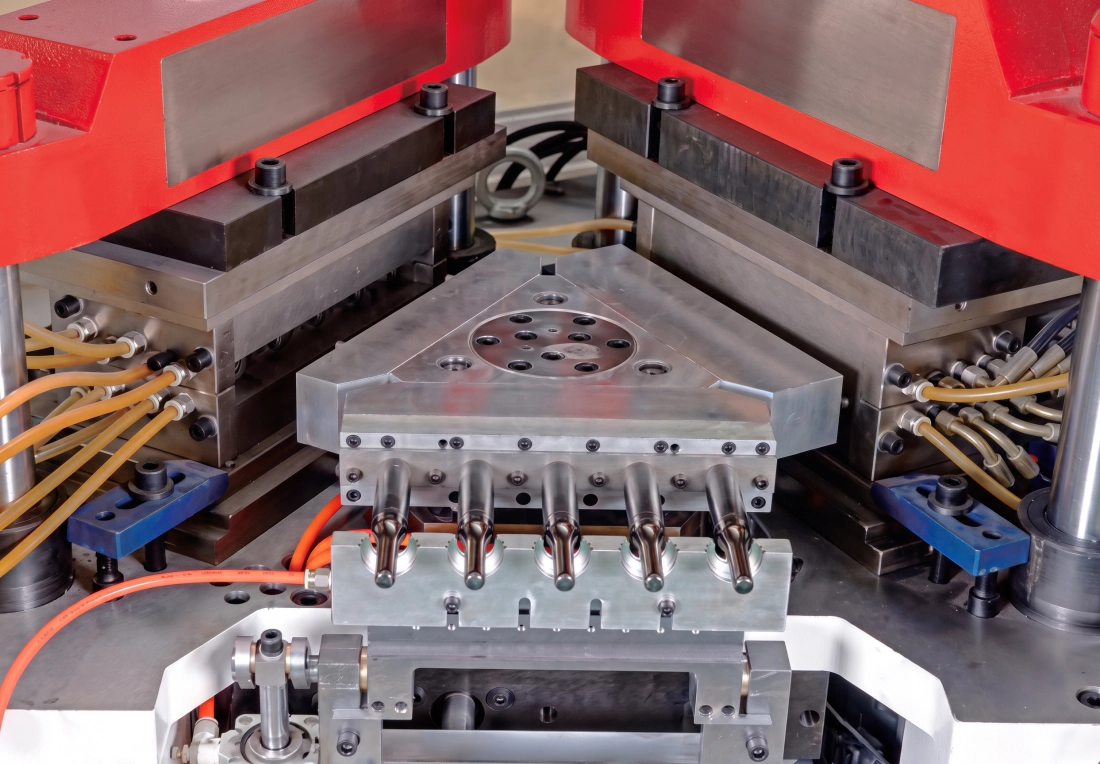
Three-Station Process: How the EP60 Works
Estación 1 - Inyección de preformas
Los gránulos de plástico se funden en el cilindro y se inyectan en la cavidad de inyección bajo presión controlada. El cuello de la botella y la geometría de la rosca se forman con precisión en el molde de inyección. El molde se abre y el mandril que contiene la preforma caliente se transfiere a la Estación 2 mediante la torreta giratoria.
Estación 2 - Moldeo por soplado
La preforma caliente se infla con aire comprimido procedente del núcleo del mandril. La forma de la botella viene determinada por completo por la cavidad del molde de soplado. El aire infla la preforma hacia afuera contra las paredes enfriadas del molde, y la botella adquiere sus dimensiones finales. El molde se abre y la torreta avanza hasta la Estación 3.
Estación 3 - Expulsión y transporte
Las botellas terminadas y enfriadas se retiran de los mandriles y se descargan en la cinta transportadora de salida. Dado que las tres estaciones operan simultáneamente, el ciclo se repite continuamente. No se requiere ninguna operación secundaria, prensa de desbarbado ni recalentamiento de las botellas; las tres operaciones comparten un único ciclo de reloj.
Main Technical Parameters - EVER POWER EP60
| Parámetro | Artículo (EN) | Unidad | EP60 |
|---|---|---|---|
| Sistema de inyección | |||
| Diámetro del tornillo | Diámetro del tornillo | mm | 45/50 mm |
| Relación L/D del tornillo | Tornillo L/D | - | 22:1 |
| Peso de inyección | Peso de inyección | gramo | 260/383 g |
| Potencia de calentamiento | Potencia de calentamiento | KW | 14 KW |
| Zonas de calentamiento del barril | Número de zonas de barril | - | 3+N |
| Accidente cerebrovascular por inyección | Accidente cerebrovascular por inyección | mm | 160 mm |
| Sistema de sujeción | |||
| Fuerza de sujeción de inyección | Fuerza de sujeción de la inyección | KN | 600 |
| Carrera de apertura de la inyección | Carrera de apertura para la inyección | mm | 140 mm |
| Fuerza de sujeción por golpe | Fuerza de sujeción del soplado | KN | 100 |
| Golpe de apertura | Golpe de apertura para soplar | mm | 140 mm |
| Altura del elevador de torre | Altura de elevación de la mesa giratoria | mm | 70 mm |
| Moho | |||
| Tamaño máximo de la platina (largo x ancho) | Tamaño máximo de la platina (largo x ancho) | mm | 600x390 mm |
| Grosor del molde | Grosor del molde | mm | 240 mm |
| Diámetro máximo de la botella | Diámetro de la botella | mm | 120 mm |
| Altura máxima de la botella | Altura de la botella | mm | 220 mm |
| Rango de volumen de la botella | Volumen de botella adecuado | ml | 1-2000 |
| Trazo de desprendimiento | Trazo de desprendimiento | mm | 230 mm |
| Sistema hidráulico | |||
| Presión hidráulica | Presión hidráulica | MPa | 14 |
| Potencia del motor | Potencia del motor | KW | 18.5/22 KW |
| Tiempo de ciclo de secado | Ciclo seco | S | 4 |
| Potencia total | Potencia total | KW | 37 |
| Potencia operativa | Potencia operativa | % | 52-70 |
| Otros parámetros | |||
| Presión de aire comprimido | Presión mínima del aire | MPa | 0.7-1.2 |
| Capacidad de aire | Capacidad de aire comprimido | M3/min | 0.7 |
| Flujo de agua de refrigeración | Flujo de agua | M3/h | 4 |
| Presión del agua de refrigeración | Presión del agua de refrigeración | MPa | 0.3-0.4 |
| Dimensiones (largo x ancho x alto) | Dimensiones generales | METRO | 3.8x1.4x1.8 M |
| Peso neto | Peso neto | Tonelada | 5 Ton |
Nota: Todos los parámetros son solo de referencia. EVER POWER se reserva el derecho de modificar las especificaciones debido a mejoras en los equipos.
Max Cavity Count per Container Volume (EP60 - For Reference)
| Volumen | 10 ml | 30 ml | 60 ml | 100 ml | 250 ml | 500 ml | 1000 ml |
|---|---|---|---|---|---|---|---|
| Caries máximas | 14 | 12 | 10 | 8 | 5 | 3 | 2 |
Core Hardware Architecture of the EP60
Estructura de acero completa de estilo europeo
CNC-machined monolithic machine bed and platen mounts ensure parallelism between injection and blow clamping platens. Tie-bar surfaces are induction-hardened. The EP60 clamping force is 20-30% above equivalent-tonnage competitors due to the boosted pressurized clamping structure.
Tornillo y barril bimetálicos
The plasticizing unit uses a bimetallic-lined barrel and a hardened alloy screw rated for glass-fiber and mineral-filled compounds. The EP60 screw diameter of 45/50 mm at 22:1 L/D delivers thorough homogenization with a 260/383 g shot capacity, covering the full range of bottle weights for this tonnage class.
Control hidráulico de válvula proporcional
Tanto la presión de inyección como la de soplado se regulan mediante válvulas hidráulicas servoproporcionales. Esto permite un perfilado de inyección en varias etapas (velocidad de llenado, conmutación, presión de compactación) para preformas de paredes delgadas, y un control preciso de la rampa de presión de soplado que elimina los defectos de apelmazamiento radial comunes en los sistemas de válvulas de soplado de una sola etapa.
Sistema de control PLC con pantalla táctil
The EP60 control panel runs a full-color PLC touch-screen with parameter recipe storage. All process variables - temperatures, pressures, velocities, timings - are set and monitored from a single screen. Alarm history, production counters and fault codes are logged and displayed in real time.
Sistema de canal caliente optimizado
El sistema de canal caliente para moldeo por inyección está diseñado para un flujo sin zonas muertas, lo que garantiza una mínima variación en el peso en gramos en todas las cavidades. La precisión del control de temperatura de ±1 grado evita la degradación de los materiales termosensibles y es esencial para una transparencia uniforme en los envases.
Diseño especial de varilla de núcleo
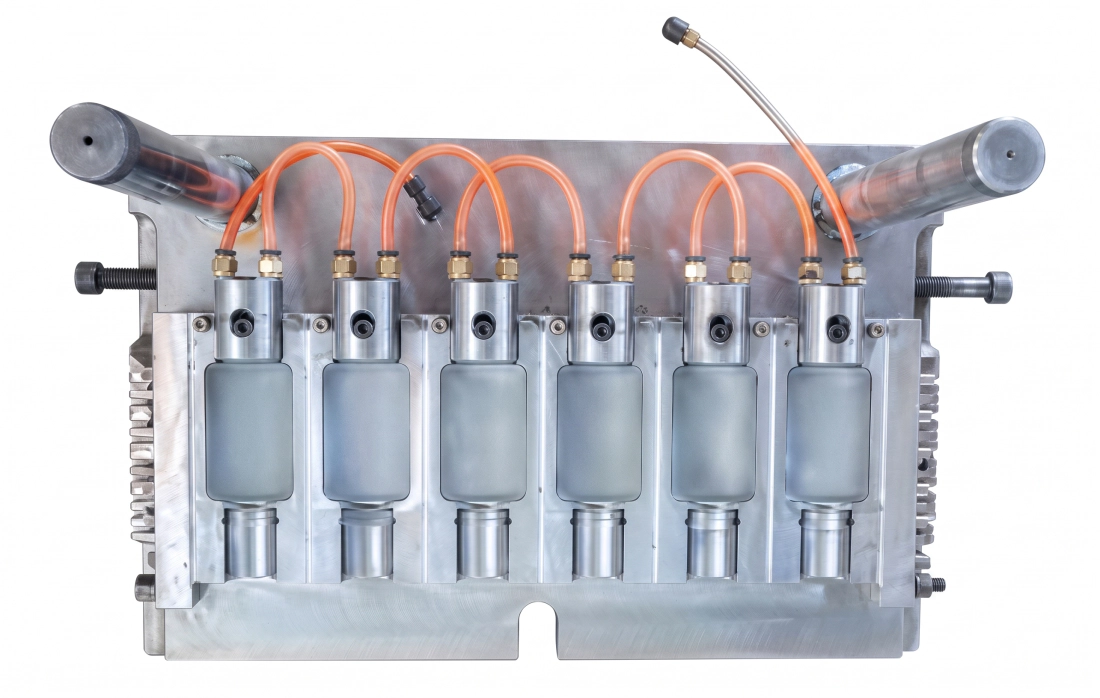
The mandrels (core rods) feature internal cooling channels that reduce core temperature between the injection and blow stations, accelerating the cooling phase. Fast-cycle mandrels enable the EP60 to achieve a 4 S dry cycle without sacrificing preform cooling uniformity or dimensional stability.
Moldeo por inyección-soplado frente a moldeo por extrusión-soplado: ¿Por qué IBM gana en el mercado de contenedores de precisión?
Buyers evaluating hollow container equipment often compare IBM and EBM on capital cost alone. The EP60 is more than a machine choice - it is a process choice that determines your long-term production economics and the quality ceiling your facility can achieve. The comparison below reflects real production differences that directly affect your cost per thousand bottles and your ability to win pharmaceutical and cosmetic supply contracts.
| No. | Elemento de comparación | Soplado por inyección (IBM) | Extrusión-soplado (EBM) |
|---|---|---|---|
| 1 | Consistencia del peso de la botella | Variación de peso aproximada 1% | Variación de peso aproximada 3% |
| 2 | Uniformidad del espesor de la pared | Espesor de pared uniforme en toda la superficie | El espesor de la pared varía de 10 a 201 TP3T. |
| 3 | Cuello de botella / Rosca | Sin destellos, sin raya en el cuello | Marca de corte, base y cuello debilitados. |
| 4 | Convexidad de la base | Fuerte convexidad positiva, base estable | Convexidad débil debido a la soldadura por presión |
| 5 | Residuos de materiales | Cero residuos: ni desperdicios ni desechos. | 20-40% de desecho de flasheo por presión |
| 6 | Capacidad de pared ultrafina | Menos adecuado para paredes muy delgadas | El espesor de la pared es ajustable mediante un controlador. |
| 7 | Sensibilidad ambiental | No es sensible a los cambios ambientales. | Se requiere ajuste frecuente |
| 8 | Recuento de cavidades y producción | Alta cavitación, alto rendimiento, boca plana | Menos cavidades, menor producción, cuello irregular |
| 9 | Vida útil y costo del moho | Larga vida útil del molde, ideal para producciones de alto volumen continuas. | Menor vida útil del molde, menor coste inicial. |
| 10 | Huella | Sistema integrado compacto, de tamaño reducido. | Más equipamiento auxiliar, mayor superficie. |
| 11 | Contenedor ovalado | Más difícil formar formas ovaladas | Más fácil formar perfiles ovalados |
Application Fields and Container Types for the EP60
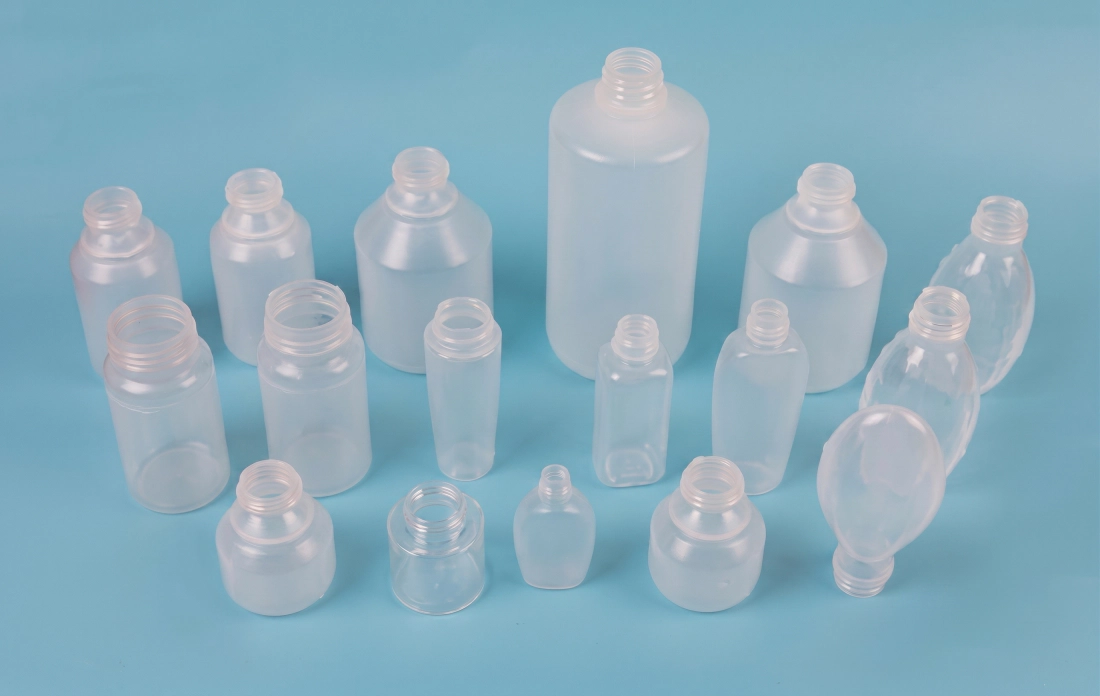
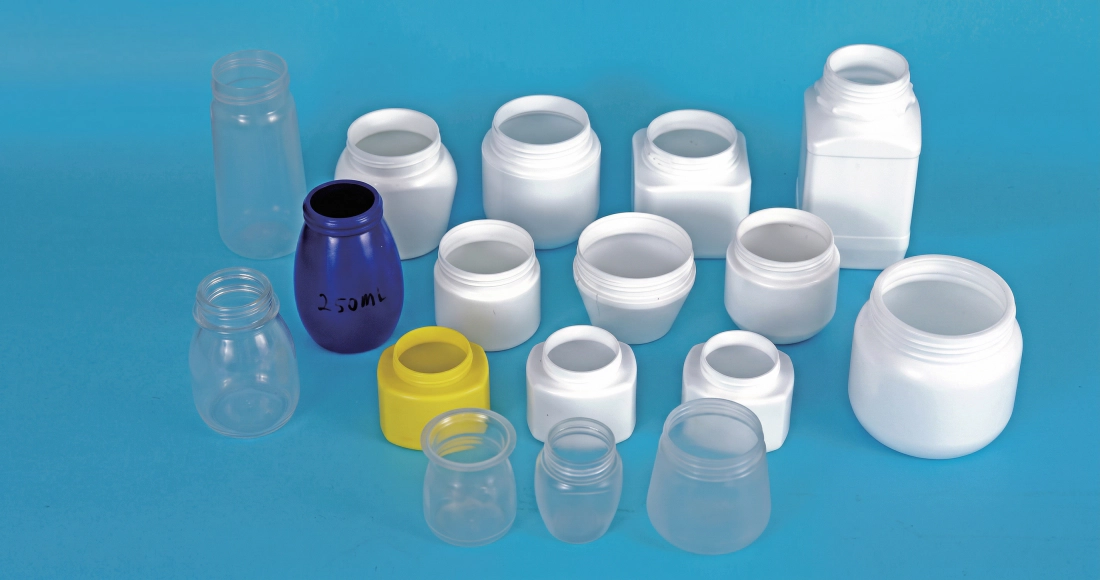
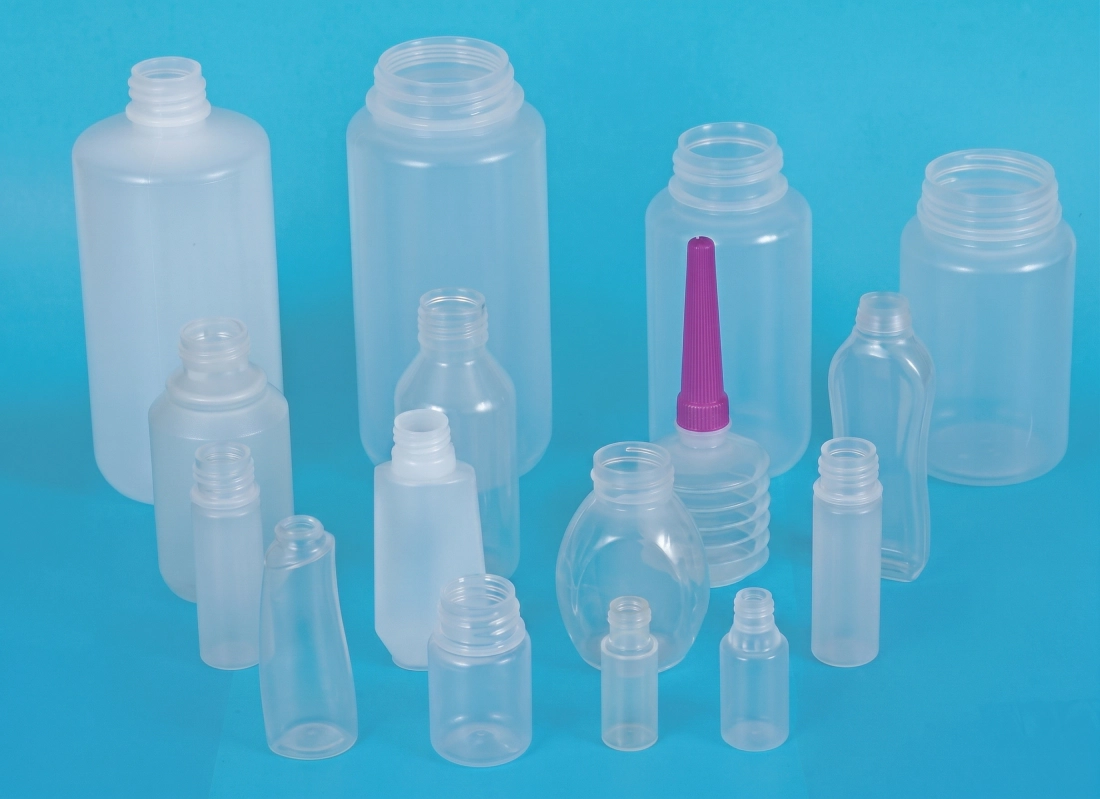
The EP60 is designed to produce bottles and containers from 1ml to the maximum volume for this model, covering the full range of primary packaging needs across four major market verticals. The table below shows the container types and industry segments where this equipo automático de moldeo por inyección-soplado ofrece su mayor rentabilidad comercial.
Industria farmacéutica
- Frascos para gotas oftálmicas (LDPE, 5-30 ml)
- Frascos para comprimidos y cápsulas orales (HDPE, 30-500 ml)
- Aerosol nasal y frascos con dosificador (PP)
- Frascos de medicamentos líquidos con tapones de seguridad para niños.
- Viales para vacunas y reactivos (LDPE, 1-20 ml)
- Frascos para pastillas de HDPE ámbar y blanco con certificación GMP
Industria cosmética
- Frascos aplicadores de desodorante roll-on (PE, 50-100 ml)
- Tubos y envases con aplicador de máscara de pestañas (PP, 5-20 ml)
- Frascos de esmalte de uñas (PS, 10-30 ml)
- Frascos con dosificador para lociones y sérums (PCTG, 30-200 ml)
- Tarros de crema de boca ancha (PP/PS)
- Frascos de base de maquillaje y tónico
Productos y alimentos para bebés
- Biberones (PP, PPSU, 150-300 ml)
- Biberones dosificadores de fórmula infantil
- Envases para miel y jarabe (LDPE)
- Envases para bebidas especiales de pequeño volumen
- Botellas de muestra de aceite comestible
- Envases para yogur y productos lácteos
Productos químicos e industriales diarios
- Botellas de champú y acondicionador (HDPE/PP)
- Dispensadores de gel desinfectante y loción para manos
- Botellas de muestra de fluidos automotrices
- Botellas de concentrado de productos químicos agrícolas
- envases de productos de limpieza
- Frascos industriales para reactivos con cuellos precisos.

Bottle Neck Tolerance and Sealing Integrity: Why IBM Precision Matters
The defining commercial advantage of one-step injection blow molding over extrusion blow is dimensional control at the bottle neck and thread finish. On the EP60, the neck and thread geometry is formed in the injection station under controlled cavity pressure - never stretched, never trimmed. The result is that inner and outer neck diameter tolerances can be held within 0.1mm across an entire production run of millions of units.
This matters profoundly for pharmaceutical packaging. Eye drop bottles, for example, must accept a calibrated dropper tip that delivers precisely 0.05ml per drop. A neck bore that varies by even 0.3mm causes the dropper to seat inconsistently, changing drop volume and potentially altering dosage. For aluminum foil induction-sealed pill bottles, the sealing flange must be flat and square to within tolerance for the foil to bond without micro-gaps - a condition the IBM process achieves consistently and EBM cannot guarantee without secondary trimming.
In premium cosmetics, roll-on deodorant applicators, mascara tubes and nail polish bottles all require thread-to-cap engagement that prevents both leakage and cross-threading. The EP60 produces a thread finish so accurate that 100% cap-seal integrity can be achieved at the filling line without leak-testing overhead. This is why leading cosmetic contract manufacturers specify IBM when they cannot afford the shrinkage and callback cost of even 0.1% leakage in a high-end fragrance or serum container.
Investment Return and Production Efficiency Analysis: Why Choose the EP60?
The acquisition cost of the EP60 must be evaluated against five measurable efficiency drivers that determine cost per thousand bottles and payback period. Purchasing engineers who evaluate only machine price - without these five factors - systematically undervalue the IBM platform and overestimate EBM economics for their target application.
1. Residuos de cero destellos
IBM no produce rebabas ni desperdicios en la línea de producción. EBM genera entre 20 y 401 toneladas de peso de botella como desperdicio por ciclo. Con 200 toneladas de PP al año, IBM, al no generar desperdicios, ahorra entre 40 y 80 toneladas de resina anualmente. A 1500 USD por tonelada, esto representa un ahorro de entre 60 000 y 120 000 USD en materia prima al año con una sola máquina.
2. Sin mano de obra para desbarbar
EBM requires a secondary deflashing operation - either inline mechanical or manual - adding labor cost, a second machine footprint, and an additional quality failure point. IBM bottles from the EP60 come off the conveyor with zero post-processing required before filling or labeling, saving 1-3 operators per shift.
3. Rendimiento del ciclo de secado corto
The EP60 achieves a 4 S dry cycle. With 10 cavities at 60ml, annual output at 6,000 hours run time exceeds 54.0 million bottles. This throughput concentration into a single compact machine reduces total asset investment per unit of capacity versus multi-machine EBM lines at equivalent output.
4. Cambio rápido de molde
The injection mold and blow mold on the EP60 can be changed in 2-4 hours by a trained two-person team. Recipe recall from the PLC removes setup time entirely for repeat jobs. Facilities running 8-15 SKUs on a single EP60 achieve mold changeover frequency of 2-4 per week with total changeover downtime below 10% of available production hours.
Huella y eficiencia energética
The EP60 footprint of 3.8x1.4x1.8 M consolidates injection, blow and ejection into a single machine envelope. Compare this to a two-machine EBM line (extruder plus blow machine, plus deflash press, plus conveyor) which typically occupies 3-4 times the floor area for equivalent throughput. Utility connections - compressed air at 0.7-1.2 MPa, cooling water at 4 M3/h flow, electrical connection at 37 KW total - are all single-point utilities, reducing installation complexity and ongoing maintenance overhead.
Factory building cost in pharmaceutical-grade cleanroom environments can reach 2,000-5,000 USD per square meter. The compact footprint of the EP60 directly reduces the cleanroom area required to produce a given volume of output - a capital benefit that does not appear in machine comparison tables but materially affects total project economics.
Características y estándares de diseño de moldes de la serie EP de IBM
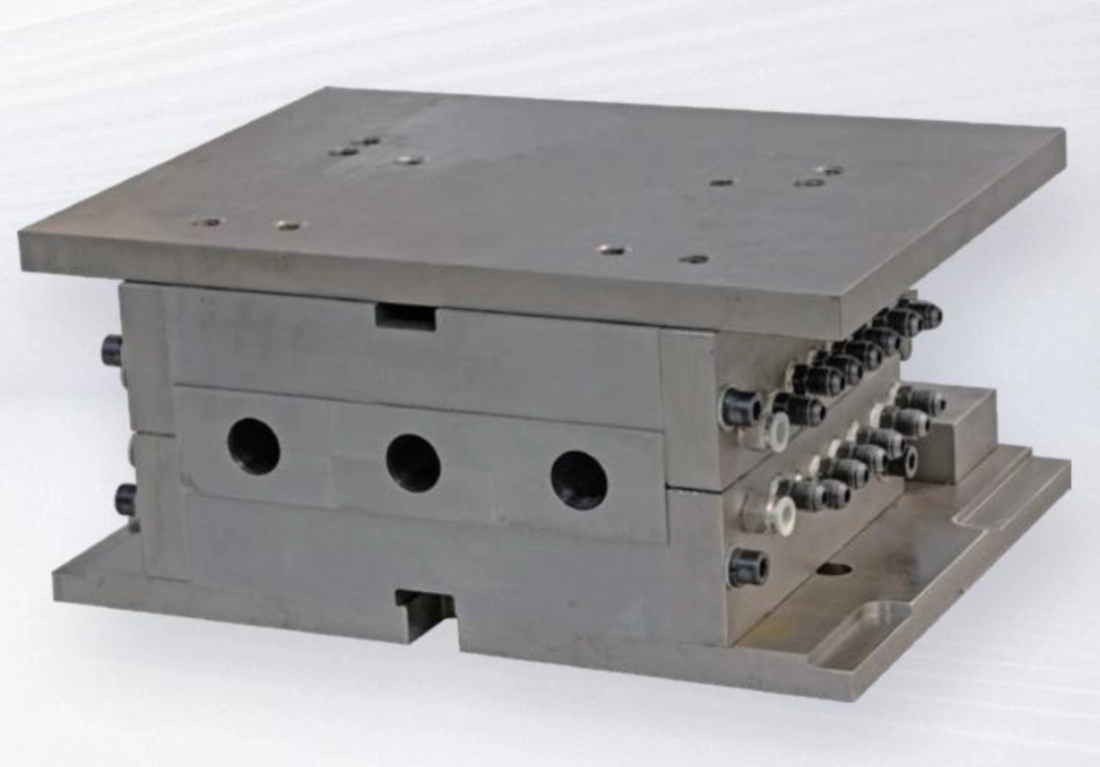
- ■Diseño de cavidad activa y bloque de cuello Las cavidades del molde de inyección y los bloques del cuello son ajustables de forma independiente, lo que permite ajustar con precisión las dimensiones del cuerpo del tubo de la preforma sin necesidad de reemplazar todo el conjunto del molde. Los conductos de aceite y agua están diseñados específicamente para garantizar una distribución estable de la temperatura y facilitar el desmontaje.
- ■Grados de acero de primera calidad Los cuerpos de los moldes de inyección utilizan acero inoxidable 4Cr13 o acero aleado S136 de alta resistencia importado. El S136 es un acero pulido a espejo, resistente a la corrosión y con una dureza de hasta 52 HRC. Los cuerpos de los moldes de soplado pueden fabricarse en aleación de magnesio-aluminio para una conductividad térmica superior y una menor inercia en la torreta giratoria.
- ■Diseño optimizado de canal caliente y preforma El colector de canal caliente está diseñado para minimizar la desviación de peso en todas las cavidades y reducir la variación del espesor de pared en el cuerpo de la preforma. El diseño del mandril garantiza un suministro de aire uniforme para una expansión de soplado constante y un enfriamiento rápido.
- ■Dimensiones precisas de la rosca del cuello y del sello Los diámetros interior y exterior de la boca de la botella, el paso de rosca y la geometría de la brida se mecanizan según las tolerancias del plano. La tasa de sellado de la tapa es de 100% en todas las muestras de la serie de producción.
- ■Sin destellos en el cuello ni en la base. - the IBM process geometry eliminates parting-line flash at the bottle mouth and pinch-weld flash at the base. Bottles exit the EP60 with no trimming required at either end.
- ■Métricas de consistencia del producto - El tamaño, el peso, la posición de la línea de separación y el espesor de la pared son uniformes en todas las cavidades y en todos los lotes de producción, lo que permite a los clientes farmacéuticos validar la producción estadísticamente por lote sin los costes adicionales de la inspección 100%.
Equipment Selection Guide: Is the EP60 Right for Your Production Requirements?
Selecting the correct IBM tonnage requires calculating the intersection of three variables: preform weight, required cavity count, and target output per hour. Use this framework to confirm whether the EP60 is correctly sized for your application, or to understand what production parameters it can support.
Paso 1: Calcular el peso de la preforma
Take the target bottle weight in grams (including the neck, body and base). Add 2-5% for process cushion. The EP60 injection weight of 260/383 g must be equal to or greater than (target preform weight x number of cavities). For example: a 5g preform at 8 cavities requires 40g shot weight, well within the 260/383 g capacity.
Paso 2: Calcular el número de cavidades necesarias
Target output (bottles/hour) divided by (3600 seconds / cycle time in seconds) gives required cavities. At a 4 S cycle and 10,000 bottles per hour target: 10,000 / (3600 / 4) = 12 cavities minimum. Cross-check against the cavity table above to confirm the EP60 can deliver this at your bottle volume.
Paso 3: Verificar el ajuste de la platina del molde
The injection mould layout (cavity array footprint) must fit within the EP60 max platen size of 600x390 mm. Wide-bottle (diameter greater than 120mm) or tall-bottle (height greater than 220mm) applications exceed the EP60 mould envelope and require a larger model. Confirm your bottle OD and height before specifying cavity count.
Paso 4: Material y presión de inyección
PP requires higher injection pressure and melt temperature than LDPE. PC and PETG require even higher barrel temperatures and longer residence-time plasticization. The EP60 hydraulic system pressure of 14 MPa and motor of 18.5/22 KW supports the injection forces needed for PP and engineering grade materials at the rated injection weight. Confirm your resin specification with the EVER POWER application team before ordering.
EVER POWER application engineers provide free pre-sales technical consultation to validate your container dimensions, material, cavity count and production target against EP60 specifications. Contact us with your bottle drawing and production brief for a written confirmation of suitability.
Descripción general de la estructura de la máquina y directrices de mantenimiento.
The EP60 is built around three core functional modules. Understanding their maintenance requirements is essential for sustaining the machine performance metrics - dry cycle, output rate, and product quality - over the full production life of the equipment.
Módulo 1 - Unidad de inyección: husillo, cilindro, canal caliente
La unidad de inyección funde y dosifica el plástico en la cavidad de la preforma. Mantenimiento diario: compruebe los perfiles de temperatura del cilindro con respecto a los puntos de ajuste, inspeccione la punta del husillo y el anillo de retención para detectar indicadores de desgaste y verifique que las temperaturas de la zona del canal caliente estén dentro de los 2 grados de los puntos de ajuste antes de la puesta en marcha. Semanalmente: inspeccione las bandas de aislamiento del cilindro, compruebe los sellos del cilindro de inyección para detectar fugas de aceite y purgue cualquier contaminación de color de la producción anterior. Mensualmente: extraiga y limpie el anillo de retención y el conjunto de la punta del husillo; inspeccione las aletas del husillo para detectar desgaste y mida el diámetro del orificio del cilindro para comprobar la holgura. Reemplace el cilindro si la holgura excede la tolerancia del fabricante para evitar el desbordamiento de la masa fundida y la inconsistencia en el peso de la inyección.
Procedimiento de purga: al cambiar de colores oscuros a claros o de resina de ingeniería a resina común, utilice un compuesto de purga comercial a una temperatura del barril 10 grados superior a la del nuevo material. Realice de 5 a 10 ciclos de purga antes de cambiar al nuevo material. Nunca deje el barril inactivo a la temperatura de procesamiento durante más de 20 minutos sin purgarlo; la degradación térmica durante los periodos de inactividad es la principal causa de la contaminación por motas negras al reiniciar el proceso.
Módulo 2 - Unidad de sujeción e indexación rotativa
El sistema de sujeción y el indexador rotatorio soportan las mayores cargas mecánicas y requieren una precisión de posicionamiento extrema. Diariamente: aplique grasa a las superficies de las barras de unión y a los rieles guía de la mesa giratoria según el programa de lubricación (EVER POWER especifica el grado de grasa; no la sustituya por grasa de uso general, ya que podría perder viscosidad a la temperatura de funcionamiento). Inspeccione el cilindro de sujeción hidráulico para detectar fugas de aceite en el sello del vástago. Preste atención a cualquier ruido inusual durante la rotación de indexación; cualquier clic metálico o vacilación indica que el cojinete del divisor angular requiere inspección.
Mensualmente: compruebe el paralelismo del plato con un comparador de cuadrante en cuatro posiciones de la barra de unión; una desviación superior a 0,05 mm requiere un nuevo ajuste. Compruebe la precisión de la posición de indexación colocando un comparador de cuadrante contra una superficie de referencia en la torreta y verificando que la misma posición se repita con una precisión de 0,02 mm después de 100 ciclos de indexación consecutivos. Si se observa alguna desviación, ajuste el tope mecánico o póngase en contacto con el servicio técnico de EVER POWER.
Módulo 3 - Sistema hidráulico y circuito de refrigeración
The hydraulic system is the energy backbone of the EP60. System pressure is set at 14 MPa. Daily: check hydraulic oil level in the tank sight glass, check oil temperature display (normal operating range 40-55 degrees Celsius; above 60 degrees indicates a cooling circuit problem or filter blockage), and inspect all visible hydraulic hose fittings for weeping. The oil filter indicator must be checked every 250 hours - a red indicator requires immediate filter element replacement, not deferral.
Cooling circuit: the EP60 requires clean, scale-free cooling water at 0.3-0.4 MPa pressure and 4 M3/h flow. Install a water treatment system upstream of the machine to prevent calcium scale buildup inside mold cooling channels. Scale buildup of just 1mm in a 6mm channel reduces cooling efficiency by over 30%, extending cycle times and reducing output. Flush cooling circuits with a descaling solution annually. Chiller water quality must be neutral pH (6.5-7.5) and contain an anti-corrosion inhibitor compatible with copper and aluminum alloy mold materials.
Soluciones llave en mano y servicios de personalización de EVER POWER
EVER POWER supplies the EP60 as either a standalone machine or as the centerpiece of a complete turnkey bottle production line. For customers setting up a new facility or expanding into a new container product line, the turnkey approach eliminates the integration risk that comes from sourcing the IBM machine, molds, auxiliaries, and downstream equipment from separate vendors.
Diseño y fabricación de moldes
Los ingenieros de EVER POWER desarrollan conjuntos de moldes de inyección y soplado a partir de planos de botellas o archivos 3D del cliente. Moldes de canal caliente multicavidad en acero S136 o 4Cr13. Prototipos de moldes de una sola cavidad para la validación del envase antes de la producción de moldes de alta cavidad. Pruebas de moldes T0 realizadas en fábrica antes del envío.
Integración de equipos auxiliares
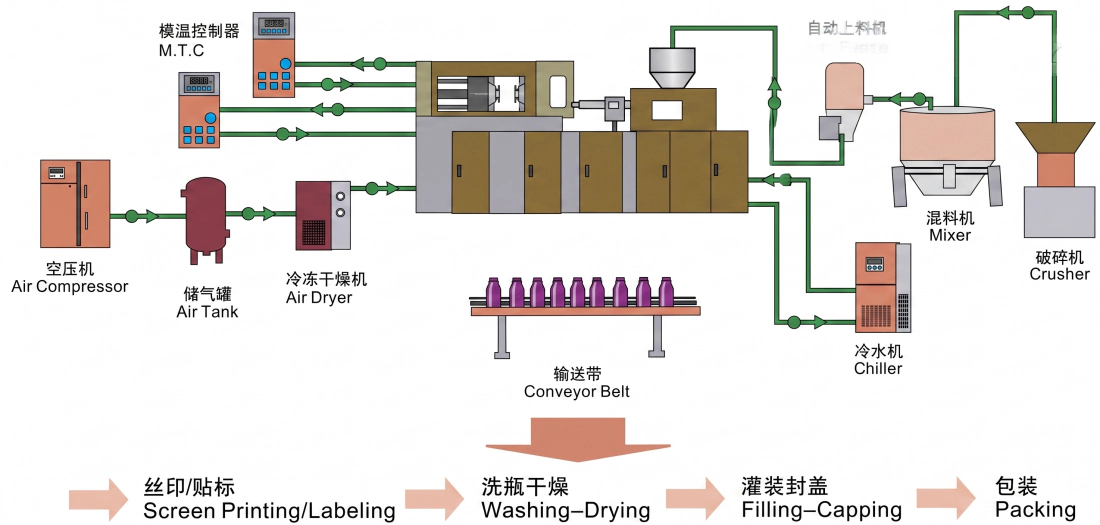
The EVER POWER turnkey line includes: screw air compressor, air tank and air dryer, mold temperature controller, industrial chiller, auto loader, conveyor belt, screen printing and labeling system, washing and drying line, and automatic filling and capping machines. All auxiliary equipment is specified and pre-integrated to match the EP60 output rate.
Sistemas de calidad posteriores
Optional inline bottle visual inspection machine (machine vision system for flash, deformation and contamination detection), automatic leak tester, automatic packing machine, and carton erector. For pharmaceutical lines, 100% inline leak testing and vision inspection are available as integrated modules matched to the EP60 conveyor output speed.
Configuración de salas limpias y GMP
Para clientes farmacéuticos que requieren producción con certificación GMP, EVER POWER ofrece personalización de máquinas que incluye: lubricación de sistema cerrado para evitar la contaminación de la zona de producto, carcasas de seguridad de acero inoxidable, carcasa de máquina con filtro HEPA para compatibilidad con salas blancas de clase 100 000 y asistencia en la documentación para los protocolos de cualificación de equipos (IQ/OQ/PQ).
Auxiliary Equipment Available with the EP60

Control de calidad y normas de fabricación
Mecanizado CNC de componentes críticos
La bancada, las placas de sujeción y todas las superficies de precisión se mecanizan mediante CNC en una sola operación para garantizar la exactitud geométrica. El paralelismo de las placas se verifica mediante medición láser con una precisión de 0,02 mm. Los orificios de las barras de acoplamiento se rectifican con una tolerancia H7 para un ajuste perfecto de los rodamientos.
Endurecimiento por inducción de la barra de unión
Las barras de unión se someten a un endurecimiento por inducción de alta frecuencia hasta alcanzar una dureza superficial de 52-58 HRC, seguido de un rectificado de precisión. Este tratamiento superficial proporciona resistencia al desgaste frente al contacto deslizante repetido de las placas de sujeción durante millones de ciclos, sin que se produzcan rozaduras ni desgaste por fricción.
Limpieza del circuito hidráulico
Todos los circuitos hidráulicos se purgan, se someten a pruebas de presión y se verifica el recuento de partículas antes del montaje. La limpieza del aceite hidráulico se mantiene como mínimo en la clase 17/15/12 de la norma ISO 4406. La sensibilidad a la contaminación de las válvulas proporcionales y servoválvulas exige este nivel de limpieza para evitar el atascamiento del carrete de la válvula y la deriva del control.
Prueba de rodaje en fábrica de 72 horas
Every EP60 undergoes a minimum 72-hour continuous loaded run test at the factory before shipment. During this period, production output samples are measured for weight consistency, wall thickness uniformity, and dimensional accuracy. Any parameter outside specification triggers a hold and corrective action before the machine is cleared for delivery.
Cumplimiento de la normativa de seguridad CE
The EP60 is CE-marked in compliance with EU Machinery Directive requirements. Safety features include: interlocked safety doors with hydraulic circuit interrupt, light curtain protection at the operator access zone, emergency stop at all operator positions, and two-hand operator control for manual mold setting. CE documentation is provided with every machine.
Servicio posventa y soporte técnico
Instalación y puesta en marcha
Los ingenieros sénior de EVER POWER son responsables de la instalación, la puesta en marcha y las pruebas de aceptación. El ingeniero permanece en las instalaciones hasta que la máquina alcanza un estado de producción estable y todos los operarios reciben formación sobre su funcionamiento, el cambio de moldes y el mantenimiento rutinario. Los criterios de aceptación se acuerdan antes del envío y se documentan en el informe de puesta en marcha.
Programa de mantenimiento preventivo
EVER POWER ofrece un servicio de recordatorio de mantenimiento programado para todas las máquinas en funcionamiento. El calendario de mantenimiento abarca tareas diarias, semanales, mensuales y anuales. El mantenimiento proactivo previene averías imprevistas y reduce la necesidad de costosos envíos de repuestos de emergencia. Los clientes que siguen el programa de mantenimiento preventivo reportan consistentemente una disponibilidad de las máquinas superior a 95%.
Línea directa de servicio 24/7
La línea de atención al cliente de EVER POWER está disponible las 24 horas del día, los 7 días de la semana. Para averías urgentes en la producción, llame o envíe un mensaje a la línea de atención al cliente y un ingeniero cualificado le responderá en un plazo de 2 horas para diagnosticar el problema de forma remota. Si se requiere asistencia técnica presencial, EVER POWER enviará un técnico con el menor tiempo de respuesta posible para su ubicación.
Inventario de repuestos
EVER POWER maintains a comprehensive spare parts inventory for all EP60 components including hydraulic seals, proportional valve cartridges, heating bands, temperature sensors, drive belts and electrical components. Parts can be shipped globally within 48 hours for items in stock. Critical fast-wear items are available for customer-held local inventory based on EVER POWER recommendations.
Programas de formación técnica
Además de la capacitación estándar para la instalación, EVER POWER ofrece módulos de capacitación especializados: operación de la máquina, optimización del proceso de moldeo, cambio y configuración de moldes, mantenimiento del sistema hidráulico y resolución de problemas de proceso para materiales específicos como PP, LDPE y PCTG. La capacitación puede realizarse en la fábrica de EVER POWER o en las instalaciones del cliente.
Frequently Asked Questions - EVER POWER EP60
What materials can the EP60 process?
The EP60 is compatible with HDPE, LDPE, PP, PS (including lactic acid bacteria grade transparent PS), ABS, EVA, bio-based corn material, PCTG, and similar thermoplastics. For engineering resins such as PC, PETG and Tritan, the screw L/D of 22:1 and the 3+N heating zones provide the residence time and temperature profile needed for thorough, degradation-free plasticization. Confirm your resin grade with EVER POWER application engineering before ordering.
Can the EP60 be used for pharmaceutical GMP production?
Yes. The EP60 can be configured for pharmaceutical GMP production environments. Key features supporting GMP include: the one-step process eliminates inter-machine bottle transfer that introduces contamination risk in two-stage systems; the closed lubrication system prevents lubricant contamination of the product zone; and the machine can be specified with a stainless steel safety enclosure suitable for cleanroom installation. EVER POWER can provide equipment documentation to support IQ/OQ/PQ qualification processes for pharmaceutical facility validation.
How long does mould changeover take on the EP60?
A trained two-person team can complete a full mold changeover (injection mold, blow mold, and mandrel set) on the EP60 in approximately 2-4 hours, depending on the mold design and the changeover frequency experience of the team. PLC recipe recall eliminates parameter re-entry time for repeat mold sets. Facilities that invest in quick-release clamping plates for the mold base can reduce changeover to under 2 hours.
What certifications does the EP60 carry?
The EP60 is CE-marked for the European market. The machine design complies with EU Machinery Directive safety requirements including interlocked guards, emergency stop systems, and electrical safety standards. EVER POWER is an ISO-certified manufacturer. Machine documentation is provided in English and can be supplied in other languages upon request for export markets.
What is the lead time for the EP60 and an associated mould set?
Standard machine lead time for the EP60 is 45-75 days from order confirmation and deposit receipt, depending on production schedule at time of order. Mold sets are typically supplied in 60-90 days from final confirmation of bottle drawings and material specification. The machine and mold sets can be scheduled to arrive simultaneously for a coordinated installation. Contact EVER POWER for current lead time at time of inquiry.
Ready to Specify the EVER POWER EP60 for Your Production Line?
Envíe el dibujo de su botella, el volumen deseado, las especificaciones del material y la producción requerida por hora a nuestro equipo de ingeniería de aplicaciones. Le confirmaremos por escrito el número correcto de cavidades y la configuración de la máquina, y le proporcionaremos una propuesta comercial detallada en un plazo de 3 días hábiles.
Información adicional
| editado | por hyw |
|---|
Productos relacionados
-
Máquina de moldeo por inyección-soplado EP60HE de alta velocidad, totalmente eléctrica, con ciclo de 2,5 s sin sistema hidráulico.
-
Máquina de moldeo por inyección-soplado de alta resistencia EP135 1350KN IBM de gran cavidad para botellas de cosméticos y productos farmacéuticos.
-
Máquina industrial de moldeo por inyección-soplado EP110 1100KN, equipo automático IBM para botellas de gran volumen.
-
Máquina de moldeo por inyección-soplado de alto rendimiento EP80 800KN Equipo de moldeo de botellas sin rebabas
-
Máquina automática de moldeo por inyección-soplado de un solo paso EP40 400KN para botellas farmacéuticas y cosméticas CE ISO


