
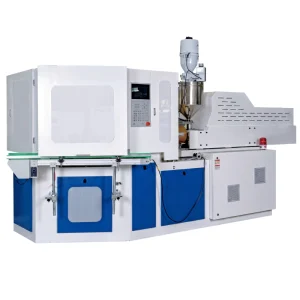
Máy ép phun thổi tự động một bước EP60 600KN dùng trong sản xuất chai dược phẩm và mỹ phẩm

Máy ép phun EVER POWER EP60 IBM có lực kẹp phun 600KN, trọng lượng phun 260-383g, chu trình khô 4 giây và năng suất lên đến 14 khoang. Lý tưởng cho các loại chai thuốc, thuốc nhỏ mắt, hộp đựng mỹ phẩm 1-2000ml. Cấu trúc kiểu Châu Âu, hệ thống servo-thủy lực, hiệu suất hoạt động 52-70%. Đạt chứng nhận CE ISO. Vui lòng yêu cầu báo giá.
Máy ép phun thổi một bước EVER POWER EP60 là gì?
Máy EVER POWER EP60 là máy ép phun thổi (IBM) tự động hoàn toàn một bước, được thiết kế để sản xuất các thùng chứa rỗng chính xác. Là một máy chuyên dụng, Nhà sản xuất máy ép phun thổiEVER POWER đã tập trung hàng thập kỷ kinh nghiệm về công cụ và quy trình vào mô hình này, tạo ra một cỗ máy mà toàn bộ quy trình sản xuất chai - từ ép phôi đến thổi cuối cùng và đẩy ra - được hoàn thành trong một chu kỳ máy duy nhất mà không cần sự can thiệp của người vận hành, không cần chuyển vật liệu giữa các máy và không có phần thừa vật liệu ở đường phân khuôn thường thấy ở các hệ thống thổi đùn.
Cái này máy IBM một bước EP60 là lựa chọn ưu tiên cho việc thổi chai dược phẩm và sản xuất bao bì mỹ phẩm, nơi độ đồng nhất về kích thước là điều không thể thiếu. Mỗi chu kỳ trên EP60 thực hiện ba thao tác đồng thời: trong khi phôi mới được ép phun tại Trạm 1, mẻ trước đó được thổi thành hình dạng cuối cùng tại Trạm 2, và các chai hoàn thiện từ Trạm 2 được tách khuôn và vận chuyển đến băng tải đầu ra tại Trạm 3. Sự song song ba trục này có nghĩa là sản lượng đạt được chỉ bằng thời gian của chu kỳ ép phun - chứ không phải tổng của ép phun, thổi và đẩy sản phẩm - mang lại cho EP60 lợi thế đáng kể về năng suất so với các hệ thống thổi giãn hai giai đoạn đối với các bao bì có thể tích nhỏ và trung bình.
Quy trình ba trạm: Cách thức hoạt động của EP60
Trạm 1 - Ép phôi
Hạt nhựa được nung chảy trong thùng chứa và bơm vào khoang phun dưới áp suất được kiểm soát. Cổ chai và hình dạng ren được tạo hình chính xác trong khuôn phun. Khuôn phun mở ra và trục gá mang phôi nóng được chuyển đến Trạm 2 thông qua tháp quay.
Trạm 2 - Ép thổi
Phôi nóng được thổi phồng bằng khí nén từ lõi trục gá. Hình dạng chai được quyết định hoàn toàn bởi khoang khuôn thổi. Khí làm phồng phôi ra ngoài, ép vào thành khuôn đã nguội, và chai đạt kích thước cuối cùng. Khuôn mở ra và tháp pháo tiến đến Trạm 3.
Trạm 3 - Phóng và Vận chuyển
Các chai đã hoàn thiện và nguội được tách khỏi trục cuốn và đưa lên băng tải đầu ra. Vì cả ba trạm hoạt động đồng thời, chu trình lặp lại liên tục. Không cần công đoạn phụ, không cần máy ép loại bỏ bavia và không cần hâm nóng lại chai - ba công đoạn này sử dụng chung một chu kỳ thời gian.
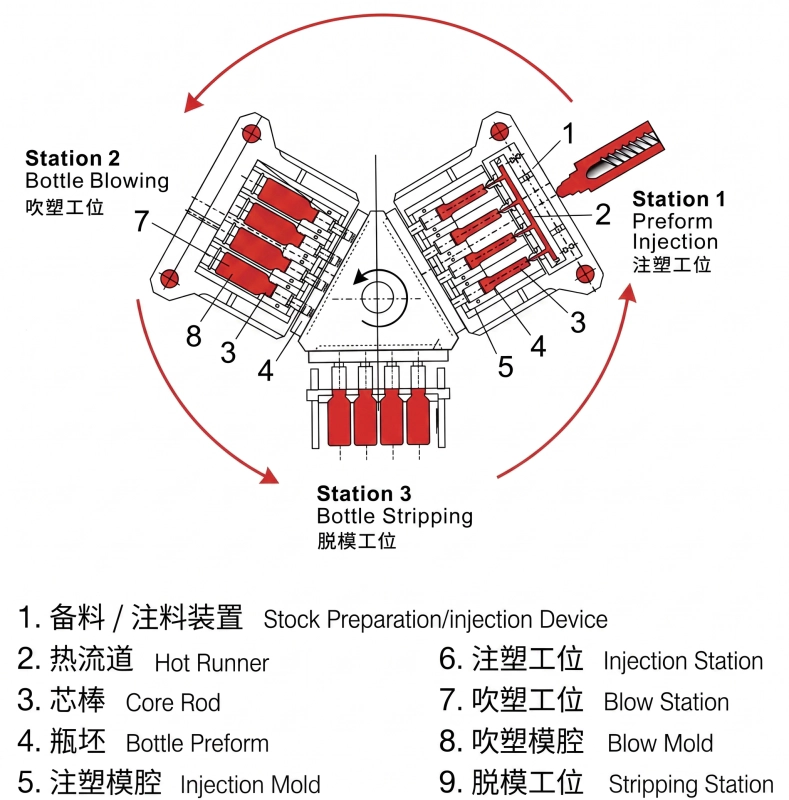
Thông số kỹ thuật chính - EVER POWER EP60
| Tham số | Mục (EN) | Đơn vị | EP60 |
|---|---|---|---|
| Hệ thống phun | |||
| Đường kính vít | Đường kính vít | mm | 45/50 mm |
| Tỷ lệ L/D của vít | Chiều dài/đường kính vít | - | 22:1 |
| Trọng lượng tiêm | Trọng lượng tiêm | g | 260/383 g |
| Công suất sưởi ấm | Công suất sưởi ấm | KW | 14 KW |
| Khu vực gia nhiệt thùng | Số lượng vùng thùng | - | 3+N |
| Tiêm | Tiêm | mm | 160 mm |
| Hệ thống kẹp | |||
| Lực kẹp phun | Lực kẹp của quá trình tiêm | KN | 600 |
| Hành trình mở kim tiêm | Động tác mở đầu cho tiêm | mm | 140 mm |
| Lực kẹp thổi | Lực kẹp của việc thổi | KN | 100 |
| Thổi mở | Động tác mở đầu cho việc thổi | mm | 140 mm |
| Chiều cao thang máy tháp | Chiều cao nâng của bàn xoay | mm | 70 mm |
| Khuôn | |||
| Kích thước tối đa của bàn in (Dài x Rộng) | Kích thước tối đa của mặt phẳng in (Dài x Rộng) | mm | 600x390 mm |
| Độ dày khuôn | Độ dày khuôn | mm | 240 mm |
| Đường kính chai tối đa | Đường kính chai | mm | 120 mm |
| Chiều cao tối đa của chai | Chiều cao chai | mm | 220 mm |
| Phạm vi thể tích chai | Thể tích chai phù hợp | ml | 1-2000 |
| Đòn lột đồ | Đòn lột đồ | mm | 230 mm |
| Hệ thống thủy lực | |||
| Áp suất thủy lực | Áp suất thủy lực | MPa | 14 |
| Công suất động cơ | Công suất động cơ | KW | 18,5/22 KW |
| Thời gian chu kỳ sấy | Chu trình sấy khô | S | 4 |
| Tổng công suất | Tổng công suất | KW | 37 |
| Công suất hoạt động | Công suất hoạt động | % | 52-70 |
| Các thông số khác | |||
| Áp suất khí nén | Áp suất không khí tối thiểu | MPa | 0.7-1.2 |
| Dung tích không khí | Dung tích khí nén | M3/phút | 0.7 |
| Dòng nước làm mát | Dòng chảy nước | M3/giờ | 4 |
| Áp suất nước làm mát | Áp suất nước làm mát | MPa | 0.3-0.4 |
| Kích thước (Dài x Rộng x Cao) | Kích thước tổng thể | M | 3,8x1,4x1,8 m |
| Trọng lượng tịnh | Trọng lượng tịnh | Tấn | 5 tấn |
Lưu ý: Tất cả các thông số chỉ mang tính tham khảo. EVER POWER có quyền điều chỉnh thông số kỹ thuật do những cải tiến về thiết bị.
Số khoang tối đa trên mỗi thể tích thùng chứa (EP60 - Để tham khảo)
| Âm lượng | 10ml | 30ml | 60ml | 100ml | 250ml | 500ml | 1000ml |
|---|---|---|---|---|---|---|---|
| Max Cavities | 14 | 12 | 10 | 8 | 5 | 3 | 2 |
Kiến trúc phần cứng cốt lõi của EP60
Khung thép kiểu Châu Âu hoàn chỉnh
Khung máy và giá đỡ tấm ép được gia công CNC nguyên khối đảm bảo sự song song giữa các tấm ép phun và tấm ép thổi. Bề mặt thanh giằng được tôi cứng bằng cảm ứng. Lực kẹp của EP60 cao hơn 20-30% so với các đối thủ cùng trọng tải nhờ cấu trúc kẹp áp suất được tăng cường.
Trục vít và nòng súng lưỡng kim loại
Bộ phận làm dẻo sử dụng thùng có lớp lót lưỡng kim và trục vít hợp kim tôi cứng, phù hợp với các hợp chất chứa sợi thủy tinh và khoáng chất. Đường kính trục vít EP60 45/50 mm với tỷ lệ L/D 22:1 mang lại sự đồng nhất triệt để với dung tích mỗi lần ép là 260/383 g, bao phủ toàn bộ dải trọng lượng chai cho loại máy này.
Điều khiển thủy lực van tỷ lệ
Cả áp suất phun và áp suất thổi đều được điều chỉnh thông qua các van thủy lực tỷ lệ servo. Điều này cho phép lập trình phun đa giai đoạn (tốc độ nạp, chuyển đổi, áp suất nén) cho các phôi thành mỏng, và kiểm soát chính xác độ dốc áp suất thổi, loại bỏ các khuyết tật tạo màng xuyên tâm thường gặp trong các hệ thống van thổi một giai đoạn.
Hệ thống điều khiển màn hình cảm ứng PLC
Bảng điều khiển EP60 sử dụng màn hình cảm ứng PLC màu đầy đủ với chức năng lưu trữ công thức thông số. Tất cả các biến số quy trình - nhiệt độ, áp suất, vận tốc, thời gian - đều được thiết lập và giám sát từ một màn hình duy nhất. Lịch sử cảnh báo, bộ đếm sản lượng và mã lỗi được ghi lại và hiển thị theo thời gian thực.
Hệ thống dẫn nhiệt tối ưu
Hệ thống dẫn nhiệt khuôn ép phun được thiết kế để không có vùng chết trong dòng chảy, đảm bảo giảm thiểu tối đa sự sai lệch trọng lượng tính bằng gam giữa tất cả các khoang khuôn. Độ chính xác kiểm soát nhiệt độ trong phạm vi cộng hoặc trừ 1 độ giúp ngăn ngừa sự xuống cấp của các vật liệu nhạy cảm với nhiệt và rất cần thiết để đảm bảo độ trong suốt nhất quán trong các hộp đựng trong suốt.
Thiết kế thanh lõi đặc biệt
Các trục gá (thanh lõi) có các kênh làm mát bên trong giúp giảm nhiệt độ lõi giữa trạm phun và trạm thổi, đẩy nhanh giai đoạn làm mát. Các trục gá chu kỳ nhanh cho phép EP60 đạt được chu kỳ khô 4 giây mà không làm giảm độ đồng đều làm mát phôi hoặc độ ổn định kích thước.
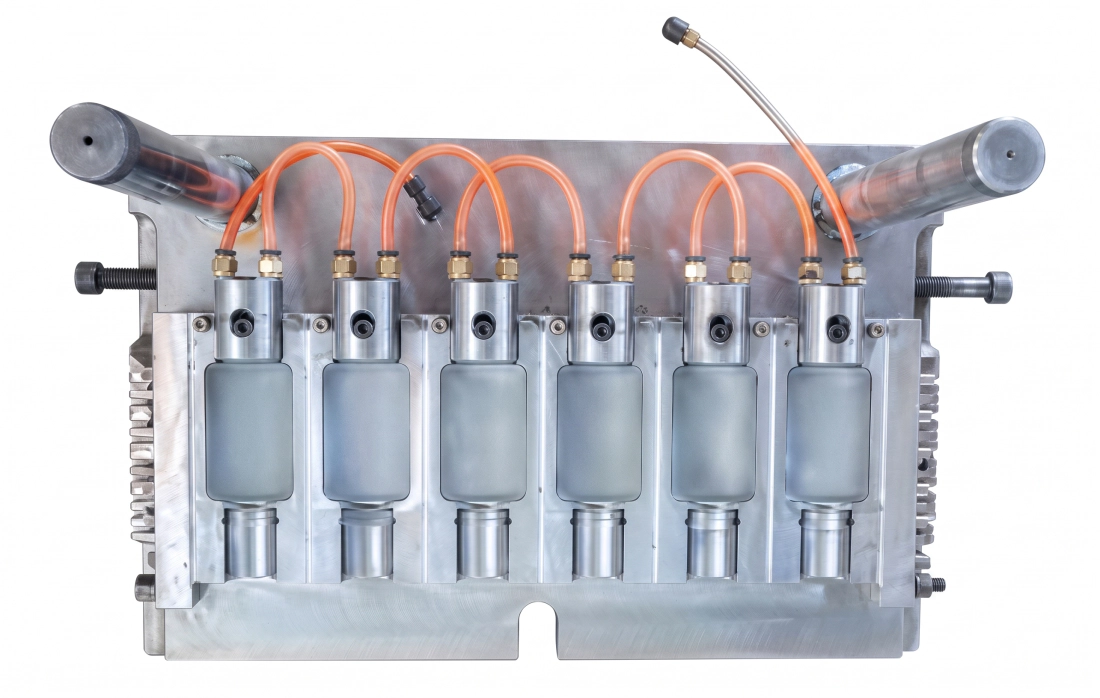
Ép phun thổi khuôn so với ép đùn thổi khuôn: Tại sao IBM thắng thế trong lĩnh vực sản xuất bao bì chính xác
Các nhà mua hàng khi đánh giá thiết bị sản xuất bao bì rỗng thường chỉ so sánh IBM và EBM dựa trên chi phí đầu tư ban đầu. EP60 không chỉ là sự lựa chọn về máy móc - mà còn là sự lựa chọn về quy trình, quyết định hiệu quả kinh tế sản xuất dài hạn và chất lượng tối đa mà nhà máy của bạn có thể đạt được. Bảng so sánh dưới đây phản ánh những khác biệt thực tế trong sản xuất, ảnh hưởng trực tiếp đến chi phí trên mỗi nghìn chai và khả năng giành được các hợp đồng cung cấp cho ngành dược phẩm và mỹ phẩm.
| KHÔNG. | Mục so sánh | Thổi phun (IBM) | Ép đùn thổi (EBM) |
|---|---|---|---|
| 1 | Độ đồng nhất trọng lượng chai | Sai số trọng lượng xấp xỉ 1% | Sai số trọng lượng xấp xỉ 3% |
| 2 | Độ đồng nhất độ dày thành | Độ dày thành đồng nhất xuyên suốt | Độ dày thành thay đổi từ 10-20% |
| 3 | Cổ chai / Ren | Không có đường viền nổi, không có đường phân tách trên cổ áo. | Đường cắt, phần gốc và cổ bị suy yếu. |
| 4 | Độ lồi đáy | Độ lồi dương mạnh, đáy ổn định | Độ lồi yếu do mối hàn kẹp |
| 5 | Chất thải vật liệu | Không lãng phí - không có phế liệu hay vật liệu thừa | Phế liệu 20-40% từ phần thừa do kẹp nhựa. |
| 6 | Khả năng thành siêu mỏng | Ít phù hợp hơn cho các bức tường rất mỏng. | Độ dày tường có thể điều chỉnh thông qua bộ điều khiển. |
| 7 | Độ nhạy cảm với môi trường | Không nhạy cảm với sự thay đổi môi trường xung quanh. | Cần điều chỉnh thường xuyên. |
| 8 | Số lượng khoang và sản lượng | Khả năng tạo bọt cao, năng suất cao, miệng phẳng | Ít khoang hơn, sản lượng thấp hơn, cổ không đều. |
| 9 | Tuổi thọ và chi phí của khuôn đúc | Tuổi thọ khuôn cao, phù hợp với sản xuất số lượng lớn liên tục. | Tuổi thọ khuôn ngắn hơn, chi phí ban đầu thấp hơn. |
| 10 | Dấu chân | Hệ thống tích hợp nhỏ gọn, kích thước nhỏ gọn | Nhiều thiết bị phụ trợ hơn, diện tích sàn lớn hơn. |
| 11 | Tạo hình hộp đựng hình bầu dục | Việc tạo hình bầu dục sẽ khó khăn hơn. | Dễ dàng tạo hình dạng oval hơn |
Các lĩnh vực ứng dụng và loại vùng chứa cho EP60
Máy EP60 được thiết kế để sản xuất chai và hộp đựng từ 1ml đến thể tích tối đa của model này, đáp ứng đầy đủ nhu cầu bao bì sơ cấp trên bốn lĩnh vực thị trường chính. Bảng dưới đây cho thấy các loại hộp đựng và phân khúc ngành công nghiệp mà máy này đáp ứng. thiết bị ép phun thổi tự động mang lại lợi nhuận thương mại cao nhất.
Ngành công nghiệp dược phẩm
- Chai nhỏ thuốc nhỏ mắt (LDPE, 5-30ml)
- Chai đựng viên nén và viên nang uống (HDPE, 30-500ml)
- Chai xịt mũi và chai có vòi bơm (PP)
- Chai thuốc dạng lỏng có nắp chống trẻ em
- Lọ đựng vắc-xin và thuốc thử (LDPE, 1-20ml)
- Chai đựng thuốc bằng nhựa HDPE màu hổ phách và trắng đạt tiêu chuẩn GMP.
Ngành công nghiệp mỹ phẩm
- Chai đựng lăn khử mùi (PE, 50-100ml)
- Ống đựng mascara và lọ đựng cọ (PP, 5-20ml)
- Chai đựng sơn móng tay (PS, 10-30ml)
- Chai có vòi bơm đựng sữa dưỡng thể và serum (PCTG, 30-200ml)
- Hũ đựng kem miệng rộng (PP/PS)
- Chai đựng kem nền và nước hoa hồng
Sản phẩm và thực phẩm cho trẻ em
- Bình sữa cho bé (PP, PPSU, 150-300ml)
- Bình sữa công thức cho trẻ sơ sinh
- Hộp đựng mật ong và siro (LDPE)
- Các loại hộp đựng đồ uống đặc biệt có dung tích nhỏ
- Chai đựng mẫu dầu ăn
- Bao bì sữa chua và các sản phẩm từ sữa
Hóa chất và Công nghiệp hàng ngày
- Chai đựng dầu gội và dầu xả (HDPE/PP)
- Máy phân phối dung dịch sát khuẩn tay và kem dưỡng da
- Chai đựng mẫu chất lỏng ô tô
- Chai đựng hóa chất nông nghiệp đậm đặc
- Thùng đựng sản phẩm tẩy rửa
- Chai đựng hóa chất công nghiệp có cổ chai chính xác.
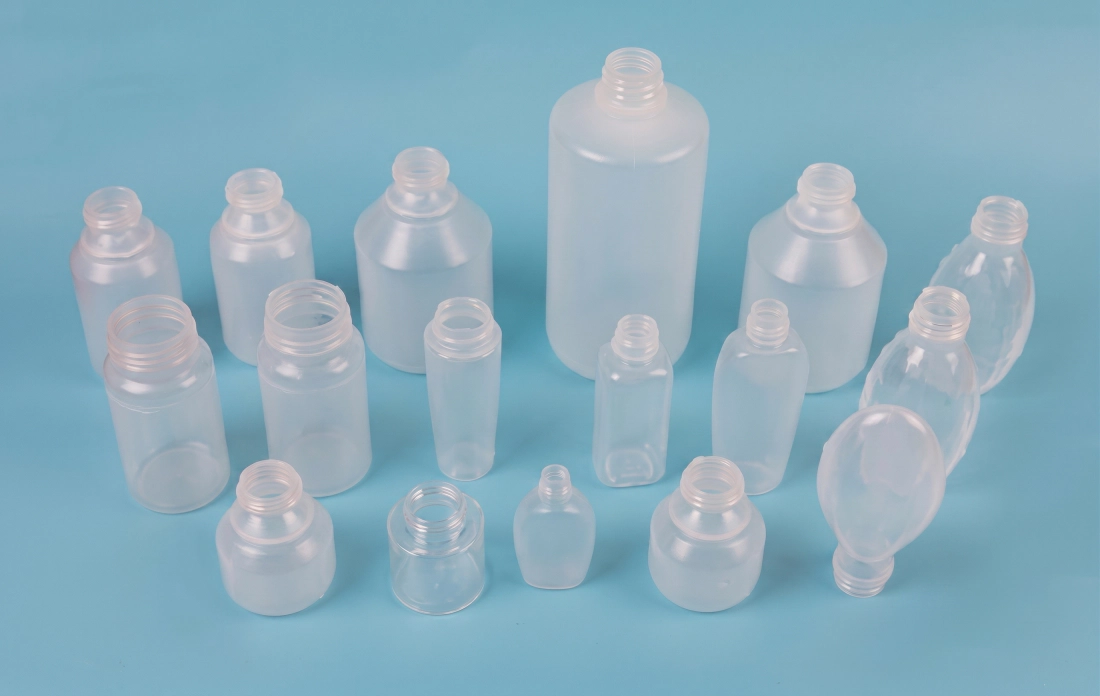
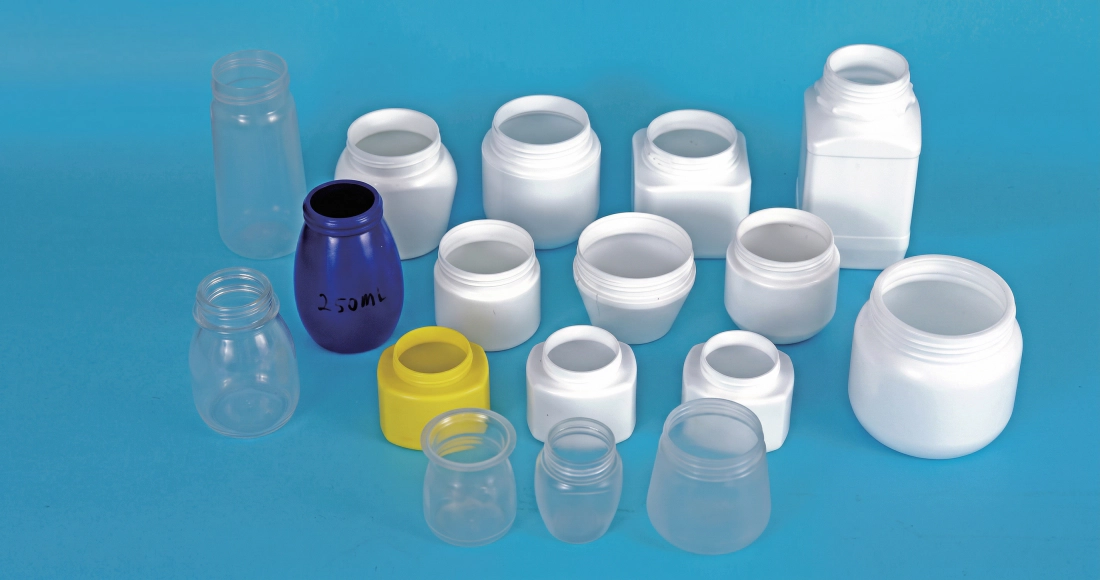

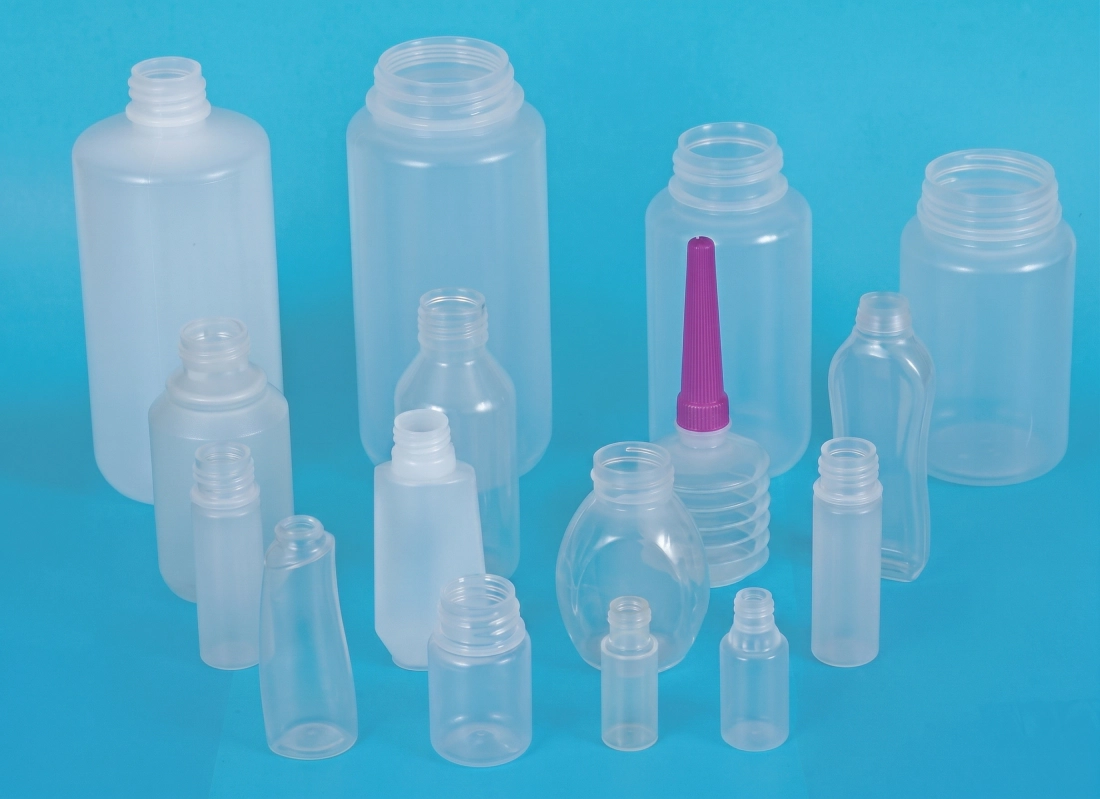
Dung sai cổ chai và độ kín khít của mối hàn: Tại sao độ chính xác của IBM lại quan trọng
Ưu điểm thương mại nổi bật của phương pháp ép thổi phun một bước so với ép thổi đùn là khả năng kiểm soát kích thước tại cổ chai và phần ren. Trên máy EP60, hình dạng cổ chai và ren được tạo hình tại trạm phun dưới áp suất khoang được kiểm soát - không bị kéo giãn hay cắt gọt. Kết quả là dung sai đường kính trong và ngoài cổ chai có thể được giữ trong phạm vi 0,1mm trên toàn bộ dây chuyền sản xuất hàng triệu sản phẩm.
Điều này có ý nghĩa vô cùng quan trọng đối với bao bì dược phẩm. Ví dụ, lọ thuốc nhỏ mắt phải có đầu nhỏ giọt được hiệu chỉnh để nhỏ chính xác 0,05ml mỗi giọt. Đường kính cổ lọ chỉ cần thay đổi 0,3mm cũng khiến đầu nhỏ giọt không khớp đều, làm thay đổi thể tích giọt và có thể làm thay đổi liều lượng. Đối với lọ thuốc viên được niêm phong bằng màng nhôm, mép niêm phong phải phẳng và vuông vức trong phạm vi dung sai để màng nhôm dính chặt mà không có khe hở nhỏ - một điều kiện mà quy trình IBM đạt được một cách nhất quán và EBM không thể đảm bảo nếu không cắt gọt thêm.
Trong ngành mỹ phẩm cao cấp, các sản phẩm như chai lăn khử mùi, ống mascara và chai sơn móng tay đều yêu cầu khớp nối ren với nắp sao cho ngăn ngừa rò rỉ và vặn lệch ren. EP60 tạo ra ren có độ chính xác cao đến mức đạt được độ kín nắp 100% ngay tại dây chuyền đóng gói mà không cần kiểm tra rò rỉ thêm. Đó là lý do tại sao các nhà sản xuất mỹ phẩm theo hợp đồng hàng đầu lựa chọn IBM khi họ không thể chấp nhận tổn thất và chi phí sửa chữa do rò rỉ dù chỉ 0,1% trong các sản phẩm nước hoa hoặc serum cao cấp.
Phân tích lợi tức đầu tư và hiệu quả sản xuất: Tại sao nên chọn EP60?
Chi phí mua máy EP60 phải được đánh giá dựa trên năm yếu tố hiệu quả có thể đo lường được, quyết định chi phí trên mỗi nghìn chai và thời gian hoàn vốn. Các kỹ sư mua hàng chỉ đánh giá giá máy mà không xét đến năm yếu tố này thường đánh giá thấp nền tảng IBM và đánh giá quá cao hiệu quả kinh tế của EBM đối với ứng dụng mục tiêu của họ.
1. Không có phế liệu thừa
Máy IBM không tạo ra bavia và không có phế liệu ở đường cắt. Máy EBM tạo ra 20-40% phế liệu tương đương trọng lượng chai mỗi chu kỳ. Với sản lượng 200 tấn PP mỗi năm, máy IBM không phế liệu giúp tiết kiệm 40-80 tấn nhựa mỗi năm. Với giá 1.500 USD/tấn, chỉ riêng một máy đã giúp tiết kiệm được 60.000-120.000 USD nguyên liệu mỗi năm.
2. Không cần công đoạn loại bỏ bavia
Công nghệ EBM yêu cầu thao tác loại bỏ bavia thứ cấp - bằng máy móc tự động hoặc thủ công - làm tăng chi phí nhân công, cần thêm một máy móc nữa và thêm một điểm lỗi chất lượng. Ngược lại, chai IBM từ máy EP60 được đưa ra khỏi băng chuyền mà không cần xử lý hậu kỳ trước khi chiết rót hoặc dán nhãn, tiết kiệm được 1-3 công nhân mỗi ca.
3. Năng suất chu kỳ sấy ngắn
Máy EP60 đạt chu trình sấy khô 4 giây. Với 10 khoang chứa 60ml, sản lượng hàng năm với thời gian vận hành 6.000 giờ vượt quá 54 triệu chai. Sự tập trung năng suất này vào một máy nhỏ gọn duy nhất giúp giảm tổng vốn đầu tư trên mỗi đơn vị công suất so với các dây chuyền EBM nhiều máy có sản lượng tương đương.
4. Thay đổi khuôn nhanh chóng
Khuôn ép phun và khuôn thổi trên máy EP60 có thể được thay thế trong vòng 2-4 giờ bởi một nhóm hai người được đào tạo bài bản. Chức năng gọi lại công thức từ PLC giúp loại bỏ hoàn toàn thời gian thiết lập cho các công việc lặp lại. Các nhà máy sản xuất từ 8-15 mã sản phẩm (SKU) trên một máy EP60 duy nhất đạt được tần suất thay khuôn từ 2-4 lần mỗi tuần với tổng thời gian ngừng hoạt động để thay khuôn dưới 10% giờ sản xuất khả dụng.
Hiệu quả sử dụng năng lượng và diện tích chiếm dụng
Kích thước nhỏ gọn 3,8x1,4x1,8 m của máy EP60 tích hợp các công đoạn phun, thổi và đẩy sản phẩm vào một thiết bị duy nhất. So sánh với dây chuyền EBM hai máy (máy đùn cộng máy thổi, cộng máy ép loại bỏ bavia, cộng băng tải) thường chiếm diện tích gấp 3-4 lần để đạt năng suất tương đương. Các kết nối tiện ích - khí nén ở áp suất 0,7-1,2 MPa, nước làm mát với lưu lượng 4 m³/h, kết nối điện tổng cộng 37 KW - đều là các điểm kết nối duy nhất, giúp giảm độ phức tạp khi lắp đặt và chi phí bảo trì liên tục.
Chi phí xây dựng nhà máy trong môi trường phòng sạch đạt tiêu chuẩn dược phẩm có thể lên tới 2.000-5.000 USD/m². Kích thước nhỏ gọn của EP60 giúp giảm trực tiếp diện tích phòng sạch cần thiết để sản xuất cùng một lượng hàng hóa – một lợi ích về vốn đầu tư không xuất hiện trong các bảng so sánh máy móc nhưng lại ảnh hưởng đáng kể đến hiệu quả kinh tế tổng thể của dự án.
Đặc điểm và tiêu chuẩn thiết kế khuôn đúc dòng EP của IBM
- ■Thiết kế khoang chủ động và khối cổ - Các khoang khuôn ép phun và khối cổ ống có thể điều chỉnh độc lập, cho phép tinh chỉnh kích thước thân ống đã được định hình sẵn mà không cần thay thế toàn bộ bộ khuôn. Các đường dẫn dầu và nước được thiết kế đặc biệt để đảm bảo phân bố nhiệt độ ổn định và dễ dàng tháo lắp.
- ■Các loại thép cao cấp - Thân khuôn ép phun sử dụng thép không gỉ 4Cr13 hoặc thép hợp kim S136 cường độ cao nhập khẩu. S136 là loại thép có bề mặt bóng như gương, chống ăn mòn và độ cứng xuyên suốt lên đến 52 HRC. Thân khuôn thổi có thể được chế tạo bằng hợp kim magie-nhôm để có khả năng dẫn nhiệt vượt trội và giảm khối lượng quán tính trên tháp quay.
- ■Thiết kế hệ thống dẫn nhiệt và phôi được tối ưu hóa. - Hệ thống dẫn nhiệt nóng được thiết kế để giảm thiểu sự chênh lệch trọng lượng giữa tất cả các khoang và giảm sự biến đổi độ dày thành của thân phôi. Thiết kế trục gá đảm bảo cung cấp khí đồng đều để giãn nở thổi khí ổn định và làm nguội nhanh.
- ■Kích thước ren cổ và gioăng chính xác - Đường kính trong và ngoài miệng chai, bước ren và hình dạng mặt bích được gia công theo dung sai bản vẽ. Tỷ lệ niêm phong nắp đạt 100% trên tất cả các mẫu sản xuất.
- ■Không có tia sáng lóe lên ở cổ và đế. - Quy trình sản xuất của IBM loại bỏ phần nhựa thừa ở miệng chai và phần nhựa thừa ở đáy chai. Chai sau khi ép bằng máy EP60 không cần cắt gọt ở cả hai đầu.
- ■các chỉ số về tính nhất quán của sản phẩm - Kích thước, trọng lượng, vị trí đường phân khuôn và độ dày thành khuôn đều nhất quán trên tất cả các khoang và trên các lô sản xuất, cho phép khách hàng dược phẩm xác nhận sản xuất trên cơ sở thống kê từng lô mà không cần chi phí kiểm tra bổ sung.
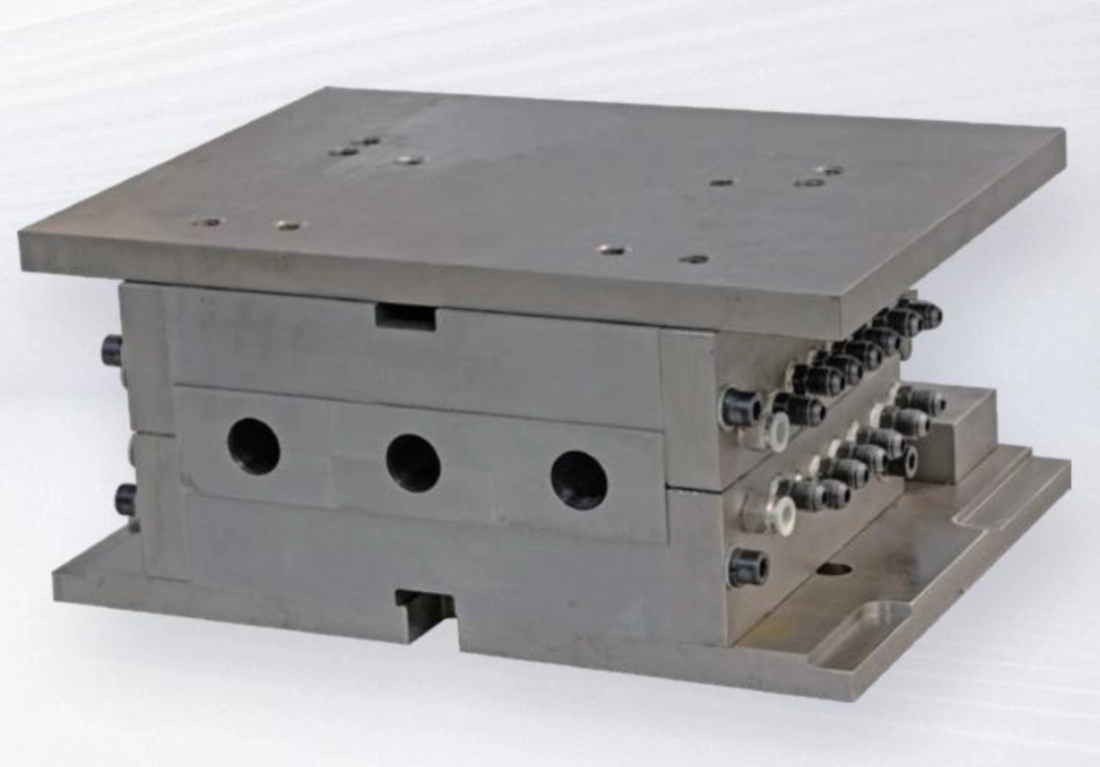
Hướng dẫn lựa chọn thiết bị: Liệu EP60 có phù hợp với yêu cầu sản xuất của bạn?
Việc lựa chọn công suất máy IBM phù hợp đòi hỏi phải tính toán giao điểm của ba biến số: trọng lượng phôi, số khoang cần thiết và sản lượng mục tiêu mỗi giờ. Sử dụng khung này để xác nhận xem EP60 có kích thước phù hợp với ứng dụng của bạn hay không, hoặc để hiểu các thông số sản xuất mà nó có thể hỗ trợ.
Bước 1: Tính toán trọng lượng phôi
Lấy trọng lượng chai mục tiêu tính bằng gam (bao gồm cổ chai, thân chai và đáy). Thêm 2-5% để tạo lớp đệm trong quá trình sản xuất. Trọng lượng ép phun EP60 là 260/383 g phải bằng hoặc lớn hơn (trọng lượng phôi mục tiêu x số khoang). Ví dụ: phôi 5g với 8 khoang yêu cầu trọng lượng ép phun 40g, nằm trong giới hạn 260/383 g.
Bước 2: Tính toán số lượng khoang cần thiết
Sản lượng mục tiêu (chai/giờ) chia cho (3600 giây / thời gian chu kỳ tính bằng giây) sẽ cho ra số khoang cần thiết. Với chu kỳ 4 giây và sản lượng mục tiêu 10.000 chai/giờ: 10.000 / (3600 / 4) = tối thiểu 12 khoang. Hãy đối chiếu với bảng số khoang ở trên để xác nhận EP60 có thể đáp ứng được sản lượng này với số lượng chai bạn cần.
Bước 3: Kiểm tra độ khít của tấm khuôn
Bố cục khuôn ép phun (diện tích mảng khoang) phải nằm trong kích thước tối đa của bàn ép EP60 là 600x390 mm. Các ứng dụng chai rộng (đường kính lớn hơn 120mm) hoặc chai cao (chiều cao lớn hơn 220mm) vượt quá kích thước khuôn EP60 và yêu cầu mô hình lớn hơn. Hãy xác nhận đường kính ngoài và chiều cao của chai trước khi chỉ định số lượng khoang.
Bước 4: Vật liệu và áp suất phun
PP yêu cầu áp suất phun và nhiệt độ nóng chảy cao hơn so với LDPE. PC và PETG thậm chí còn yêu cầu nhiệt độ thùng cao hơn và thời gian hóa dẻo lâu hơn. Hệ thống thủy lực EP60 với áp suất 14 MPa và động cơ 18,5/22 KW hỗ trợ lực phun cần thiết cho PP và các vật liệu kỹ thuật ở trọng lượng phun định mức. Vui lòng xác nhận thông số kỹ thuật nhựa của bạn với đội ngũ ứng dụng EVER POWER trước khi đặt hàng.
Các kỹ sư ứng dụng của EVER POWER cung cấp dịch vụ tư vấn kỹ thuật trước bán hàng miễn phí để xác nhận kích thước bao bì, vật liệu, số khoang và mục tiêu sản xuất của bạn so với tiêu chuẩn EP60. Hãy liên hệ với chúng tôi kèm theo bản vẽ chai và bản tóm tắt sản xuất để nhận được xác nhận bằng văn bản về tính phù hợp.
Tổng quan về cấu trúc máy và hướng dẫn bảo trì
Máy EP60 được xây dựng dựa trên ba mô-đun chức năng cốt lõi. Hiểu rõ các yêu cầu bảo trì của chúng là điều cần thiết để duy trì các chỉ số hiệu suất của máy - chu trình khô, tốc độ sản lượng và chất lượng sản phẩm - trong suốt vòng đời sản xuất của thiết bị.
Module 1 - Bộ phận ép phun: Trục vít, thùng chứa, hệ thống dẫn nhiệt
Bộ phận phun làm nóng chảy và định lượng nhựa vào khoang phôi. Bảo trì hàng ngày: kiểm tra biểu đồ nhiệt độ thùng so với điểm đặt, kiểm tra đầu vít và vòng kiểm tra xem có dấu hiệu mài mòn không, và xác minh nhiệt độ vùng dẫn nhiệt nằm trong phạm vi 2 độ so với điểm đặt trước khi khởi động. Hàng tuần: kiểm tra các vòng cách nhiệt thùng, kiểm tra gioăng xi lanh phun xem có rò rỉ dầu không, và loại bỏ bất kỳ chất bẩn màu nào từ quá trình sản xuất trước đó. Hàng tháng: tháo và làm sạch cụm vòng kiểm tra và đầu vít; kiểm tra các cánh vít xem có bị mài mòn không và đo đường kính lỗ thùng để kiểm tra khe hở. Thay thế thùng nếu khe hở vượt quá dung sai của nhà sản xuất để ngăn ngừa hiện tượng chảy tràn và sự không nhất quán về trọng lượng phun.
Quy trình làm sạch: khi chuyển từ màu tối sang màu sáng hoặc từ nhựa kỹ thuật sang nhựa thông thường, hãy sử dụng dung dịch làm sạch thương mại ở nhiệt độ thùng cao hơn 10 độ so với nhiệt độ cài đặt của vật liệu mới. Thực hiện 5-10 lần làm sạch trước khi chuyển sang vật liệu mới. Không bao giờ để thùng ở nhiệt độ xử lý không hoạt động quá 20 phút mà không làm sạch - sự phân hủy nhiệt trong thời gian không hoạt động là nguyên nhân chính gây ra hiện tượng nhiễm bẩn đốm đen khi khởi động lại.
Mô-đun 2 - Bộ phận kẹp và định vị quay
Hệ thống kẹp và bộ định vị quay chịu tải trọng cơ học cao nhất và yêu cầu độ chính xác vị trí cao nhất. Hàng ngày: bôi mỡ vào các bề mặt thanh giằng và ray dẫn hướng bàn quay theo lịch bôi trơn (EVER POWER chỉ định loại mỡ - không thay thế bằng mỡ đa dụng, vì loại này có thể không duy trì được độ nhớt ở nhiệt độ hoạt động). Kiểm tra xi lanh kẹp thủy lực xem có rò rỉ dầu tại gioăng piston hay không. Lắng nghe các âm thanh bất thường trong quá trình quay định vị - bất kỳ tiếng lách cách kim loại hoặc sự chậm trễ nào đều cho thấy ổ trục chia góc cần được kiểm tra.
Hàng tháng: kiểm tra độ song song của bàn ép bằng đồng hồ đo độ lệch trên bốn vị trí thanh giằng; độ lệch lớn hơn 0,05mm cần phải điều chỉnh lại. Kiểm tra độ chính xác vị trí xoay bằng cách đặt đồng hồ đo độ lệch vào một bề mặt tham chiếu trên tháp dao và xác minh rằng cùng một vị trí được lặp lại trong phạm vi 0,02mm sau 100 chu kỳ xoay liên tiếp. Nếu phát hiện thấy hiện tượng trôi lệch, hãy điều chỉnh chốt chặn cơ khí hoặc liên hệ với bộ phận dịch vụ của EVER POWER.
Module 3 - Hệ thống thủy lực và mạch làm mát
Hệ thống thủy lực là xương sống năng lượng của EP60. Áp suất hệ thống được đặt ở mức 14 MPa. Hàng ngày: kiểm tra mức dầu thủy lực trong kính quan sát bình chứa, kiểm tra màn hình hiển thị nhiệt độ dầu (phạm vi hoạt động bình thường 40-55 độ C; trên 60 độ cho thấy có vấn đề về mạch làm mát hoặc tắc nghẽn bộ lọc), và kiểm tra tất cả các khớp nối ống dẫn thủy lực có thể nhìn thấy xem có rò rỉ hay không. Phải kiểm tra chỉ báo bộ lọc dầu sau mỗi 250 giờ - chỉ báo màu đỏ yêu cầu thay thế bộ lọc ngay lập tức, không được trì hoãn.
Hệ thống làm mát: Máy EP60 yêu cầu nước làm mát sạch, không cặn ở áp suất 0,3-0,4 MPa và lưu lượng 4 m³/h. Lắp đặt hệ thống xử lý nước trước máy để ngăn ngừa sự tích tụ cặn canxi bên trong các kênh làm mát khuôn. Chỉ cần cặn dày 1mm trong kênh 6mm cũng làm giảm hiệu suất làm mát hơn 30%, kéo dài thời gian chu kỳ và giảm sản lượng. Súc rửa hệ thống làm mát bằng dung dịch tẩy cặn hàng năm. Chất lượng nước làm lạnh phải có độ pH trung tính (6,5-7,5) và chứa chất ức chế ăn mòn tương thích với vật liệu khuôn hợp kim đồng và nhôm.
Giải pháp trọn gói và dịch vụ tùy chỉnh từ EVER POWER
EVER POWER cung cấp máy EP60 dưới dạng máy độc lập hoặc là trung tâm của một dây chuyền sản xuất chai hoàn chỉnh trọn gói. Đối với khách hàng đang thiết lập một cơ sở mới hoặc mở rộng sang một dòng sản phẩm bao bì mới, phương pháp trọn gói giúp loại bỏ rủi ro tích hợp phát sinh từ việc mua máy IBM, khuôn mẫu, thiết bị phụ trợ và thiết bị hạ nguồn từ các nhà cung cấp riêng lẻ.
Thiết kế và sản xuất khuôn mẫu
Các kỹ sư của EVER POWER phát triển bộ khuôn ép phun và khuôn thổi từ bản vẽ chai của khách hàng hoặc tệp 3D. Khuôn đa khoang dẫn nhiệt bằng thép S136 hoặc 4Cr13. Khuôn đơn khoang nguyên mẫu để kiểm định bao bì trước khi sản xuất hàng loạt khuôn đa khoang. Thử nghiệm khuôn T0 được tiến hành tại nhà máy trước khi giao hàng.
Tích hợp thiết bị phụ trợ
Dây chuyền sản xuất trọn gói EVER POWER bao gồm: máy nén khí trục vít, bình chứa khí và máy sấy khí, bộ điều khiển nhiệt độ khuôn, máy làm lạnh công nghiệp, máy nạp liệu tự động, băng tải, hệ thống in lụa và dán nhãn, dây chuyền rửa và sấy khô, và máy chiết rót và đóng nắp tự động. Tất cả các thiết bị phụ trợ đều được chỉ định và tích hợp sẵn để phù hợp với công suất đầu ra của EP60.
Hệ thống chất lượng hạ nguồn
Tùy chọn máy kiểm tra hình ảnh chai lọ tích hợp (hệ thống thị giác máy để phát hiện vết nứt, biến dạng và nhiễm bẩn), máy kiểm tra rò rỉ tự động, máy đóng gói tự động và máy dựng thùng carton. Đối với dây chuyền dược phẩm, hệ thống kiểm tra rò rỉ và kiểm tra hình ảnh tích hợp 100% có sẵn dưới dạng các mô-đun tích hợp phù hợp với tốc độ đầu ra của băng tải EP60.
Cấu hình GMP và phòng sạch
Đối với các khách hàng trong ngành dược phẩm yêu cầu sản xuất theo tiêu chuẩn GMP, EVER POWER cung cấp các tùy chỉnh máy móc bao gồm: hệ thống bôi trơn kín để ngăn ngừa ô nhiễm khu vực sản phẩm, vỏ bảo vệ bằng thép không gỉ, vỏ máy có bộ lọc HEPA tương thích với phòng sạch cấp 100.000 và hỗ trợ tài liệu cho các quy trình thẩm định thiết bị (IQ/OQ/PQ).
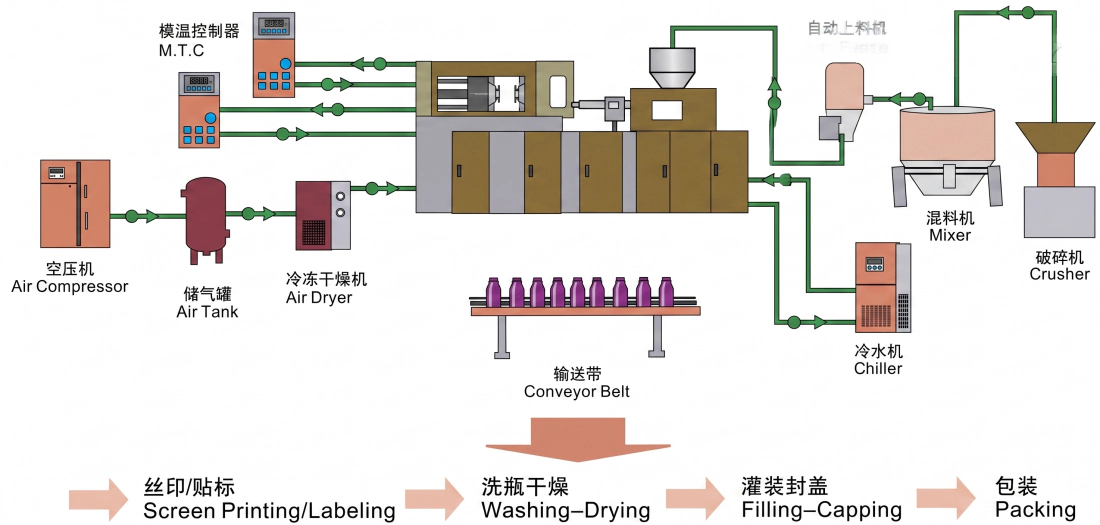
Các thiết bị phụ trợ có sẵn kèm theo EP60

Kiểm soát chất lượng và tiêu chuẩn sản xuất
Gia công CNC các bộ phận quan trọng
Khung máy, các tấm kẹp và tất cả các bề mặt chính xác đều được gia công CNC trong một lần thiết lập duy nhất để đảm bảo độ chính xác hình học. Độ song song của các tấm kẹp được kiểm tra bằng phép đo laser với độ chính xác đến 0,02mm. Các lỗ thanh giằng được mài nhẵn với dung sai H7 để đảm bảo lắp ghép ổ trục không bị cản trở.
Tôi cứng cảm ứng thanh giằng
Các thanh giằng được tôi cứng bằng cảm ứng tần số cao để đạt độ cứng bề mặt 52-58 HRC, sau đó được mài chính xác. Xử lý bề mặt này giúp tăng khả năng chống mài mòn do sự tiếp xúc trượt lặp đi lặp lại của các tấm kẹp trong hàng triệu chu kỳ mà không bị kẹt hoặc mài mòn.
Độ sạch của mạch thủy lực
Tất cả các mạch thủy lực đều được súc rửa, kiểm tra áp suất và xác minh số lượng hạt trước khi lắp ráp. Độ sạch của dầu thủy lực được duy trì ở mức tối thiểu theo tiêu chuẩn ISO 4406 Loại 17/15/12. Độ nhạy cảm với sự nhiễm bẩn của van tỷ lệ và van servo đòi hỏi mức độ sạch này để ngăn ngừa hiện tượng kẹt trục van và sai lệch điều khiển.
Thử nghiệm vận hành tại nhà máy trong 72 giờ
Mỗi máy EP60 đều trải qua quá trình thử nghiệm vận hành liên tục tối thiểu 72 giờ tại nhà máy trước khi xuất xưởng. Trong thời gian này, các mẫu sản phẩm đầu ra được đo để kiểm tra độ đồng nhất về trọng lượng, độ dày thành và độ chính xác về kích thước. Bất kỳ thông số nào nằm ngoài phạm vi quy định sẽ kích hoạt việc tạm dừng và thực hiện các biện pháp khắc phục trước khi máy được phép giao hàng.
Tuân thủ tiêu chuẩn an toàn CE
Máy EP60 đạt tiêu chuẩn CE, tuân thủ các yêu cầu của Chỉ thị Máy móc của EU. Các tính năng an toàn bao gồm: cửa an toàn có khóa liên động với mạch ngắt thủy lực, màn chắn ánh sáng bảo vệ khu vực tiếp cận của người vận hành, nút dừng khẩn cấp tại tất cả các vị trí vận hành và điều khiển bằng hai tay để thiết lập khuôn thủ công. Tài liệu CE được cung cấp kèm theo mỗi máy.
Dịch vụ hậu mãi và hỗ trợ kỹ thuật
Lắp đặt và vận hành thử
Các kỹ sư cao cấp của EVER POWER chịu trách nhiệm lắp đặt, vận hành thử và kiểm tra nghiệm thu. Kỹ sư sẽ ở lại công trường cho đến khi máy móc đạt trạng thái sản xuất ổn định và tất cả người vận hành được đào tạo về vận hành máy, thay khuôn và bảo trì định kỳ. Các tiêu chí nghiệm thu được thống nhất trước khi giao hàng và được ghi lại trong báo cáo vận hành thử.
Chương trình bảo trì phòng ngừa
EVER POWER cung cấp dịch vụ nhắc nhở bảo trì định kỳ cho tất cả các máy móc đang hoạt động. Lịch bảo trì bao gồm các công việc hàng ngày, hàng tuần, hàng tháng và hàng năm. Bảo trì chủ động giúp ngăn ngừa sự cố đột xuất và giảm nhu cầu vận chuyển phụ tùng khẩn cấp tốn kém. Khách hàng tuân thủ lịch bảo trì phòng ngừa thường xuyên báo cáo tỷ lệ sẵn sàng hoạt động của máy móc trên 95%.
Đường dây nóng dịch vụ 24/7
Đường dây nóng dịch vụ của EVER POWER hoạt động 24/7. Đối với các sự cố sản xuất khẩn cấp, hãy gọi điện hoặc nhắn tin đến đường dây dịch vụ và kỹ sư đủ điều kiện sẽ phản hồi trong vòng 2 giờ để chẩn đoán sự cố từ xa. Nếu cần dịch vụ tại chỗ, EVER POWER sẽ cử kỹ thuật viên đến với thời gian phản hồi nhanh nhất có thể tùy thuộc vào vị trí của bạn.
Kho phụ tùng thay thế
EVER POWER duy trì kho phụ tùng đầy đủ cho tất cả các bộ phận của máy EP60, bao gồm gioăng thủy lực, hộp van tỷ lệ, dây đai gia nhiệt, cảm biến nhiệt độ, dây đai truyền động và các linh kiện điện. Phụ tùng có thể được vận chuyển toàn cầu trong vòng 48 giờ đối với các mặt hàng có sẵn trong kho. Các mặt hàng hao mòn nhanh quan trọng có sẵn để khách hàng tự lưu trữ tại kho địa phương dựa trên khuyến nghị của EVER POWER.
Chương trình đào tạo kỹ thuật
Ngoài chương trình đào tạo lắp đặt tiêu chuẩn, EVER POWER còn cung cấp các mô-đun đào tạo chuyên biệt: vận hành máy móc, tối ưu hóa quy trình khuôn, thay đổi và thiết lập khuôn, bảo trì hệ thống thủy lực và khắc phục sự cố quy trình đối với các vật liệu cụ thể như PP, LDPE và PCTG. Việc đào tạo có thể được tiến hành tại nhà máy của EVER POWER hoặc tại cơ sở của khách hàng.
Câu hỏi thường gặp - EVER POWER EP60
Máy EP60 có thể xử lý những loại vật liệu nào?
Máy EP60 tương thích với HDPE, LDPE, PP, PS (bao gồm cả PS trong suốt loại dùng cho vi khuẩn lactic), ABS, EVA, vật liệu sinh học từ ngô, PCTG và các loại nhựa nhiệt dẻo tương tự. Đối với các loại nhựa kỹ thuật như PC, PETG và Tritan, tỷ lệ L/D của trục vít là 22:1 và 3+N vùng gia nhiệt cung cấp thời gian lưu và cấu hình nhiệt độ cần thiết để hóa dẻo triệt để, không bị phân hủy. Vui lòng xác nhận loại nhựa của bạn với bộ phận kỹ thuật ứng dụng của EVER POWER trước khi đặt hàng.
Máy EP60 có thể được sử dụng cho sản xuất dược phẩm theo tiêu chuẩn GMP không?
Có. Máy EP60 có thể được cấu hình cho môi trường sản xuất dược phẩm đạt tiêu chuẩn GMP. Các tính năng chính hỗ trợ GMP bao gồm: quy trình một bước loại bỏ việc chuyển chai giữa các máy, vốn là nguyên nhân gây ra nguy cơ ô nhiễm trong hệ thống hai giai đoạn; hệ thống bôi trơn kín ngăn ngừa ô nhiễm chất bôi trơn vào khu vực sản phẩm; và máy có thể được trang bị vỏ bảo vệ bằng thép không gỉ phù hợp để lắp đặt trong phòng sạch. EVER POWER có thể cung cấp tài liệu thiết bị để hỗ trợ các quy trình thẩm định IQ/OQ/PQ cho việc xác nhận cơ sở sản xuất dược phẩm.
Thời gian thay khuôn trên máy EP60 mất bao lâu?
Một nhóm hai người được đào tạo bài bản có thể hoàn thành việc thay khuôn hoàn chỉnh (khuôn ép phun, khuôn thổi và bộ trục gá) trên máy EP60 trong khoảng 2-4 giờ, tùy thuộc vào thiết kế khuôn và kinh nghiệm thay khuôn của nhóm. Chức năng gọi lại công thức PLC giúp loại bỏ thời gian nhập lại thông số cho các bộ khuôn lặp lại. Các cơ sở đầu tư vào tấm kẹp tháo nhanh cho đế khuôn có thể giảm thời gian thay khuôn xuống dưới 2 giờ.
EP60 có những chứng nhận nào?
Máy EP60 đạt tiêu chuẩn CE cho thị trường châu Âu. Thiết kế máy tuân thủ các yêu cầu an toàn của Chỉ thị Máy móc EU, bao gồm các bộ phận bảo vệ liên khóa, hệ thống dừng khẩn cấp và các tiêu chuẩn an toàn điện. EVER POWER là nhà sản xuất đạt chứng nhận ISO. Tài liệu máy được cung cấp bằng tiếng Anh và có thể được cung cấp bằng các ngôn ngữ khác theo yêu cầu cho thị trường xuất khẩu.
Thời gian giao hàng cho EP60 và bộ khuôn liên quan là bao lâu?
Thời gian giao máy tiêu chuẩn cho máy EP60 là 45-75 ngày kể từ khi xác nhận đơn đặt hàng và nhận được tiền đặt cọc, tùy thuộc vào lịch sản xuất tại thời điểm đặt hàng. Bộ khuôn thường được cung cấp trong vòng 60-90 ngày kể từ khi xác nhận cuối cùng bản vẽ chai và thông số kỹ thuật vật liệu. Máy và bộ khuôn có thể được lên lịch giao cùng lúc để lắp đặt đồng bộ. Vui lòng liên hệ với EVER POWER để biết thời gian giao hàng hiện tại tại thời điểm yêu cầu.
Bạn đã sẵn sàng lựa chọn máy bơm EVER POWER EP60 cho dây chuyền sản xuất của mình chưa?
Hãy gửi bản vẽ chai, thể tích mục tiêu, thông số kỹ thuật vật liệu và sản lượng yêu cầu mỗi giờ cho đội ngũ kỹ sư ứng dụng của chúng tôi. Chúng tôi sẽ xác nhận bằng văn bản về số lượng khoang và cấu hình máy chính xác, đồng thời cung cấp đề xuất thương mại chi tiết trong vòng 3 ngày làm việc.
Thông tin bổ sung
| đã chỉnh sửa | bởi hyw |
|---|
Sản phẩm tương tự
-
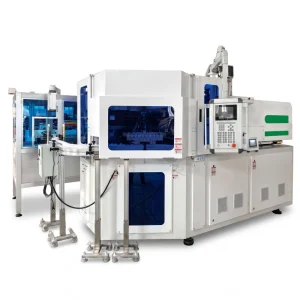
Máy ép phun thổi tốc độ cao hoàn toàn bằng điện EP60HE, không cần thủy lực, chu kỳ 2,5 giây.
-
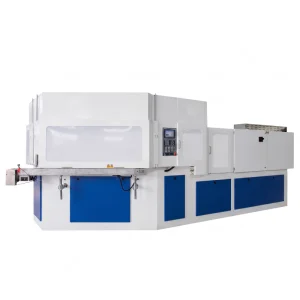
Máy ép phun thổi công suất lớn EP135 1350KN IBM nhiều khoang dùng cho chai mỹ phẩm và dược phẩm.
-
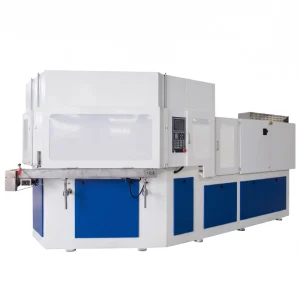
Máy ép phun thổi công nghiệp EP110 1100KN tự động của IBM dùng cho chai lọ dung tích lớn.
-
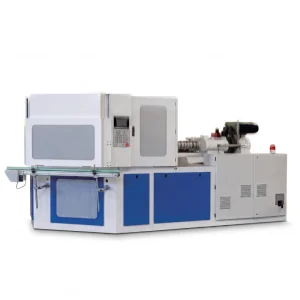
Máy ép thổi phun công suất cao EP80 800KN, thiết bị đúc chai không bavia.
-
Máy ép phun thổi tự động một bước EP40 400KN dùng cho chai dược phẩm và mỹ phẩm, đạt chứng nhận CE và ISO.


