
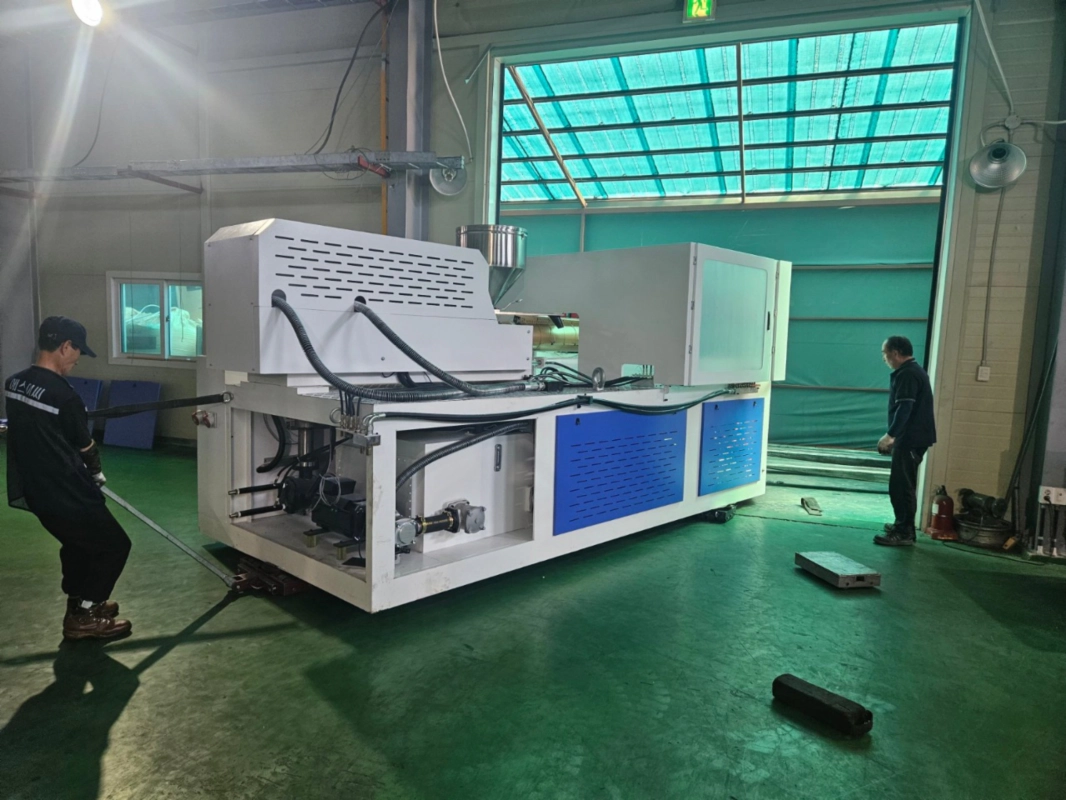
Mesin Pengacuan Tiupan Suntikan Output Tinggi EP80 800KN Peralatan Pengacuan Botol Tanpa Kilat
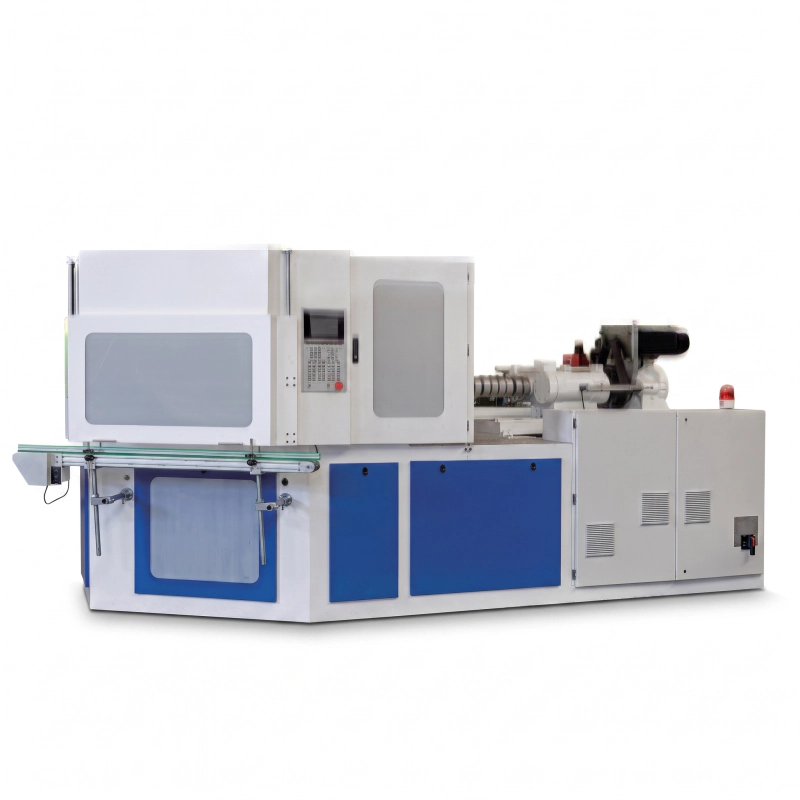
Mesin pengacuan tamparan suntikan EVER POWER EP80 menawarkan daya pengapit 800KN, berat suntikan 466g, sehingga 20 rongga pada 10ml. Piawaian sistem hidraulik berganda, pembahagi sudut berketepatan tinggi untuk penyegerakan acuan-menara. Menghasilkan botol tanpa kilat 1-2000ml untuk industri farmaseutikal, kosmetik dan makanan. CE ISO, kitaran kering 4s, 10 Tan.
Apakah Mesin Pengacuan Tiupan Suntikan Satu Langkah EVER POWER EP80?
EVER POWER EP80 ialah mesin IBM (Injection Blow Molding) satu langkah automatik sepenuhnya yang direka bentuk untuk pengeluaran kontena berongga yang tepat. Sebagai sebuah syarikat khusus pengeluar mesin pengacuan tamparan suntikan, EVER POWER telah menumpukan kepakaran perkakas dan proses selama beberapa dekad ke dalam model ini, menghasilkan mesin yang memproses keseluruhan botol - daripada suntikan prabentuk hingga peniupan akhir hingga lontaran - disiapkan dalam satu kitaran mesin tanpa campur tangan pengendali, tanpa pemindahan bahan antara mesin dan tanpa pembaziran kilat dan garisan pemisah yang mencirikan sistem peniupan penyemperitan.
Ini mesin IBM satu langkah merupakan pilihan utama untuk pengeluaran botol farmaseutikal dan bekas kosmetik yang mana konsistensi dimensi tidak boleh dirundingkan. Setiap kitaran pada EP80 menjalankan tiga operasi serentak: semasa prabentuk baharu dibentuk melalui suntikan di Stesen 1, kelompok sebelumnya ditiup ke bentuk akhir di Stesen 2, dan botol yang telah siap dari Stesen 2 dilucutkan dan dihantar ke penghantar suapan keluar di Stesen 3. Paralelisme triaksial ini bermakna output produktif bersamaan dengan masa kitaran suntikan sahaja - bukan jumlah suntikan campur tiupan campur lontaran - memberikan EP80 kelebihan daya pemprosesan yang ketara berbanding sistem tiupan regangan dua peringkat untuk bekas isipadu kecil dan sederhana.
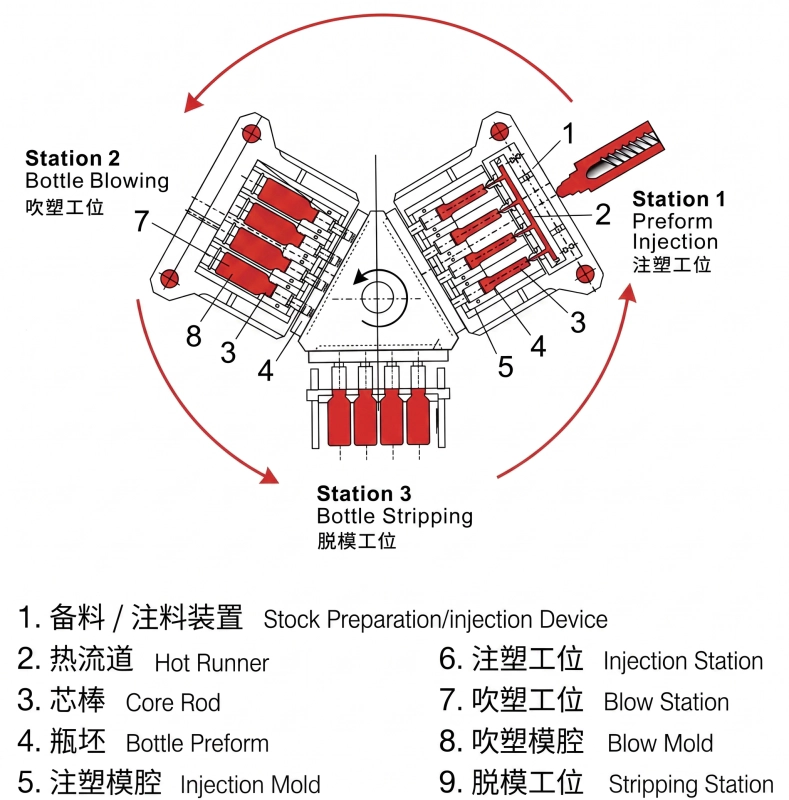
Proses Tiga Stesen: Cara EP80 Berfungsi
Stesen 1 - Suntikan Praform
Granul plastik dicairkan di dalam tong dan disuntik ke dalam rongga suntikan di bawah tekanan terkawal. Geometri leher botol dan benang dibentuk dengan tepat di dalam acuan suntikan. Acuan suntikan terbuka dan mandrel yang membawa acuan panas dipindahkan ke Stesen 2 melalui turet berputar.
Stesen 2 - Acuan Tiup
Praform panas dikembungkan oleh udara termampat dari teras mandrel. Bentuk botol ditentukan sepenuhnya oleh rongga acuan tiup. Udara mengembungkan praform ke luar melawan dinding acuan yang telah disejukkan, dan botol mengambil dimensi akhirnya. Acuan terbuka dan turet mara ke Stesen 3.
Stesen 3 - Lontaran dan Penyampaian
Botol yang telah siap dan disejukkan ditanggalkan dari mandrel dan dilepaskan ke penghantar suapan keluar. Memandangkan ketiga-tiga stesen beroperasi serentak, kitaran berulang secara berterusan. Tiada operasi sekunder, tiada mesin penekan penyahkilat dan tiada pemanasan semula botol diperlukan - ketiga-tiga operasi berkongsi satu jam kitaran.
Parameter Teknikal Utama - EVER POWER EP80
| Parameter | Item (EN) | Unit | EP80 |
|---|---|---|---|
| Sistem Suntikan | |||
| Diameter Skru | Diameter Skru | mm | 55 mm |
| Nisbah L/D Skru | Skru L/D | - | 22:1 |
| Berat Suntikan | Berat Suntikan | g | 466 g |
| Kuasa Pemanasan | Kuasa Pemanasan | KW | 18 KW |
| Zon Pemanasan Tong | Bilangan Zon Tong | - | 4+U |
| Strok Suntikan | Strok Suntikan | mm | 180 mm |
| Sistem Pengapit | |||
| Daya Pengapit Suntikan | Daya Pengapit Suntikan | KN | 800 |
| Strok Pembukaan Suntikan | Strok Pembukaan untuk Suntikan | mm | 140 mm |
| Daya Pengapit Tiup | Daya Pengapit Tiupan | KN | 120 |
| Pukulan Pembukaan Pukulan | Pukulan Pembukaan untuk Meniup | mm | 140 mm |
| Ketinggian Lif Menara | Mengangkat Ketinggian Meja Putar | mm | 70 mm |
| Acuan | |||
| Saiz Platen Maks (PxL) | Saiz Platen Maks (P x L) | mm | 800x400 mm |
| Ketebalan Acuan | Ketebalan Acuan | mm | 280 mm |
| Diameter Botol Maksimum | Diameter Botol | mm | 120 mm |
| Ketinggian Botol Maksimum | Ketinggian Botol | mm | 220 mm |
| Julat Isipadu Botol | Isipadu Botol yang Sesuai | ml | 1-2000 |
| Strok Pelucutan | Strok Pelucutan | mm | 230 mm |
| Sistem Hidraulik | |||
| Tekanan Hidraulik | Tekanan Hidraulik | MPa | 14 |
| Kuasa Motor | Kuasa Motor | KW | 18.5+18.5 KW |
| Masa Kitaran Kering | Kitaran Kering | S | 4 |
| Kuasa Keseluruhan | Kuasa Keseluruhan | KW | 55 |
| Kuasa Operasi | Kuasa Operasi | % | 52-70 |
| Parameter Lain | |||
| Tekanan Udara Mampat | Tekanan Udara Min | MPa | 0.7-1.2 |
| Kapasiti Udara | Kapasiti Udara Mampat | M3/min | 0.7 |
| Aliran Air Penyejuk | Aliran Air | M3/j | 4 |
| Tekanan Air Penyejuk | Tekanan Air Penyejuk | MPa | 0.3-0.4 |
| Dimensi (P x L x T) | Dimensi Keseluruhan | M | 4.5x1.6x2 M |
| Berat Bersih | Berat Bersih | Tan | 10 Tan |
Nota: Semua parameter adalah untuk rujukan sahaja. EVER POWER berhak untuk mengubah suai spesifikasi disebabkan oleh penambahbaikan peralatan.
Kiraan Rongga Maksimum setiap Isipadu Bekas (EP80 - Untuk Rujukan)
| Kelantangan | 10ml | 30ml | 60ml | 100ml | 250ml | 500ml | 1000ml |
|---|---|---|---|---|---|---|---|
| Kaviti Maksimum | 20 | 18 | 14 | 12 | 8 | 5-6 | 3-4 |
Senibina Perkakasan Teras EP80
Bingkai Keluli Gaya Eropah Penuh
Katil mesin monolitik dan pelekap platen mesin CNC memastikan keselarian antara platen pengapit suntikan dan tiupan. Permukaan bar pengikat dikeraskan secara induksi. Daya pengapit EP80 adalah 20-30% melebihi pesaing dengan tan setara disebabkan oleh struktur pengapit bertekanan yang ditingkatkan.
Skru dan Laras Bimetallik
Unit pemplastik menggunakan laras berlapis bimetal dan skru aloi keras yang dinilai untuk sebatian gentian kaca dan mineral. Diameter skru EP80 55 mm pada 22:1 L/D memberikan homogenisasi menyeluruh dengan kapasiti tembakan 466 g, meliputi julat penuh berat botol untuk kelas tan ini.
Kawalan Hidraulik Injap Berkadaran
Kedua-dua tekanan suntikan dan tekanan tiupan dikawal selia melalui injap hidraulik berkadar servo. Ini membolehkan pemprofilan suntikan berbilang peringkat (halaju isi, pertukaran, tekanan pek) untuk prabentuk berdinding nipis dan kawalan tanjakan tekanan tiupan yang tepat yang menghapuskan kecacatan anyaman jejari yang biasa berlaku dalam sistem injap tiupan peringkat tunggal.
Sistem Kawalan Skrin Sentuh PLC
Panel kawalan EP80 menjalankan skrin sentuh PLC berwarna penuh dengan storan resipi parameter. Semua pembolehubah proses - suhu, tekanan, halaju, pemasaan - ditetapkan dan dipantau dari satu skrin. Sejarah penggera, kaunter pengeluaran dan kod ralat direkodkan dan dipaparkan dalam masa nyata.
Sistem Pelari Panas yang Dioptimumkan
Manifold pelari panas acuan suntikan direka bentuk untuk aliran zon mati sifar, memastikan sisihan berat gram merentasi semua rongga diminimumkan. Ketepatan kawalan suhu hingga tambah atau tolak 1 darjah menghalang degradasi bahan sensitif haba dan penting untuk kejelasan yang konsisten dalam bekas lutsinar.
Reka Bentuk Rod Teras Khas
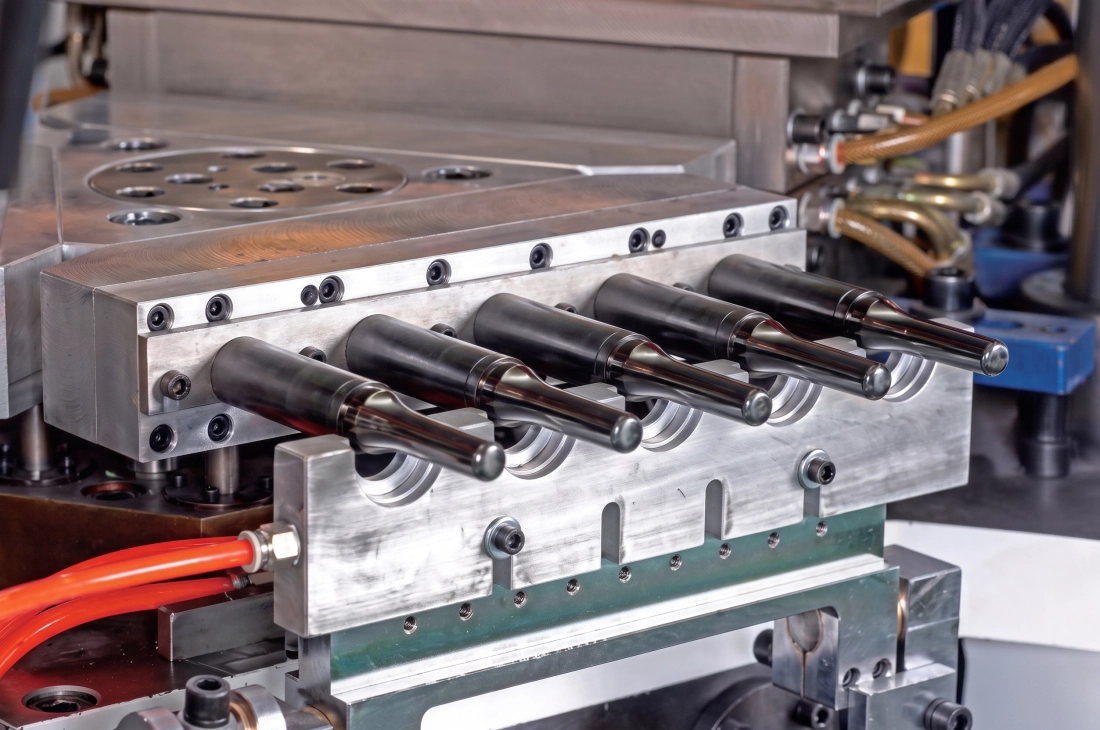
Mandrel (rod teras) mempunyai saluran penyejukan dalaman yang mengurangkan suhu teras antara stesen suntikan dan tiupan, mempercepatkan fasa penyejukan. Mandrel kitaran pantas membolehkan EP80 mencapai kitaran kering 4 S tanpa mengorbankan keseragaman penyejukan prabentuk atau kestabilan dimensi.
Acuan Tiup Suntikan vs. Acuan Tiup Penyemperitan: Mengapa IBM Menang untuk Kontena Ketepatan
Pembeli yang menilai peralatan kontena berongga sering membandingkan IBM dan EBM berdasarkan kos modal sahaja. EP80 lebih daripada sekadar pilihan mesin - ia merupakan pilihan proses yang menentukan ekonomi pengeluaran jangka panjang anda dan had kualiti yang boleh dicapai oleh kemudahan anda. Perbandingan di bawah mencerminkan perbezaan pengeluaran sebenar yang secara langsung mempengaruhi kos setiap seribu botol anda dan keupayaan anda untuk memenangi kontrak bekalan farmaseutikal dan kosmetik.
| Tidak. | Item Perbandingan | Suntikan Meniup (IBM) | Penyemperitan Hembusan (EBM) |
|---|---|---|---|
| 1 | Konsistensi Berat Botol | Variasi berat lebih kurang 1% | Variasi berat lebih kurang 3% |
| 2 | Keseragaman Ketebalan Dinding | Ketebalan dinding seragam di seluruh | Ketebalan dinding berbeza-beza 10-20% |
| 3 | Leher Botol / Benang | Tiada deretan, tiada garisan pemisah di leher | Tanda potong, pangkal dan leher yang lemah |
| 4 | Kecembungan Asas | Kecembungan positif yang kuat, asas yang stabil | Kecembungan lemah akibat kimpalan picit |
| 5 | Sisa Bahan | Sifar sisa - tiada kilat atau skrap | Skrap 20-40% daripada kilat picit |
| 6 | Keupayaan Dinding Ultra Nipis | Kurang sesuai untuk dinding yang sangat nipis | Ketebalan dinding boleh laras melalui pengawal |
| 7 | Kepekaan Alam Sekitar | Tidak sensitif terhadap perubahan persekitaran | Pelarasan kerap diperlukan |
| 8 | Kiraan dan Output Rongga | Peronggaan tinggi, hasil tinggi, mulut rata | Kurang kaviti, output yang lebih rendah, leher yang tidak sekata |
| 9 | Jangka Hayat dan Kos Acuan | Jangka hayat acuan yang panjang, sesuai dengan larian volum tinggi yang berterusan | Hayat acuan yang lebih pendek, kos permulaan yang lebih rendah |
| 10 | Jejak | Sistem bersepadu yang padat, jejak kecil | Lebih banyak peralatan tambahan, luas lantai yang lebih besar |
| 11 | Pembentukan Bekas Oval | Lebih mencabar untuk membentuk bentuk bujur | Lebih mudah membentuk profil bujur |
Medan Aplikasi dan Jenis Kontena untuk EP80
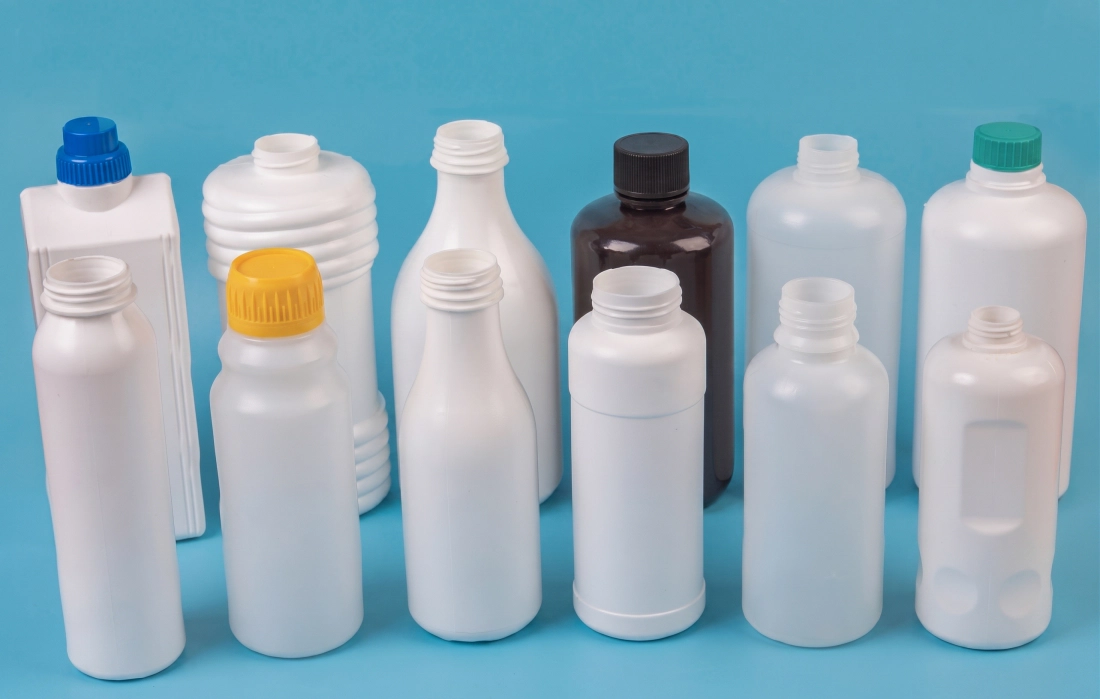
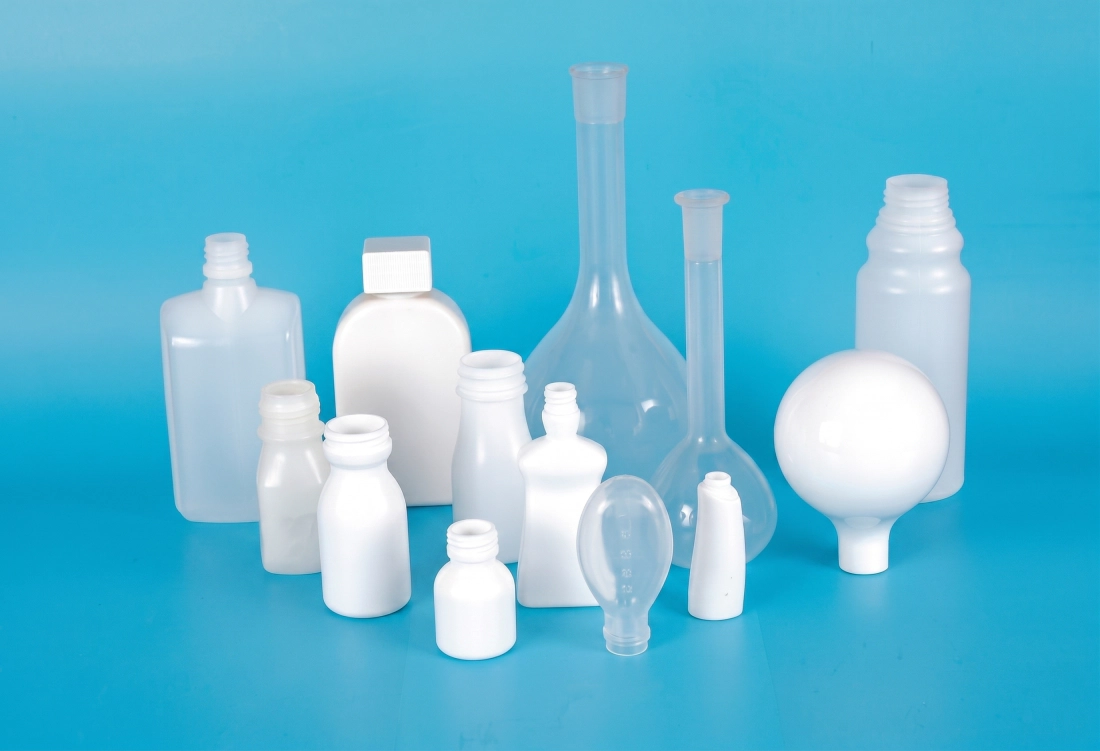
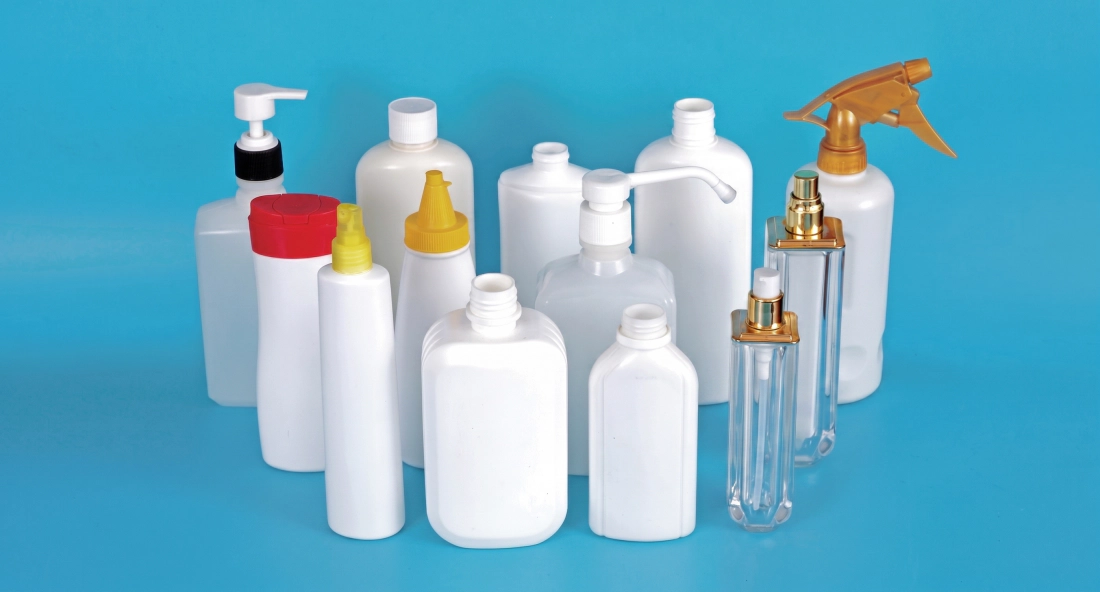
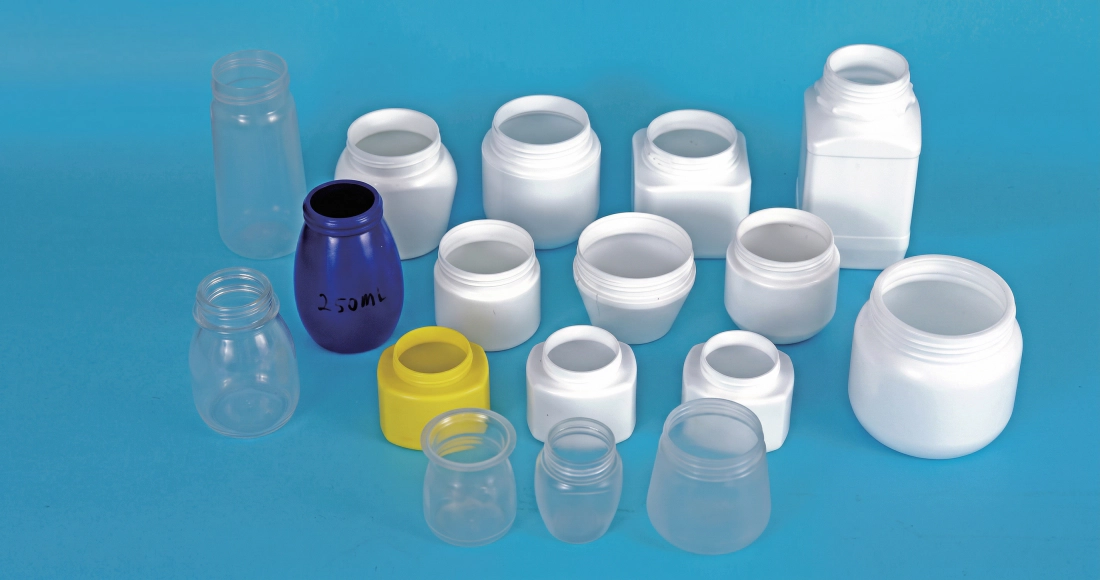
EP80 direka bentuk untuk menghasilkan botol dan bekas dari 1ml hingga isipadu maksimum untuk model ini, meliputi pelbagai keperluan pembungkusan utama merentasi empat vertikal pasaran utama. Jadual di bawah menunjukkan jenis bekas dan segmen industri di mana ini peralatan pengacuan tamparan suntikan automatik memberikan pulangan komersial tertinggi.
Industri Farmaseutikal
- Botol titisan mata (LDPE, 5-30ml)
- Botol tablet dan kapsul oral (HDPE, 30-500ml)
- Botol semburan hidung dan pam (PP)
- Botol ubat cecair dengan penutup kalis kanak-kanak
- Botol vaksin dan reagen (LDPE, 1-20ml)
- Botol pil HDPE ambar dan putih gred GMP
Industri Kosmetik
- Botol aplikator deodoran roll-on (PE, 50-100ml)
- Tiub maskara dan botol tongkat (PP, 5-20ml)
- Botol pengilat kuku (PS, 10-30ml)
- Botol pam losyen dan serum (PCTG, 30-200ml)
- Balang krim mulut lebar (PP/PS)
- Botol alas bedak dan toner
Produk dan Makanan Bayi
- Botol susu bayi (PP, PPSU, 150-300ml)
- Botol pencedok susu formula bayi
- Bekas madu dan sirap (LDPE)
- Bekas minuman khas isipadu kecil
- Botol sampel minyak masak
- Pembungkusan yogurt dan tenusu
Kimia Harian dan Perindustrian
- Botol syampu dan perapi (HDPE/PP)
- Dispenser pensanitasi tangan dan losyen
- Botol sampel bendalir automotif
- Botol pekat kimia pertanian
- Bekas produk pembersihan
- Botol reagen industri dengan leher yang tepat
Ketepatan Pengindeksan Rotary Tiga Stesen: Kejuruteraan Pemindahan 120 Darjah
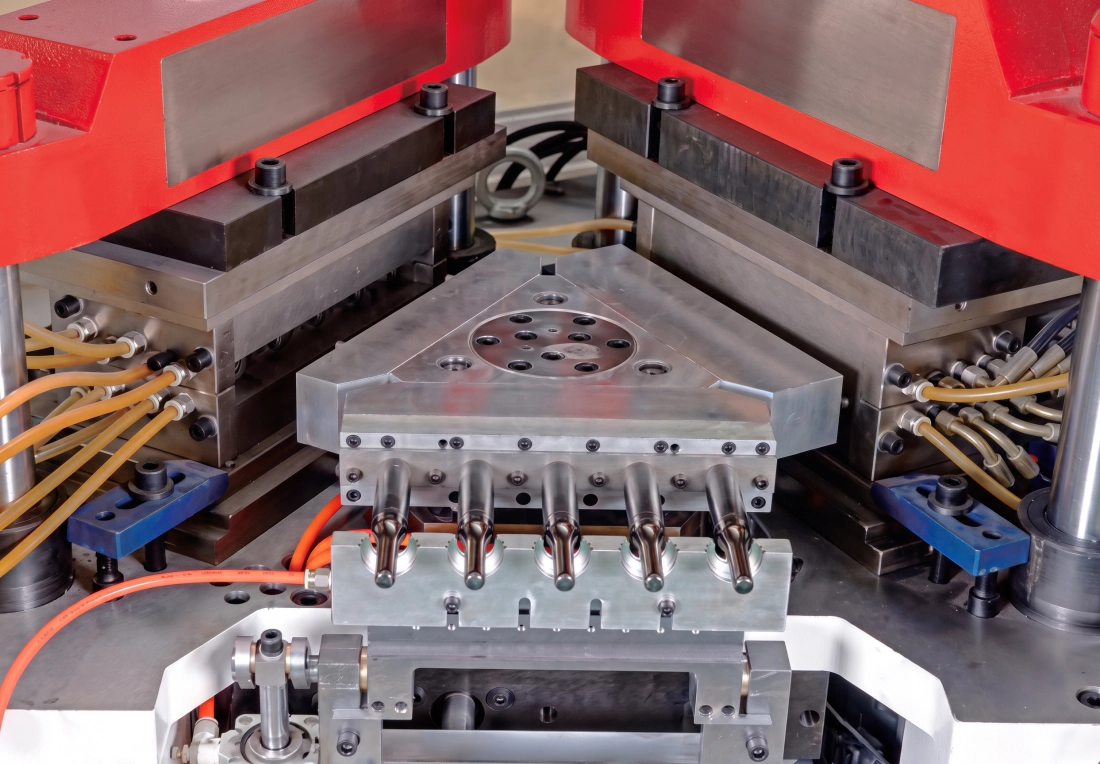
Inti proses satu langkah IBM ialah turet berputar yang membawa susunan mandrel melalui tiga stesen 120 darjah secara serentak: suntikan, pengacuan tiupan dan lontaran. Pada EP80, mekanisme kritikal ini menggunakan pembahagi sudut berketepatan tinggi - unit pengindeksan yang dibina khas yang diperoleh daripada teknologi meja putar pusat pemesinan - yang mencapai kebolehulangan kedudukan lebih baik daripada 0.02 darjah setiap kitaran.
Mengapa ini penting? Mandrel, yang membawa preform panas dari stesen suntikan ke stesen tiup, mesti sejajar dengan rongga acuan tiup dalam lingkungan beberapa persepuluh milimeter. Sebarang ralat sudut bermakna preform memasuki rongga tiup di luar pusat, mengakibatkan taburan dinding yang tidak sekata, kesipian badan botol, atau lebih teruk - mandrel menghentam dinding rongga dan menyebabkan kerosakan alat. Pembahagi sudut standard pada EP80 memastikan bahawa walaupun pada kelajuan pengeluaran 4 saat setiap kitaran, pemindahan diselesaikan dengan nyahpecutan hidraulik yang menghapuskan kejutan mekanikal pada mekanisme pengindeksan dan acuan.
EP80 melaksanakan pengangkatan dan putaran turet sebagai gerakan serentak - turet naik untuk membersihkan garisan pemisah acuan dan berputar serentak, mengurangkan masa pemindahan yang tidak produktif kepada minimum mutlak. Piawaian litar hidraulik berganda pada model ini bermakna litar suntikan dan pengapit beroperasi secara bebas, jadi peningkatan daya pengapit tidak mewujudkan gangguan tekanan dalam litar suntikan semasa fasa penahan. Pemisahan ini juga membolehkan kawalan injap berkadar yang lebih halus ke atas tekanan tiupan, penting apabila membentuk botol LDPE berdinding nipis di mana tekanan tiupan berlebihan 0.05 MPa pun menyebabkan anyaman atau ubah bentuk bahu.
Analisis Pulangan Pelaburan dan Kecekapan Pengeluaran: Mengapa Memilih EP80?
Kos pemerolehan EP80 mesti dinilai berdasarkan lima pemacu kecekapan yang boleh diukur yang menentukan kos setiap seribu botol dan tempoh pembayaran balik. Jurutera pembelian yang hanya menilai harga mesin - tanpa lima faktor ini - secara sistematik memandang rendah platform IBM dan terlebih menganggarkan ekonomi EBM untuk aplikasi sasaran mereka.
1. Sifar Skrap Kilat
IBM tidak menghasilkan sebarang skrap kilat dan tiada skrap picit. EBM menjana 20-40% berat botol sebagai skrap setiap kitaran. Pada 200 tan PP setahun, IBM sifar skrap menjimatkan 40-80 tan resin setiap tahun. Pada 1,500 USD setiap tan, iaitu 60,000-120,000 USD dalam penjimatan bahan mentah setiap tahun daripada satu mesin sahaja.
2. Tiada Buruh Deflashing
EBM memerlukan operasi penyahkilapan sekunder - sama ada mekanikal sebaris atau manual - menambah kos buruh, jejak mesin kedua dan titik kegagalan kualiti tambahan. Botol IBM daripada EP80 dikeluarkan dari penghantar tanpa memerlukan pemprosesan pasca sebelum pengisian atau pelabelan, menjimatkan 1-3 operator setiap syif.
3. Daya pemprosesan Kitaran Kering Pendek
EP80 mencapai kitaran kering 4 S. Dengan 14 rongga pada 60ml, output tahunan pada masa operasi 6,000 jam melebihi 75.0 juta botol. Kepekatan daya pemprosesan ini ke dalam mesin padat tunggal mengurangkan jumlah pelaburan aset bagi setiap unit kapasiti berbanding talian EBM berbilang mesin pada output setara.
4. Penukaran Acuan Pantas
Acuan suntikan dan acuan tiup pada EP80 boleh ditukar dalam masa 2-4 jam oleh pasukan dua orang yang terlatih. Penarikan balik resipi daripada PLC menghapuskan sepenuhnya masa persediaan untuk kerja berulang. Kemudahan yang menjalankan 8-15 SKU pada satu EP80 mencapai kekerapan pertukaran acuan sebanyak 2-4 seminggu dengan jumlah masa henti pertukaran di bawah 10% jam pengeluaran yang tersedia.
Jejak dan Kecekapan Utiliti
Jejak EP80 sebanyak 4.5x1.6x2 M menggabungkan suntikan, tiupan dan lontaran ke dalam satu sampul mesin. Bandingkan ini dengan talian EBM dua mesin (penyemperit ditambah mesin tiupan, ditambah mesin penekan deflash, ditambah penghantar) yang biasanya menempati 3-4 kali ganda luas lantai untuk daya pemprosesan yang setara. Sambungan utiliti - udara termampat pada 0.7-1.2 MPa, air penyejuk pada aliran 4 M3/j, sambungan elektrik pada jumlah 55 KW - semuanya adalah utiliti titik tunggal, mengurangkan kerumitan pemasangan dan overhed penyelenggaraan berterusan.
Kos pembinaan kilang dalam persekitaran bilik bersih gred farmaseutikal boleh mencecah 2,000-5,000 USD setiap meter persegi. Jejak padat EP80 secara langsung mengurangkan kawasan bilik bersih yang diperlukan untuk menghasilkan jumlah output tertentu - faedah modal yang tidak muncul dalam jadual perbandingan mesin tetapi memberi kesan yang ketara kepada ekonomi projek keseluruhan.
Ciri-ciri dan Piawaian Reka Bentuk Acuan IBM Siri EP
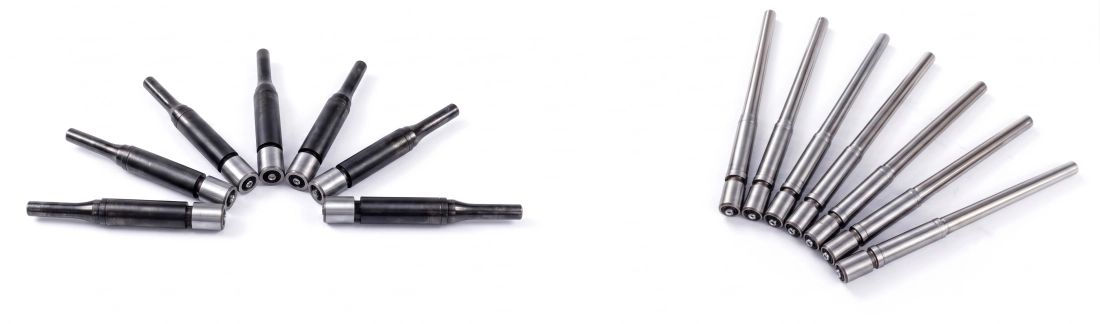
- ■Reka bentuk rongga aktif dan blok leher - rongga dan blok leher acuan suntikan boleh dilaraskan secara bebas, membolehkan dimensi badan tiub prabentuk ditala halus tanpa menggantikan keseluruhan set acuan. Laluan minyak dan air direka khas untuk pengagihan suhu yang stabil dan mudah ditanggalkan.
- ■Gred keluli premium - Badan acuan suntikan menggunakan keluli tahan karat 4Cr13 atau keluli aloi S136 berkekuatan tinggi yang diimport. S136 ialah keluli tahan kakisan yang digilap cermin dengan kekerasan tembus hingga 52 HRC. Badan acuan tiupan boleh dihasilkan dalam aloi magnesium-aluminium untuk kekonduksian terma yang unggul dan jisim inersia yang dikurangkan pada turet berputar.
- ■Reka bentuk pelari panas dan prabentuk yang dioptimumkan - manifold pelari panas direka bentuk untuk meminimumkan sisihan berat gram merentasi semua rongga dan untuk mengurangkan variasi ketebalan dinding dalam badan prabentuk. Reka bentuk mandrel memastikan penghantaran udara yang seragam untuk pengembangan tiupan yang konsisten dan penyejukan yang pantas.
- ■Dimensi benang leher dan pengedap yang tepat - diameter dalam dan luar mulut botol, pic ulir dan geometri bebibir dimesin mengikut toleransi lukisan. Kadar pengedap penutup ialah 100% merentasi sampel yang dijalankan oleh pengeluaran.
- ■Sifar kilatan di leher dan pangkal - geometri proses IBM menghapuskan kilatan garisan pemisah pada mulut botol dan kilatan kimpalan picit di pangkal. Botol keluar dari EP80 tanpa memerlukan pemangkasan pada kedua-dua hujungnya.
- ■Metrik konsistensi produk - saiz, berat, kedudukan garisan pemisah dan ketebalan dinding adalah konsisten merentasi semua rongga dan merentasi kelompok pengeluaran, membolehkan pelanggan farmaseutikal mengesahkan pengeluaran berdasarkan statistik setiap kelompok tanpa overhed pemeriksaan 100%.
Panduan Pemilihan Peralatan: Adakah EP80 Sesuai untuk Keperluan Pengeluaran Anda?
Memilih tan IBM yang betul memerlukan pengiraan persilangan tiga pembolehubah: berat prabentuk, kiraan rongga yang diperlukan dan output sasaran sejam. Gunakan rangka kerja ini untuk mengesahkan sama ada EP80 bersaiz betul untuk aplikasi anda atau untuk memahami parameter pengeluaran yang boleh disokongnya.
Langkah 1: Kira Berat Prabentuk
Ambil berat botol sasaran dalam gram (termasuk leher, badan dan tapak). Tambahkan 2-5% untuk kusyen proses. Berat suntikan EP80 sebanyak 466 g mestilah sama atau lebih besar daripada (berat prabentuk sasaran x bilangan kaviti). Contohnya: prabentuk 5g pada 8 kaviti memerlukan berat tembakan 40g, jauh dalam kapasiti 466 g.
Langkah 2: Kira Kiraan Rongga yang Diperlukan
Output sasaran (botol/jam) dibahagikan dengan (3600 saat / masa kitaran dalam saat) memberikan rongga yang diperlukan. Pada kitaran 4 S dan sasaran 10,000 botol sejam: 10,000 / (3600 / 4) = minimum 12 rongga. Semak semula jadual rongga di atas untuk mengesahkan bahawa EP80 boleh menghantarnya pada isipadu botol anda.
Langkah 3: Sahkan Kecocokan Platen
Susun atur acuan suntikan (jejak susunan rongga) mesti muat dalam saiz platen maksimum EP80 iaitu 800x400 mm. Aplikasi botol lebar (diameter lebih besar daripada 120mm) atau botol tinggi (ketinggian lebih besar daripada 220mm) melebihi sampul acuan EP80 dan memerlukan model yang lebih besar. Sahkan OD dan ketinggian botol anda sebelum menentukan kiraan rongga.
Langkah 4: Tekanan Bahan dan Suntikan
PP memerlukan tekanan suntikan dan suhu leburan yang lebih tinggi berbanding LDPE. PC dan PETG memerlukan suhu tong yang lebih tinggi dan masa pemadatan yang lebih lama. Tekanan sistem hidraulik EP80 sebanyak 14 MPa dan motor 18.5+18.5 KW menyokong daya suntikan yang diperlukan untuk PP dan bahan gred kejuruteraan pada berat suntikan yang dinilai. Sahkan spesifikasi resin anda dengan pasukan aplikasi EVER POWER sebelum membuat pesanan.
Jurutera aplikasi EVER POWER menyediakan rundingan teknikal pra-jualan percuma untuk mengesahkan dimensi kontena, bahan, kiraan rongga dan sasaran pengeluaran anda berdasarkan spesifikasi EP80. Hubungi kami dengan lukisan botol dan ringkasan pengeluaran anda untuk pengesahan kesesuaian bertulis.
Gambaran Keseluruhan Struktur Mesin dan Garis Panduan Penyelenggaraan
EP80 dibina berdasarkan tiga modul fungsi teras. Memahami keperluan penyelenggaraannya adalah penting untuk mengekalkan metrik prestasi mesin - kitaran kering, kadar output dan kualiti produk - sepanjang hayat pengeluaran peralatan sepenuhnya.
Modul 1 - Unit Suntikan: Skru, Laras, Pelari Panas
Unit suntikan mencairkan dan mengukur plastik ke dalam rongga pra-bentuk. Penyelenggaraan harian: periksa profil suhu laras terhadap titik set, periksa hujung skru dan periksa cincin untuk penunjuk haus, dan sahkan suhu zon pelari panas berada dalam lingkungan 2 darjah daripada titik set sebelum dimulakan. Mingguan: periksa jalur penebat laras, periksa pengedap silinder suntikan untuk merengek minyak, dan bersihkan sebarang pencemaran warna daripada pengeluaran sebelumnya. Bulanan: tarik dan bersihkan cincin semak dan pemasangan hujung skru; periksa penerbangan skru untuk haus dan ukur diameter lubang laras untuk kelegaan. Gantikan laras jika kelegaan melebihi toleransi pengilang untuk mengelakkan pintasan cair dan ketidakseragaman berat tembakan.
Prosedur penyingkiran: apabila bertukar daripada warna gelap kepada warna cerah atau daripada resin kejuruteraan kepada resin komoditi, gunakan sebatian penyingkiran komersial pada suhu tong 10 darjah di atas titik set bahan baharu. Jalankan 5-10 tembakan penyingkiran sebelum bertukar kepada bahan baharu. Jangan sekali-kali meninggalkan tong terbiar pada suhu pemprosesan selama lebih daripada 20 minit tanpa penyingkiran - degradasi haba semasa tempoh terbiar adalah punca utama pencemaran bintik hitam semasa dimulakan semula.
Modul 2 - Unit Pengapit dan Pengindeksan Putar
Sistem pengapit dan pengindeks putar menanggung beban mekanikal tertinggi dan mempunyai keperluan kedudukan yang paling tepat. Setiap hari: sapukan gris pada permukaan bar pengikat dan rel panduan meja putar mengikut jadual pelinciran (EVER POWER menentukan gred gris - jangan gantikan dengan gris tujuan umum, yang mungkin tidak mengekalkan kelikatan pada suhu operasi). Periksa silinder pengapit hidraulik untuk resapan minyak pada pengedap rod. Dengar bunyi luar biasa semasa putaran pengindeksan - sebarang klik logam atau teragak-agak menunjukkan galas pembahagi sudut yang memerlukan pemeriksaan.
Bulanan: periksa keselarian platen dengan penunjuk dail merentasi empat kedudukan bar pengikat; sisihan lebih besar daripada 0.05mm memerlukan pengatupan semula. Periksa ketepatan kedudukan pengindeksan dengan meletakkan penunjuk dail pada permukaan rujukan pada turet dan sahkan bahawa kedudukan yang sama diulangi dalam lingkungan 0.02mm selepas 100 kitaran pengindeksan berturut-turut. Jika hanyutan diperhatikan, laraskan hentian mekanikal atau hubungi perkhidmatan EVER POWER.
Modul 3 - Sistem Hidraulik dan Litar Penyejukan
Sistem hidraulik merupakan tulang belakang tenaga EP80. Tekanan sistem ditetapkan pada 14 MPa. Setiap hari: periksa paras minyak hidraulik dalam kaca penglihatan tangki, periksa paparan suhu minyak (julat operasi biasa 40-55 darjah Celsius; melebihi 60 darjah menunjukkan masalah litar penyejukan atau penyumbatan penapis), dan periksa semua kelengkapan hos hidraulik yang kelihatan untuk sebarang masalah air mata. Penunjuk penapis minyak mesti diperiksa setiap 250 jam - penunjuk merah memerlukan penggantian elemen penapis segera, bukan penangguhan.
Litar penyejukan: EP80 memerlukan air penyejukan yang bersih dan bebas kerak pada tekanan 0.3-0.4 MPa dan aliran 4 M3/j. Pasang sistem rawatan air di hulu mesin untuk mencegah pembentukan kerak kalsium di dalam saluran penyejukan acuan. Pengumpulan kerak hanya 1mm dalam saluran 6mm mengurangkan kecekapan penyejukan sebanyak lebih 30%, memanjangkan masa kitaran dan mengurangkan output. Siram litar penyejukan dengan larutan penyahkerak setiap tahun. Kualiti air penyejuk mestilah pH neutral (6.5-7.5) dan mengandungi perencat anti-karat yang serasi dengan bahan acuan aloi kuprum dan aluminium.
Penyelesaian Siap Guna dan Perkhidmatan Penyesuaian daripada EVER POWER
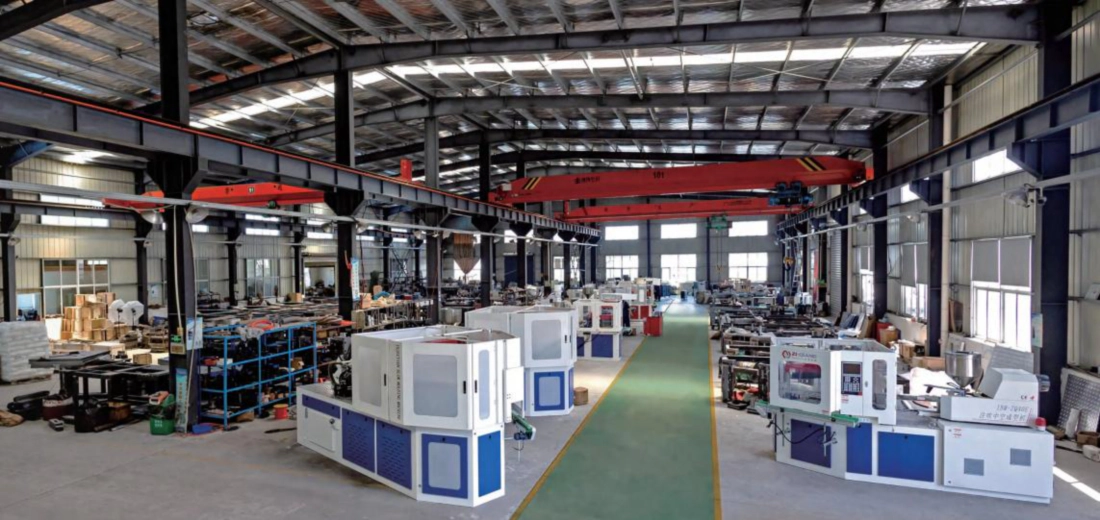
EVER POWER membekalkan EP80 sama ada sebagai mesin kendiri atau sebagai pusat barisan pengeluaran botol siap guna yang lengkap. Bagi pelanggan yang menubuhkan kemudahan baharu atau mengembangkan barisan produk kontena baharu, pendekatan siap guna menghapuskan risiko penyepaduan yang datang daripada mendapatkan mesin, acuan, alat bantu dan peralatan hiliran IBM daripada vendor berasingan.
Reka Bentuk dan Pembuatan Acuan
Jurutera EVER POWER membangunkan set acuan suntikan dan tiup daripada lukisan botol pelanggan atau fail 3D. Acuan pelari panas berbilang rongga dalam keluli S136 atau 4Cr13. Prototaip acuan rongga tunggal untuk pengesahan kontena sebelum melaksanakan perkakas pengeluaran rongga tinggi. Percubaan acuan T0 dijalankan di kilang sebelum penghantaran.
Integrasi Peralatan Bantu
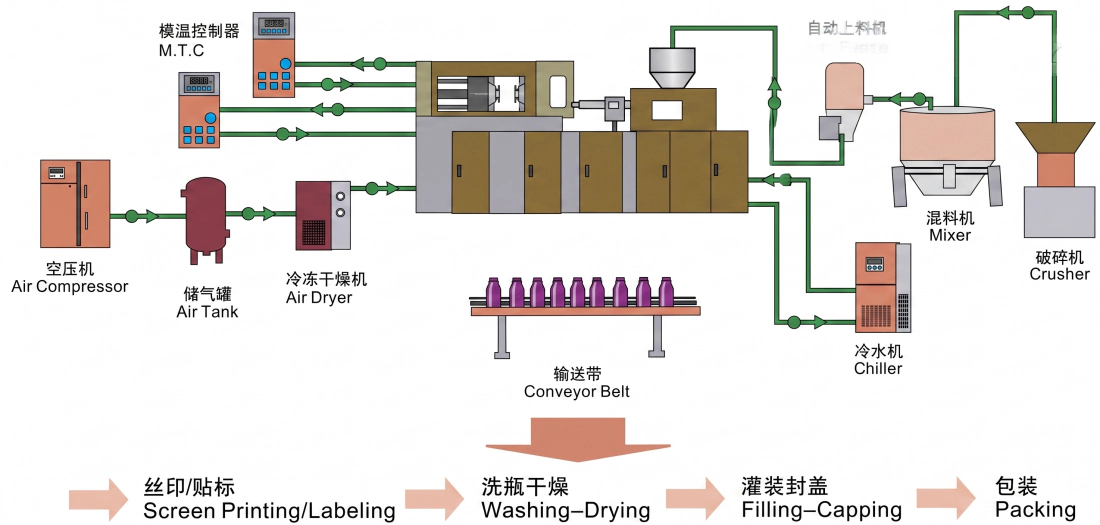
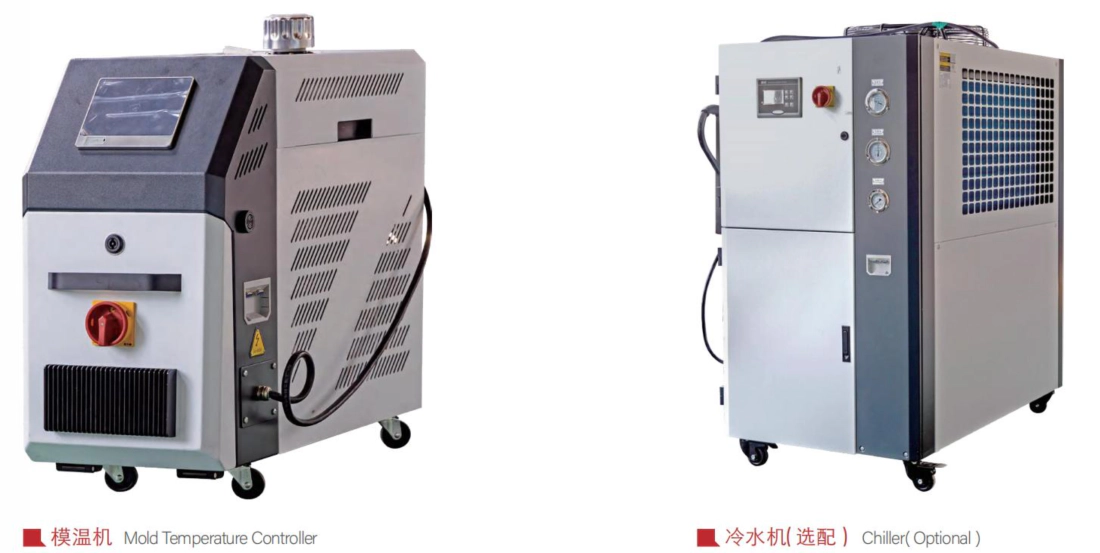
Barisan siap guna EVER POWER merangkumi: pemampat udara skru, tangki udara dan pengering udara, pengawal suhu acuan, penyejuk industri, pemuat automatik, tali sawat, sistem percetakan skrin dan pelabelan, talian basuh dan pengeringan, dan mesin pengisian dan penutup automatik. Semua peralatan tambahan ditentukan dan dipra-integrasikan untuk dipadankan dengan kadar output EP80.
Sistem Kualiti Hiliran
Mesin pemeriksaan visual botol sebaris pilihan (sistem penglihatan mesin untuk kilat, ubah bentuk dan pengesanan pencemaran), penguji kebocoran automatik, mesin pembungkusan automatik dan pendiri karton. Untuk barisan farmaseutikal, ujian kebocoran sebaris 100% dan pemeriksaan penglihatan tersedia sebagai modul bersepadu yang dipadankan dengan kelajuan output penghantar EP80.
Konfigurasi GMP dan Bilik Bersih
Bagi pelanggan farmaseutikal yang memerlukan pengeluaran gred GMP, EVER POWER menawarkan penyesuaian mesin termasuk: pelinciran sistem tertutup untuk mencegah pencemaran zon produk, penutup keselamatan keluli tahan karat, penutup mesin yang ditapis HEPA untuk keserasian bilik bersih Kelas 100,000 dan sokongan dokumentasi untuk protokol kelayakan peralatan (IQ/OQ/PQ).
Peralatan Bantu Tersedia dengan EP80
Kawalan Kualiti dan Piawaian Pembuatan
Pemesinan CNC Komponen Kritikal
Katil mesin, platen pengapit dan semua permukaan jitu dimesin CNC dalam persediaan tunggal untuk menjamin ketepatan geometri. Keselarian platen disahkan dengan pengukuran laser hingga 0.02mm. Lubang bar pengikat diasah mengikut toleransi H7 untuk kesesuaian galas bebas gangguan.
Pengerasan Induksi Tie-Bar
Palang pengikat menjalani pengerasan aruhan frekuensi tinggi kepada kekerasan permukaan 52-58 HRC diikuti dengan pengisaran jitu. Rawatan permukaan ini memberikan rintangan haus terhadap sentuhan gelongsor berulang platen pengapit selama berjuta-juta kitaran tanpa rasa sakit atau gegaran.
Kebersihan Litar Hidraulik
Semua litar hidraulik dibilas, diuji tekanan dan kiraan zarah disahkan sebelum pemasangan. Kebersihan minyak hidraulik dikekalkan pada ISO 4406 Kelas 17/15/12 sebagai minimum. Kepekaan pencemaran injap berkadar dan servo memerlukan tahap kebersihan ini untuk mengelakkan gelendong injap melekat dan mengawal hanyutan.
Ujian Larian Kilang 72 Jam
Setiap EP80 menjalani ujian beban berterusan minimum 72 jam di kilang sebelum penghantaran. Dalam tempoh ini, sampel output pengeluaran diukur untuk konsistensi berat, keseragaman ketebalan dinding dan ketepatan dimensi. Sebarang parameter di luar spesifikasi mencetuskan penangguhan dan tindakan pembetulan sebelum mesin diluluskan untuk penghantaran.
Pematuhan Keselamatan CE
EP80 ditanda CE selaras dengan keperluan Arahan Jentera EU. Ciri-ciri keselamatan termasuk: pintu keselamatan saling berkunci dengan gangguan litar hidraulik, perlindungan langsir cahaya di zon akses pengendali, hentian kecemasan di semua kedudukan pengendali dan kawalan pengendali dua tangan untuk tetapan acuan manual. Dokumentasi CE disediakan dengan setiap mesin.
Perkhidmatan Selepas Jualan dan Sokongan Teknikal
Pemasangan dan Pentauliahan
Jurutera kanan EVER POWER bertanggungjawab untuk pemasangan, pentauliahan dan ujian penerimaan. Jurutera kekal di tapak sehingga mesin mencapai keadaan pengeluaran yang stabil dan semua pengendali dilatih tentang operasi mesin, pertukaran acuan dan penyelenggaraan rutin. Kriteria penerimaan dipersetujui sebelum penghantaran dan didokumenkan dalam laporan pentauliahan.
Program Penyelenggaraan Pencegahan
EVER POWER menyediakan perkhidmatan peringatan penyelenggaraan berjadual untuk semua mesin yang sedang digunakan. Kalendar penyelenggaraan merangkumi tugas harian, mingguan, bulanan dan tahunan. Penyelenggaraan proaktif menghalang kerosakan yang tidak dirancang dan mengurangkan keperluan penghantaran alat ganti kecemasan yang mahal. Pelanggan yang mengikuti jadual penyelenggaraan pencegahan secara konsisten melaporkan ketersediaan mesin melebihi 95%.
Talian Perkhidmatan 24x7
Talian hotline perkhidmatan EVER POWER tersedia 24 jam sehari, 7 hari seminggu. Untuk kerosakan pengeluaran segera, hubungi atau mesej talian perkhidmatan dan jurutera yang berkelayakan akan bertindak balas dalam masa 2 jam untuk mendiagnosis masalah dari jauh. Jika perkhidmatan di tapak diperlukan, EVER POWER akan menghantar juruteknik dengan masa tindak balas minimum yang tersedia untuk lokasi anda.
Inventori Alat Ganti
EVER POWER mengekalkan inventori alat ganti yang komprehensif untuk semua komponen EP80 termasuk pengedap hidraulik, kartrij injap berkadar, jalur pemanasan, sensor suhu, tali sawat pemacu dan komponen elektrik. Alat ganti boleh dihantar ke seluruh dunia dalam tempoh 48 jam untuk item dalam stok. Item haus cepat kritikal tersedia untuk inventori tempatan yang dipegang pelanggan berdasarkan cadangan EVER POWER.
Program Latihan Teknikal
Selain latihan pemasangan standard, EVER POWER menawarkan modul latihan khusus: operasi mesin, pengoptimuman proses acuan, penukaran dan persediaan acuan, penyelenggaraan sistem hidraulik dan penyelesaian masalah proses untuk bahan tertentu seperti PP, LDPE dan PCTG. Latihan boleh dijalankan di kilang EVER POWER atau di kemudahan pelanggan.
Soalan Lazim - EVER POWER EP80
Apakah bahan yang boleh diproses oleh EP80?
EP80 serasi dengan HDPE, LDPE, PP, PS (termasuk PS lutsinar gred bakteria asid laktik), ABS, EVA, bahan jagung berasaskan bio, PCTG dan termoplastik yang serupa. Untuk resin kejuruteraan seperti PC, PETG dan Tritan, skru L/D 22:1 dan zon pemanasan 4+N menyediakan masa kediaman dan profil suhu yang diperlukan untuk pemplastikan yang menyeluruh dan bebas degradasi. Sahkan gred resin anda dengan kejuruteraan aplikasi EVER POWER sebelum membuat pesanan.
Bolehkah EP80 digunakan untuk pengeluaran GMP farmaseutikal?
Ya. EP80 boleh dikonfigurasikan untuk persekitaran pengeluaran GMP farmaseutikal. Ciri-ciri utama yang menyokong GMP termasuk: proses satu langkah menghapuskan pemindahan botol antara mesin yang memperkenalkan risiko pencemaran dalam sistem dua peringkat; sistem pelinciran tertutup menghalang pencemaran pelincir zon produk; dan mesin boleh ditentukan dengan kandang keselamatan keluli tahan karat yang sesuai untuk pemasangan bilik bersih. EVER POWER boleh menyediakan dokumentasi peralatan untuk menyokong proses kelayakan IQ/OQ/PQ untuk pengesahan kemudahan farmaseutikal.
Berapa lamakah masa yang diperlukan untuk menukar acuan pada EP80?
Pasukan dua orang yang terlatih boleh menyelesaikan pertukaran acuan penuh (acuan suntikan, acuan tiup dan set mandrel) pada EP80 dalam masa kira-kira 2-4 jam, bergantung pada reka bentuk acuan dan pengalaman kekerapan pertukaran pasukan. Penarikan semula resipi PLC menghapuskan masa kemasukan semula parameter untuk set acuan ulangan. Kemudahan yang melabur dalam plat pengapit pelepasan cepat untuk tapak acuan boleh mengurangkan pertukaran kepada kurang daripada 2 jam.
Apakah pensijilan yang dibawa oleh EP80?
EP80 ditanda CE untuk pasaran Eropah. Reka bentuk mesin mematuhi keperluan keselamatan Arahan Jentera EU termasuk pelindung saling berkunci, sistem henti kecemasan dan piawaian keselamatan elektrik. EVER POWER ialah pengeluar yang diperakui ISO. Dokumentasi mesin disediakan dalam Bahasa Inggeris dan boleh dibekalkan dalam bahasa lain atas permintaan untuk pasaran eksport.
Berapakah masa tunggu untuk EP80 dan set acuan yang berkaitan?
Masa penghantaran mesin standard untuk EP80 adalah 45-75 hari dari pengesahan pesanan dan penerimaan deposit, bergantung pada jadual pengeluaran semasa pesanan dibuat. Set acuan biasanya dibekalkan dalam masa 60-90 hari dari pengesahan akhir lukisan botol dan spesifikasi bahan. Mesin dan set acuan boleh dijadualkan tiba serentak untuk pemasangan yang diselaraskan. Hubungi EVER POWER untuk masa penghantaran semasa semasa pertanyaan.
Bersedia untuk Menentukan EVER POWER EP80 untuk Barisan Pengeluaran Anda?
Hantarkan lukisan botol, isipadu sasaran, spesifikasi bahan dan output yang diperlukan setiap jam kepada pasukan kejuruteraan aplikasi kami. Kami akan mengesahkan kiraan rongga dan konfigurasi mesin yang betul secara bertulis dan menyediakan cadangan komersial terperinci dalam tempoh 3 hari bekerja.
Maklumat tambahan
| disunting | oleh hyw |
|---|
Produk berkaitan
-
Mesin Pengacuan Tiupan Suntikan Elektrik Sepenuhnya Berkelajuan Tinggi EP60HE Kitaran Sifar Hidraulik 2.5s
-
Mesin Pengacuan Tiupan Suntikan Tugas Berat EP135 1350KN IBM Berrongga Tinggi untuk Botol Farmaseutikal Kosmetik
-
Mesin Pengacuan Tiupan Suntikan Industri EP110 1100KN Peralatan IBM Automatik untuk Botol Isipadu Besar
-
Mesin Pengacuan Tiupan Suntikan Satu Langkah Automatik EP60 600KN Pengilang Botol Kosmetik Farmaseutikal
-
Mesin Pengacuan Tiupan Suntikan Satu Langkah Automatik EP40 400KN untuk Botol Kosmetik Farmaseutikal CE ISO


