
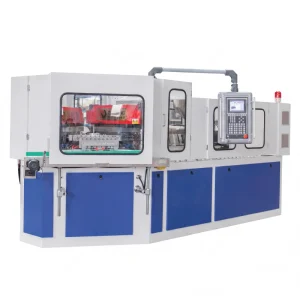
İlaç ve Kozmetik Şişeleri için Otomatik Tek Aşamalı Enjeksiyonlu Şişirme Kalıplama Makinesi EP40 400KN CE ISO
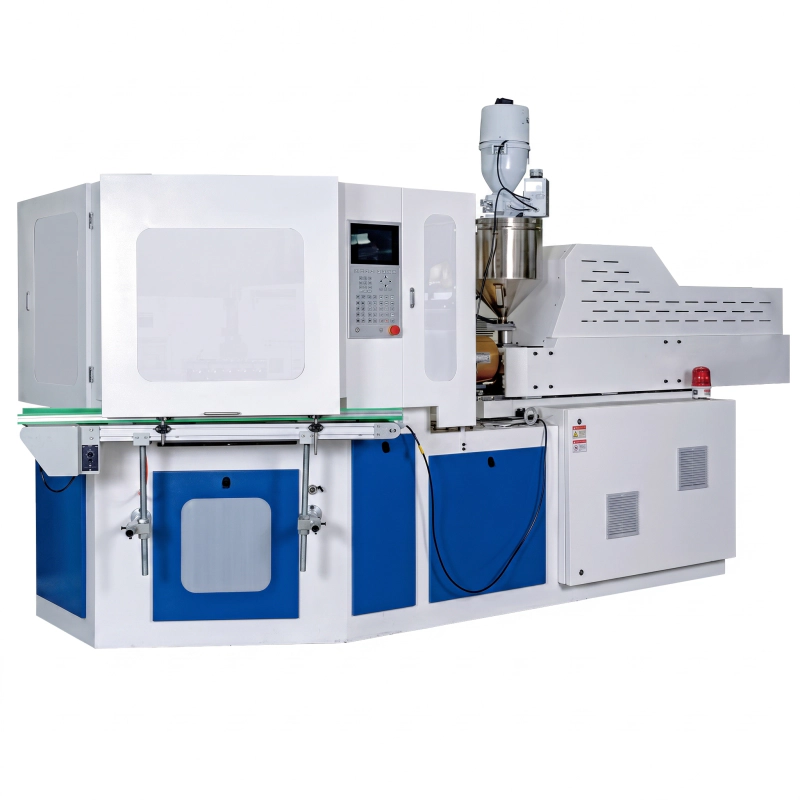
EVER POWER EP40 enjeksiyonlu şişirme kalıplama makinesi, 400 kN sıkıştırma kuvveti, 190-260 g enjeksiyon ağırlığı, 3,5 saniye kuru çevrim ve 9 adede kadar kalıp haznesi çıkışı sunar. 1 ml'den 1500 ml'ye kadar ilaç, kozmetik ve günlük kimyasal şişeler için üç istasyonlu tek aşamalı IBM prosesi ile çapak oluşmaz. CE sertifikalı, servo-hidrolik tahrikli, sektör ortalamasına göre 20% enerji tasarrufu sağlar.
EVER POWER EP40 Tek Aşamalı Enjeksiyonlu Şişirme Kalıplama Makinesi Nedir?
EVER POWER EP40, hassas içi boş kap üretimi için tasarlanmış, tam otomatik, tek aşamalı bir IBM (Enjeksiyonlu Şişirme Kalıplama) makinesidir. enjeksiyon şişirme kalıplama makinesi üreticisiEVER POWER, onlarca yıllık takım ve proses uzmanlığını bu modele yoğunlaştırarak, ön kalıp enjeksiyonundan son şişirmeye ve fırlatmaya kadar tüm şişe işleminin, operatör müdahalesi olmadan, makineler arasında malzeme transferi olmadan ve ekstrüzyon şişirme sistemlerini karakterize eden çapak ve ayırma hattı atıkları olmadan tek bir makine döngüsünde tamamlandığı bir makine sunmuştur.
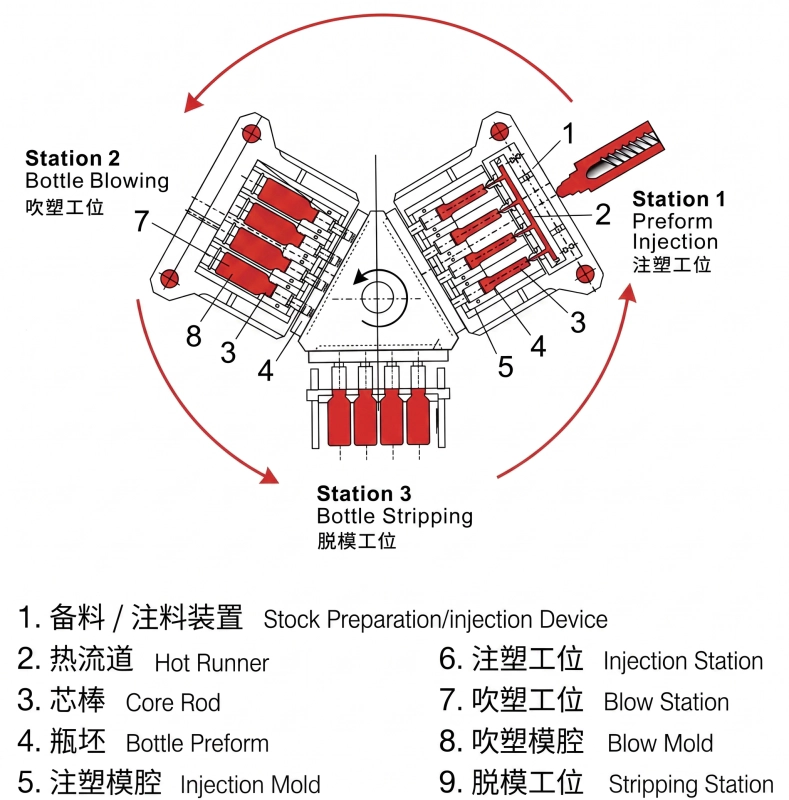
Bu tek adımlı IBM makinesi Boyutsal tutarlılığın vazgeçilmez olduğu ilaç şişesi üfleme ve kozmetik ambalaj imalatı için tercih edilen seçenektir. EP40'taki her döngü üç eş zamanlı işlemi yürütür: 1. İstasyonda yeni ön kalıplar enjeksiyon kalıplama yöntemiyle üretilirken, 2. İstasyonda önceki parti son şekline üflenir ve 2. İstasyondan çıkan tamamlanmış şişeler 3. İstasyonda çıkış konveyörüne taşınır. Bu üç eksenli paralellik, üretim çıktısının yalnızca enjeksiyon döngü süresine eşit olduğu anlamına gelir - enjeksiyon, üfleme ve fırlatma sürelerinin toplamına değil - bu da EP40'a küçük ve orta hacimli kaplar için iki aşamalı germe üfleme sistemlerine göre önemli bir verimlilik avantajı sağlar.
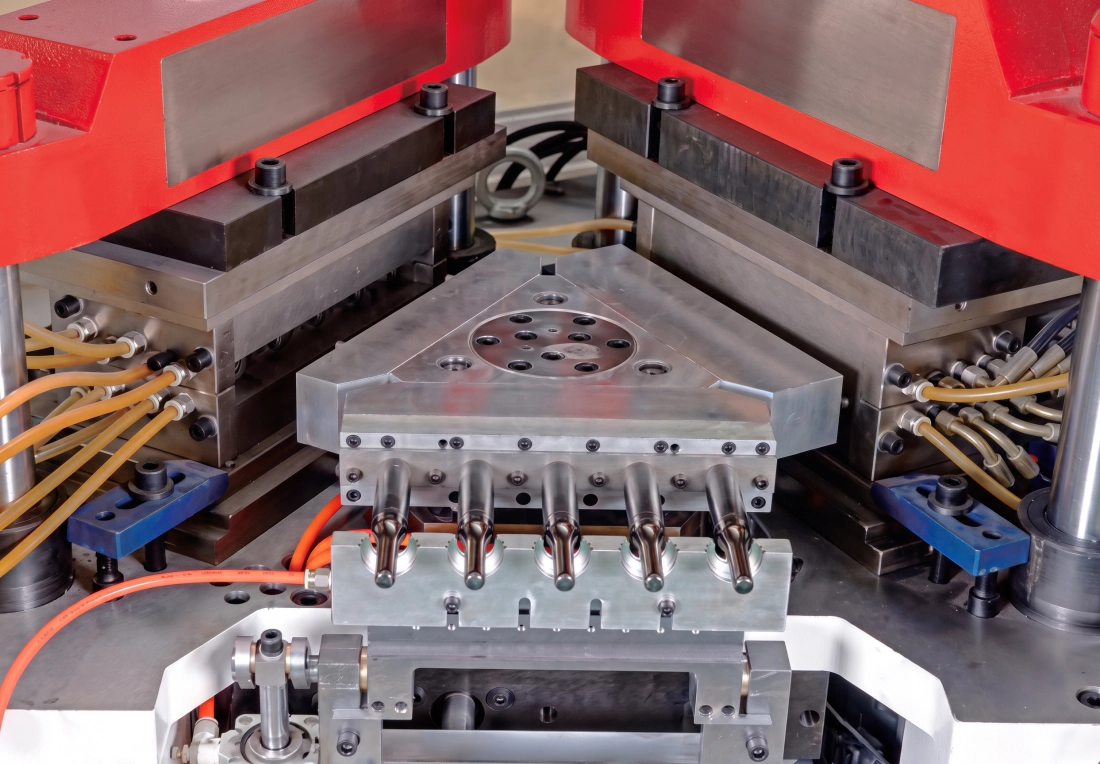
Üç Aşamalı İşlem: EP40 Nasıl Çalışır?
İstasyon 1 - Ön Kalıp Enjeksiyonu
Plastik granüller namluda eritilir ve kontrollü basınç altında enjeksiyon boşluğuna enjekte edilir. Şişe boynu ve diş geometrisi enjeksiyon kalıbında hassas bir şekilde oluşturulur. Enjeksiyon kalıbı açılır ve sıcak ön şekli taşıyan mandrel, döner taret vasıtasıyla 2. istasyona aktarılır.
İstasyon 2 - Şişirme Kalıplama
Sıcak ön kalıp, mandrel çekirdeğinden gelen basınçlı hava ile şişirilir. Şişenin şekli tamamen şişirme kalıbı boşluğu tarafından belirlenir. Hava, ön kalıbı soğutulmuş kalıp duvarlarına doğru dışa doğru şişirir ve şişe son boyutlarını alır. Kalıp açılır ve taret 3. İstasyona ilerler.
İstasyon 3 - Boşaltma ve Taşıma
Soğutulmuş şişeler kalıplardan çıkarılarak çıkış konveyörüne boşaltılır. Üç istasyonun da aynı anda çalışması nedeniyle, döngü sürekli olarak tekrarlanır. İkinci bir işlem, çapak alma presi veya şişe yeniden ısıtma gerekmez; üç işlem tek bir döngü saatini paylaşır.
Başlıca Teknik Parametreler - EVER POWER EP40
| Parametre | Ürün (EN) | Birim | EP40 |
|---|---|---|---|
| Enjeksiyon Sistemi | |||
| Vida Çapı | Vida Çapı | mm | 40/45 mm |
| Vida L/D Oranı | Vida L/D | - | 22:1 |
| Enjeksiyon Ağırlığı | Enjeksiyon Ağırlığı | G | 190/260 g |
| Isıtma Gücü | Isıtma Gücü | KW | 7,5 kW |
| Varil Isıtma Bölgeleri | Varil Bölgesi Sayısı | - | 3+N |
| Enjeksiyon Vuruşu | Enjeksiyon Vuruşu | mm | 120 mm |
| Sıkıştırma Sistemi | |||
| Enjeksiyon Sıkıştırma Kuvveti | Enjeksiyonun Sıkıştırma Kuvveti | KN | 400 |
| Enjeksiyon Açılış Vuruşu | Enjeksiyon için Açılış Vuruşu | mm | 165 mm |
| Üfleme Kelepçesi Kuvveti | Üfleme Sıkıştırma Kuvveti | KN | 60 |
| Üfleme Açılış Vuruşu | Üfleme İçin Açılış Vuruşu | mm | 140 mm |
| Kule Asansörü Yüksekliği | Döner Tabla Kaldırma Yüksekliği | mm | 70 mm |
| Kalıba dökmek | |||
| Maksimum Baskı Plakası Boyutu (UxG) | Maksimum Baskı Plakası Boyutu (Uzunluk x Genişlik) | mm | 480x340 mm |
| Kalıp Kalınlığı | Kalıp Kalınlığı | mm | 180 mm |
| Maksimum Şişe Çapı | Şişenin Çapı | mm | 120 mm |
| Maksimum Şişe Yüksekliği | Şişe Yüksekliği | mm | 220 mm |
| Şişe Hacmi Aralığı | Uygun Şişe Hacmi | ml | 1-1500 |
| Sıyırma Vuruşu | Sıyırma Vuruşu | mm | 220 mm |
| Hidrolik Sistem | |||
| Hidrolik Basınç | Hidrolik Basınç | MPa | 14 |
| Motor Gücü | Motor Gücü | KW | 11 KW |
| Kurutma Döngüsü Süresi | Kuru Döngü | S | 3.5 |
| Toplam Güç | Toplam Güç | KW | 20 |
| Çalışma Gücü | Çalışma Gücü | % | 52-70 |
| Diğer Parametreler | |||
| Sıkıştırılmış Hava Basıncı | Minimum Hava Basıncı | MPa | 0.7-1.2 |
| Hava Kapasitesi | Sıkıştırılmış Hava Kapasitesi | M3/dak | 0.7 |
| Soğutma Suyu Akışı | Su Akışı | M3/saat | 3.5 |
| Soğutma Suyu Basıncı | Soğutma Suyu Basıncı | MPa | 0.3-0.4 |
| Boyutlar (Uzunluk x Genişlik x Yükseklik) | Genel Boyutlar | M | 3,5x1,3x1,7 M |
| Net ağırlığı | Net ağırlığı | Ton | 3,8 Ton |
Not: Tüm parametreler yalnızca referans amaçlıdır. EVER POWER, ekipman geliştirmeleri nedeniyle teknik özellikleri değiştirme hakkını saklı tutar.
Konteyner Hacmi Başına Maksimum Boşluk Sayısı (EP40 - Referans Amaçlı)
| Hacim | 10 ml | 30 ml | 60 ml | 100 ml | 250 ml | 500 ml | 1000 ml |
|---|---|---|---|---|---|---|---|
| Maksimum Boşluklar | 9 | 8 | 6 | 4 | 3 | 2 | 1 |
EP40'ın Temel Donanım Mimarisi
Tamamen Avrupa Tarzı Çelik Çerçeve
CNC işlenmiş monolitik makine yatağı ve baskı plakası bağlantıları, enjeksiyon ve üflemeli sıkıştırma plakaları arasında paralellik sağlar. Bağlantı çubuğu yüzeyleri indüksiyonla sertleştirilmiştir. EP40'ın sıkıştırma kuvveti, güçlendirilmiş basınçlı sıkıştırma yapısı sayesinde eşdeğer tonajdaki rakiplerine göre 20-30% daha yüksektir.
Bimetalik Vida ve Namlu
Plastikleştirme ünitesi, bimetalik astarlı bir hazne ve cam elyafı ve mineral dolgulu bileşikler için derecelendirilmiş sertleştirilmiş alaşımlı bir vida kullanır. 22:1 L/D oranında 40/45 mm EP40 vida çapı, bu tonaj sınıfı için tüm şişe ağırlıklarını kapsayan 190/260 g atış kapasitesiyle kapsamlı bir homojenizasyon sağlar.
Oransal Valf Hidrolik Kontrolü
Enjeksiyon basıncı ve üfleme basıncı, servo oransal hidrolik valfler aracılığıyla düzenlenir. Bu, ince duvarlı ön şekillendirilmiş parçalar için çok aşamalı enjeksiyon profillemesi (doldurma hızı, geçiş, paketleme basıncı) ve tek aşamalı üfleme valfi sistemlerinde yaygın olan radyal ağ kusurlarını ortadan kaldıran hassas üfleme basıncı rampası kontrolü sağlar.
PLC Dokunmatik Ekran Kontrol Sistemi
EP40 kontrol paneli, parametre reçete depolama özelliğine sahip tam renkli bir PLC dokunmatik ekranı çalıştırır. Tüm proses değişkenleri (sıcaklıklar, basınçlar, hızlar, zamanlamalar) tek bir ekrandan ayarlanır ve izlenir. Alarm geçmişi, üretim sayaçları ve hata kodları kaydedilir ve gerçek zamanlı olarak görüntülenir.
Optimize Edilmiş Sıcak Yolluk Sistemi
Enjeksiyon kalıplama sıcak yolluk manifoldu, sıfır ölü bölge akışı için tasarlanmıştır ve tüm boşluklardaki gram ağırlık sapmasının en aza indirilmesini sağlar. Sıcaklık kontrolünün artı veya eksi 1 dereceye kadar hassasiyeti, ısıya duyarlı malzemelerin bozulmasını önler ve şeffaf kaplarda tutarlı berraklık için gereklidir.
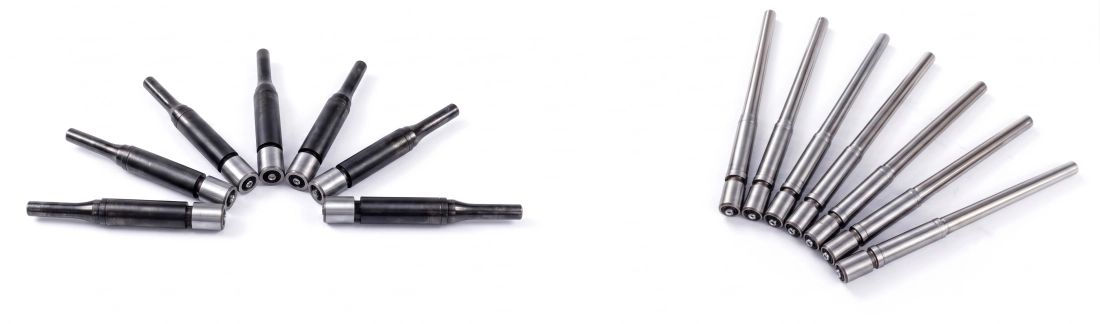
Özel Çekirdek Çubuk Tasarımı
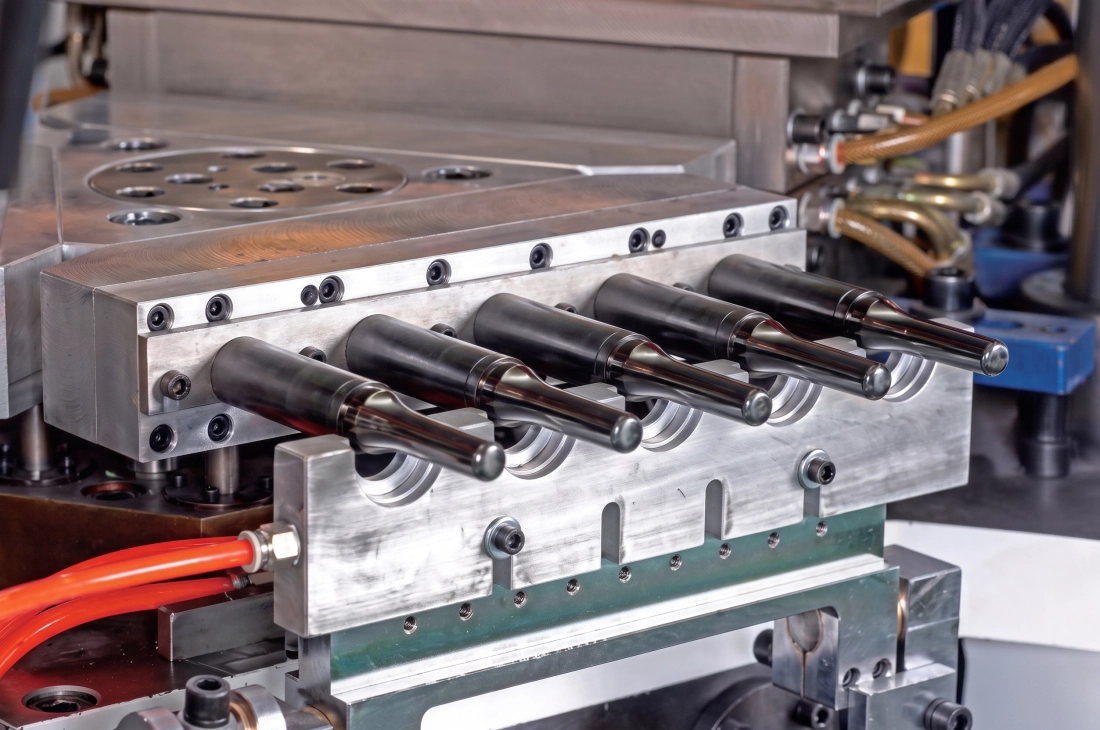
Kalıp çubukları (çekirdek çubukları), enjeksiyon ve üfleme istasyonları arasında çekirdek sıcaklığını düşüren ve soğutma aşamasını hızlandıran dahili soğutma kanallarına sahiptir. Hızlı çevrimli kalıp çubukları, EP40'ın ön kalıp soğutma homojenliğinden veya boyutsal kararlılıktan ödün vermeden 3,5 saniyelik kuru çevrim elde etmesini sağlar.
Enjeksiyonlu Şişirme Kalıplama mı, Ekstrüzyonlu Şişirme Kalıplama mı: IBM Hassas Konteynerlerde Neden Kazanıyor?
İçi boş kap ekipmanlarını değerlendiren alıcılar genellikle IBM ve EBM'yi yalnızca sermaye maliyeti açısından karşılaştırır. EP40, bir makine seçiminden daha fazlasıdır; uzun vadeli üretim ekonominizi ve tesisinizin ulaşabileceği kalite tavanını belirleyen bir süreç seçimidir. Aşağıdaki karşılaştırma, bin şişe başına maliyetinizi ve ilaç ve kozmetik tedarik sözleşmeleri kazanma yeteneğinizi doğrudan etkileyen gerçek üretim farklılıklarını yansıtmaktadır.
| HAYIR. | Karşılaştırma Öğesi | Enjeksiyonlu Şişirme (IBM) | Ekstrüzyon Şişirme (EBM) |
|---|---|---|---|
| 1 | Şişe Ağırlığı Tutarlılığı | Ağırlık değişimi yaklaşık 1% | Ağırlık değişimi yaklaşık 3% |
| 2 | Duvar Kalınlığı Homojenliği | Duvar kalınlığı her yerde homojen | Duvar kalınlığı 10-20% arasında değişmektedir. |
| 3 | Dar Boyun / Dişli | Flaş yok, boyunda ayrım çizgisi yok. | Kesme noktası, zayıflamış taban ve boyun |
| 4 | Taban Dışbükeyliği | Güçlü pozitif dışbükeylik, istikrarlı taban | Sıkıştırma kaynağı nedeniyle zayıf dışbükeylik |
| 5 | Malzeme Atığı | Sıfır atık - atık veya hurda yok | 20-40% sıkıştırma flaşından hurda |
| 6 | Ultra İnce Duvar Yeteneği | Çok ince duvarlar için daha az uygundur. | Duvar kalınlığı kumanda paneli üzerinden ayarlanabilir. |
| 7 | Çevreye Duyarlılık | Ortam değişikliklerine duyarlı değil. | Sık sık ayarlama gereklidir |
| 8 | Çürük Sayısı ve Çıktı | Yüksek kavitasyon, yüksek verim, düz ağız | Daha az boşluk, daha düşük verim, düzensiz boyun |
| 9 | Kalıp Ömrü ve Maliyeti | Uzun kalıp ömrü, sürekli yüksek hacimli üretimler için uygundur. | Daha kısa kalıp ömrü, daha düşük ilk maliyet |
| 10 | Ayak izi | Kompakt entegre sistem, küçük boyut | Daha fazla yardımcı ekipman, daha geniş zemin alanı |
| 11 | Oval Kap Şekillendirme | Oval şekiller oluşturmak daha zor. | Oval profiller oluşturmak daha kolay. |
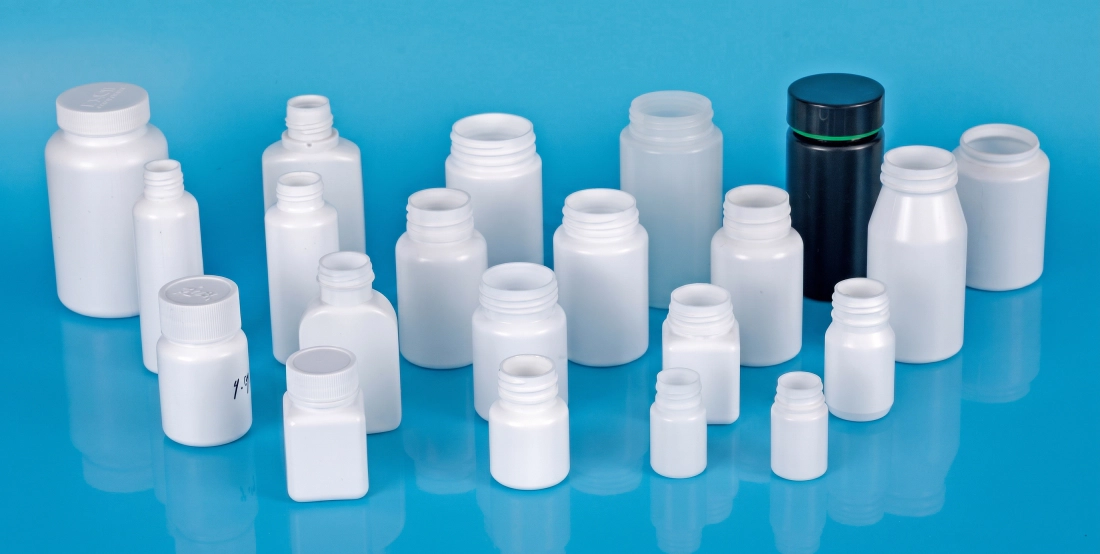
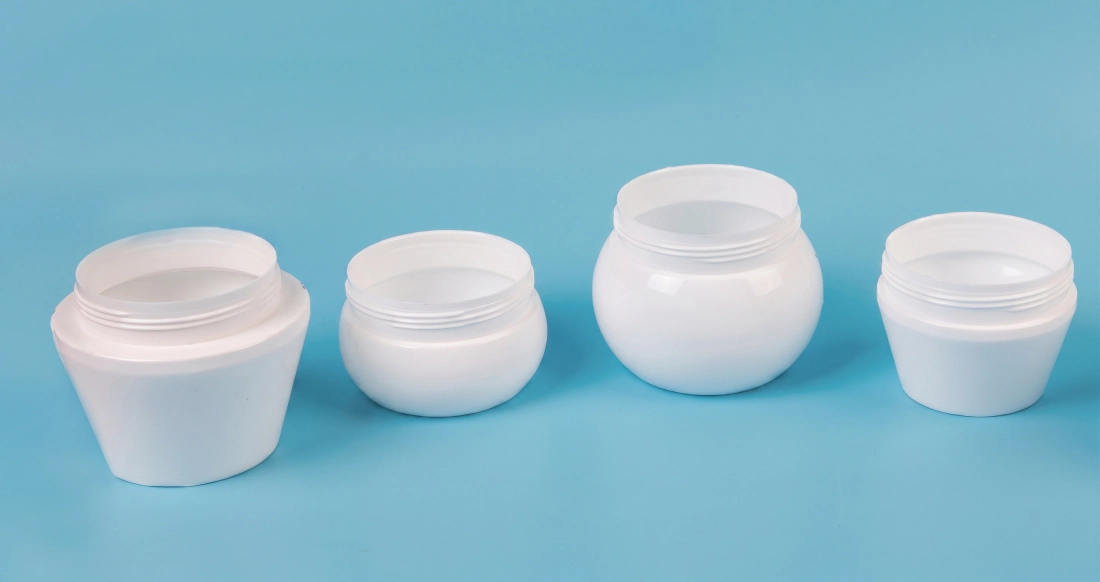
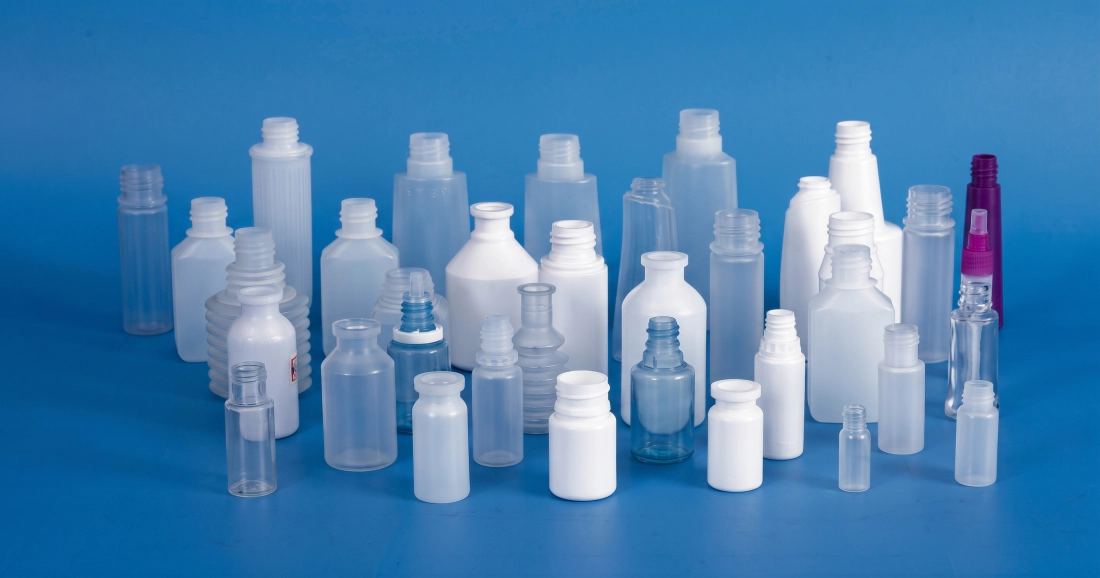
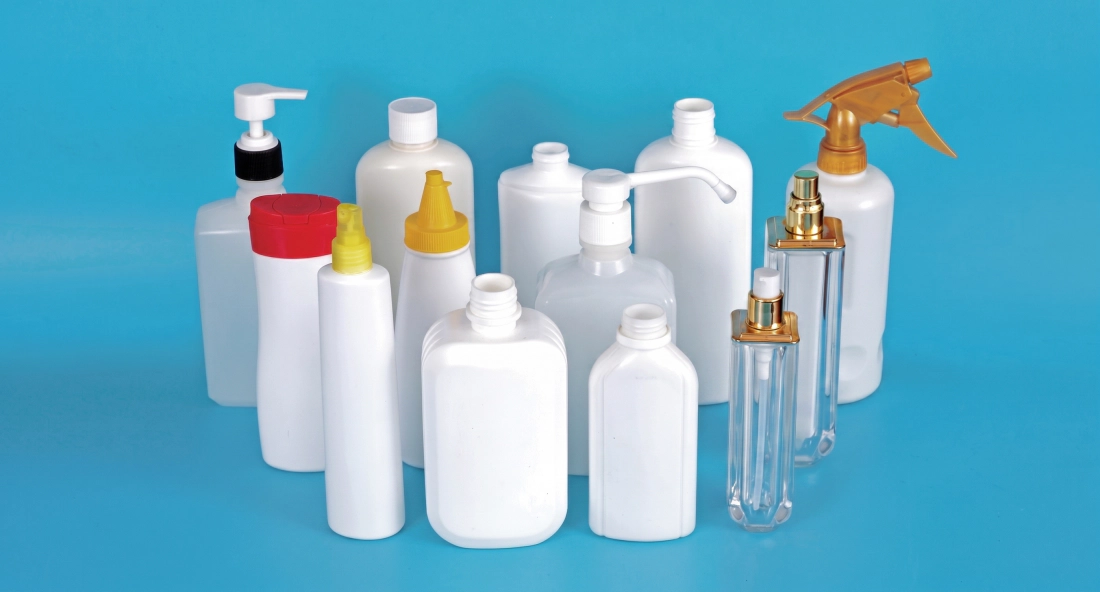
EP40 için Uygulama Alanları ve Konteyner Tipleri
EP40, 1 ml'den bu modelin maksimum hacmine kadar şişe ve kap üretmek üzere tasarlanmıştır ve dört ana pazar dikeyinde birincil ambalaj ihtiyaçlarının tamamını karşılamaktadır. Aşağıdaki tablo, bu modelin hangi kap türlerinde ve hangi sektörlerde kullanılabileceğini göstermektedir. otomatik enjeksiyonlu şişirme kalıplama ekipmanı en yüksek ticari getiriyi sağlar.
İlaç Endüstrisi
- Göz damlası şişeleri (LDPE, 5-30 ml)
- Ağızdan alınan tablet ve kapsül şişeleri (HDPE, 30-500 ml)
- Burun spreyi ve pompalı şişeler (PP)
- Çocuk kilidi bulunan kapaklı sıvı ilaç şişeleri
- Aşı ve reaktif şişeleri (LDPE, 1-20 ml)
- GMP standartlarına uygun kehribar ve beyaz HDPE ilaç şişeleri
Kozmetik Endüstrisi
- Roll-on deodorant aplikatör şişeleri (PE, 50-100 ml)
- Maskara tüpleri ve fırça şişeleri (PP, 5-20 ml)
- Oje şişeleri (PS, 10-30 ml)
- Losyon ve serum pompalı şişeleri (PCTG, 30-200 ml)
- Geniş ağızlı krem kavanozları (PP/PS)
- Fondöten ve tonik şişeleri
Bebek Ürünleri ve Gıdaları
- Bebek biberonları (PP, PPSU, 150-300 ml)
- Bebek maması ölçme şişeleri
- Bal ve şurup kapları (LDPE)
- Küçük hacimli özel içecek kapları
- Yenilebilir yağ numune şişeleri
- Yoğurt ve süt ürünleri ambalajı
Günlük Kimyasal ve Endüstriyel
- Şampuan ve saç kremi şişeleri (HDPE/PP)
- El dezenfektanı ve losyon dağıtıcıları
- Otomotiv sıvı numune şişeleri
- Tarım kimyasal konsantresi şişeleri
- Temizlik ürünü kapları
- Hassas boyunlu endüstriyel reaktif şişeleri
Servo-Hidrolik Sistem ile Geleneksel Hidrolik Sistem Arasındaki Teknik Karşılaştırma
EP40, kalıplama döngüsü sırasında enerji tüketimini temelden değiştiren yüksek tepkili bir servo-hidrolik tahrik sistemi içerir. Geleneksel sabit deplasmanlı hidrolik pompalarda, motor talepten bağımsız olarak tam hızda çalışır ve bekleme, soğutma ve fırlatma gibi düşük yük aşamalarında enerjiyi ısı olarak israf eder. EP40'taki servo motor, pompa deplasmanını sürekli olarak gerçek talebe göre ayarlayarak, soğutma ve bekleme aşamasında motor hızını sıfıra yakın bir değere düşürür.
Pratik sonuç: Çalışma gücü tüketimi, geleneksel sistemlerdeki 80-90%'ye kıyasla, toplam kurulu gücün yalnızca 52-70%'si seviyesindedir. Yağ sıcaklığı artışı önemli ölçüde bastırılır - sabit pompa sistemlerinde saatte 15-20 dereceye karşılık tipik olarak 5-8 derece Celsius - bu da hidrolik conta ömrünü uzatır ve yağ değişimleri ile filtre değişim sıklığını azaltır. Soğutma aşamalarında hidrolik istasyondaki gürültü 70 dB(A)'nın altına düşerek çalışma ortamını iyileştirir.
Yüksek basınçlı enjeksiyon ve sıkıştırma aşamasında, servo sistemi hassas basınç ve hız profillemesi için anlık tepe tork tepkisi sağlar. Bu hassas kontrol, ayırma hattında çapak oluşumunu azaltır ve her atışta tutarlı ön kalıp ağırlığı sağlar. Duvar kalınlığının her miligramının önemli olduğu ilaç ve kozmetik ambalajlarında, bu tekrarlanabilirlik doğrudan daha az ret ve bin şişe başına daha düşük malzeme maliyeti anlamına gelir.
Yatırım Getirisi ve Üretim Verimliliği Analizi: EP40'ı Neden Seçmelisiniz?
EP40'ın satın alma maliyeti, bin şişe başına maliyeti ve geri ödeme süresini belirleyen beş ölçülebilir verimlilik faktörüne göre değerlendirilmelidir. Sadece makine fiyatını değerlendiren (bu beş faktörü dikkate almayan) satın alma mühendisleri, IBM platformunu sistematik olarak düşük değerlendirir ve hedef uygulamaları için EBM ekonomisini abartır.
1. Sıfır Flaş Hurda
IBM, çapak veya sıkıştırma hattı atığı üretmez. EBM, döngü başına 20-401 TP3T şişe ağırlığında atık üretir. Yılda 200 ton PP ile, sıfır atık üreten IBM, yıllık 40-80 ton reçine tasarrufu sağlar. Ton başına 1.500 USD fiyatla, bu sadece bir makineden elde edilen yıllık 60.000-120.000 USD hammadde tasarrufu anlamına gelir.
2. Flaş Kaldırma İşçiliği Yok
EBM, ek işçilik maliyeti, ikinci bir makine alanı ve ek bir kalite hata noktası ekleyen, hat içi mekanik veya manuel ikinci bir çapak alma işlemi gerektirir. EP40'tan çıkan IBM şişeleri, doldurma veya etiketleme işleminden önce sıfır işlem sonrası gerektirmeden konveyörden çıkar ve vardiya başına 1-3 operatör tasarrufu sağlar.
3. Kısa Kuru Döngü Verimliliği
EP40, 3,5 saniyelik kuru çevrim süresine ulaşır. 60 ml'lik 6 hazne ile, 6.000 saatlik çalışma süresinde yıllık üretim 37 milyon şişeyi aşmaktadır. Bu üretim yoğunluğunun tek bir kompakt makinede toplanması, eşdeğer üretim kapasitesine sahip çoklu makine EBM hatlarına kıyasla, kapasite birimi başına toplam varlık yatırımını azaltır.
4. Hızlı Kalıp Değişimi
EP40'taki enjeksiyon kalıbı ve şişirme kalıbı, eğitimli iki kişilik bir ekip tarafından 2-4 saat içinde değiştirilebilir. PLC'den reçete geri çağırma özelliği, tekrarlanan işler için kurulum süresini tamamen ortadan kaldırır. Tek bir EP40 üzerinde 8-15 ürün çeşidi çalıştıran tesisler, toplam değişim kesintisi süresi 10%'nin altında olmak üzere haftada 2-4 kalıp değiştirme sıklığına ulaşır.
Alan Kullanımı ve Enerji Verimliliği
3,5x1,3x1,7 m'lik EP40 ayak izi, enjeksiyon, üfleme ve fırlatma işlemlerini tek bir makine gövdesinde birleştirir. Bunu, eşdeğer verimlilik için tipik olarak 3-4 kat daha fazla alan kaplayan iki makineli bir EBM hattıyla (ekstrüder artı üfleme makinesi, artı çapak alma presi, artı konveyör) karşılaştırın. Yardımcı bağlantılar - 0,7-1,2 MPa'da basınçlı hava, 3,5 m³/saat akış hızında soğutma suyu, toplam 20 KW elektrik bağlantısı - hepsi tek noktadan sağlanır, bu da kurulum karmaşıklığını ve devam eden bakım maliyetlerini azaltır.
İlaç üretim standartlarında temiz oda ortamlarında fabrika inşa maliyeti metrekare başına 2.000-5.000 ABD dolarına ulaşabilir. EP40'ın kompakt ayak izi, belirli bir üretim hacmi için gereken temiz oda alanını doğrudan azaltır; bu, makine karşılaştırma tablolarında görünmeyen ancak toplam proje ekonomisini önemli ölçüde etkileyen bir sermaye avantajıdır.
EP Serisi IBM Kalıp Özellikleri ve Tasarım Standartları
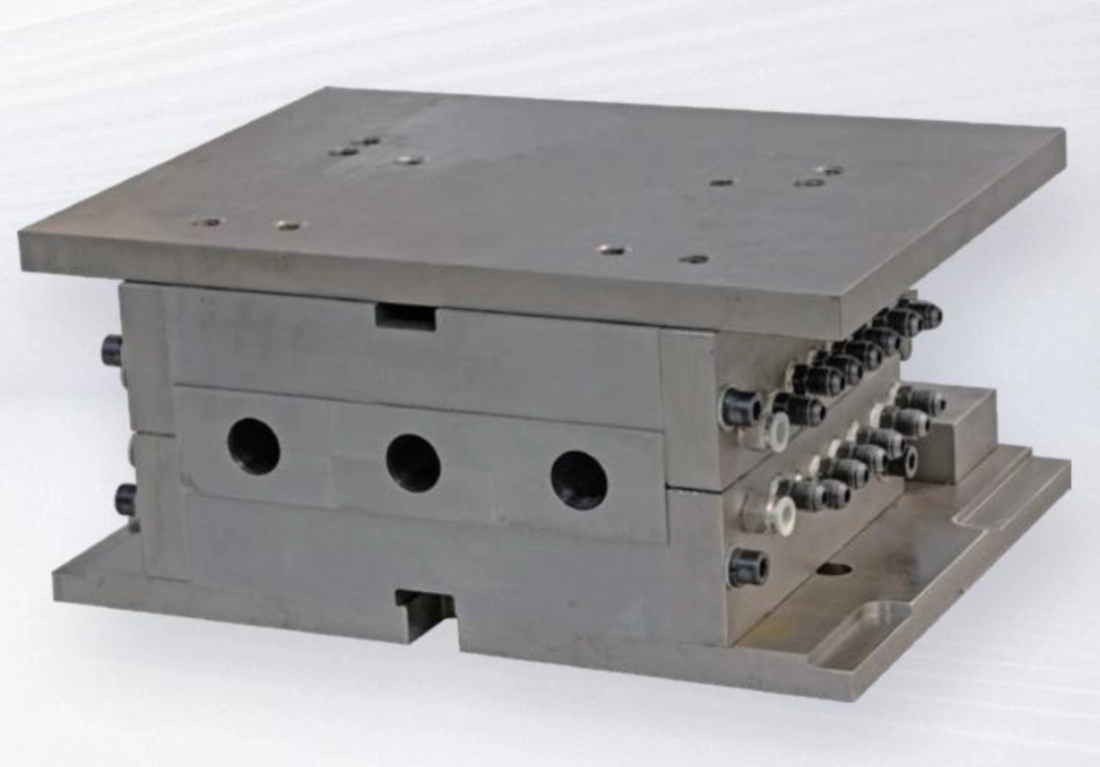
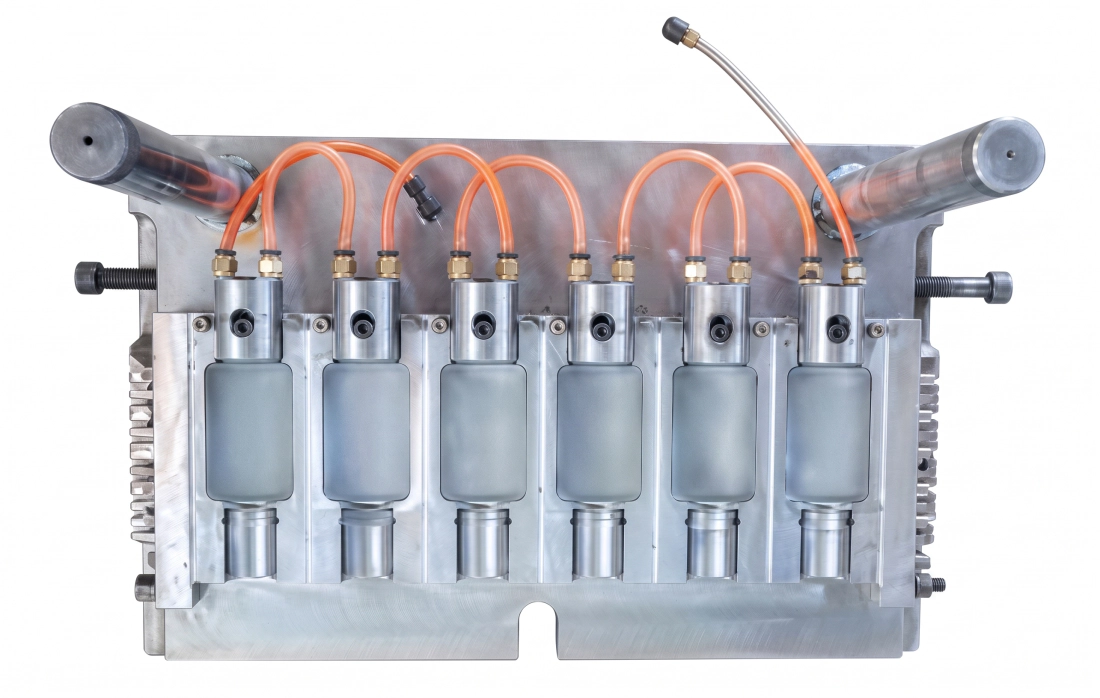
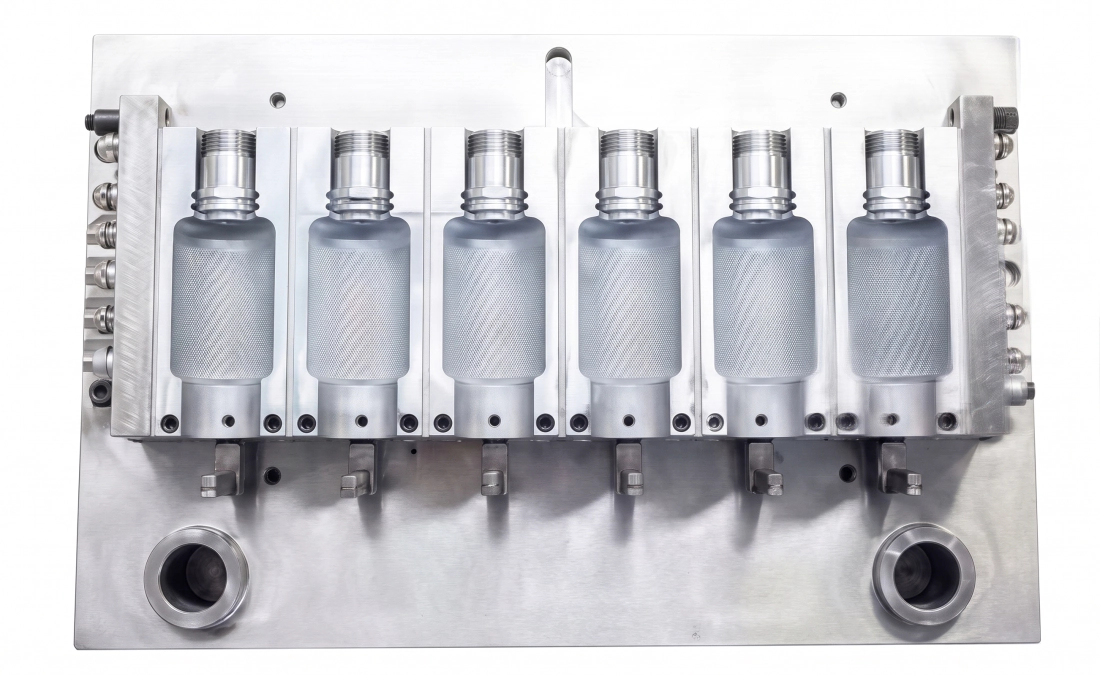
- ■Aktif boşluk ve boyun bloğu tasarımı - Enjeksiyon kalıbı boşlukları ve boyun blokları bağımsız olarak ayarlanabilir, bu da tüm kalıp setini değiştirmeden ön şekillendirilmiş boru gövdesi boyutlarının hassas bir şekilde ayarlanmasına olanak tanır. Yağ ve su kanalları, kararlı sıcaklık dağılımı ve kolay sökme için özel olarak tasarlanmıştır.
- ■Üstün kalite çelikler - Enjeksiyon kalıp gövdelerinde 4Cr13 paslanmaz çelik veya ithal yüksek mukavemetli S136 alaşımlı çelik kullanılır. S136, 52 HRC'ye kadar sertliğe sahip, ayna parlaklığında ve korozyona dayanıklı bir çeliktir. Şişirme kalıp gövdeleri, üstün ısı iletkenliği ve döner taret üzerindeki atalet kütlesini azaltmak için magnezyum-alüminyum alaşımından üretilebilir.
- ■Optimize edilmiş sıcak yolluk ve ön şekillendirme tasarımı - Sıcak yolluk manifoldu, tüm boşluklarda gram ağırlık sapmasını en aza indirgemek ve ön şekillendirilmiş gövdedeki duvar kalınlığı varyasyonunu azaltmak için tasarlanmıştır. Mandrel tasarımı, tutarlı üfleme genleşmesi ve hızlı soğutma için düzgün hava dağıtımını sağlar.
- ■Hassas boyun dişi ve conta boyutları - Şişe ağzının iç ve dış çapları, diş aralığı ve flanş geometrisi, çizim toleransına göre işlenmiştir. Üretim numunelerinde kapak sızdırmazlık oranı 100%'dir.
- ■Boyun ve dip kısmında hiç flaş yok. - IBM proses geometrisi, şişe ağzındaki ayırma çizgisi çapaklarını ve tabandaki kaynak çapaklarını ortadan kaldırır. Şişeler, EP40'tan her iki ucunda da kesme işlemi gerektirmeden çıkar.
- ■Ürün tutarlılığı ölçütleri - Boyut, ağırlık, ayırma çizgisi konumu ve duvar kalınlığı tüm kalıplarda ve üretim partilerinde tutarlıdır; bu da ilaç firmalarının 100% muayene maliyetine gerek kalmadan parti bazında istatistiksel olarak üretimlerini doğrulamalarına olanak tanır.
Ekipman Seçim Kılavuzu: EP40 Üretim Gereksinimleriniz İçin Doğru Seçim mi?
Doğru IBM tonajını seçmek, üç değişkenin kesişimini hesaplamayı gerektirir: ön şekillendirilmiş parçanın ağırlığı, gerekli boşluk sayısı ve saat başına hedeflenen üretim miktarı. Bu çerçeveyi kullanarak EP40'ın uygulamanız için doğru boyutta olup olmadığını doğrulayabilir veya hangi üretim parametrelerini destekleyebileceğini anlayabilirsiniz.
Adım 1: Ön Kalıp Ağırlığını Hesaplayın
Hedef şişe ağırlığını gram cinsinden alın (boyun, gövde ve taban dahil). İşlem tamponu için 2-5% ekleyin. 190/260 g'lık EP40 enjeksiyon ağırlığı, (hedef ön kalıp ağırlığı x boşluk sayısı) değerine eşit veya ondan büyük olmalıdır. Örneğin: 8 boşlukta 5 g'lık bir ön kalıp için 40 g enjeksiyon ağırlığı gerekir, bu da 190/260 g kapasitesinin oldukça altındadır.
Adım 2: Gerekli Çürük Sayısını Hesaplayın
Hedef üretim (şişe/saat) değerinin (3600 saniye / çevrim süresi saniye cinsinden) değerine bölünmesi, gerekli kalıp sayısını verir. 3,5 saniyelik bir çevrim ve saatte 10.000 şişe hedefiyle: 10.000 / (3600 / 3,5) = minimum 10 kalıp. EP40'ın şişe hacminizde bunu sağlayabildiğini doğrulamak için yukarıdaki kalıp sayısı tablosuyla karşılaştırın.
Adım 3: Kalıp tablasının uygunluğunu doğrulayın
Enjeksiyon kalıbının yerleşim düzeni (boşluk dizisi ayak izi), EP40'ın maksimum 480x340 mm'lik baskı tablası boyutuna sığmalıdır. Geniş şişe (çapı 120 mm'den büyük) veya uzun şişe (yüksekliği 220 mm'den büyük) uygulamaları EP40 kalıp zarfını aşar ve daha büyük bir model gerektirir. Boşluk sayısını belirtmeden önce şişenizin dış çapını ve yüksekliğini doğrulayın.
Adım 4: Malzeme ve Enjeksiyon Basıncı
PP, LDPE'ye göre daha yüksek enjeksiyon basıncı ve erime sıcaklığı gerektirir. PC ve PETG ise daha da yüksek namlu sıcaklıkları ve daha uzun bekleme süreli plastikleştirme gerektirir. 14 MPa'lık EP40 hidrolik sistem basıncı ve 11 KW'lık motoru, nominal enjeksiyon ağırlığında PP ve mühendislik sınıfı malzemeler için gereken enjeksiyon kuvvetlerini destekler. Sipariş vermeden önce reçine özelliklerinizi EVER POWER uygulama ekibiyle teyit edin.
EVER POWER uygulama mühendisleri, konteyner boyutlarınızı, malzemenizi, boşluk sayınızı ve üretim hedefinizi EP40 spesifikasyonlarına göre doğrulamak için ücretsiz satış öncesi teknik danışmanlık hizmeti sunmaktadır. Uygunluk konusunda yazılı onay almak için şişe çiziminiz ve üretim özetinizle birlikte bizimle iletişime geçin.
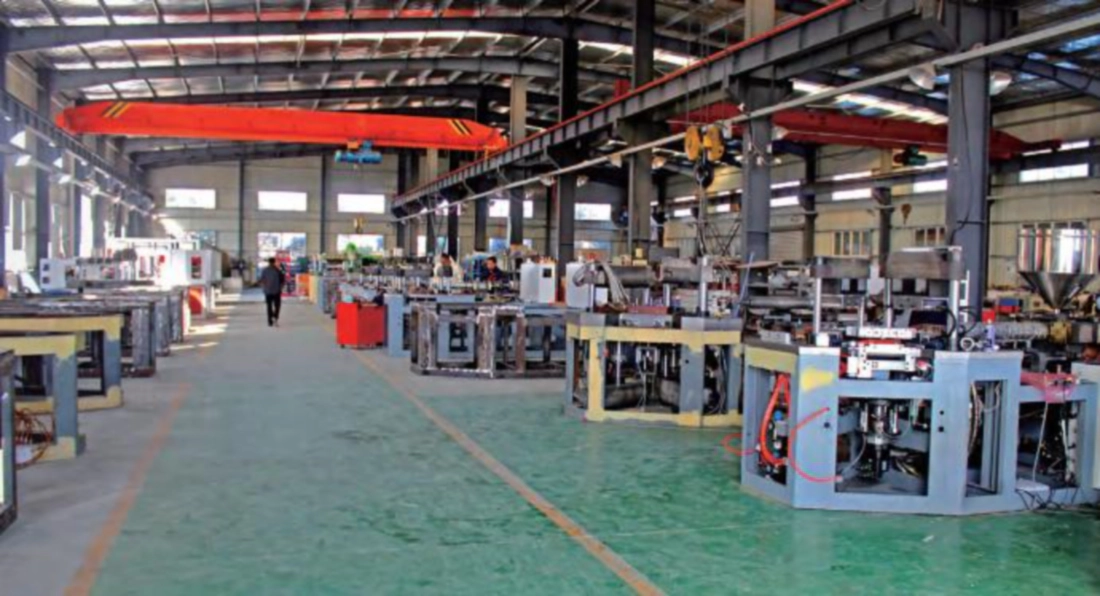
Makine Yapısı Genel Bakış ve Bakım Kılavuzları
EP40, üç temel fonksiyonel modül etrafında inşa edilmiştir. Bu modüllerin bakım gereksinimlerini anlamak, ekipmanın tüm üretim ömrü boyunca makine performans ölçütlerini (kuru çevrim, çıktı hızı ve ürün kalitesi) sürdürmek için çok önemlidir.
Modül 1 - Enjeksiyon Ünitesi: Vidalı Manifold, Silindir, Sıcak Yolluk
Enjeksiyon ünitesi plastiği eritir ve ön kalıp boşluğuna ölçerek enjekte eder. Günlük bakım: Namlu sıcaklık profillerini ayar noktalarına göre kontrol edin, vida ucunu ve kontrol halkasını aşınma göstergeleri açısından inceleyin ve çalıştırmadan önce sıcak yolluk bölgesi sıcaklıklarının ayar noktalarının 2 derece içinde olduğunu doğrulayın. Haftalık: Namlu izolasyon bantlarını inceleyin, enjeksiyon silindiri contalarında yağ sızıntısı olup olmadığını kontrol edin ve önceki üretimden kaynaklanan renk kirliliğini giderin. Aylık: Kontrol halkasını ve vida ucu tertibatını çıkarın ve temizleyin; vida kanatlarını aşınma açısından inceleyin ve namlu iç çapını boşluk açısından ölçün. Erime geçişini ve enjeksiyon ağırlığı tutarsızlığını önlemek için boşluk üretici toleransını aşarsa namluyu değiştirin.
Arındırma işlemi: Koyu renklerden açık renklere veya mühendislik reçinesinden standart reçineye geçiş yaparken, yeni malzemenin ayar noktasının 10 derece üzerinde bir namlu sıcaklığında ticari bir arındırma bileşiği kullanın. Yeni malzemeye geçmeden önce 5-10 arındırma atışı yapın. Namluyu asla 20 dakikadan fazla işlem sıcaklığında arındırma yapmadan boşta bırakmayın - boşta kalma süreleri boyunca termal bozulma, yeniden başlatmada siyah nokta kontaminasyonunun birincil nedenidir.
Modül 2 - Sıkıştırma ve Döner İndeksleme Ünitesi
Sıkıştırma sistemi ve döner indeksleyici en yüksek mekanik yükleri taşır ve en hassas konumlandırma gereksinimlerine sahiptir. Günlük olarak: yağlama programına göre bağlantı çubuğu yüzeylerine ve döner tabla kılavuz raylarına gres uygulayın (EVER POWER gres sınıfını belirtir - çalışma sıcaklığında viskozitesini koruyamayabilecek genel amaçlı gresle değiştirmeyin). Hidrolik sıkıştırma silindirinde mil contasında yağ sızıntısı olup olmadığını kontrol edin. İndeksleme dönüşü sırasında olağandışı sesler olup olmadığını dinleyin - herhangi bir metalik tıklama veya tereddüt, incelenmesi gereken bir açısal ayırıcı yatağına işaret eder.
Aylık olarak: Dört bağlantı çubuğu pozisyonunda kadran göstergesi kullanarak baskı tablasının paralelliğini kontrol edin; 0,05 mm'den fazla sapma varsa yeniden şimleme yapılması gerekir. Kadran göstergesini taret üzerindeki bir referans yüzeyine yerleştirerek ve 100 ardışık indeksleme döngüsünden sonra aynı pozisyonun 0,02 mm hassasiyetle tekrarlandığını doğrulayarak indeksleme pozisyonunun doğruluğunu kontrol edin. Sapma gözlemlenirse, mekanik durdurucuyu ayarlayın veya EVER POWER servisiyle iletişime geçin.
Modül 3 - Hidrolik Sistem ve Soğutma Devresi
Hidrolik sistem, EP40'ın enerji omurgasını oluşturur. Sistem basıncı 14 MPa olarak ayarlanmıştır. Günlük olarak: tanktaki gözetleme camından hidrolik yağ seviyesini kontrol edin, yağ sıcaklığı göstergesini kontrol edin (normal çalışma aralığı 40-55 santigrat derecedir; 60 derecenin üzeri soğutma devresi sorununu veya filtre tıkanıklığını gösterir) ve tüm görünür hidrolik hortum bağlantı noktalarında sızıntı olup olmadığını kontrol edin. Yağ filtresi göstergesi her 250 saatte bir kontrol edilmelidir - kırmızı gösterge, filtre elemanının derhal değiştirilmesini gerektirir, erteleme değil.
Soğutma devresi: EP40, 0,3-0,4 MPa basınçta ve 3,5 m³/saat akış hızında temiz, kireçsiz soğutma suyuna ihtiyaç duyar. Kalıp soğutma kanallarının içinde kalsiyum kireç birikimini önlemek için makinenin önüne bir su arıtma sistemi kurun. 6 mm'lik bir kanalda sadece 1 mm'lik kireç birikimi, soğutma verimliliğini 30%'den fazla azaltarak çevrim sürelerini uzatır ve çıktıyı düşürür. Soğutma devrelerini yılda bir kez kireç çözücü solüsyonla yıkayın. Soğutucu su kalitesi nötr pH (6,5-7,5) olmalı ve bakır ve alüminyum alaşımlı kalıp malzemeleriyle uyumlu bir korozyon önleyici içermelidir.
EVER POWER'dan Anahtar Teslim Çözümler ve Özelleştirme Hizmetleri
EVER POWER, EP40'ı ya bağımsız bir makine olarak ya da komple anahtar teslimi şişe üretim hattının merkez parçası olarak tedarik etmektedir. Yeni bir tesis kuran veya yeni bir konteyner ürün hattına genişleyen müşteriler için anahtar teslimi yaklaşım, IBM makinesini, kalıpları, yardımcı ekipmanları ve sonraki aşama ekipmanlarını ayrı tedarikçilerden temin etmenin getirdiği entegrasyon riskini ortadan kaldırır.
Kalıp Tasarımı ve Üretimi
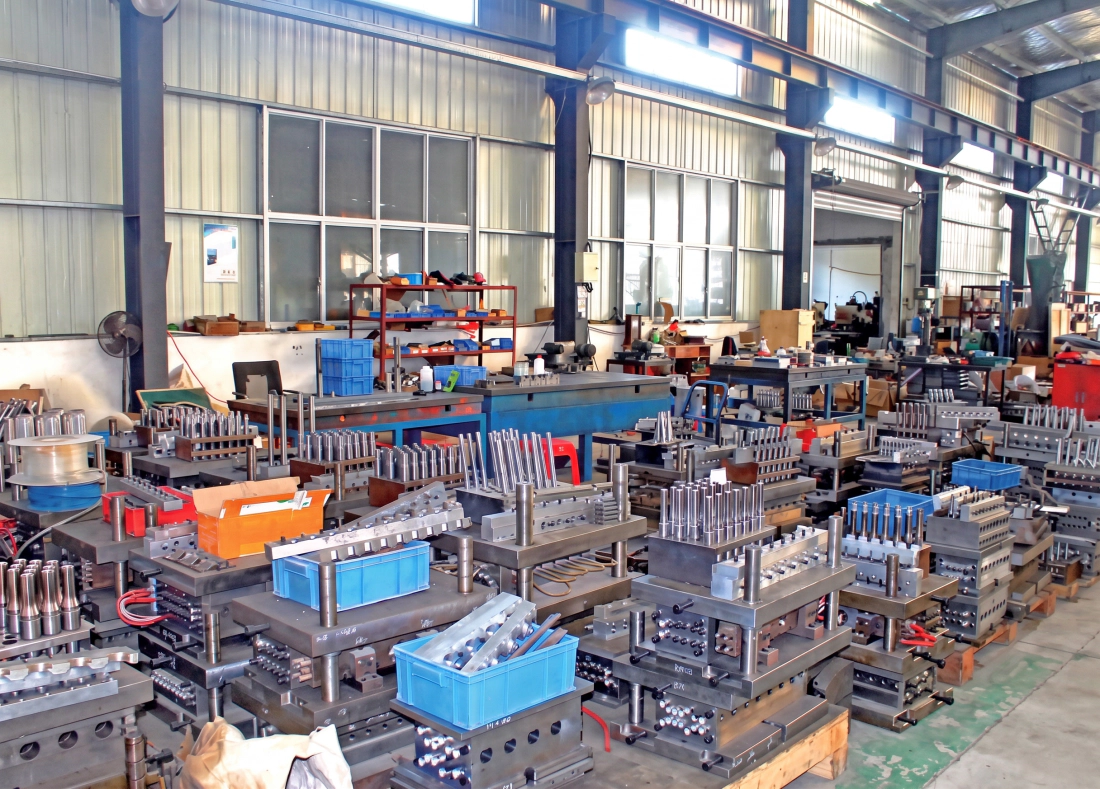
EVER POWER mühendisleri, müşteri şişe çizimlerinden veya 3B dosyalarından enjeksiyon ve şişirme kalıp setleri geliştirir. S136 veya 4Cr13 çelikten çok gözlü sıcak yolluklu kalıplar. Yüksek gözlü üretim kalıplarına geçmeden önce kap doğrulaması için prototip tek gözlü kalıplar. Sevkiyat öncesinde fabrikada T0 kalıp denemeleri yapılır.
Yardımcı Ekipman Entegrasyonu
EVER POWER anahtar teslim hattı şunları içerir: vidalı hava kompresörü, hava tankı ve hava kurutucu, kalıp sıcaklık kontrol cihazı, endüstriyel soğutucu, otomatik yükleyici, konveyör bant, serigrafi ve etiketleme sistemi, yıkama ve kurutma hattı ve otomatik dolum ve kapaklama makineleri. Tüm yardımcı ekipmanlar, EP40 üretim hızına uyacak şekilde belirlenmiş ve önceden entegre edilmiştir.
Aşağı Akış Kalite Sistemleri
Opsiyonel olarak, hat içi şişe görsel muayene makinesi (flaş, deformasyon ve kontaminasyon tespiti için makine görüş sistemi), otomatik sızıntı test cihazı, otomatik paketleme makinesi ve karton dikme makinesi mevcuttur. İlaç üretim hatları için, EP40 konveyör çıkış hızına uygun entegre modüller olarak 100% hat içi sızıntı testi ve görsel muayene üniteleri sunulmaktadır.
GMP ve Temiz Oda Yapılandırması
GMP standartlarında üretim gerektiren ilaç firmaları için EVER POWER, ürün bölgesinin kirlenmesini önlemek için kapalı sistem yağlama, paslanmaz çelik güvenlik muhafazaları, 100.000 sınıfı temiz oda uyumluluğu için HEPA filtreli makine muhafazası ve ekipman yeterlilik (IQ/OQ/PQ) protokolleri için dokümantasyon desteği de dahil olmak üzere makine özelleştirme seçenekleri sunmaktadır.
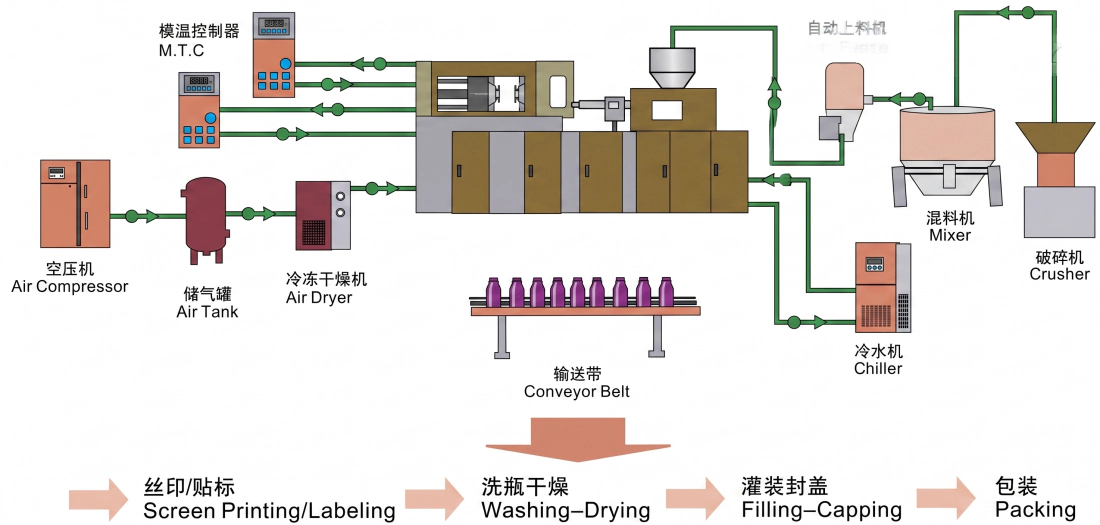
EP40 ile Birlikte Sunulan Yardımcı Ekipmanlar
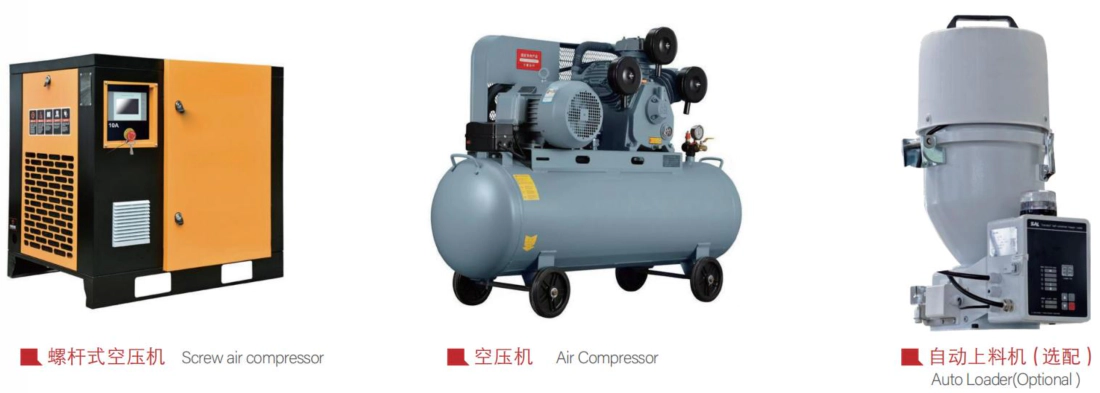
Kalite Kontrol ve Üretim Standartları
Kritik Parçaların CNC İşlenmesi
Makine yatağı, sıkıştırma plakaları ve tüm hassas yüzeyler, geometrik doğruluğu garanti etmek için tek bir kurulumda CNC ile işlenir. Plaka paralelliği, 0,02 mm'ye kadar lazer ölçümü ile doğrulanır. Bağlantı çubuğu delikleri, sorunsuz yatak uyumu için H7 toleransına kadar honlanır.
Bağlantı Çubuğu İndüksiyonla Sertleştirme
Bağlantı çubukları, 52-58 HRC yüzey sertliğine ulaşana kadar yüksek frekanslı indüksiyonla sertleştirilir ve ardından hassas taşlama işlemine tabi tutulur. Bu yüzey işlemi, milyonlarca döngü boyunca sıkıştırma plakalarının tekrarlanan kayma temasına karşı aşınma direnci sağlar ve aşınma veya yıpranma oluşmasını önler.
Hidrolik Devre Temizliği
Montajdan önce tüm hidrolik devreler yıkanır, basınç testinden geçirilir ve partikül sayımı doğrulanır. Hidrolik yağ temizliği, minimum olarak ISO 4406 Sınıf 17/15/12 seviyesinde tutulur. Oransal ve servo valflerin kirlenmeye karşı hassasiyeti, valf makarasının sıkışmasını ve kontrol sapmasını önlemek için bu temizlik seviyesini gerektirir.
72 Saatlik Fabrika Çalıştırma Testi
Her bir EP40, sevkiyat öncesinde fabrikada en az 72 saatlik kesintisiz yük altında çalışma testine tabi tutulur. Bu süre zarfında, üretim çıktısı örnekleri ağırlık tutarlılığı, duvar kalınlığı homojenliği ve boyutsal doğruluk açısından ölçülür. Spesifikasyon dışı herhangi bir parametre, makinenin teslimata hazır hale gelmesinden önce durdurma ve düzeltici işlem yapılmasını tetikler.
CE Güvenlik Uyumluluğu
EP40, AB Makine Direktifi gerekliliklerine uygun olarak CE işareti taşımaktadır. Güvenlik özellikleri arasında şunlar yer almaktadır: hidrolik devre kesicili kilitli güvenlik kapıları, operatör erişim bölgesinde ışık perdesi koruması, tüm operatör pozisyonlarında acil durdurma düğmesi ve manuel kalıp ayarlama için iki elle operatör kontrolü. Her makineyle birlikte CE dokümantasyonu verilmektedir.
Satış Sonrası Servis ve Teknik Destek
Kurulum ve Devreye Alma
EVER POWER'ın kıdemli mühendisleri kurulum, devreye alma ve kabul testlerinden sorumludur. Mühendis, makine istikrarlı üretim durumuna ulaşana ve tüm operatörler makine kullanımı, kalıp değişimi ve rutin bakım konusunda eğitilene kadar sahada kalır. Kabul kriterleri sevkiyattan önce kararlaştırılır ve devreye alma raporunda belgelenir.
Önleyici Bakım Programı
EVER POWER, hizmette olan tüm makineler için planlı bakım hatırlatma hizmeti sunmaktadır. Bakım takvimi günlük, haftalık, aylık ve yıllık görevleri kapsamaktadır. Proaktif bakım, planlanmamış arızaları önler ve pahalı acil parça sevkiyatlarına olan ihtiyacı azaltır. Önleyici bakım programını takip eden müşteriler, makine kullanılabilirlik oranının sürekli olarak 95%'nin üzerinde olduğunu bildirmektedir.
7/24 Servis Hattı
EVER POWER servis hattı haftanın 7 günü, 24 saat hizmetinizdedir. Acil üretim arızaları için servis hattını arayın veya mesaj gönderin; yetkili bir mühendis sorunu uzaktan teşhis etmek için 2 saat içinde size ulaşacaktır. Yerinde servis gerekiyorsa, EVER POWER bulunduğunuz yere en kısa sürede ulaşacak bir teknisyen gönderir.
Yedek Parça Envanteri
EVER POWER, hidrolik contalar, oransal valf kartuşları, ısıtma bantları, sıcaklık sensörleri, tahrik kayışları ve elektrikli bileşenler de dahil olmak üzere tüm EP40 bileşenleri için kapsamlı bir yedek parça stoğu bulundurmaktadır. Stokta bulunan ürünler için parçalar 48 saat içinde dünya çapında gönderilebilir. Kritik, hızlı aşınan parçalar, EVER POWER'ın önerilerine göre müşterinin elindeki yerel stokta mevcuttur.
Teknik Eğitim Programları
EVER POWER, standart kurulum eğitiminin ötesinde, makine işletimi, kalıp proses optimizasyonu, kalıp değişimi ve kurulumu, hidrolik sistem bakımı ve PP, LDPE ve PCTG gibi belirli malzemeler için proses sorun giderme konularında özel eğitim modülleri sunmaktadır. Eğitimler, EVER POWER fabrikasında veya müşteri tesisinde gerçekleştirilebilir.
Sıkça Sorulan Sorular - EVER POWER EP40
EP40 hangi malzemeleri işleyebilir?
EP40, HDPE, LDPE, PP, PS (laktik asit bakteri sınıfı şeffaf PS dahil), ABS, EVA, biyolojik bazlı mısır bazlı malzeme, PCTG ve benzeri termoplastiklerle uyumludur. PC, PETG ve Tritan gibi mühendislik reçineleri için, 22:1 vida L/D oranı ve 3+N ısıtma bölgeleri, kapsamlı ve bozulma içermeyen plastikleştirme için gereken bekleme süresini ve sıcaklık profilini sağlar. Sipariş vermeden önce reçine sınıfınızı EVER POWER uygulama mühendisliği ile doğrulayın.
EP40, ilaç üretiminde GMP standartlarına uygun olarak kullanılabilir mi?
Evet. EP40, farmasötik GMP üretim ortamları için yapılandırılabilir. GMP'yi destekleyen temel özellikler şunlardır: tek aşamalı işlem, iki aşamalı sistemlerde kontaminasyon riskini artıran makineler arası şişe transferini ortadan kaldırır; kapalı yağlama sistemi, ürün bölgesinin yağlayıcı ile kontaminasyonunu önler; ve makine, temiz oda kurulumuna uygun paslanmaz çelik güvenlik muhafazası ile belirtilebilir. EVER POWER, farmasötik tesis validasyonu için IQ/OQ/PQ yeterlilik süreçlerini desteklemek üzere ekipman dokümantasyonu sağlayabilir.
EP40 modelinde kalıp değiştirme işlemi ne kadar sürer?
Eğitimli iki kişilik bir ekip, kalıp tasarımına ve ekibin kalıp değiştirme sıklığı deneyimine bağlı olarak, EP40'ta tam bir kalıp değiştirme işlemini (enjeksiyon kalıbı, şişirme kalıbı ve mandrel seti) yaklaşık 2-4 saat içinde tamamlayabilir. PLC reçete geri çağırma özelliği, tekrarlanan kalıp setleri için parametre yeniden giriş süresini ortadan kaldırır. Kalıp tabanı için hızlı serbest bırakmalı sıkıştırma plakalarına yatırım yapan tesisler, değiştirme süresini 2 saatin altına indirebilir.
EP40 hangi sertifikalara sahiptir?
EP40, Avrupa pazarı için CE işareti taşımaktadır. Makine tasarımı, kilitli koruma sistemleri, acil durdurma sistemleri ve elektrik güvenliği standartları da dahil olmak üzere AB Makine Direktifi güvenlik gerekliliklerine uygundur. EVER POWER, ISO sertifikalı bir üreticidir. Makine dokümantasyonu İngilizce olarak sağlanmaktadır ve ihracat pazarları için talep üzerine diğer dillerde de temin edilebilir.
EP40 ve ilgili kalıp setinin teslim süresi ne kadardır?
EP40 için standart makine teslim süresi, sipariş onayı ve depozito ödemesinin alınmasından itibaren, sipariş anındaki üretim programına bağlı olarak 45-75 gündür. Kalıp setleri, şişe çizimlerinin ve malzeme özelliklerinin nihai onayından sonra genellikle 60-90 gün içinde teslim edilir. Makine ve kalıp setleri, koordineli bir kurulum için aynı anda gelecek şekilde planlanabilir. Sorgulama anındaki güncel teslim süresi için EVER POWER ile iletişime geçin.
Üretim hattınız için EVER POWER EP40'ı belirlemeye hazır mısınız?
Şişe çiziminizi, hedef hacminizi, malzeme özelliklerinizi ve saatte gereken üretim miktarını uygulama mühendisliği ekibimize gönderin. Doğru kalıp sayısını ve makine konfigürasyonunu yazılı olarak onaylayacağız ve 3 iş günü içinde detaylı bir ticari teklif sunacağız.
Ek bilgi
| düzenlendi | hyw tarafından |
|---|
İlgili ürünler
-
EP60HE Yüksek Hızlı Tam Elektrikli Enjeksiyonlu Şişirme Kalıplama Makinesi, Hidrolik Sistem Yok, 2,5 Saniye Çevrim Süresi
-
Ağır Hizmet Tipi Enjeksiyonlu Şişirme Kalıplama Makinesi EP135 1350KN Yüksek Boşluklu IBM, Kozmetik ve İlaç Şişeleri İçin
-
Büyük Hacimli Şişeler için Otomatik IBM Ekipmanı EP110 1100KN Endüstriyel Enjeksiyonlu Şişirme Kalıplama Makinesi
-
Yüksek Verimli Enjeksiyonlu Şişirme Kalıplama Makinesi EP80 800KN Çapaksız Şişe Kalıplama Ekipmanı
-
Otomatik Tek Aşamalı Enjeksiyonlu Şişirme Kalıplama Makinesi EP60 600KN İlaç ve Kozmetik Şişe Üreticisi


