
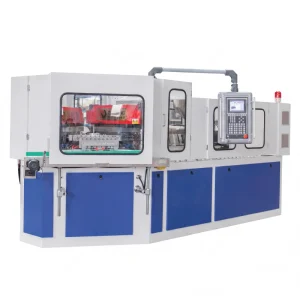
Automatyczna wtryskarka jednoetapowa EP40 400KN do butelek kosmetycznych na leki CE ISO
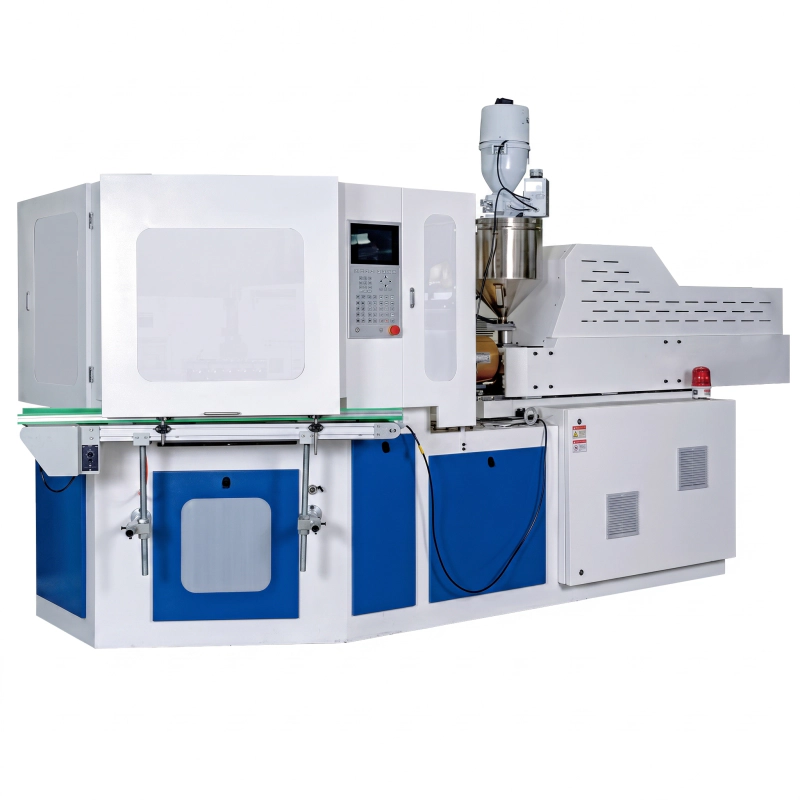
EVER POWER EP40 injection blow molding machine delivers 400KN clamping force, 190-260g injection weight, 3.5s dry cycle and up to 9-cavity output. Three-station one-step IBM process for flash-free pharma, cosmetic and daily chemical bottles from 1ml to 1500ml. CE certified, servo-hydraulic drive, 20% energy saving vs industry average.
What Is the EVER POWER EP40 One-Step Injection Blow Molding Machine?
The EVER POWER EP40 is a fully automatic one-step IBM (Injection Blow Molding) machine engineered for precision hollow container production. As a dedicated producent maszyn do formowania wtryskowegoFirma EVER POWER wykorzystała w tym modelu dziesiątki lat swojego doświadczenia w zakresie narzędzi i procesów, dostarczając maszynę, w której cały proces produkcji butelki — od wtrysku preformy, przez końcowe rozdmuchiwanie, po wyrzut — jest wykonywany w jednym cyklu maszynowym bez ingerencji operatora, bez transferu materiału między maszynami i bez odpadów w postaci nadlewów i linii podziału, które charakteryzują systemy wytłaczania z rozdmuchem.
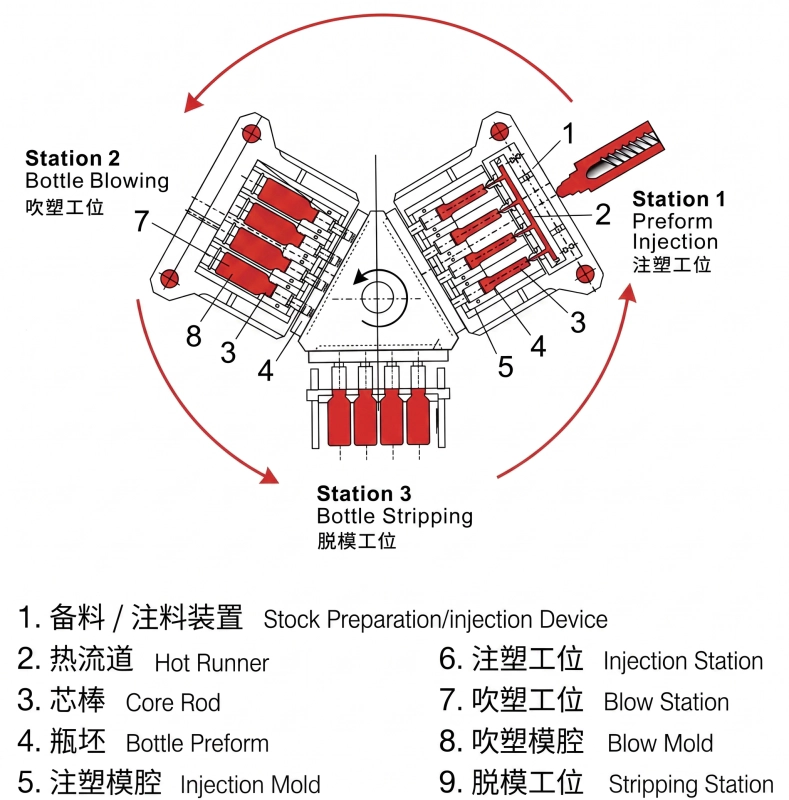
Ten maszyna IBM w jednym kroku is the preferred choice for pharmaceutical bottle blowing and cosmetic container manufacturing where dimensional consistency is non-negotiable. Each cycle on the EP40 runs three simultaneous operations: while new preforms are being injection-molded at Station 1, the previous batch is being blown to final shape at Station 2, and the completed bottles from Station 2 are being stripped and conveyed to the outfeed conveyor at Station 3. This triaxial parallelism means the productive output equals the injection cycle time alone - not the sum of injection plus blowing plus ejection - giving the EP40 a significant throughput advantage over two-stage stretch blow systems for small and medium volume containers.
Three-Station Process: How the EP40 Works
Stacja 1 - Wtrysk preform
Granulat tworzywa sztucznego jest topiony w cylindrze i wtryskiwany do komory wtryskowej pod kontrolowanym ciśnieniem. Szyjka butelki i geometria gwintu są precyzyjnie formowane w formie wtryskowej. Forma wtryskowa otwiera się, a trzpień z gorącym preformem jest przenoszony do Stacji 2 przez obrotową głowicę rewolwerową.
Stacja 2 – Formowanie rozdmuchowe
Rozgrzany preform jest nadmuchiwany sprężonym powietrzem z rdzenia trzpienia. Kształt butelki jest w całości determinowany przez gniazdo formy rozdmuchowej. Powietrze nadmuchuje preformę na zewnątrz, w kierunku schłodzonych ścianek formy, a butelka przyjmuje swoje ostateczne wymiary. Forma otwiera się, a wieżyczka przesuwa się do Stacji 3.
Stacja 3 - Wyrzut i transport
Gotowe, schłodzone butelki są zdejmowane z trzpieni i odprowadzane na przenośnik odbiorczy. Ponieważ wszystkie trzy stacje działają jednocześnie, cykl powtarza się w sposób ciągły. Nie ma żadnych operacji wtórnych, prasy do usuwania wypływek ani konieczności ponownego podgrzewania butelek – wszystkie trzy operacje współdzielą jeden cykl.
Main Technical Parameters - EVER POWER EP40
| Parametr | Pozycja (EN) | Jednostka | EP40 |
|---|---|---|---|
| Układ wtryskowy | |||
| Średnica śruby | Średnica śruby | mm | 40/45 mm |
| Współczynnik L/D śruby | Śruba L/D | - | 22:1 |
| Waga wtrysku | Waga wtrysku | G | 190/260 g |
| Moc grzewcza | Moc grzewcza | KW | 7.5 KW |
| Strefy ogrzewania beczki | Liczba stref lufy | - | 3+N |
| Skok wtrysku | Skok wtrysku | mm | 120 mm |
| System zaciskowy | |||
| Siła zacisku wtryskowego | Siła zacisku wtrysku | KN | 400 |
| Skok otwarcia wtrysku | Skok otwarcia do wstrzyknięcia | mm | 165 mm |
| Siła zacisku dmuchawy | Siła zacisku dmuchawy | KN | 60 |
| Skok otwierający | Otwarcie skoku do dmuchania | mm | 140 mm |
| Wysokość podnośnika wieżowego | Wysokość podnoszenia stołu obrotowego | mm | 70 mm |
| Pleśń | |||
| Maksymalny rozmiar płyty (dł. x szer.) | Maksymalny rozmiar płyty (dł. x szer.) | mm | 480x340 mm |
| Grubość formy | Grubość formy | mm | 180 mm |
| Maksymalna średnica butelki | Średnica butelki | mm | 120 mm |
| Maksymalna wysokość butelki | Wysokość butelki | mm | 220 mm |
| Zakres objętości butelki | Odpowiednia objętość butelki | ml | 1-1500 |
| Uderzenie strippingowe | Uderzenie strippingowe | mm | 220 mm |
| Układ hydrauliczny | |||
| Ciśnienie hydrauliczne | Ciśnienie hydrauliczne | MPa | 14 |
| Moc silnika | Moc silnika | KW | 11 KW |
| Czas cyklu suszenia | Cykl suchy | S | 3.5 |
| Całkowita moc | Całkowita moc | KW | 20 |
| Moc operacyjna | Moc operacyjna | % | 52-70 |
| Inne parametry | |||
| Ciśnienie sprężonego powietrza | Minimalne ciśnienie powietrza | MPa | 0.7-1.2 |
| Pojemność powietrza | Wydajność sprężonego powietrza | m3/min | 0.7 |
| Przepływ wody chłodzącej | Przepływ wody | m3/godz. | 3.5 |
| Ciśnienie wody chłodzącej | Ciśnienie wody chłodzącej | MPa | 0.3-0.4 |
| Wymiary (dł. x szer. x wys.) | Wymiary całkowite | M | 3.5x1.3x1.7 M |
| Waga netto | Waga netto | Tona | 3.8 Ton |
Uwaga: Wszystkie parametry mają charakter wyłącznie orientacyjny. EVER POWER zastrzega sobie prawo do zmiany specyfikacji ze względu na udoskonalenie sprzętu.
Max Cavity Count per Container Volume (EP40 - For Reference)
| Tom | 10 ml | 30 ml | 60 ml | 100 ml | 250 ml | 500 ml | 1000 ml |
|---|---|---|---|---|---|---|---|
| Max Cavities | 9 | 8 | 6 | 4 | 3 | 2 | 1 |
Core Hardware Architecture of the EP40
Pełna stalowa rama w stylu europejskim
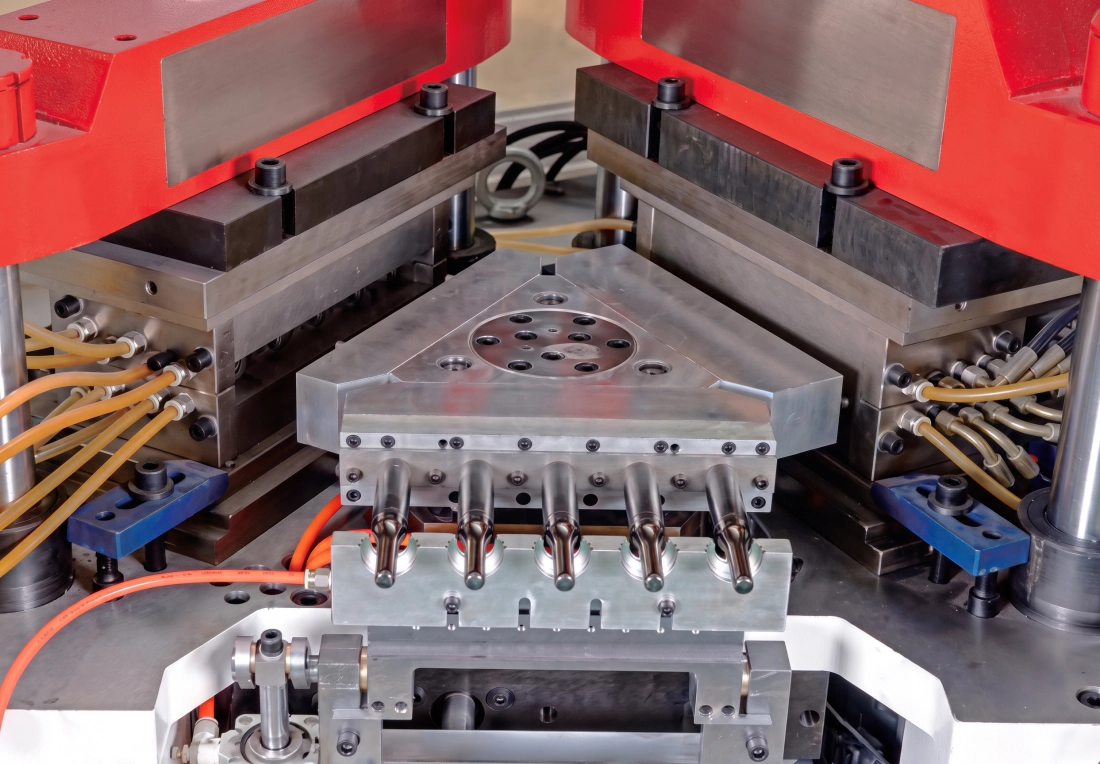
CNC-machined monolithic machine bed and platen mounts ensure parallelism between injection and blow clamping platens. Tie-bar surfaces are induction-hardened. The EP40 clamping force is 20-30% above equivalent-tonnage competitors due to the boosted pressurized clamping structure.
Śruba i bęben bimetaliczny
The plasticizing unit uses a bimetallic-lined barrel and a hardened alloy screw rated for glass-fiber and mineral-filled compounds. The EP40 screw diameter of 40/45 mm at 22:1 L/D delivers thorough homogenization with a 190/260 g shot capacity, covering the full range of bottle weights for this tonnage class.
Sterowanie hydrauliczne zaworem proporcjonalnym
Zarówno ciśnienie wtrysku, jak i ciśnienie przedmuchu są regulowane za pomocą serwo-proporcjonalnych zaworów hydraulicznych. Pozwala to na wieloetapowe profilowanie wtrysku (prędkość napełniania, przełączanie, ciśnienie w opakowaniu) dla cienkościennych preform oraz precyzyjną kontrolę narastania ciśnienia przedmuchu, eliminując wady promieniowego zwisu, powszechne w jednoetapowych systemach zaworów przedmuchowych.
System sterowania z ekranem dotykowym PLC
The EP40 control panel runs a full-color PLC touch-screen with parameter recipe storage. All process variables - temperatures, pressures, velocities, timings - are set and monitored from a single screen. Alarm history, production counters and fault codes are logged and displayed in real time.
Zoptymalizowany system gorących kanałów
Kolektor gorącokanałowy do form wtryskowych został zaprojektowany z myślą o braku martwej strefy przepływu, co minimalizuje odchylenia gramatury we wszystkich gniazdach. Dokładność kontroli temperatury z dokładnością do plus/minus 1 stopnia zapobiega degradacji materiałów wrażliwych na ciepło i jest niezbędna dla zapewnienia stałej przejrzystości w przezroczystych pojemnikach.
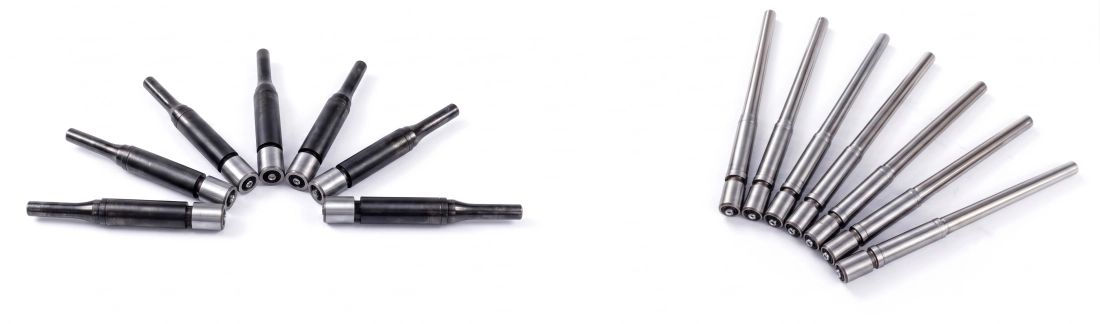
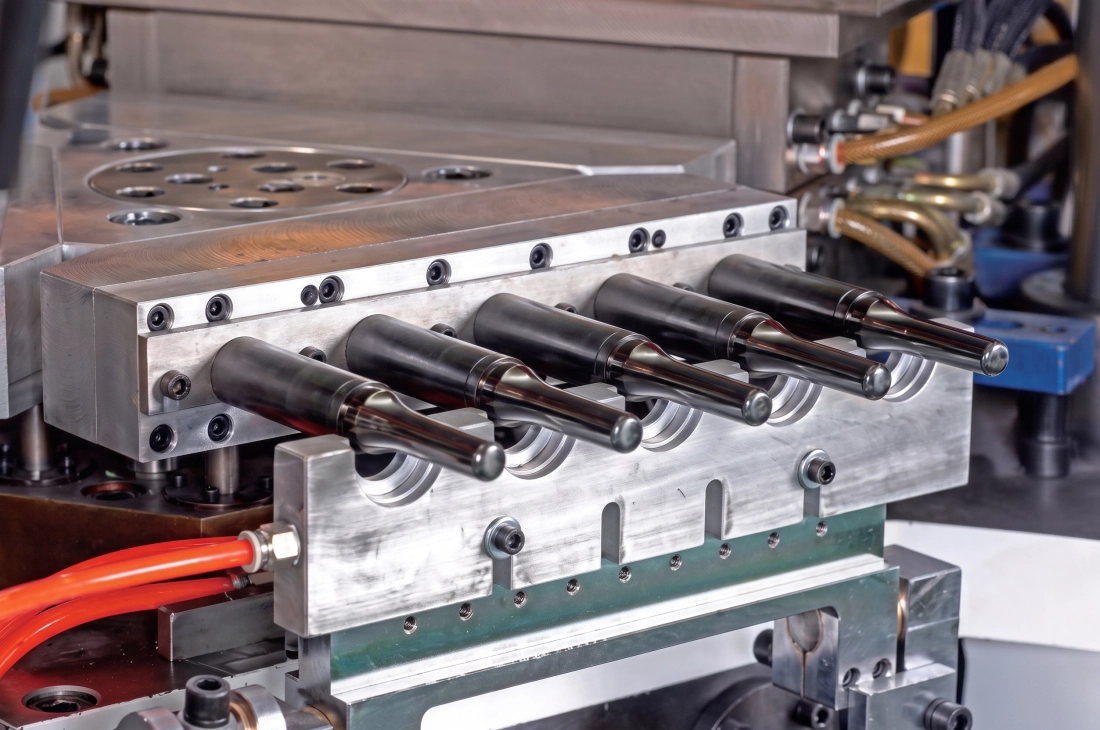
Specjalna konstrukcja pręta rdzeniowego
The mandrels (core rods) feature internal cooling channels that reduce core temperature between the injection and blow stations, accelerating the cooling phase. Fast-cycle mandrels enable the EP40 to achieve a 3.5 S dry cycle without sacrificing preform cooling uniformity or dimensional stability.
Formowanie wtryskowe z rozdmuchem kontra formowanie ekstruzyjne z rozdmuchem: dlaczego IBM wygrywa w produkcji precyzyjnych pojemników
Buyers evaluating hollow container equipment often compare IBM and EBM on capital cost alone. The EP40 is more than a machine choice - it is a process choice that determines your long-term production economics and the quality ceiling your facility can achieve. The comparison below reflects real production differences that directly affect your cost per thousand bottles and your ability to win pharmaceutical and cosmetic supply contracts.
| NIE. | Element porównania | Wtrysk z rozdmuchiwaniem (IBM) | Wytłaczanie z rozdmuchem (EBM) |
|---|---|---|---|
| 1 | Jednolitość wagi butelki | Różnica wagi ok. 1% | Różnica wagi ok. 3% |
| 2 | Jednorodność grubości ścianki | Jednolita grubość ścianki na całej długości | Grubość ścianki waha się w granicach 10-20% |
| 3 | Szyjka butelki / gwint | Brak błysku, brak linii podziału na szyi | Ślad odcięcia, osłabiona podstawa i szyjka |
| 4 | Wypukłość podstawy | Silna dodatnia wypukłość, stabilna podstawa | Słaba wypukłość spowodowana zgrzeiną zaciskową |
| 5 | Odpady materiałowe | Zero odpadów – bez błysków i ścinków | Złom 20-40% z odprysku szczypcowego |
| 6 | Możliwość stosowania ultracienkich ścianek | Mniej nadaje się do bardzo cienkich ścian | Grubość ścianki regulowana za pomocą sterownika |
| 7 | Wrażliwość na środowisko | Niewrażliwy na zmiany otoczenia | Wymagana częsta regulacja |
| 8 | Liczba i wydajność gniazd | Wysoka kawitacja, wysoka wydajność, płaskie wloty | Mniej wnęk, mniejsza wydajność, nierówna szyjka |
| 9 | Żywotność i koszt formy | Długa żywotność formy, odpowiednia do produkcji wielkoseryjnej | Krótsza żywotność formy, niższy koszt początkowy |
| 10 | Ślad stopy | Kompaktowy, zintegrowany system, mała powierzchnia | Więcej sprzętu pomocniczego, większa powierzchnia podłogi |
| 11 | Formowanie pojemników owalnych | Trudniejsze formowanie kształtów owalnych | Łatwiejsze formowanie profili owalnych |
Application Fields and Container Types for the EP40
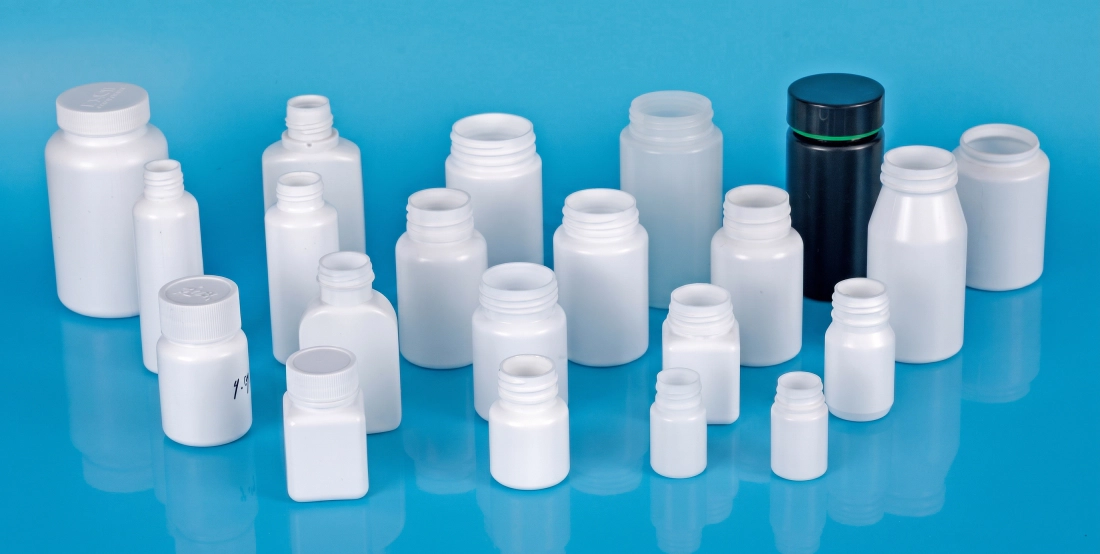
The EP40 is designed to produce bottles and containers from 1ml to the maximum volume for this model, covering the full range of primary packaging needs across four major market verticals. The table below shows the container types and industry segments where this automatyczny sprzęt do formowania wtryskowego i rozdmuchowego przynosi najwyższy zwrot komercyjny.
Przemysł farmaceutyczny
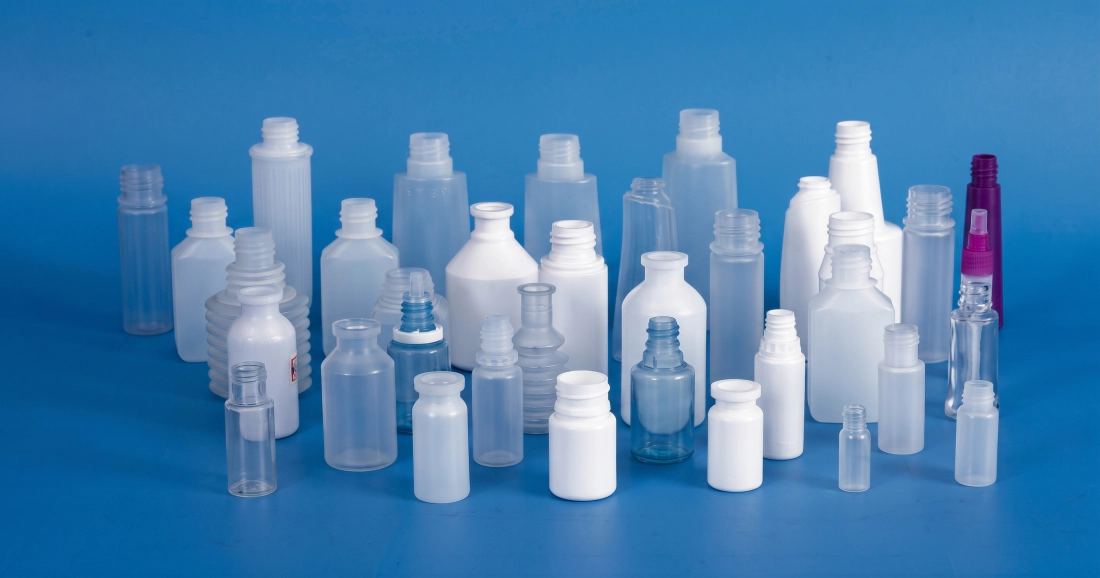
- Butelki z kroplami do oczu (LDPE, 5-30 ml)
- Butelki na tabletki i kapsułki doustne (HDPE, 30-500 ml)
- Butelki z aerozolem do nosa i pompką (PP)
- Butelki na leki w płynie z zakrętkami zabezpieczającymi przed otwarciem przez dzieci
- Fiolki ze szczepionką i odczynnikami (LDPE, 1-20 ml)
- Butelki na tabletki z HDPE w kolorze bursztynowym i białym, klasy GMP
Przemysł kosmetyczny
- Buteleczki z aplikatorem do dezodorantów w kulce (PE, 50-100 ml)
- Tusze do rzęs i butelki z szczoteczką (PP, 5-20 ml)
- Buteleczki na lakiery do paznokci (PS, 10-30 ml)
- Butelki z pompką do balsamów i serum (PCTG, 30-200 ml)
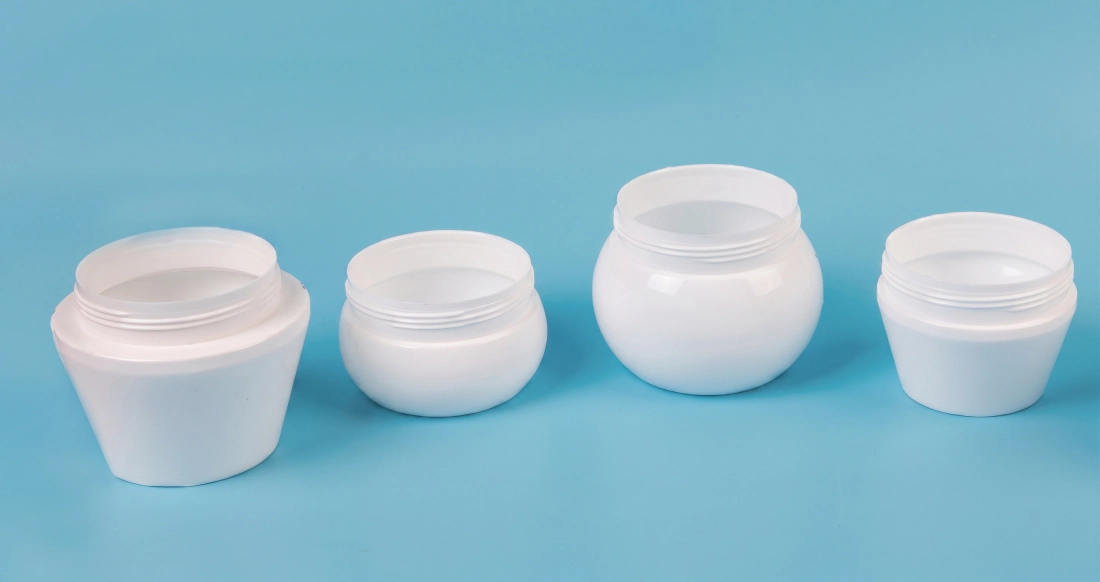
- Słoiki do kremów z szeroką szyjką (PP/PS)
- Butelki na podkład i tonik
Produkty i żywność dla dzieci
- Butelki do karmienia niemowląt (PP, PPSU, 150-300ml)
- Butelki do pobierania mleka dla niemowląt
- Pojemniki na miód i syrop (LDPE)
- Pojemniki na napoje specjalne o małej objętości
- Butelki na próbki oleju jadalnego
- Opakowania jogurtów i produktów mlecznych
Codzienne Chemia i Przemysł
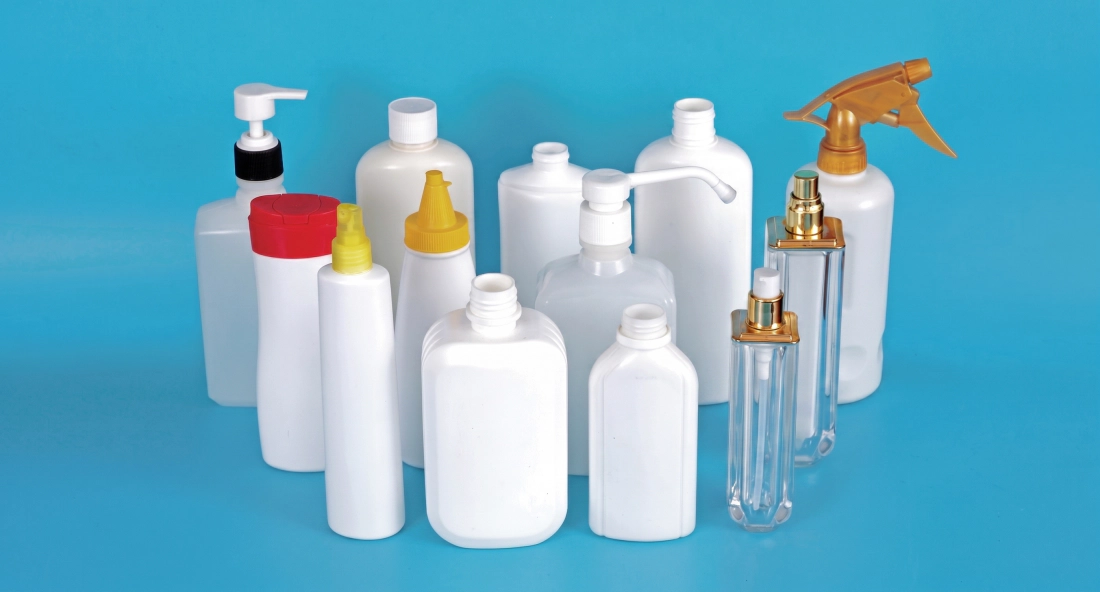
- Butelki na szampon i odżywkę (HDPE/PP)
- Dozowniki płynu do dezynfekcji rąk i balsamu
- Butelki na próbki płynów samochodowych
- Butelki na koncentraty środków chemicznych do rolnictwa
- Pojemniki na środki czyszczące
- Butelki na odczynniki przemysłowe z precyzyjnymi szyjkami
Servo-Hydraulic System vs. Conventional Hydraulic: A Technical Breakdown
The EP40 incorporates a high-response servo-hydraulic drive system that fundamentally changes how energy is consumed during the molding cycle. In a conventional fixed-displacement hydraulic pump, the motor runs at full speed regardless of demand - wasting energy as heat during low-load phases such as dwell, cooling and ejection. The servo motor on the EP40 constantly matches pump displacement to actual demand, reducing motor speed to near-zero during the cooling and hold phase.
The practical result: operating power consumption sits at just 52-70% of total installed power, compared to 80-90% for conventional systems. Oil temperature rise is dramatically suppressed - typically 5-8 degrees Celsius per hour vs. 15-20 degrees for fixed-pump systems - which extends hydraulic seal life and reduces the frequency of oil changes and filter replacements. Noise at the hydraulic station drops below 70 dB(A) during cooling phases, improving the working environment.
During the high-pressure injection and clamping phase, the servo system delivers instant peak torque response for precise pressure and speed profiling. This fine control reduces flash formation at the parting line and ensures consistent preform weight shot-to-shot. For pharmaceutical and cosmetic packaging where every milligram of wall thickness matters, this repeatability directly translates to fewer rejections and lower material cost per thousand bottles.
Investment Return and Production Efficiency Analysis: Why Choose the EP40?
The acquisition cost of the EP40 must be evaluated against five measurable efficiency drivers that determine cost per thousand bottles and payback period. Purchasing engineers who evaluate only machine price - without these five factors - systematically undervalue the IBM platform and overestimate EBM economics for their target application.
1. Zero Flash Scrap
IBM nie generuje nadlewów ani odpadów z linii produkcyjnej. EBM generuje 20-401 TP3T masy butelki jako złom na cykl. Przy 200 tonach polipropylenu rocznie, IBM, produkując zero złomu, oszczędza 40-80 ton żywicy rocznie. Przy koszcie 1500 USD za tonę, daje to 60 000-120 000 USD oszczędności w surowcach rocznie, tylko z jednej maszyny.
2. Brak konieczności usuwania wypływek
EBM requires a secondary deflashing operation - either inline mechanical or manual - adding labor cost, a second machine footprint, and an additional quality failure point. IBM bottles from the EP40 come off the conveyor with zero post-processing required before filling or labeling, saving 1-3 operators per shift.
3. Krótka wydajność cyklu suchego
The EP40 achieves a 3.5 S dry cycle. With 6 cavities at 60ml, annual output at 6,000 hours run time exceeds 37.0 million bottles. This throughput concentration into a single compact machine reduces total asset investment per unit of capacity versus multi-machine EBM lines at equivalent output.
4. Szybka wymiana formy
The injection mold and blow mold on the EP40 can be changed in 2-4 hours by a trained two-person team. Recipe recall from the PLC removes setup time entirely for repeat jobs. Facilities running 8-15 SKUs on a single EP40 achieve mold changeover frequency of 2-4 per week with total changeover downtime below 10% of available production hours.
Zasięg i efektywność użytkowania
The EP40 footprint of 3.5x1.3x1.7 M consolidates injection, blow and ejection into a single machine envelope. Compare this to a two-machine EBM line (extruder plus blow machine, plus deflash press, plus conveyor) which typically occupies 3-4 times the floor area for equivalent throughput. Utility connections - compressed air at 0.7-1.2 MPa, cooling water at 3.5 M3/h flow, electrical connection at 20 KW total - are all single-point utilities, reducing installation complexity and ongoing maintenance overhead.
Factory building cost in pharmaceutical-grade cleanroom environments can reach 2,000-5,000 USD per square meter. The compact footprint of the EP40 directly reduces the cleanroom area required to produce a given volume of output - a capital benefit that does not appear in machine comparison tables but materially affects total project economics.
Charakterystyka i standardy projektowe form IBM serii EP
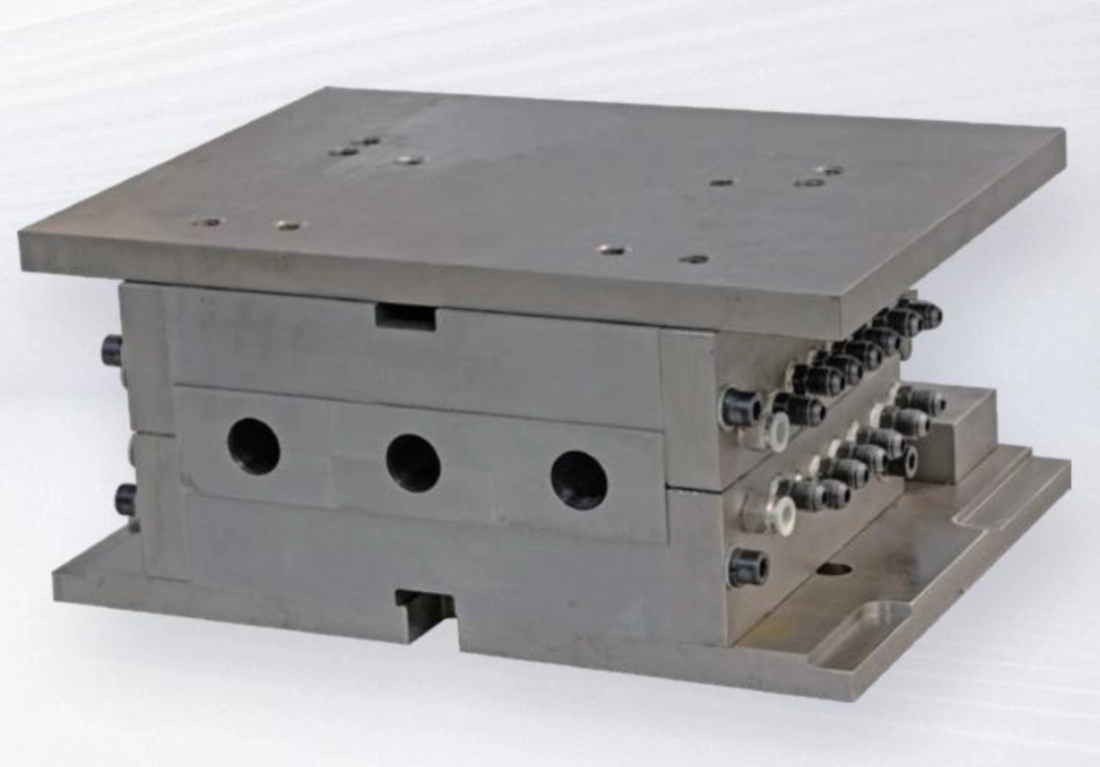
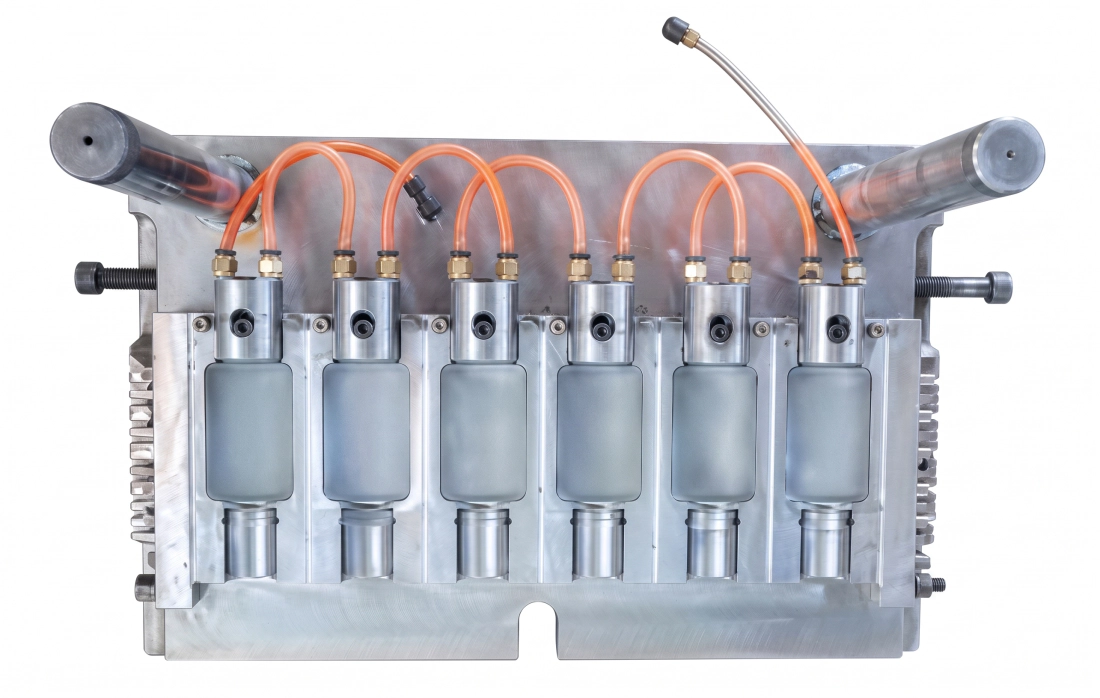
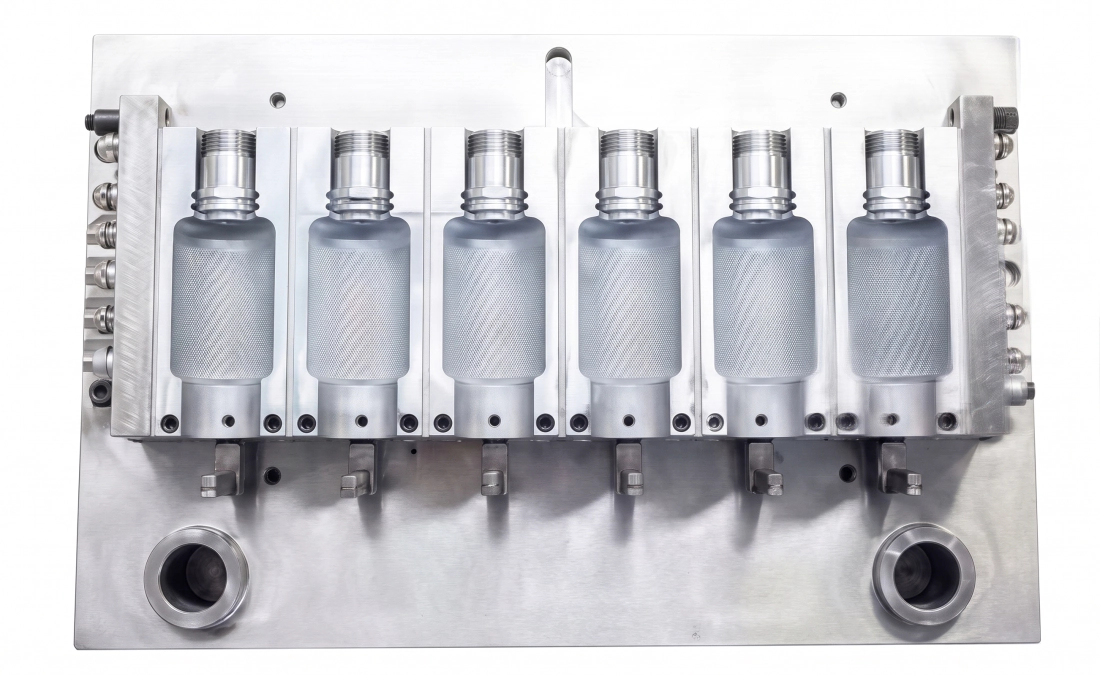
- ■Aktywna konstrukcja wnęki i bloku szyjnego - Gniazda formy wtryskowej i bloki szyjkowe są niezależnie regulowane, co pozwala na precyzyjne dopasowanie wymiarów korpusu preformy bez konieczności wymiany całego zestawu form. Kanały olejowe i wodne zostały specjalnie zaprojektowane, aby zapewnić stabilny rozkład temperatury i łatwy demontaż.
- ■Gatunki stali premium - Korpusy form wtryskowych wykonane są ze stali nierdzewnej 4Cr13 lub importowanej stali stopowej o wysokiej wytrzymałości S136. S136 to stal polerowana na wysoki połysk, odporna na korozję, o twardości na wskroś do 52 HRC. Korpusy form rozdmuchowych mogą być wykonane ze stopu magnezowo-aluminiowego, co zapewnia doskonałą przewodność cieplną i mniejszą masę bezwładnościową głowicy obrotowej.
- ■Zoptymalizowana konstrukcja kanałów gorących i preform - Kolektor gorącokanałowy został zaprojektowany tak, aby zminimalizować odchylenia gramatury we wszystkich komorach i zmniejszyć różnice grubości ścianek w korpusie preformy. Konstrukcja trzpienia zapewnia równomierny dopływ powietrza, co przekłada się na równomierne rozprężanie i szybkie chłodzenie.
- ■Precyzyjne wymiary gwintu szyjki i uszczelki - Średnica wewnętrzna i zewnętrzna szyjki butelki, skok gwintu i geometria kołnierza są obrabiane maszynowo zgodnie z tolerancją rysunku. Współczynnik zgrzewania nakrętek wynosi 100% w próbkach produkcyjnych.
- ■Brak błysku na szyjce i podstawie - the IBM process geometry eliminates parting-line flash at the bottle mouth and pinch-weld flash at the base. Bottles exit the EP40 with no trimming required at either end.
- ■Wskaźniki spójności produktu - rozmiar, waga, położenie linii podziału i grubość ścianek są spójne we wszystkich komorach i partiach produkcyjnych, co umożliwia klientom z branży farmaceutycznej statystyczną walidację produkcji dla każdej partii bez konieczności przeprowadzania kontroli 100%.
Equipment Selection Guide: Is the EP40 Right for Your Production Requirements?
Selecting the correct IBM tonnage requires calculating the intersection of three variables: preform weight, required cavity count, and target output per hour. Use this framework to confirm whether the EP40 is correctly sized for your application, or to understand what production parameters it can support.
Krok 1: Oblicz wagę preformy
Take the target bottle weight in grams (including the neck, body and base). Add 2-5% for process cushion. The EP40 injection weight of 190/260 g must be equal to or greater than (target preform weight x number of cavities). For example: a 5g preform at 8 cavities requires 40g shot weight, well within the 190/260 g capacity.
Krok 2: Oblicz wymaganą liczbę gniazd
Target output (bottles/hour) divided by (3600 seconds / cycle time in seconds) gives required cavities. At a 3.5 S cycle and 10,000 bottles per hour target: 10,000 / (3600 / 3.5) = 10 cavities minimum. Cross-check against the cavity table above to confirm the EP40 can deliver this at your bottle volume.
Krok 3: Sprawdź dopasowanie płyty formy
The injection mould layout (cavity array footprint) must fit within the EP40 max platen size of 480x340 mm. Wide-bottle (diameter greater than 120mm) or tall-bottle (height greater than 220mm) applications exceed the EP40 mould envelope and require a larger model. Confirm your bottle OD and height before specifying cavity count.
Krok 4: Materiał i ciśnienie wtrysku
PP requires higher injection pressure and melt temperature than LDPE. PC and PETG require even higher barrel temperatures and longer residence-time plasticization. The EP40 hydraulic system pressure of 14 MPa and motor of 11 KW supports the injection forces needed for PP and engineering grade materials at the rated injection weight. Confirm your resin specification with the EVER POWER application team before ordering.
EVER POWER application engineers provide free pre-sales technical consultation to validate your container dimensions, material, cavity count and production target against EP40 specifications. Contact us with your bottle drawing and production brief for a written confirmation of suitability.
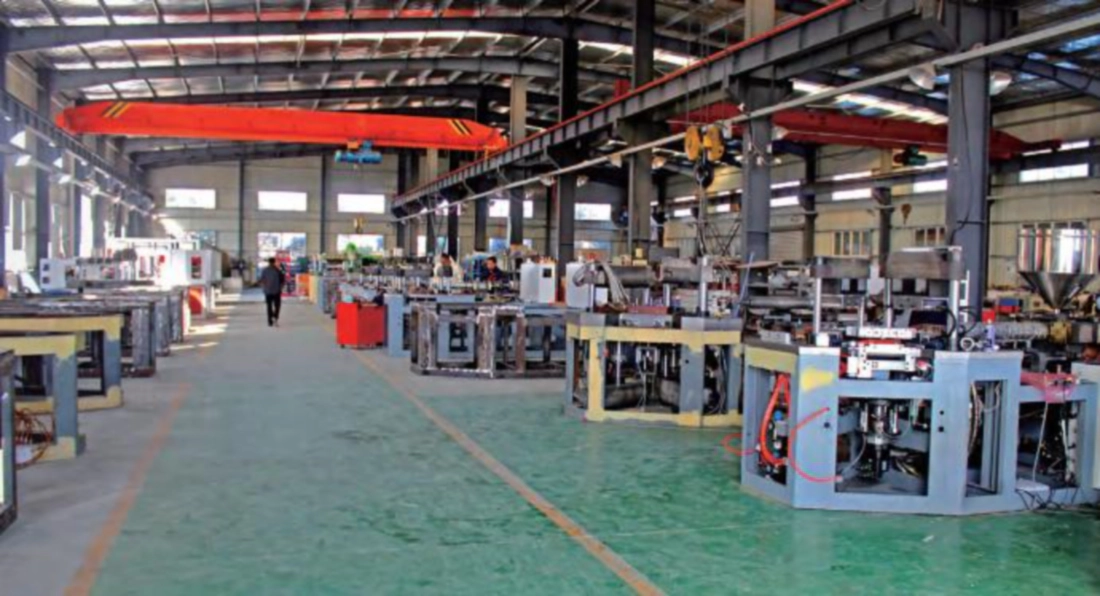
Przegląd konstrukcji maszyny i wytyczne dotyczące konserwacji
The EP40 is built around three core functional modules. Understanding their maintenance requirements is essential for sustaining the machine performance metrics - dry cycle, output rate, and product quality - over the full production life of the equipment.
Moduł 1 – Jednostka wtryskowa: ślimak, cylinder, gorący kanał
Jednostka wtryskowa topi i dozuje tworzywo sztuczne do gniazda formy wtryskowej. Codzienna konserwacja: sprawdzanie profili temperatury cylindra w stosunku do nastaw, kontrola końcówki ślimaka i pierścienia kontrolnego pod kątem oznak zużycia oraz weryfikacja temperatury w strefie gorących kanałów w zakresie 2 stopni przed uruchomieniem. Co tydzień: kontrola opasek izolacyjnych cylindra, kontrola uszczelek cylindra wtryskowego pod kątem wycieków oleju i usuwanie wszelkich zanieczyszczeń barwnych z poprzedniej produkcji. Co miesiąc: ściąganie i czyszczenie zespołu pierścienia kontrolnego i końcówki ślimaka; kontrola zwojów ślimaka pod kątem zużycia i pomiar luzu średnicy lufy. Wymiana cylindra, jeśli luz przekracza tolerancję producenta, aby zapobiec obejściu stopu i rozbieżnościom w masie wtrysku.
Procedura płukania: podczas zmiany z ciemnych kolorów na jasne lub z żywicy inżynieryjnej na żywicę standardową, należy użyć komercyjnego środka czyszczącego o temperaturze cylindra 10 stopni wyższej od temperatury zadanej nowego materiału. Przed zmianą na nowy materiał należy wykonać 5–10 cykli płukania. Nigdy nie pozostawiać cylindra w temperaturze roboczej bezczynnego dłużej niż 20 minut bez płukania – degradacja termiczna w okresach bezczynności jest główną przyczyną powstawania czarnych drobinek po ponownym uruchomieniu.
Moduł 2 - Jednostka zaciskowa i obrotowa indeksująca
System zaciskowy i obrotowy indeksator przenoszą największe obciążenia mechaniczne i mają najbardziej precyzyjne wymagania dotyczące położenia. Codziennie: smaruj powierzchnie drążków i prowadnice stołu obrotowego zgodnie z harmonogramem smarowania (EVER POWER określa klasę smaru – nie należy go zastępować smarem uniwersalnym, który może nie utrzymać lepkości w temperaturze roboczej). Sprawdź hydrauliczny siłownik zaciskowy pod kątem wycieku oleju z uszczelnienia tłoczyska. Nasłuchuj nietypowych dźwięków podczas obrotu indeksującego – każde metaliczne kliknięcie lub szarpnięcie wskazuje na łożysko dzielnika kątowego wymagające sprawdzenia.
Co miesiąc: sprawdź równoległość płyt dociskowych za pomocą czujnika zegarowego w czterech położeniach drążków; odchylenie większe niż 0,05 mm wymaga ponownego zastosowania podkładek. Sprawdź dokładność indeksowania pozycji, przykładając czujnik zegarowy do powierzchni odniesienia na głowicy i upewniając się, że ta sama pozycja powtarza się z dokładnością do 0,02 mm po 100 kolejnych cyklach indeksowania. W przypadku zaobserwowania odchylenia, wyreguluj ogranicznik mechaniczny lub skontaktuj się z serwisem EVER POWER.
Moduł 3 - Układ hydrauliczny i układ chłodzenia
The hydraulic system is the energy backbone of the EP40. System pressure is set at 14 MPa. Daily: check hydraulic oil level in the tank sight glass, check oil temperature display (normal operating range 40-55 degrees Celsius; above 60 degrees indicates a cooling circuit problem or filter blockage), and inspect all visible hydraulic hose fittings for weeping. The oil filter indicator must be checked every 250 hours - a red indicator requires immediate filter element replacement, not deferral.
Cooling circuit: the EP40 requires clean, scale-free cooling water at 0.3-0.4 MPa pressure and 3.5 M3/h flow. Install a water treatment system upstream of the machine to prevent calcium scale buildup inside mold cooling channels. Scale buildup of just 1mm in a 6mm channel reduces cooling efficiency by over 30%, extending cycle times and reducing output. Flush cooling circuits with a descaling solution annually. Chiller water quality must be neutral pH (6.5-7.5) and contain an anti-corrosion inhibitor compatible with copper and aluminum alloy mold materials.
Rozwiązania kompleksowe i usługi dostosowywania od EVER POWER
EVER POWER supplies the EP40 as either a standalone machine or as the centerpiece of a complete turnkey bottle production line. For customers setting up a new facility or expanding into a new container product line, the turnkey approach eliminates the integration risk that comes from sourcing the IBM machine, molds, auxiliaries, and downstream equipment from separate vendors.
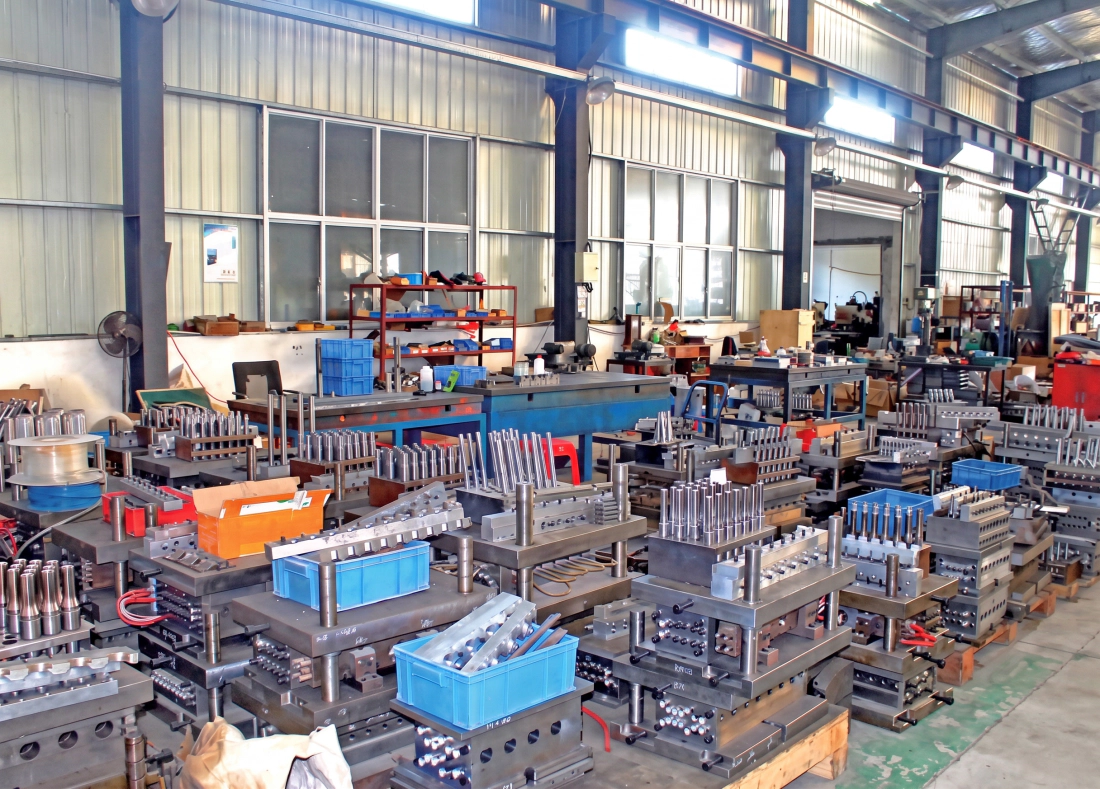
Projektowanie i produkcja form
Inżynierowie EVER POWER opracowują zestawy form wtryskowych i rozdmuchowych na podstawie rysunków butelek klienta lub plików 3D. Wielogniazdowe formy gorącokanałowe ze stali S136 lub 4Cr13. Prototypowe formy jednogniazdowe do walidacji pojemników przed wdrożeniem oprzyrządowania do produkcji wielogniazdowej. Próby formy T0 przeprowadzane w fabryce przed wysyłką.
Integracja urządzeń pomocniczych
The EVER POWER turnkey line includes: screw air compressor, air tank and air dryer, mold temperature controller, industrial chiller, auto loader, conveyor belt, screen printing and labeling system, washing and drying line, and automatic filling and capping machines. All auxiliary equipment is specified and pre-integrated to match the EP40 output rate.
Systemy jakości downstream
Optional inline bottle visual inspection machine (machine vision system for flash, deformation and contamination detection), automatic leak tester, automatic packing machine, and carton erector. For pharmaceutical lines, 100% inline leak testing and vision inspection are available as integrated modules matched to the EP40 conveyor output speed.
GMP i konfiguracja pomieszczeń czystych
Dla klientów z branży farmaceutycznej wymagających produkcji na poziomie GMP, EVER POWER oferuje personalizację maszyn, obejmującą: smarowanie w zamkniętym układzie zapobiegające zanieczyszczeniu strefy produktu, obudowy bezpieczeństwa ze stali nierdzewnej, obudowę maszyny z filtrem HEPA zapewniającą zgodność z wymaganiami pomieszczeń czystych klasy 100 000 oraz dokumentację techniczną dla protokołów kwalifikacji sprzętu (IQ/OQ/PQ).
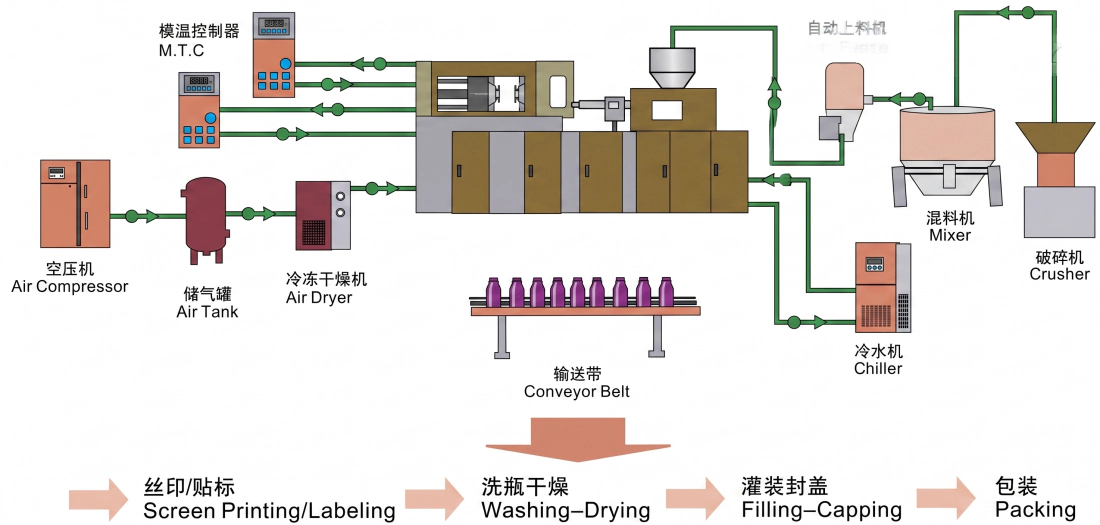
Auxiliary Equipment Available with the EP40
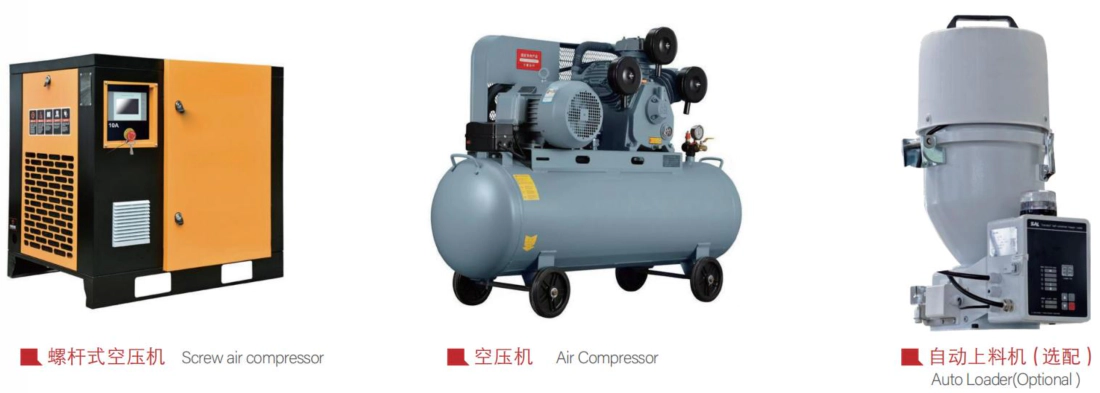
Kontrola jakości i standardy produkcyjne
Obróbka CNC krytycznych komponentów
Łoże maszyny, płyty mocujące i wszystkie precyzyjne powierzchnie są obrabiane CNC w pojedynczych mocowaniach, co gwarantuje dokładność geometryczną. Równoległość płyt jest weryfikowana pomiarem laserowym z dokładnością do 0,02 mm. Otwory w kolumnach są honowane do tolerancji H7, co zapewnia bezkolizyjne osadzenie łożysk.
Hartowanie indukcyjne prętów wiążących
Drążki reakcyjne poddawane są hartowaniu indukcyjnemu o wysokiej częstotliwości do twardości powierzchni 52-58 HRC, a następnie precyzyjnemu szlifowaniu. Ta obróbka powierzchni zapewnia odporność na zużycie w wyniku wielokrotnego ślizgowego styku płyt mocujących w milionach cykli, bez zatarć i korozji ciernej.
Czystość obwodu hydraulicznego
Wszystkie obwody hydrauliczne są płukane, poddawane próbie ciśnieniowej i weryfikowane pod kątem obecności cząstek stałych przed montażem. Czystość oleju hydraulicznego jest utrzymywana na poziomie co najmniej 17/15/12 zgodnie z normą ISO 4406. Wrażliwość na zanieczyszczenia zaworów proporcjonalnych i serwomechanizmów wymaga tego poziomu czystości, aby zapobiec zakleszczaniu się cewek zaworów i dryfowi sterowania.
72-godzinny test rozruchowy w fabryce
Every EP40 undergoes a minimum 72-hour continuous loaded run test at the factory before shipment. During this period, production output samples are measured for weight consistency, wall thickness uniformity, and dimensional accuracy. Any parameter outside specification triggers a hold and corrective action before the machine is cleared for delivery.
Zgodność z normami bezpieczeństwa CE
The EP40 is CE-marked in compliance with EU Machinery Directive requirements. Safety features include: interlocked safety doors with hydraulic circuit interrupt, light curtain protection at the operator access zone, emergency stop at all operator positions, and two-hand operator control for manual mold setting. CE documentation is provided with every machine.
Serwis posprzedażowy i wsparcie techniczne
Instalacja i uruchomienie
Starsi inżynierowie EVER POWER odpowiadają za instalację, uruchomienie i testy odbiorcze. Inżynier pozostaje na miejscu do momentu osiągnięcia przez maszynę stabilnego stanu produkcyjnego, a wszyscy operatorzy zostaną przeszkoleni w zakresie obsługi maszyny, wymiany form i rutynowej konserwacji. Kryteria odbioru są uzgadniane przed wysyłką i dokumentowane w raporcie z uruchomienia.
Program konserwacji zapobiegawczej
EVER POWER oferuje usługę planowego przypominania o konserwacji dla wszystkich maszyn będących w eksploatacji. Kalendarz konserwacji obejmuje prace codzienne, tygodniowe, miesięczne i roczne. Proaktywna konserwacja zapobiega nieplanowanym awariom i zmniejsza potrzebę kosztownych dostaw części zamiennych w nagłych wypadkach. Klienci przestrzegający harmonogramu konserwacji zapobiegawczej konsekwentnie deklarują dostępność maszyn powyżej 95%.
Całodobowa infolinia serwisowa
Infolinia serwisowa EVER POWER jest dostępna 24 godziny na dobę, 7 dni w tygodniu. W przypadku pilnych awarii produkcyjnych prosimy o kontakt telefoniczny lub mailowy, a wykwalifikowany inżynier odpowie w ciągu 2 godzin, aby zdalnie zdiagnozować problem. Jeśli wymagany jest serwis na miejscu, EVER POWER wysyła technika z najkrótszym możliwym czasem reakcji dla Państwa lokalizacji.
Zapas części zamiennych
EVER POWER maintains a comprehensive spare parts inventory for all EP40 components including hydraulic seals, proportional valve cartridges, heating bands, temperature sensors, drive belts and electrical components. Parts can be shipped globally within 48 hours for items in stock. Critical fast-wear items are available for customer-held local inventory based on EVER POWER recommendations.
Programy szkoleń technicznych
Poza standardowym szkoleniem instalacyjnym, EVER POWER oferuje dedykowane moduły szkoleniowe: obsługa maszyn, optymalizacja procesu formowania, wymiana i konfiguracja form, konserwacja układów hydraulicznych oraz rozwiązywanie problemów procesowych dla określonych materiałów, takich jak PP, LDPE i PCTG. Szkolenie może odbyć się w fabryce EVER POWER lub w siedzibie klienta.
Frequently Asked Questions - EVER POWER EP40
What materials can the EP40 process?
The EP40 is compatible with HDPE, LDPE, PP, PS (including lactic acid bacteria grade transparent PS), ABS, EVA, bio-based corn material, PCTG, and similar thermoplastics. For engineering resins such as PC, PETG and Tritan, the screw L/D of 22:1 and the 3+N heating zones provide the residence time and temperature profile needed for thorough, degradation-free plasticization. Confirm your resin grade with EVER POWER application engineering before ordering.
Can the EP40 be used for pharmaceutical GMP production?
Yes. The EP40 can be configured for pharmaceutical GMP production environments. Key features supporting GMP include: the one-step process eliminates inter-machine bottle transfer that introduces contamination risk in two-stage systems; the closed lubrication system prevents lubricant contamination of the product zone; and the machine can be specified with a stainless steel safety enclosure suitable for cleanroom installation. EVER POWER can provide equipment documentation to support IQ/OQ/PQ qualification processes for pharmaceutical facility validation.
How long does mould changeover take on the EP40?
A trained two-person team can complete a full mold changeover (injection mold, blow mold, and mandrel set) on the EP40 in approximately 2-4 hours, depending on the mold design and the changeover frequency experience of the team. PLC recipe recall eliminates parameter re-entry time for repeat mold sets. Facilities that invest in quick-release clamping plates for the mold base can reduce changeover to under 2 hours.
What certifications does the EP40 carry?
The EP40 is CE-marked for the European market. The machine design complies with EU Machinery Directive safety requirements including interlocked guards, emergency stop systems, and electrical safety standards. EVER POWER is an ISO-certified manufacturer. Machine documentation is provided in English and can be supplied in other languages upon request for export markets.
What is the lead time for the EP40 and an associated mould set?
Standard machine lead time for the EP40 is 45-75 days from order confirmation and deposit receipt, depending on production schedule at time of order. Mold sets are typically supplied in 60-90 days from final confirmation of bottle drawings and material specification. The machine and mold sets can be scheduled to arrive simultaneously for a coordinated installation. Contact EVER POWER for current lead time at time of inquiry.
Ready to Specify the EVER POWER EP40 for Your Production Line?
Prześlij rysunek butelki, docelową objętość, specyfikację materiału i wymaganą wydajność godzinową do naszego zespołu inżynierów aplikacji. Potwierdzimy pisemnie prawidłową liczbę gniazd i konfigurację maszyny oraz przedstawimy szczegółową ofertę handlową w ciągu 3 dni roboczych.
Informacje dodatkowe
| edytowany | przez hyw |
|---|
Podobne produkty
-
Wtryskarka z rozdmuchem EP60HE o dużej prędkości, w pełni elektryczna, cykl hydrauliczny 2,5 s
-
Wytrzymała wtryskarka z rozdmuchem EP135 1350KN IBM o dużej pojemności do butelek kosmetycznych i farmaceutycznych
-
Przemysłowa wtryskarka z rozdmuchem EP110 1100KN Automatyczny sprzęt IBM do butelek o dużej objętości
-
Wysokowydajna maszyna do formowania wtryskowego z rozdmuchem EP80 800KN, sprzęt do formowania butelek bez wypływek
-
Automatyczna maszyna do wtrysku i rozdmuchiwania w jednym kroku EP60 600KN Producent butelek kosmetycznych dla farmacji


