
Büyük Hacimli Şişeler için Otomatik IBM Ekipmanı EP110 1100KN Endüstriyel Enjeksiyonlu Şişirme Kalıplama Makinesi
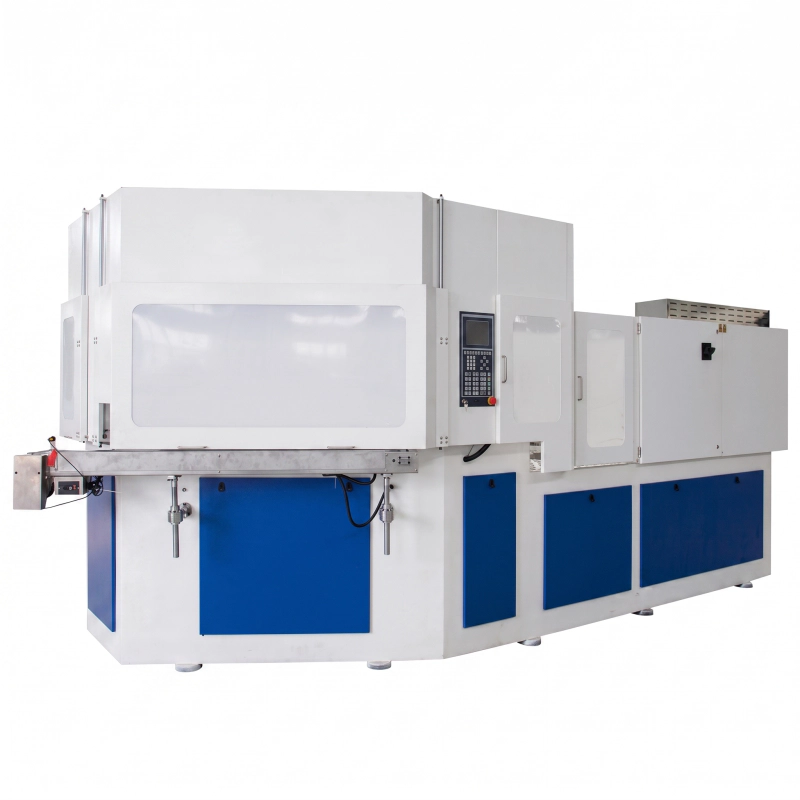
EVER POWER EP110 injection blow molding machine delivers 1100KN clamping force, 540g injection weight and up to 24 cavities for 10ml bottles. Standard dual hydraulic system, high-precision angle divider, 4s dry cycle. Suitable for 1-2000ml pharmaceutical, cosmetic and daily chemical containers. 15 Ton, CE ISO, 80KW total power.
What Is the EVER POWER EP110 One-Step Injection Blow Molding Machine?
The EVER POWER EP110 is a fully automatic one-step IBM (Injection Blow Molding) machine engineered for precision hollow container production. As a dedicated enjeksiyon şişirme kalıplama makinesi üreticisiEVER POWER, onlarca yıllık takım ve proses uzmanlığını bu modele yoğunlaştırarak, ön kalıp enjeksiyonundan son şişirmeye ve fırlatmaya kadar tüm şişe işleminin, operatör müdahalesi olmadan, makineler arasında malzeme transferi olmadan ve ekstrüzyon şişirme sistemlerini karakterize eden çapak ve ayırma hattı atıkları olmadan tek bir makine döngüsünde tamamlandığı bir makine sunmuştur.
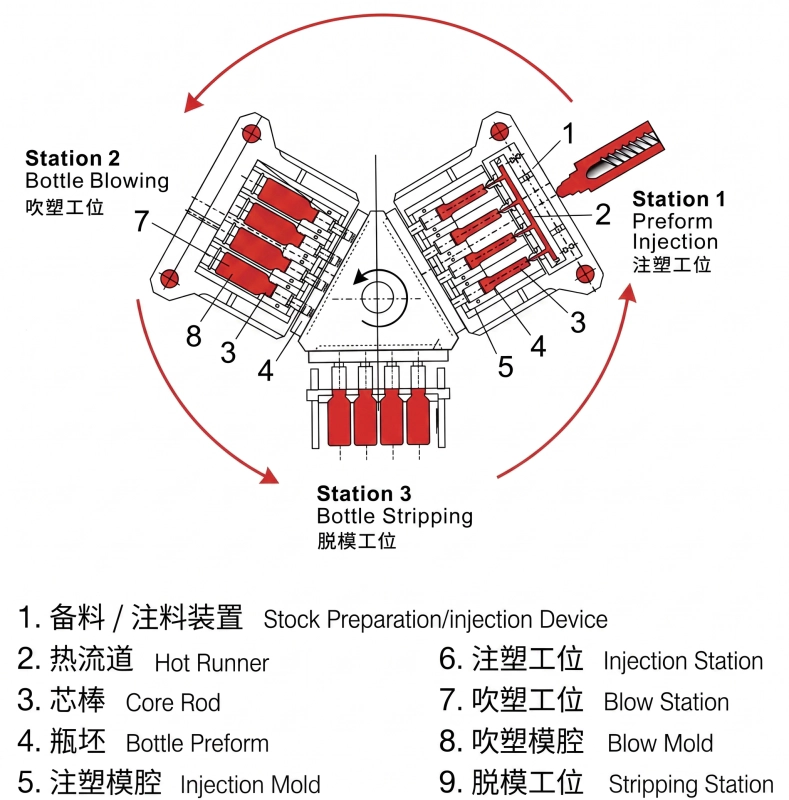
Bu tek adımlı IBM makinesi is the preferred choice for pharmaceutical bottle blowing and cosmetic container manufacturing where dimensional consistency is non-negotiable. Each cycle on the EP110 runs three simultaneous operations: while new preforms are being injection-molded at Station 1, the previous batch is being blown to final shape at Station 2, and the completed bottles from Station 2 are being stripped and conveyed to the outfeed conveyor at Station 3. This triaxial parallelism means the productive output equals the injection cycle time alone - not the sum of injection plus blowing plus ejection - giving the EP110 a significant throughput advantage over two-stage stretch blow systems for small and medium volume containers.
Three-Station Process: How the EP110 Works
İstasyon 1 - Ön Kalıp Enjeksiyonu
Plastik granüller namluda eritilir ve kontrollü basınç altında enjeksiyon boşluğuna enjekte edilir. Şişe boynu ve diş geometrisi enjeksiyon kalıbında hassas bir şekilde oluşturulur. Enjeksiyon kalıbı açılır ve sıcak ön şekli taşıyan mandrel, döner taret vasıtasıyla 2. istasyona aktarılır.
İstasyon 2 - Şişirme Kalıplama
Sıcak ön kalıp, mandrel çekirdeğinden gelen basınçlı hava ile şişirilir. Şişenin şekli tamamen şişirme kalıbı boşluğu tarafından belirlenir. Hava, ön kalıbı soğutulmuş kalıp duvarlarına doğru dışa doğru şişirir ve şişe son boyutlarını alır. Kalıp açılır ve taret 3. İstasyona ilerler.
İstasyon 3 - Boşaltma ve Taşıma
Soğutulmuş şişeler kalıplardan çıkarılarak çıkış konveyörüne boşaltılır. Üç istasyonun da aynı anda çalışması nedeniyle, döngü sürekli olarak tekrarlanır. İkinci bir işlem, çapak alma presi veya şişe yeniden ısıtma gerekmez; üç işlem tek bir döngü saatini paylaşır.
Main Technical Parameters - EVER POWER EP110
| Parametre | Ürün (EN) | Birim | EP110 |
|---|---|---|---|
| Enjeksiyon Sistemi | |||
| Vida Çapı | Vida Çapı | mm | 65 mm |
| Vida L/D Oranı | Vida L/D | - | 22:1 |
| Enjeksiyon Ağırlığı | Enjeksiyon Ağırlığı | G | 540 g |
| Isıtma Gücü | Isıtma Gücü | KW | 20 KW |
| Varil Isıtma Bölgeleri | Varil Bölgesi Sayısı | - | 5+N |
| Enjeksiyon Vuruşu | Enjeksiyon Vuruşu | mm | 200 mm |
| Sıkıştırma Sistemi | |||
| Enjeksiyon Sıkıştırma Kuvveti | Enjeksiyonun Sıkıştırma Kuvveti | KN | 1100 |
| Enjeksiyon Açılış Vuruşu | Enjeksiyon için Açılış Vuruşu | mm | 140 mm |
| Üfleme Kelepçesi Kuvveti | Üfleme Sıkıştırma Kuvveti | KN | 150 |
| Üfleme Açılış Vuruşu | Üfleme İçin Açılış Vuruşu | mm | 140 mm |
| Kule Asansörü Yüksekliği | Döner Tabla Kaldırma Yüksekliği | mm | 70 mm |
| Kalıba dökmek | |||
| Maksimum Baskı Plakası Boyutu (UxG) | Maksimum Baskı Plakası Boyutu (Uzunluk x Genişlik) | mm | 1100x460 mm |
| Kalıp Kalınlığı | Kalıp Kalınlığı | mm | 280 mm |
| Maksimum Şişe Çapı | Şişenin Çapı | mm | 120 mm |
| Maksimum Şişe Yüksekliği | Şişe Yüksekliği | mm | 220 mm |
| Şişe Hacmi Aralığı | Uygun Şişe Hacmi | ml | 1-2000 |
| Sıyırma Vuruşu | Sıyırma Vuruşu | mm | 260 mm |
| Hidrolik Sistem | |||
| Hidrolik Basınç | Hidrolik Basınç | MPa | 14 |
| Motor Gücü | Motor Gücü | KW | 22+22 KW |
| Kurutma Döngüsü Süresi | Kuru Döngü | S | 4 |
| Toplam Güç | Toplam Güç | KW | 80 |
| Çalışma Gücü | Çalışma Gücü | % | 52-70 |
| Diğer Parametreler | |||
| Sıkıştırılmış Hava Basıncı | Minimum Hava Basıncı | MPa | 0.7-1.2 |
| Hava Kapasitesi | Sıkıştırılmış Hava Kapasitesi | M3/dak | 0.7 |
| Soğutma Suyu Akışı | Su Akışı | M3/saat | 4 |
| Soğutma Suyu Basıncı | Soğutma Suyu Basıncı | MPa | 0.3-0.4 |
| Boyutlar (Uzunluk x Genişlik x Yükseklik) | Genel Boyutlar | M | 5x1.8x2.2 M |
| Net ağırlığı | Net ağırlığı | Ton | 15 Ton |
Not: Tüm parametreler yalnızca referans amaçlıdır. EVER POWER, ekipman geliştirmeleri nedeniyle teknik özellikleri değiştirme hakkını saklı tutar.
Max Cavity Count per Container Volume (EP110 - For Reference)
| Hacim | 10 ml | 30 ml | 60 ml | 100 ml | 250 ml | 500 ml | 1000 ml |
|---|---|---|---|---|---|---|---|
| Maksimum Boşluklar | 24 | 22 | 18 | 14 | 10 | 8 | 6 |
Core Hardware Architecture of the EP110
Tamamen Avrupa Tarzı Çelik Çerçeve
CNC-machined monolithic machine bed and platen mounts ensure parallelism between injection and blow clamping platens. Tie-bar surfaces are induction-hardened. The EP110 clamping force is 20-30% above equivalent-tonnage competitors due to the boosted pressurized clamping structure.
Bimetalik Vida ve Namlu
The plasticizing unit uses a bimetallic-lined barrel and a hardened alloy screw rated for glass-fiber and mineral-filled compounds. The EP110 screw diameter of 65 mm at 22:1 L/D delivers thorough homogenization with a 540 g shot capacity, covering the full range of bottle weights for this tonnage class.
Oransal Valf Hidrolik Kontrolü
Enjeksiyon basıncı ve üfleme basıncı, servo oransal hidrolik valfler aracılığıyla düzenlenir. Bu, ince duvarlı ön şekillendirilmiş parçalar için çok aşamalı enjeksiyon profillemesi (doldurma hızı, geçiş, paketleme basıncı) ve tek aşamalı üfleme valfi sistemlerinde yaygın olan radyal ağ kusurlarını ortadan kaldıran hassas üfleme basıncı rampası kontrolü sağlar.
PLC Dokunmatik Ekran Kontrol Sistemi
The EP110 control panel runs a full-color PLC touch-screen with parameter recipe storage. All process variables - temperatures, pressures, velocities, timings - are set and monitored from a single screen. Alarm history, production counters and fault codes are logged and displayed in real time.
Optimize Edilmiş Sıcak Yolluk Sistemi
Enjeksiyon kalıplama sıcak yolluk manifoldu, sıfır ölü bölge akışı için tasarlanmıştır ve tüm boşluklardaki gram ağırlık sapmasının en aza indirilmesini sağlar. Sıcaklık kontrolünün artı veya eksi 1 dereceye kadar hassasiyeti, ısıya duyarlı malzemelerin bozulmasını önler ve şeffaf kaplarda tutarlı berraklık için gereklidir.
Özel Çekirdek Çubuk Tasarımı
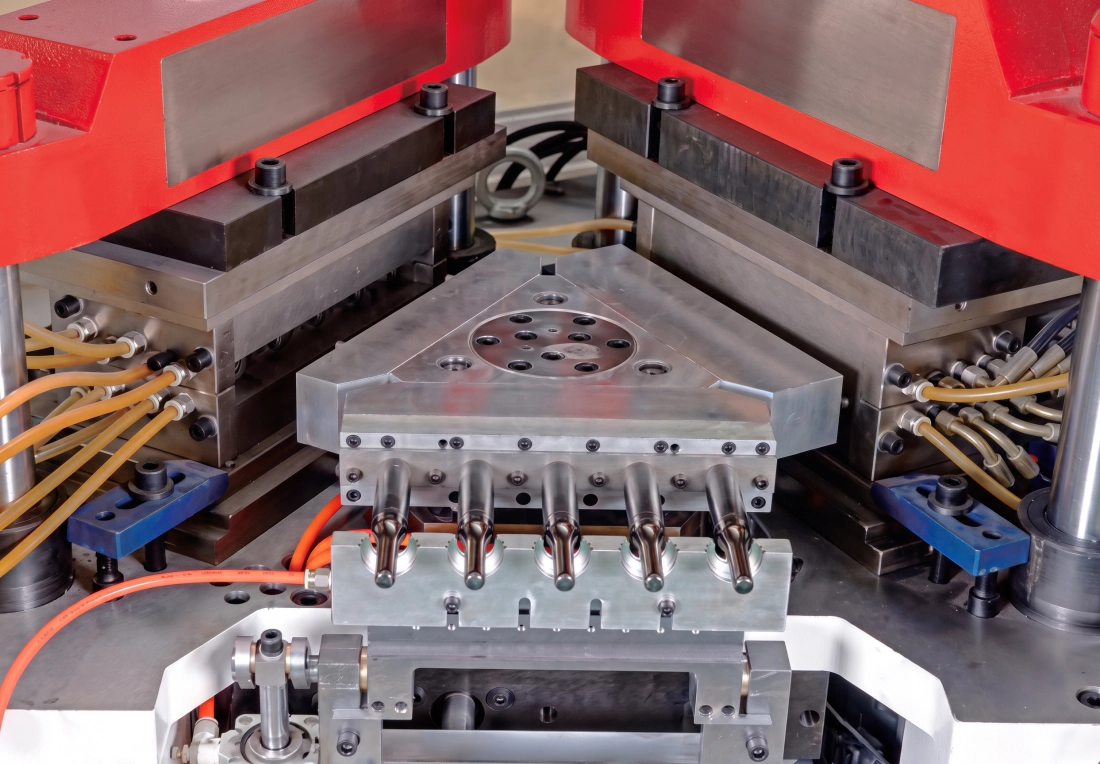
The mandrels (core rods) feature internal cooling channels that reduce core temperature between the injection and blow stations, accelerating the cooling phase. Fast-cycle mandrels enable the EP110 to achieve a 4 S dry cycle without sacrificing preform cooling uniformity or dimensional stability.
Enjeksiyonlu Şişirme Kalıplama mı, Ekstrüzyonlu Şişirme Kalıplama mı: IBM Hassas Konteynerlerde Neden Kazanıyor?
Buyers evaluating hollow container equipment often compare IBM and EBM on capital cost alone. The EP110 is more than a machine choice - it is a process choice that determines your long-term production economics and the quality ceiling your facility can achieve. The comparison below reflects real production differences that directly affect your cost per thousand bottles and your ability to win pharmaceutical and cosmetic supply contracts.
| HAYIR. | Karşılaştırma Öğesi | Enjeksiyonlu Şişirme (IBM) | Ekstrüzyon Şişirme (EBM) |
|---|---|---|---|
| 1 | Şişe Ağırlığı Tutarlılığı | Ağırlık değişimi yaklaşık 1% | Ağırlık değişimi yaklaşık 3% |
| 2 | Duvar Kalınlığı Homojenliği | Duvar kalınlığı her yerde homojen | Duvar kalınlığı 10-20% arasında değişmektedir. |
| 3 | Dar Boyun / Dişli | Flaş yok, boyunda ayrım çizgisi yok. | Kesme noktası, zayıflamış taban ve boyun |
| 4 | Taban Dışbükeyliği | Güçlü pozitif dışbükeylik, istikrarlı taban | Sıkıştırma kaynağı nedeniyle zayıf dışbükeylik |
| 5 | Malzeme Atığı | Sıfır atık - atık veya hurda yok | 20-40% sıkıştırma flaşından hurda |
| 6 | Ultra İnce Duvar Yeteneği | Çok ince duvarlar için daha az uygundur. | Duvar kalınlığı kumanda paneli üzerinden ayarlanabilir. |
| 7 | Çevreye Duyarlılık | Ortam değişikliklerine duyarlı değil. | Sık sık ayarlama gereklidir |
| 8 | Çürük Sayısı ve Çıktı | Yüksek kavitasyon, yüksek verim, düz ağız | Daha az boşluk, daha düşük verim, düzensiz boyun |
| 9 | Kalıp Ömrü ve Maliyeti | Uzun kalıp ömrü, sürekli yüksek hacimli üretimler için uygundur. | Daha kısa kalıp ömrü, daha düşük ilk maliyet |
| 10 | Ayak izi | Kompakt entegre sistem, küçük boyut | Daha fazla yardımcı ekipman, daha geniş zemin alanı |
| 11 | Oval Kap Şekillendirme | Oval şekiller oluşturmak daha zor. | Oval profiller oluşturmak daha kolay. |
Application Fields and Container Types for the EP110
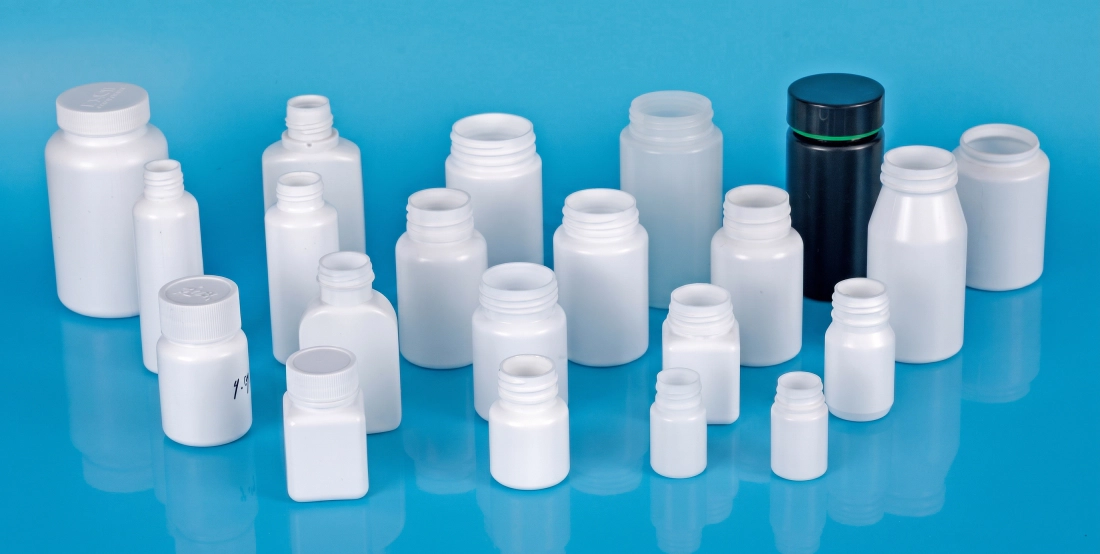
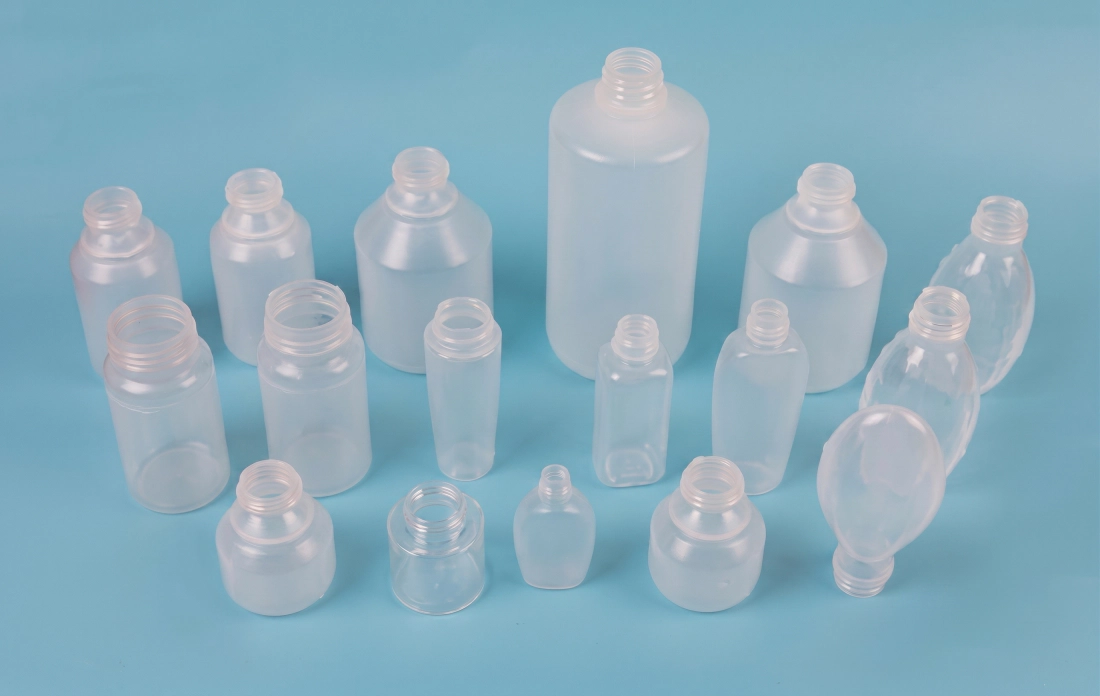
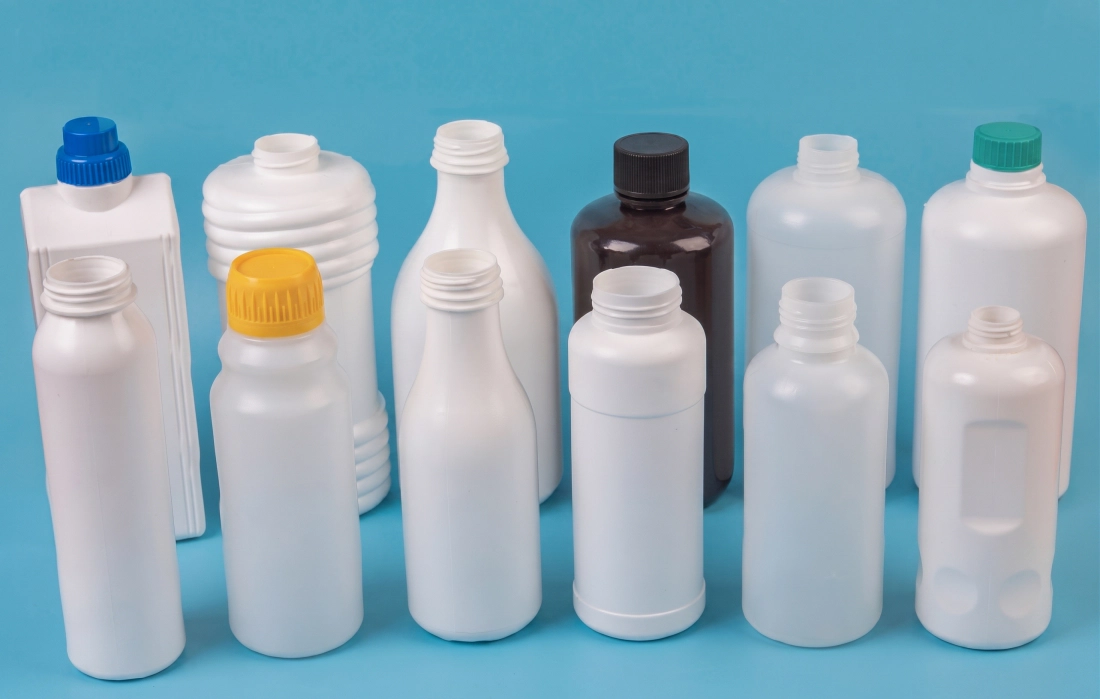
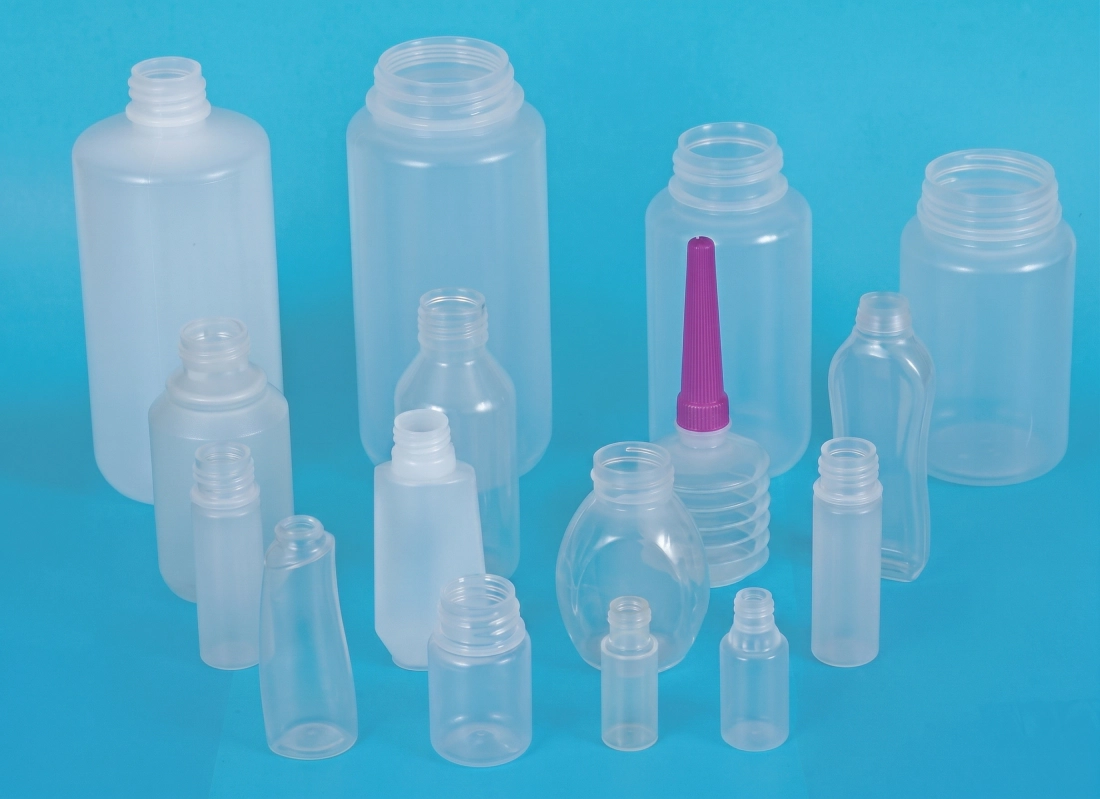
The EP110 is designed to produce bottles and containers from 1ml to the maximum volume for this model, covering the full range of primary packaging needs across four major market verticals. The table below shows the container types and industry segments where this otomatik enjeksiyonlu şişirme kalıplama ekipmanı en yüksek ticari getiriyi sağlar.
İlaç Endüstrisi
- Göz damlası şişeleri (LDPE, 5-30 ml)
- Ağızdan alınan tablet ve kapsül şişeleri (HDPE, 30-500 ml)
- Burun spreyi ve pompalı şişeler (PP)
- Çocuk kilidi bulunan kapaklı sıvı ilaç şişeleri
- Aşı ve reaktif şişeleri (LDPE, 1-20 ml)
- GMP standartlarına uygun kehribar ve beyaz HDPE ilaç şişeleri
Kozmetik Endüstrisi
- Roll-on deodorant aplikatör şişeleri (PE, 50-100 ml)
- Maskara tüpleri ve fırça şişeleri (PP, 5-20 ml)
- Oje şişeleri (PS, 10-30 ml)
- Losyon ve serum pompalı şişeleri (PCTG, 30-200 ml)
- Geniş ağızlı krem kavanozları (PP/PS)
- Fondöten ve tonik şişeleri
Bebek Ürünleri ve Gıdaları
- Bebek biberonları (PP, PPSU, 150-300 ml)
- Bebek maması ölçme şişeleri
- Bal ve şurup kapları (LDPE)
- Küçük hacimli özel içecek kapları
- Yenilebilir yağ numune şişeleri
- Yoğurt ve süt ürünleri ambalajı
Günlük Kimyasal ve Endüstriyel
- Şampuan ve saç kremi şişeleri (HDPE/PP)
- El dezenfektanı ve losyon dağıtıcıları
- Otomotiv sıvı numune şişeleri
- Tarım kimyasal konsantresi şişeleri
- Temizlik ürünü kapları
- Hassas boyunlu endüstriyel reaktif şişeleri
Industrial Connectivity and Remote Diagnostics for the EP110
The EP110 is equipped with a PLC-based control platform that supports recipe management for multiple mold configurations. Each mold set - defined by its preform weight, blow pressure profile, cooling time and stripping sequence - can be saved as a named production recipe and recalled in under 60 seconds during a mold changeover. For OEM and contract manufacturers running 10 or more SKUs on a single machine, this eliminates the operator setup errors that traditionally cause the first 200-500 bottles of a new run to fall outside specification.
The control system logs cycle time, injection pressure peak, clamp force, motor amperage and hydraulic oil temperature for every production cycle. This real-time data stream can be connected to a factory SCADA system via standard industrial protocols. For overseas customers, EVER POWER engineers can connect to the machine remotely to review alarm logs, adjust process parameters, and guide local operators through fault recovery without requiring an on-site service visit - substantially reducing downtime cost for facilities far from a service center.
Energy monitoring is built into the EP110 dashboard: cumulative kWh consumption per production batch, energy cost per thousand bottles (configured with local electricity price), and OEE (Overall Equipment Efficiency) tracking across shifts. This data enables production managers to identify energy anomalies - such as a worn hydraulic seal increasing pump load - before they escalate into unplanned downtime. The transition from reactive maintenance to condition-based maintenance is one of the most significant cost reduction levers available to high-volume bottle manufacturers, and the EP110 makes it accessible without third-party hardware investment.
Investment Return and Production Efficiency Analysis: Why Choose the EP110?
The acquisition cost of the EP110 must be evaluated against five measurable efficiency drivers that determine cost per thousand bottles and payback period. Purchasing engineers who evaluate only machine price - without these five factors - systematically undervalue the IBM platform and overestimate EBM economics for their target application.
1. Sıfır Flaş Hurda
IBM, çapak veya sıkıştırma hattı atığı üretmez. EBM, döngü başına 20-401 TP3T şişe ağırlığında atık üretir. Yılda 200 ton PP ile, sıfır atık üreten IBM, yıllık 40-80 ton reçine tasarrufu sağlar. Ton başına 1.500 USD fiyatla, bu sadece bir makineden elde edilen yıllık 60.000-120.000 USD hammadde tasarrufu anlamına gelir.
2. Flaş Kaldırma İşçiliği Yok
EBM requires a secondary deflashing operation - either inline mechanical or manual - adding labor cost, a second machine footprint, and an additional quality failure point. IBM bottles from the EP110 come off the conveyor with zero post-processing required before filling or labeling, saving 1-3 operators per shift.
3. Kısa Kuru Döngü Verimliliği
The EP110 achieves a 4 S dry cycle. With 18 cavities at 60ml, annual output at 6,000 hours run time exceeds 97.0 million bottles. This throughput concentration into a single compact machine reduces total asset investment per unit of capacity versus multi-machine EBM lines at equivalent output.
4. Hızlı Kalıp Değişimi
The injection mold and blow mold on the EP110 can be changed in 2-4 hours by a trained two-person team. Recipe recall from the PLC removes setup time entirely for repeat jobs. Facilities running 8-15 SKUs on a single EP110 achieve mold changeover frequency of 2-4 per week with total changeover downtime below 10% of available production hours.
Alan Kullanımı ve Enerji Verimliliği
The EP110 footprint of 5x1.8x2.2 M consolidates injection, blow and ejection into a single machine envelope. Compare this to a two-machine EBM line (extruder plus blow machine, plus deflash press, plus conveyor) which typically occupies 3-4 times the floor area for equivalent throughput. Utility connections - compressed air at 0.7-1.2 MPa, cooling water at 4 M3/h flow, electrical connection at 80 KW total - are all single-point utilities, reducing installation complexity and ongoing maintenance overhead.
Factory building cost in pharmaceutical-grade cleanroom environments can reach 2,000-5,000 USD per square meter. The compact footprint of the EP110 directly reduces the cleanroom area required to produce a given volume of output - a capital benefit that does not appear in machine comparison tables but materially affects total project economics.
EP Serisi IBM Kalıp Özellikleri ve Tasarım Standartları
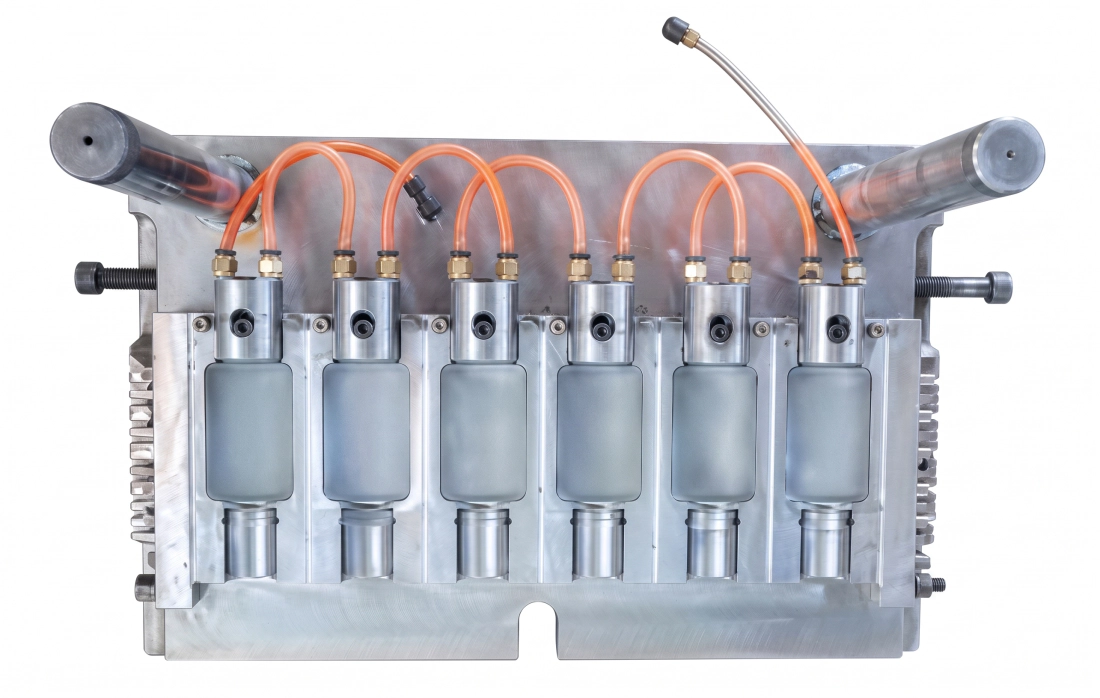
- ■Aktif boşluk ve boyun bloğu tasarımı - Enjeksiyon kalıbı boşlukları ve boyun blokları bağımsız olarak ayarlanabilir, bu da tüm kalıp setini değiştirmeden ön şekillendirilmiş boru gövdesi boyutlarının hassas bir şekilde ayarlanmasına olanak tanır. Yağ ve su kanalları, kararlı sıcaklık dağılımı ve kolay sökme için özel olarak tasarlanmıştır.
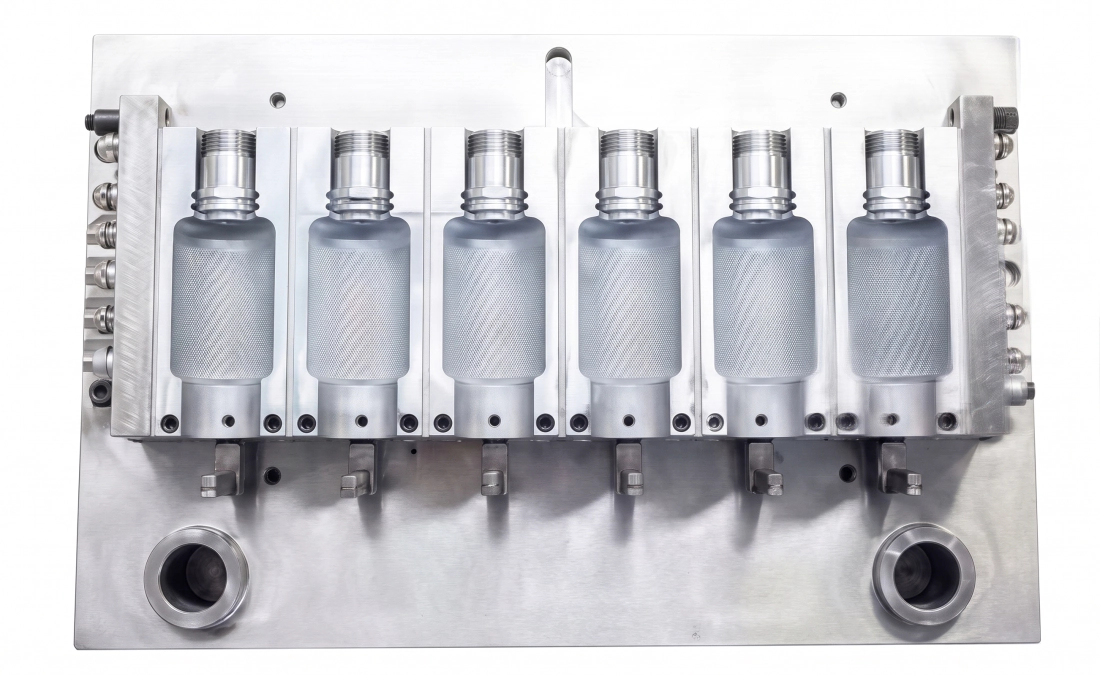
- ■Üstün kalite çelikler - Enjeksiyon kalıp gövdelerinde 4Cr13 paslanmaz çelik veya ithal yüksek mukavemetli S136 alaşımlı çelik kullanılır. S136, 52 HRC'ye kadar sertliğe sahip, ayna parlaklığında ve korozyona dayanıklı bir çeliktir. Şişirme kalıp gövdeleri, üstün ısı iletkenliği ve döner taret üzerindeki atalet kütlesini azaltmak için magnezyum-alüminyum alaşımından üretilebilir.
- ■Optimize edilmiş sıcak yolluk ve ön şekillendirme tasarımı - Sıcak yolluk manifoldu, tüm boşluklarda gram ağırlık sapmasını en aza indirgemek ve ön şekillendirilmiş gövdedeki duvar kalınlığı varyasyonunu azaltmak için tasarlanmıştır. Mandrel tasarımı, tutarlı üfleme genleşmesi ve hızlı soğutma için düzgün hava dağıtımını sağlar.
- ■Hassas boyun dişi ve conta boyutları - Şişe ağzının iç ve dış çapları, diş aralığı ve flanş geometrisi, çizim toleransına göre işlenmiştir. Üretim numunelerinde kapak sızdırmazlık oranı 100%'dir.
- ■Boyun ve dip kısmında hiç flaş yok. - the IBM process geometry eliminates parting-line flash at the bottle mouth and pinch-weld flash at the base. Bottles exit the EP110 with no trimming required at either end.
- ■Ürün tutarlılığı ölçütleri - Boyut, ağırlık, ayırma çizgisi konumu ve duvar kalınlığı tüm kalıplarda ve üretim partilerinde tutarlıdır; bu da ilaç firmalarının 100% muayene maliyetine gerek kalmadan parti bazında istatistiksel olarak üretimlerini doğrulamalarına olanak tanır.
Equipment Selection Guide: Is the EP110 Right for Your Production Requirements?
Selecting the correct IBM tonnage requires calculating the intersection of three variables: preform weight, required cavity count, and target output per hour. Use this framework to confirm whether the EP110 is correctly sized for your application, or to understand what production parameters it can support.
Adım 1: Ön Kalıp Ağırlığını Hesaplayın
Take the target bottle weight in grams (including the neck, body and base). Add 2-5% for process cushion. The EP110 injection weight of 540 g must be equal to or greater than (target preform weight x number of cavities). For example: a 5g preform at 8 cavities requires 40g shot weight, well within the 540 g capacity.
Adım 2: Gerekli Çürük Sayısını Hesaplayın
Target output (bottles/hour) divided by (3600 seconds / cycle time in seconds) gives required cavities. At a 4 S cycle and 10,000 bottles per hour target: 10,000 / (3600 / 4) = 12 cavities minimum. Cross-check against the cavity table above to confirm the EP110 can deliver this at your bottle volume.
Adım 3: Kalıp tablasının uygunluğunu doğrulayın
The injection mould layout (cavity array footprint) must fit within the EP110 max platen size of 1100x460 mm. Wide-bottle (diameter greater than 120mm) or tall-bottle (height greater than 220mm) applications exceed the EP110 mould envelope and require a larger model. Confirm your bottle OD and height before specifying cavity count.
Adım 4: Malzeme ve Enjeksiyon Basıncı
PP requires higher injection pressure and melt temperature than LDPE. PC and PETG require even higher barrel temperatures and longer residence-time plasticization. The EP110 hydraulic system pressure of 14 MPa and motor of 22+22 KW supports the injection forces needed for PP and engineering grade materials at the rated injection weight. Confirm your resin specification with the EVER POWER application team before ordering.
EVER POWER application engineers provide free pre-sales technical consultation to validate your container dimensions, material, cavity count and production target against EP110 specifications. Contact us with your bottle drawing and production brief for a written confirmation of suitability.
Makine Yapısı Genel Bakış ve Bakım Kılavuzları
The EP110 is built around three core functional modules. Understanding their maintenance requirements is essential for sustaining the machine performance metrics - dry cycle, output rate, and product quality - over the full production life of the equipment.
Modül 1 - Enjeksiyon Ünitesi: Vidalı Manifold, Silindir, Sıcak Yolluk
Enjeksiyon ünitesi plastiği eritir ve ön kalıp boşluğuna ölçerek enjekte eder. Günlük bakım: Namlu sıcaklık profillerini ayar noktalarına göre kontrol edin, vida ucunu ve kontrol halkasını aşınma göstergeleri açısından inceleyin ve çalıştırmadan önce sıcak yolluk bölgesi sıcaklıklarının ayar noktalarının 2 derece içinde olduğunu doğrulayın. Haftalık: Namlu izolasyon bantlarını inceleyin, enjeksiyon silindiri contalarında yağ sızıntısı olup olmadığını kontrol edin ve önceki üretimden kaynaklanan renk kirliliğini giderin. Aylık: Kontrol halkasını ve vida ucu tertibatını çıkarın ve temizleyin; vida kanatlarını aşınma açısından inceleyin ve namlu iç çapını boşluk açısından ölçün. Erime geçişini ve enjeksiyon ağırlığı tutarsızlığını önlemek için boşluk üretici toleransını aşarsa namluyu değiştirin.
Arındırma işlemi: Koyu renklerden açık renklere veya mühendislik reçinesinden standart reçineye geçiş yaparken, yeni malzemenin ayar noktasının 10 derece üzerinde bir namlu sıcaklığında ticari bir arındırma bileşiği kullanın. Yeni malzemeye geçmeden önce 5-10 arındırma atışı yapın. Namluyu asla 20 dakikadan fazla işlem sıcaklığında arındırma yapmadan boşta bırakmayın - boşta kalma süreleri boyunca termal bozulma, yeniden başlatmada siyah nokta kontaminasyonunun birincil nedenidir.
Modül 2 - Sıkıştırma ve Döner İndeksleme Ünitesi
Sıkıştırma sistemi ve döner indeksleyici en yüksek mekanik yükleri taşır ve en hassas konumlandırma gereksinimlerine sahiptir. Günlük olarak: yağlama programına göre bağlantı çubuğu yüzeylerine ve döner tabla kılavuz raylarına gres uygulayın (EVER POWER gres sınıfını belirtir - çalışma sıcaklığında viskozitesini koruyamayabilecek genel amaçlı gresle değiştirmeyin). Hidrolik sıkıştırma silindirinde mil contasında yağ sızıntısı olup olmadığını kontrol edin. İndeksleme dönüşü sırasında olağandışı sesler olup olmadığını dinleyin - herhangi bir metalik tıklama veya tereddüt, incelenmesi gereken bir açısal ayırıcı yatağına işaret eder.
Aylık olarak: Dört bağlantı çubuğu pozisyonunda kadran göstergesi kullanarak baskı tablasının paralelliğini kontrol edin; 0,05 mm'den fazla sapma varsa yeniden şimleme yapılması gerekir. Kadran göstergesini taret üzerindeki bir referans yüzeyine yerleştirerek ve 100 ardışık indeksleme döngüsünden sonra aynı pozisyonun 0,02 mm hassasiyetle tekrarlandığını doğrulayarak indeksleme pozisyonunun doğruluğunu kontrol edin. Sapma gözlemlenirse, mekanik durdurucuyu ayarlayın veya EVER POWER servisiyle iletişime geçin.
Modül 3 - Hidrolik Sistem ve Soğutma Devresi
The hydraulic system is the energy backbone of the EP110. System pressure is set at 14 MPa. Daily: check hydraulic oil level in the tank sight glass, check oil temperature display (normal operating range 40-55 degrees Celsius; above 60 degrees indicates a cooling circuit problem or filter blockage), and inspect all visible hydraulic hose fittings for weeping. The oil filter indicator must be checked every 250 hours - a red indicator requires immediate filter element replacement, not deferral.
Cooling circuit: the EP110 requires clean, scale-free cooling water at 0.3-0.4 MPa pressure and 4 M3/h flow. Install a water treatment system upstream of the machine to prevent calcium scale buildup inside mold cooling channels. Scale buildup of just 1mm in a 6mm channel reduces cooling efficiency by over 30%, extending cycle times and reducing output. Flush cooling circuits with a descaling solution annually. Chiller water quality must be neutral pH (6.5-7.5) and contain an anti-corrosion inhibitor compatible with copper and aluminum alloy mold materials.
EVER POWER'dan Anahtar Teslim Çözümler ve Özelleştirme Hizmetleri
EVER POWER supplies the EP110 as either a standalone machine or as the centerpiece of a complete turnkey bottle production line. For customers setting up a new facility or expanding into a new container product line, the turnkey approach eliminates the integration risk that comes from sourcing the IBM machine, molds, auxiliaries, and downstream equipment from separate vendors.
Kalıp Tasarımı ve Üretimi
EVER POWER mühendisleri, müşteri şişe çizimlerinden veya 3B dosyalarından enjeksiyon ve şişirme kalıp setleri geliştirir. S136 veya 4Cr13 çelikten çok gözlü sıcak yolluklu kalıplar. Yüksek gözlü üretim kalıplarına geçmeden önce kap doğrulaması için prototip tek gözlü kalıplar. Sevkiyat öncesinde fabrikada T0 kalıp denemeleri yapılır.
Yardımcı Ekipman Entegrasyonu
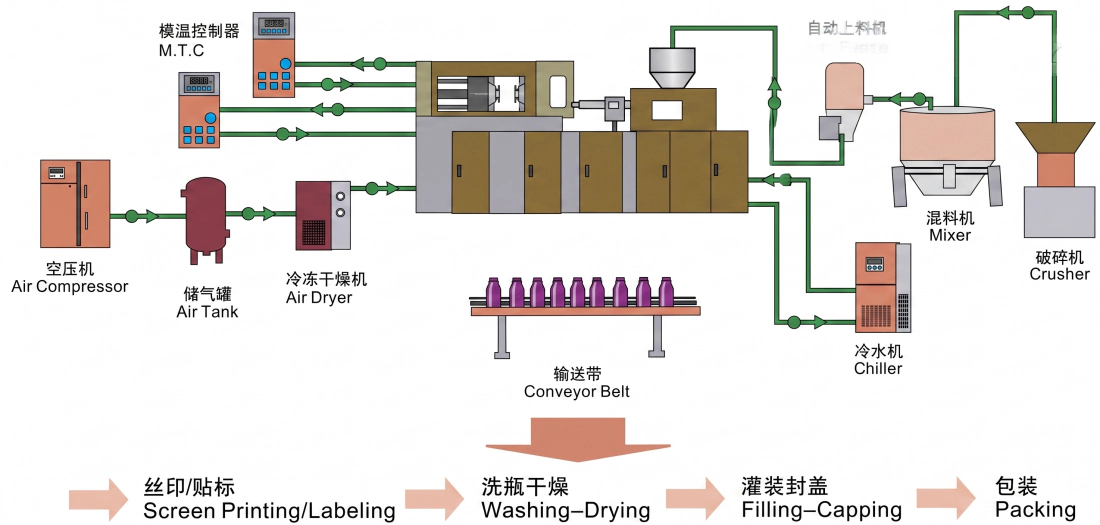
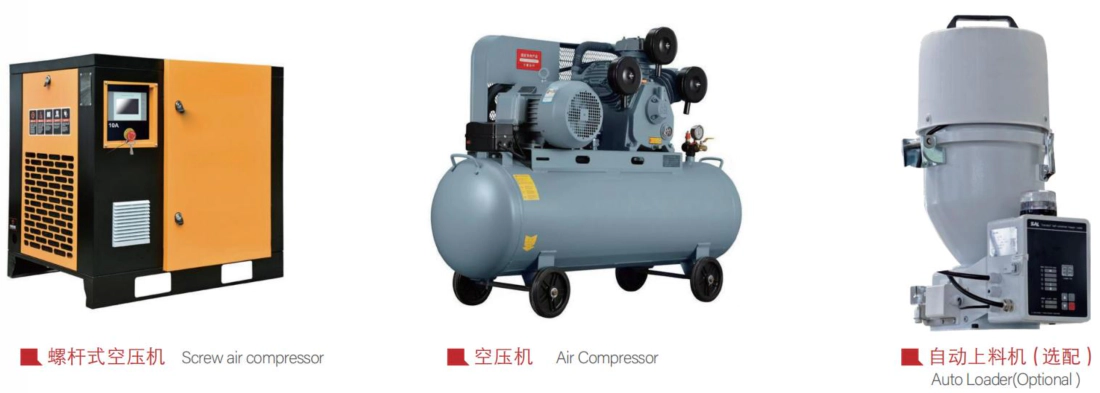
The EVER POWER turnkey line includes: screw air compressor, air tank and air dryer, mold temperature controller, industrial chiller, auto loader, conveyor belt, screen printing and labeling system, washing and drying line, and automatic filling and capping machines. All auxiliary equipment is specified and pre-integrated to match the EP110 output rate.
Aşağı Akış Kalite Sistemleri
Optional inline bottle visual inspection machine (machine vision system for flash, deformation and contamination detection), automatic leak tester, automatic packing machine, and carton erector. For pharmaceutical lines, 100% inline leak testing and vision inspection are available as integrated modules matched to the EP110 conveyor output speed.
GMP ve Temiz Oda Yapılandırması
GMP standartlarında üretim gerektiren ilaç firmaları için EVER POWER, ürün bölgesinin kirlenmesini önlemek için kapalı sistem yağlama, paslanmaz çelik güvenlik muhafazaları, 100.000 sınıfı temiz oda uyumluluğu için HEPA filtreli makine muhafazası ve ekipman yeterlilik (IQ/OQ/PQ) protokolleri için dokümantasyon desteği de dahil olmak üzere makine özelleştirme seçenekleri sunmaktadır.
Auxiliary Equipment Available with the EP110
Kalite Kontrol ve Üretim Standartları
Kritik Parçaların CNC İşlenmesi
Makine yatağı, sıkıştırma plakaları ve tüm hassas yüzeyler, geometrik doğruluğu garanti etmek için tek bir kurulumda CNC ile işlenir. Plaka paralelliği, 0,02 mm'ye kadar lazer ölçümü ile doğrulanır. Bağlantı çubuğu delikleri, sorunsuz yatak uyumu için H7 toleransına kadar honlanır.
Bağlantı Çubuğu İndüksiyonla Sertleştirme
Bağlantı çubukları, 52-58 HRC yüzey sertliğine ulaşana kadar yüksek frekanslı indüksiyonla sertleştirilir ve ardından hassas taşlama işlemine tabi tutulur. Bu yüzey işlemi, milyonlarca döngü boyunca sıkıştırma plakalarının tekrarlanan kayma temasına karşı aşınma direnci sağlar ve aşınma veya yıpranma oluşmasını önler.
Hidrolik Devre Temizliği
Montajdan önce tüm hidrolik devreler yıkanır, basınç testinden geçirilir ve partikül sayımı doğrulanır. Hidrolik yağ temizliği, minimum olarak ISO 4406 Sınıf 17/15/12 seviyesinde tutulur. Oransal ve servo valflerin kirlenmeye karşı hassasiyeti, valf makarasının sıkışmasını ve kontrol sapmasını önlemek için bu temizlik seviyesini gerektirir.
72 Saatlik Fabrika Çalıştırma Testi
Every EP110 undergoes a minimum 72-hour continuous loaded run test at the factory before shipment. During this period, production output samples are measured for weight consistency, wall thickness uniformity, and dimensional accuracy. Any parameter outside specification triggers a hold and corrective action before the machine is cleared for delivery.
CE Güvenlik Uyumluluğu
The EP110 is CE-marked in compliance with EU Machinery Directive requirements. Safety features include: interlocked safety doors with hydraulic circuit interrupt, light curtain protection at the operator access zone, emergency stop at all operator positions, and two-hand operator control for manual mold setting. CE documentation is provided with every machine.
Satış Sonrası Servis ve Teknik Destek
Kurulum ve Devreye Alma
EVER POWER'ın kıdemli mühendisleri kurulum, devreye alma ve kabul testlerinden sorumludur. Mühendis, makine istikrarlı üretim durumuna ulaşana ve tüm operatörler makine kullanımı, kalıp değişimi ve rutin bakım konusunda eğitilene kadar sahada kalır. Kabul kriterleri sevkiyattan önce kararlaştırılır ve devreye alma raporunda belgelenir.
Önleyici Bakım Programı
EVER POWER, hizmette olan tüm makineler için planlı bakım hatırlatma hizmeti sunmaktadır. Bakım takvimi günlük, haftalık, aylık ve yıllık görevleri kapsamaktadır. Proaktif bakım, planlanmamış arızaları önler ve pahalı acil parça sevkiyatlarına olan ihtiyacı azaltır. Önleyici bakım programını takip eden müşteriler, makine kullanılabilirlik oranının sürekli olarak 95%'nin üzerinde olduğunu bildirmektedir.
7/24 Servis Hattı
EVER POWER servis hattı haftanın 7 günü, 24 saat hizmetinizdedir. Acil üretim arızaları için servis hattını arayın veya mesaj gönderin; yetkili bir mühendis sorunu uzaktan teşhis etmek için 2 saat içinde size ulaşacaktır. Yerinde servis gerekiyorsa, EVER POWER bulunduğunuz yere en kısa sürede ulaşacak bir teknisyen gönderir.
Yedek Parça Envanteri
EVER POWER maintains a comprehensive spare parts inventory for all EP110 components including hydraulic seals, proportional valve cartridges, heating bands, temperature sensors, drive belts and electrical components. Parts can be shipped globally within 48 hours for items in stock. Critical fast-wear items are available for customer-held local inventory based on EVER POWER recommendations.
Teknik Eğitim Programları
EVER POWER, standart kurulum eğitiminin ötesinde, makine işletimi, kalıp proses optimizasyonu, kalıp değişimi ve kurulumu, hidrolik sistem bakımı ve PP, LDPE ve PCTG gibi belirli malzemeler için proses sorun giderme konularında özel eğitim modülleri sunmaktadır. Eğitimler, EVER POWER fabrikasında veya müşteri tesisinde gerçekleştirilebilir.
Frequently Asked Questions - EVER POWER EP110
What materials can the EP110 process?
The EP110 is compatible with HDPE, LDPE, PP, PS (including lactic acid bacteria grade transparent PS), ABS, EVA, bio-based corn material, PCTG, and similar thermoplastics. For engineering resins such as PC, PETG and Tritan, the screw L/D of 22:1 and the 5+N heating zones provide the residence time and temperature profile needed for thorough, degradation-free plasticization. Confirm your resin grade with EVER POWER application engineering before ordering.
Can the EP110 be used for pharmaceutical GMP production?
Yes. The EP110 can be configured for pharmaceutical GMP production environments. Key features supporting GMP include: the one-step process eliminates inter-machine bottle transfer that introduces contamination risk in two-stage systems; the closed lubrication system prevents lubricant contamination of the product zone; and the machine can be specified with a stainless steel safety enclosure suitable for cleanroom installation. EVER POWER can provide equipment documentation to support IQ/OQ/PQ qualification processes for pharmaceutical facility validation.
How long does mould changeover take on the EP110?
A trained two-person team can complete a full mold changeover (injection mold, blow mold, and mandrel set) on the EP110 in approximately 2-4 hours, depending on the mold design and the changeover frequency experience of the team. PLC recipe recall eliminates parameter re-entry time for repeat mold sets. Facilities that invest in quick-release clamping plates for the mold base can reduce changeover to under 2 hours.
What certifications does the EP110 carry?
The EP110 is CE-marked for the European market. The machine design complies with EU Machinery Directive safety requirements including interlocked guards, emergency stop systems, and electrical safety standards. EVER POWER is an ISO-certified manufacturer. Machine documentation is provided in English and can be supplied in other languages upon request for export markets.
What is the lead time for the EP110 and an associated mould set?
Standard machine lead time for the EP110 is 45-75 days from order confirmation and deposit receipt, depending on production schedule at time of order. Mold sets are typically supplied in 60-90 days from final confirmation of bottle drawings and material specification. The machine and mold sets can be scheduled to arrive simultaneously for a coordinated installation. Contact EVER POWER for current lead time at time of inquiry.
Ready to Specify the EVER POWER EP110 for Your Production Line?
Şişe çiziminizi, hedef hacminizi, malzeme özelliklerinizi ve saatte gereken üretim miktarını uygulama mühendisliği ekibimize gönderin. Doğru kalıp sayısını ve makine konfigürasyonunu yazılı olarak onaylayacağız ve 3 iş günü içinde detaylı bir ticari teklif sunacağız.
Ek bilgi
| düzenlendi | hyw tarafından |
|---|
İlgili ürünler
-
EP60HE Yüksek Hızlı Tam Elektrikli Enjeksiyonlu Şişirme Kalıplama Makinesi, Hidrolik Sistem Yok, 2,5 Saniye Çevrim Süresi
-
Ağır Hizmet Tipi Enjeksiyonlu Şişirme Kalıplama Makinesi EP135 1350KN Yüksek Boşluklu IBM, Kozmetik ve İlaç Şişeleri İçin
-
Yüksek Verimli Enjeksiyonlu Şişirme Kalıplama Makinesi EP80 800KN Çapaksız Şişe Kalıplama Ekipmanı
-
Otomatik Tek Aşamalı Enjeksiyonlu Şişirme Kalıplama Makinesi EP60 600KN İlaç ve Kozmetik Şişe Üreticisi
-
İlaç ve Kozmetik Şişeleri için Otomatik Tek Aşamalı Enjeksiyonlu Şişirme Kalıplama Makinesi EP40 400KN CE ISO


