
Máquina de moldeo por soplado y estirado de PET de dos etapas para productos químicos de uso diario: de 2000 a 4600 botellas por hora.
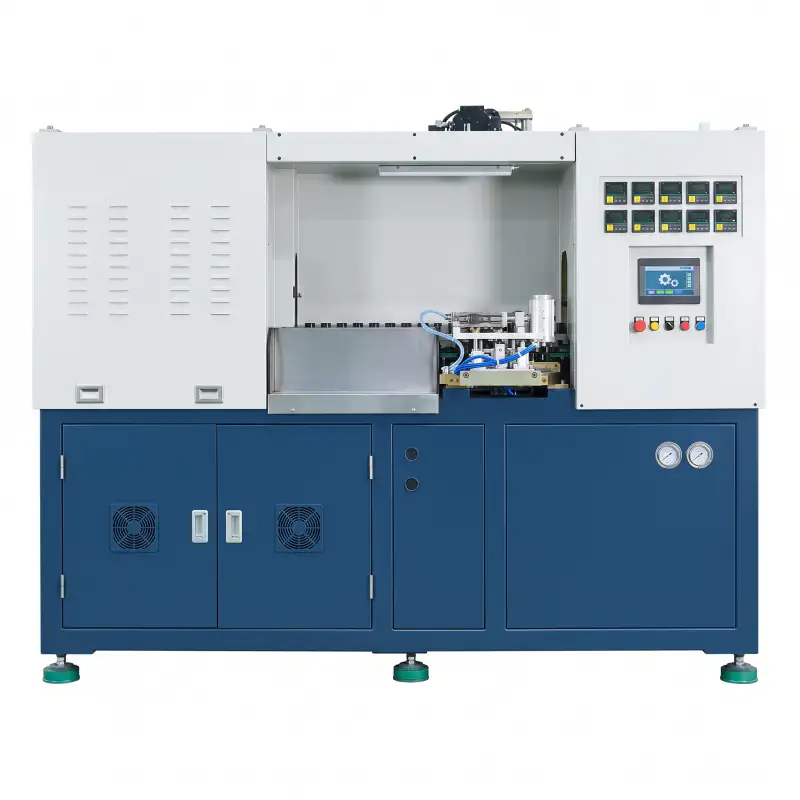
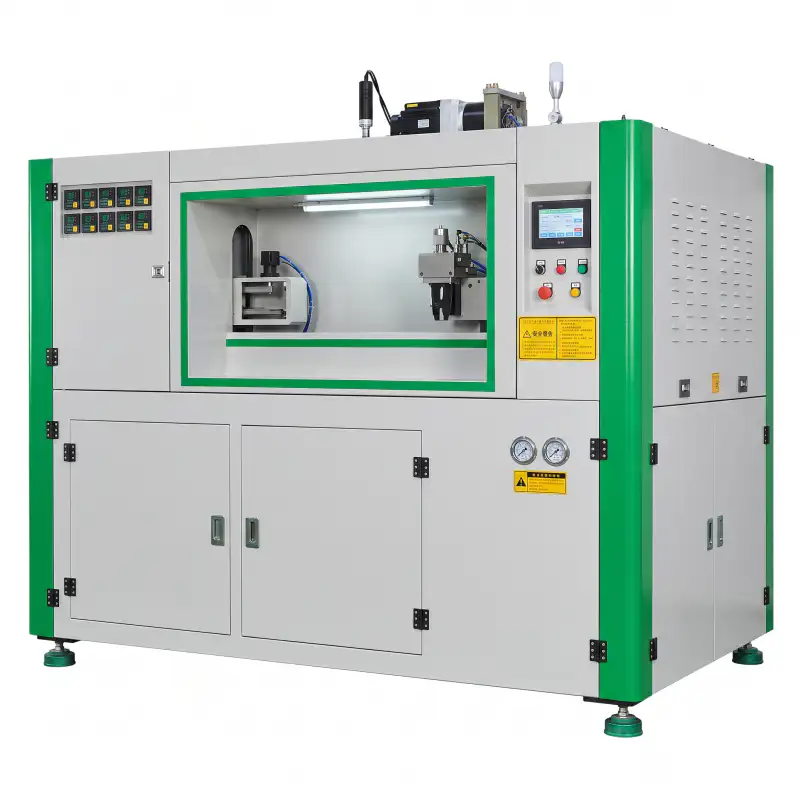
¿Busca un fabricante confiable de máquinas de moldeo por soplado de dos etapas? Nuestra máquina automática de soplado de botellas de PET está diseñada para productos químicos y cosméticos de uso diario, ofreciendo una producción de alta eficiencia de 2000 a 4600 botellas por hora. Con precisión mediante servocontrol, recuperación de aire a alta presión y certificación de seguridad CE, esta máquina de moldeo por soplado y estiramiento con recalentamiento garantiza una claridad superior en las botellas y un retorno de la inversión óptimo para su línea de producción.
Máquina de moldeo por soplado y estiramiento con recalentamiento de dos etapas
Máquina de moldeo por soplado para la serie de botellas de productos químicos y cosméticos EP Daily
Diseñada para la producción de envases cosméticos de PET y PETG de alta precisión, la máquina de moldeo por soplado y estirado de dos etapas de la serie EP para productos químicos y cosméticos de uso diario ofrece una producción estable de múltiples cavidades en una amplia gama de geometrías de botellas, desde botellas de loción de cuello estrecho de 500 ml hasta envases de cuerpo ancho de 15 000 ml. Los servomotores, reductores, componentes eléctricos y sistemas de control de marcas internacionales se combinan para producir envases fiables, energéticamente eficientes y con dimensiones uniformes para marcas de productos químicos de uso diario, cuidado personal y cosméticos.
2 / 3 / 4 cavidades
PET / PETG
Sistema de accionamiento servo
Diámetro del cuello: hasta 168 mm
Descripción general del producto
La serie de frascos cosméticos EP adopta la proceso de moldeo por soplado y estiramiento con recalentamiento en dos etapas — el método dominante a nivel mundial para la fabricación de envases de PET de alto volumen. Al separar completamente la inyección de la preforma de la estación de soplado, el proceso permite una optimización total de la distribución de la pared de la preforma independientemente de la velocidad de soplado, lo que da como resultado botellas más delgadas, ligeras y ópticamente más uniformes que las que se pueden lograr con procesos de una sola etapa a un rendimiento comparable.
Esta máquina es particularmente adecuada para contenedores de cosméticos y productos químicos de uso diario donde La complejidad geométrica de la botella es alta. — Secciones transversales ovaladas, superficies planas, perfiles de hombro asimétricos y aberturas de boca ancha de hasta 168 mm de diámetro de cuello. La varilla de estiramiento independiente accionada por servomotor proporciona una orientación molecular biaxial precisa, lo que confiere la claridad, la resistencia a las caídas y el rendimiento de barrera que exige el envase cosmético.
Esta serie abarca un amplio rango de producción, desde 900 botellas por hora en envases de gran volumen y cuerpo ancho hasta 4800 botellas por hora en configuraciones compactas de 4 cavidades, lo que proporciona a los equipos de compras un único proveedor cualificado para toda una cartera de envases que abarca champú, loción corporal, limpiador doméstico, cuidado de la piel y formatos de productos químicos industriales de uso diario.
Proceso de soplado y recalentamiento en dos etapas: cómo funciona
Las preformas de PET/PETG se alimentan automáticamente a soportes de mandril giratorios y se transportan al horno infrarrojo sin manipulación manual.
Las lámparas infrarrojas multizona calientan las preformas a una temperatura de orientación precisa. El ajuste por zona permite controlar la distribución del calor en la pared de cuerpos de botellas asimétricos.
La varilla de accionamiento se extiende axialmente a velocidad y fuerza controladas, estirando la preforma hasta la altura total del contenedor e iniciando la orientación molecular biaxial.
Una presión de soplado de hasta 35 kg/cm² expande la preforma radialmente contra las paredes enfriadas del molde, fijando la geometría final de la botella con un alto brillo superficial.
Las botellas terminadas se expulsan automáticamente y se desplazan a la siguiente etapa para su etiquetado o llenado. No se requiere la intervención del operario en la estación de soplado durante todo el ciclo de producción.
Especificaciones técnicas
Desliza el dedo horizontalmente en dispositivos móviles para ver todas las columnas del modelo.
| Parámetro | Unidad | EP.AS-2C114.3 | EP.AS-4C76.2 | EP.ES-2C100 | EP.ES-2C114.3 | EP.ES-2C130 | EP.ES-2C150 | EP.ES-2C200 | EP.ES-2C260 | EP.ES-3C76 | EP.ES-3C114 | EP.ES-4C76 | EP.ES-4C100 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Unidad de moldeo | |||||||||||||
| Carrera de sujeción | mm | 122 | 100 | 110 | 132 | 160 | 190 | 215 | 275 | 100 | 133 | 100 | 128 |
| Distancia de apertura del molde | mm | 302 | 280 | 280 | 312 | 360 | 440 | 499 | 635 | 300 | 363 | 300 | 328 |
| Distancia de cierre del molde | mm | 180 | 180 | 170 | 180 | 200 | 250 | 284 | 360 | 200 | 230 | 200 | 200 |
| Trazo de estiramiento | mm | 400 | 350 | 350 | 400 | 350 | 450 | 500 | 550 | 240 | 350/450 | 350 | 350 |
| Soporte para preformas | — | 48 | 96 | 60 | 60 | 60 | 60 | 50 | 42 | 72 | 74 | 96 | 92 |
| Caries | — | 2 | 4 | 2 | 2 | 2 | 2 | 2 | 2 | 3 | 3 | 4 | 4 |
| Especificaciones del contenedor | |||||||||||||
| Volumen máximo del contenedor | ml | 1,000 | 500 | 500 | 1,000 | 1,500 | 2,500 | 5,000 | 15,000 | 700 | 1,500 | 700 | 800 |
| Diámetro máximo del cuello | mm | 88 | 48 | 68 | 88 | 110 | 110 | 138 | 168 | 18–38 | 40 | 48 | 68 |
| Diámetro máximo del contenedor | mm | 94 | 65 | 80 | 94 | 110 | 130 | 180 | 240 | 68 | 95 | 68 | 80 |
| Altura máxima del contenedor | mm | 260 | 250 | 200 | 260 | 250 | 250 | 250 | 450 | 240 | 250/330 | 240 | 250 |
| Salida teórica | Hiperplasia prostática benigna (HPB) | 2,000 | 4,000 | 2,400 | 2,000 | 1,800 | 1,800 | 1,600 | 900 | 3,000 | 2,400 | 4,800 | 4,600 |
| Sistema eléctrico | |||||||||||||
| Potencia máxima de calentamiento | kW | 45 | 33 | 34 | 50 | 42.5 | 42.5 | 85 | 85 | 40 | 40 | 40 | 62.5 |
| Potencia de calentamiento común | kW | 20 | 17 | 8–12 | 16 | 8–13 | 18 | 35 | 35 | 18 | 18 | 18 | 21 |
| Sistema de aire | |||||||||||||
| Presión de funcionamiento | kg/cm² | 7 | 7 | 7 | 7 | 7 | 7 | 7 | 7 | 7 | 7 | 7 | 7 |
| Consumo de aire a baja presión | litros/min | 600 | 600 | 600 | 600 | 600 | 600 | 600 | 1,200 | 1,500 | 1,500 | 800 | 800 |
| Presión de soplado | kg/cm² | 35 | 35 | 26–35 | 35 | 26–35 | 26–35 | 30 | 35 | 35 | 35 | 35 | 35 |
| Consumo de aire a alta presión | litros/min | 1,600 | 4,000 | 1.000–1.400 | 1,000 | 1.000–1.500 | 1.000–1.500 | 6,000 | 16,000 | 2,400 | 3,200 | 3,900 | 4,000 |
| Operación a alta presión | kg/cm² | 6 | 5–6 | 5–6 | 6 | 5–6 | 5–6 | 5–6 | 5–6 | 5–6 | 5–6 | 5–6 | 5–6 |
| Agua de refrigeración | |||||||||||||
| Temperatura | °C | 8–12 | 8–10 | 8–10 | 8–12 | 8–10 | 8–10 | 8–12 | 8–10 | 8–12 | 8–12 | 8–12 | 8–12 |
| Caudal | litros/min | 30 | 40 | 30 | 30 | 30 | 30 | 91.4 | 50 | 30 | 30 | 30 | 30 |
| Máquina | |||||||||||||
| Dimensiones (largo x ancho x alto) | mm | 2660x1660x2150 | 3370x1850x2100 | 2900x1525x1930 | 3220x1660x2010 | 3600x1800x1980 | 4290x1800x2220 | 4300x2100x2500 | 5570x2090x2500 | 2850x1850x2180 | 3240x1800x2000 | 3290x1850x2260 | 4170x1930x2340 |
| Peso de la máquina | kg | 2,600 | 4,000 | 2,000 | 3,000 | 3,000 | 3,500 | 4,500 | 7,500 | 3,500 | 4,000 | 3,500 | 4,000 |
Características principales del hardware
Control independiente de la temperatura por zonas, desde el cuerpo de la preforma hasta el acabado del cuello. Fundamental para perfiles asimétricos de botellas cosméticas, donde el calentamiento desigual provoca adelgazamiento de las paredes y defectos visuales.
Los servomotores y reductores en los sistemas de estiramiento, sujeción y transferencia proporcionan un control preciso del par y la posición, lo que reduce la variación del tiempo de ciclo y el tiempo de inactividad no planificado en la producción en varios turnos.
Diámetros de cuello desde 18 mm hasta 168 mm en toda la gama de modelos. La EP.ES-2C260 procesa envases de cuerpo ancho de hasta 15 000 ml con cuellos de 168 mm, formatos que la mayoría de las máquinas de dos etapas no pueden manejar.
Moldes de aleación de aluminio de alta resistencia mecanizados en centros CNC de 5 ejes. La repetibilidad dimensional de ±0,05 mm mantiene una calidad superficial de grado cosmético y una consistencia de peso en toda la producción.
El PLC industrial con HMI a color almacena múltiples recetas de formatos de botella. Los operarios recargan un conjunto de parámetros guardados en minutos, lo que reduce significativamente el tiempo de inactividad por cambio de formato en líneas de producción de cosméticos con múltiples referencias.
Todos los paneles de acceso cuentan con enclavamientos de seguridad completos, conforme a las directivas de seguridad mecánica CE. Los circuitos de parada de emergencia están cableados independientemente de la lógica del PLC para garantizar una parada a prueba de fallos.
Capacidad de procesamiento de rPET y PETG
Las marcas globales de cosméticos y cuidado personal exigen cada vez más objetivos de contenido reciclado —25%, 50% o 100% de rPET— en las especificaciones de sus envases. La serie de productos químicos diarios EP admite mezclas de rPET en todo este rango, sujetas a la gestión de preformas IV previa.
El PET reciclado suele tener una viscosidad intrínseca (VI) menor y más variable que la resina virgen, lo que reduce el rango de temperatura de orientación y disminuye la resistencia a la fusión durante el soplado. La serie EP aborda este problema mediante tres disposiciones de ingeniería:
- Programación de tiempo de permanencia prolongado en el horno — El ajuste independiente de la velocidad del horno y de la intensidad por lámpara compensa la variación entre lotes de rPET para soluciones intravenosas sin sobrecalentar el acabado del cuello.
- Presión de soplado de 35 kg/cm² — La máxima capacidad de llenado de la cavidad garantiza la formación completa de la botella incluso cuando el material rPET tiene una resistencia a la fusión reducida a la temperatura de orientación.
- Compatibilidad con PETG sin modificación de hardware — Para las marcas que requieren una mayor resistencia química o una transparencia superior en envases cosméticos de alta gama, el PETG se procesa en la misma máquina sin necesidad de cambiar las herramientas.
Guía de procesamiento de rPET: Se recomienda un índice de viscosidad inorgánica (IV) de 0,72–0,84 dL/g y una humedad inferior a 50 ppm antes del soplado. Es necesario secar la preforma a 160 °C durante 4–6 horas antes de la producción.
Tipos de contenedores aplicables
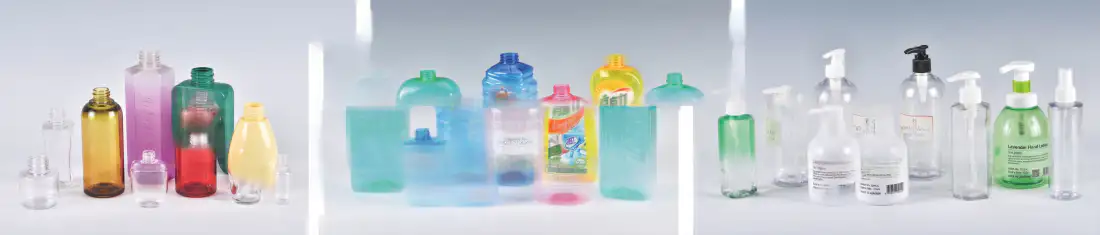
Frascos ovalados y redondos de 200 ml a 1000 ml con diferentes acabados de cuello para líneas de envasado de productos de cuidado personal.
Frascos cosméticos asimétricos de PETG que requieren un alto brillo superficial y un grosor de pared preciso para envases de marcas premium.
Envases y botellas de detergente en formato PET con cuello dosificador y geometría de agarre ergonómica.
Hasta 168 mm de diámetro de cuello: tarros de crema cosmética especiales y envases de cuerpo ancho a los que la mayoría de las máquinas de dos etapas no pueden acceder.
El EP.ES-2C260 admite hasta 15.000 ml, lo que lo convierte en un envase de PET ideal para el almacenamiento diario de productos químicos y para uso industrial.
Comparación entre procesos de dos etapas y de una etapa
| Factor | SBM de dos etapas (serie EP) | IBM/ISBM de una sola etapa |
|---|---|---|
| Capacidad de salida | Hasta 4.800 BPH (4 cavidades) | Normalmente entre 500 y 2500 bolos por hora. |
| Abastecimiento de preformas | Suministro independiente: mercado global de preformas disponible | Inyección en línea únicamente: sin flexibilidad de preforma externa. |
| Flexibilidad de forma de botella | Ovalado, asimétrico, panel plano, boca ancha soportado | Ideal para perfiles redondos simétricos. |
| Inversión en moldes | Parte inferior: solo moldeo por soplado de aluminio | Más alto: combinación de herramientas de inyección y soplado. |
| Compatibilidad con rPET | Alto: las preformas gestionadas por vía intravenosa se procesan bien. | Limitado por las restricciones del proceso de inyección en línea. |
| Mejor aplicación | Envases de gran volumen para cosméticos, productos químicos de uso diario y productos especializados. | Envases médicos, farmacéuticos y de producción en lotes pequeños con formas especiales. |
Análisis de la eficiencia de la producción y de los costos
La EP.ES-4C76, con una producción teórica de 4.800 botellas por hora y funcionando 20 horas al día con una eficiencia de 85%, produce aproximadamente 81.600 botellas, cantidad suficiente para abastecer una línea de envasado de cosméticos de tamaño medio con un mínimo coste adicional de mano de obra por unidad producida.
La potencia de calentamiento habitual para los modelos de 4 cavidades oscila entre 18 y 21 kW a una velocidad de 4.600 a 4.800 botellas por hora, lo que sitúa el coste energético por debajo de los 4 kWh por cada 1.000 botellas, un valor de referencia que supera considerablemente a las alternativas de una sola etapa menos eficientes con una producción equivalente.
Una sola máquina EP gestiona una cartera de marcas de cosméticos que abarca desde frascos de sérum de 200 ml hasta envases de champú de 1500 ml. La recuperación de recetas mediante PLC y el cambio de molde son las únicas reconfiguraciones necesarias, lo que reduce la inversión total en comparación con el uso de múltiples líneas dedicadas a diferentes formatos.
Alcance del suministro llave en mano y garantía de calidad
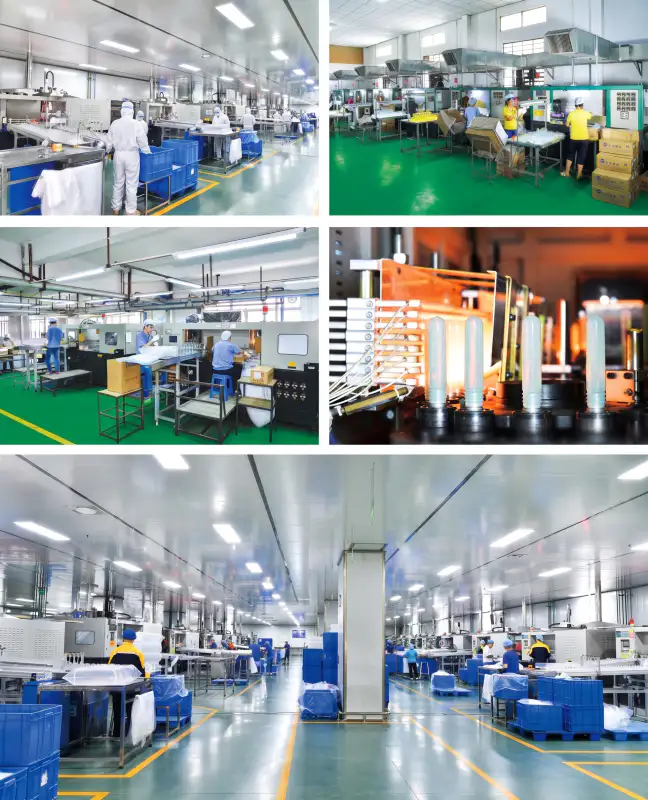
Cada máquina de moldeo por soplado de dos etapas EP se somete a un proceso de... Prueba de producción continua de 72 horas Antes del envío, se registran la tasa de producción, la uniformidad del calentamiento, la estabilidad de la presión de soplado y la repetibilidad del tiempo de ciclo, comparándolas con las tolerancias especificadas. Las máquinas que no cumplen con el rendimiento nominal se retienen para su corrección por parte del departamento de ingeniería antes de su liberación.
Como proveedor integral de la cadena de suministro, EVER POWER puede ofrecer el paquete de producción completo junto con la máquina de soplado:
- Moldes de soplado personalizados en aleación de aluminio, diseñados en 3D según los planos de la botella del cliente.
- Moldes de inyección de preformas a juego fabricados en acero para herramientas 2316 importado.
- Compresores de aire industriales de alta y baja presión
- Enfriadoras industriales dimensionadas según la demanda de agua de refrigeración de la máquina.
- Secadoras deshumidificadoras y autocargadoras de preformas
- Instalación, puesta en marcha y formación de operadores in situ a cargo de ingenieros formados en fábrica.
Guía de selección de equipos
Para seleccionar el modelo EP correcto, es necesario que coincidan cuatro variables: volumen objetivo de la botella, diámetro del cuello, BPH requerido y altura de estiramiento de la preforma.
Volumen y diámetro del cuello
Los envases de menos de 1000 ml con diámetros de cuello de hasta 88 mm requieren la certificación EP.AS-2C114.3 o EP.ES-2C114.3. Los envases de boca ancha con un diámetro de cuello superior a 130 mm requieren la certificación EP.ES-2C200 o superior. Los envases de hasta 15 000 ml requieren la certificación EP.ES-2C260.
Objetivo de las caries y la hiperplasia prostática benigna
Los modelos de 2 cavidades cubren entre 1600 y 2400 botellas por hora (BPH). Los modelos de 3 cavidades añaden aproximadamente 501 botellas por hora (TP3T). Las configuraciones de 4 cavidades alcanzan entre 4600 y 4800 botellas por hora (BPH) para un rendimiento máximo en botellas cosméticas de tamaño estándar.
Realizar el ejercicio de peso y estiramiento
La longitud de la carrera de estiramiento varía entre 240 mm y 550 mm en toda la serie. Comparta el peso en gramos de la preforma y la altura de la botella deseada con nuestro equipo de ingeniería para validar la compatibilidad antes de seleccionar el modelo final.
Infraestructura de compresores y enfriadores
El consumo de aire a alta presión oscila entre 800 l/min en los modelos compactos de 2 cavidades y 16 000 l/min en el modelo de gran formato 2C260. El agua de refrigeración a 8-12 °C con un caudal adecuado es imprescindible para prolongar la vida útil del molde y de la máquina.
Equipos relacionados
La serie de productos químicos diarios EP se integra con los siguientes equipos auxiliares y de procesamiento previo disponibles de EVER POWER:
Preguntas frecuentes
¿Puede la serie EP producir frascos cosméticos redondos y ovalados en la misma máquina?
Sí. Mediante el diseño del molde se pueden lograr formas redondas, ovaladas, planas y asimétricas limitadas. El molde de soplado define la forma del envase; para cambiar de perfil solo se requiere un cambio de molde, con recuperación de la receta del PLC para los nuevos parámetros de formato.
¿Cuánto tiempo se tarda en cambiar el molde entre diferentes formatos de botella?
Un operario capacitado realiza un cambio de molde estándar en una máquina de dos cavidades en aproximadamente 25-45 minutos, incluyendo la recarga de parámetros. El ajuste fino del perfil de la lámpara del horno para una altura de preforma significativamente diferente puede añadir entre 10 y 15 minutos.
¿Qué fuentes de preformas son compatibles con la máquina de soplado EP?
La máquina EP de dos etapas acepta preformas de PET y PETG de cualquier fabricante cualificado, siempre que las dimensiones del acabado del cuello y los valores IV se encuentren dentro de los parámetros de diseño. EVER POWER puede suministrar moldes de inyección de preformas compatibles como parte de un proyecto llave en mano completo.
¿Se ofrece asistencia para la puesta en marcha in situ a nivel internacional?
Se envían ingenieros capacitados en fábrica a todos los mercados de exportación para la instalación, la configuración de parámetros de proceso y la capacitación de los operadores. El soporte de diagnóstico remoto mediante enlace de video y transferencia de datos PLC está disponible de forma estándar durante toda la vida útil de la máquina.
¿Listo para especificar su línea de moldeo por soplado EP?
Comparta las dimensiones de su botella, la producción deseada y el tipo de material; nuestro equipo de ingeniería le responderá con una recomendación del modelo más adecuado en un plazo de 24 horas.
Información adicional
| editado | por hyw |
|---|
Productos relacionados
-
Máquina de moldeo por soplado y estirado de PET de dos etapas para botellas de cosméticos | 600-7200 botellas por hora
-
Fabricante de máquinas semiautomáticas de moldeo por soplado de PET | Serie EPS | 150-1100 botellas por hora
-
Máquina de moldeo por soplado y estirado de dos etapas para PP/PET para biberones | 600-2800 botellas por hora
-
Máquina de moldeo por soplado y estiramiento de PET de dos etapas para frascos de medicamentos | 1800-7200 botellas por hora
-
Máquina de moldeo por soplado y estirado de PET de dos etapas para botellas de aceite comestible | 700-1800 botellas por hora
-
Máquina de moldeo por soplado y estirado de PET de dos etapas para botellas de agua y bebidas | 1800-9200 botellas por hora
-
Máquina de moldeo por soplado y estirado de PET de dos etapas para frascos de alimentos de boca ancha | 600-4500 botellas por hora


