
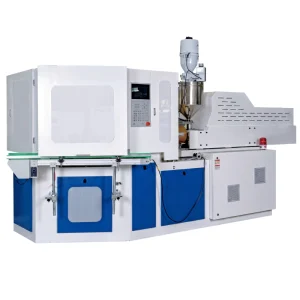
Máy ép phun thổi công suất lớn EP135 1350KN IBM nhiều khoang dùng cho chai mỹ phẩm và dược phẩm.

EVER POWER EP135 injection blow molding machine offers 1350KN clamping force, 650g injection weight, up to 30 cavities at 10ml – the highest output in the EP series. Dual servo hydraulic system, high-precision angle divider, 200KN blow clamping force. Produces 1-2000ml bottles for pharma, cosmetics and chemical packaging. 18 Ton, 95KW total power. CE ISO.
What Is the EVER POWER EP135 One-Step Injection Blow Molding Machine?
The EVER POWER EP135 is a fully automatic one-step IBM (Injection Blow Molding) machine engineered for precision hollow container production. As a dedicated Nhà sản xuất máy ép phun thổiEVER POWER đã tập trung hàng thập kỷ kinh nghiệm về công cụ và quy trình vào mô hình này, tạo ra một cỗ máy mà toàn bộ quy trình sản xuất chai - từ ép phôi đến thổi cuối cùng và đẩy ra - được hoàn thành trong một chu kỳ máy duy nhất mà không cần sự can thiệp của người vận hành, không cần chuyển vật liệu giữa các máy và không có phần thừa vật liệu ở đường phân khuôn thường thấy ở các hệ thống thổi đùn.
Cái này máy IBM một bước is the preferred choice for pharmaceutical bottle blowing and cosmetic container manufacturing where dimensional consistency is non-negotiable. Each cycle on the EP135 runs three simultaneous operations: while new preforms are being injection-molded at Station 1, the previous batch is being blown to final shape at Station 2, and the completed bottles from Station 2 are being stripped and conveyed to the outfeed conveyor at Station 3. This triaxial parallelism means the productive output equals the injection cycle time alone - not the sum of injection plus blowing plus ejection - giving the EP135 a significant throughput advantage over two-stage stretch blow systems for small and medium volume containers.
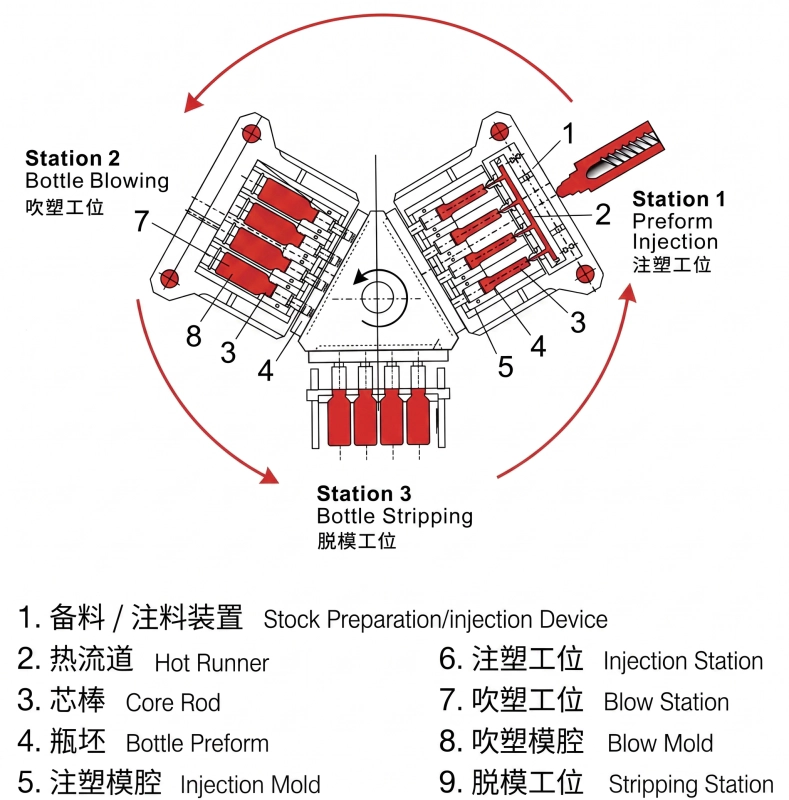
Three-Station Process: How the EP135 Works
Trạm 1 - Ép phôi
Hạt nhựa được nung chảy trong thùng chứa và bơm vào khoang phun dưới áp suất được kiểm soát. Cổ chai và hình dạng ren được tạo hình chính xác trong khuôn phun. Khuôn phun mở ra và trục gá mang phôi nóng được chuyển đến Trạm 2 thông qua tháp quay.
Trạm 2 - Ép thổi
Phôi nóng được thổi phồng bằng khí nén từ lõi trục gá. Hình dạng chai được quyết định hoàn toàn bởi khoang khuôn thổi. Khí làm phồng phôi ra ngoài, ép vào thành khuôn đã nguội, và chai đạt kích thước cuối cùng. Khuôn mở ra và tháp pháo tiến đến Trạm 3.
Trạm 3 - Phóng và Vận chuyển
Các chai đã hoàn thiện và nguội được tách khỏi trục cuốn và đưa lên băng tải đầu ra. Vì cả ba trạm hoạt động đồng thời, chu trình lặp lại liên tục. Không cần công đoạn phụ, không cần máy ép loại bỏ bavia và không cần hâm nóng lại chai - ba công đoạn này sử dụng chung một chu kỳ thời gian.
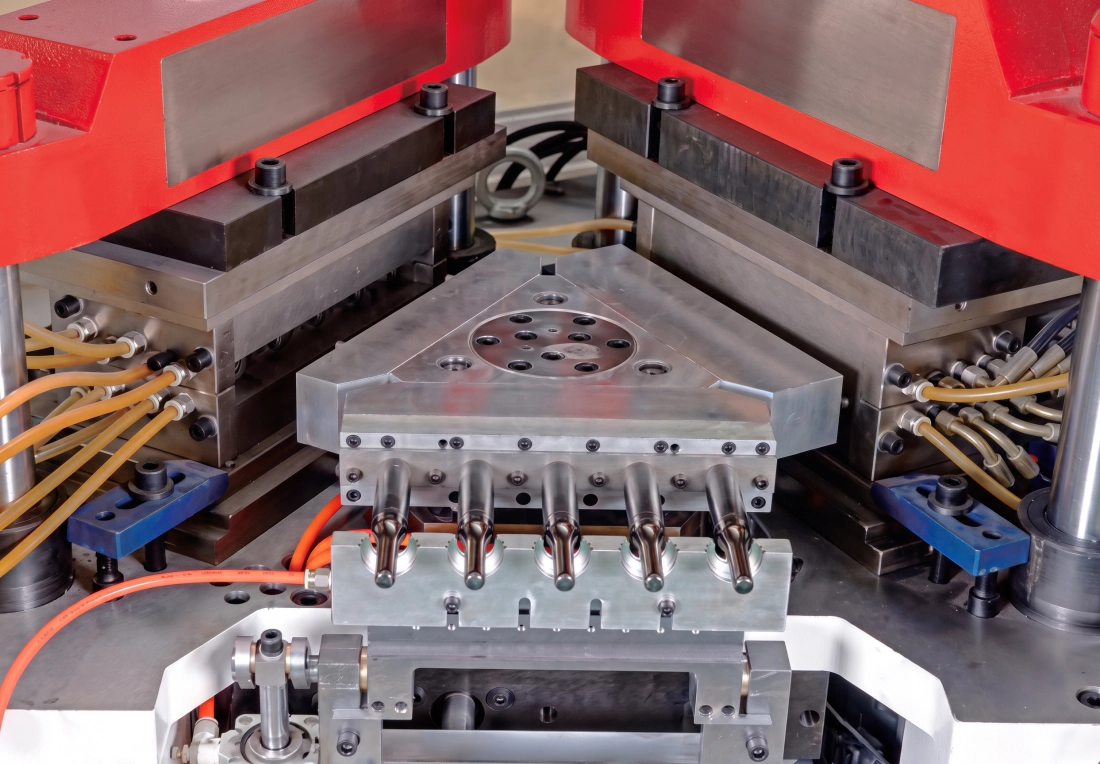
Main Technical Parameters - EVER POWER EP135
| Tham số | Mục (EN) | Đơn vị | EP135 |
|---|---|---|---|
| Hệ thống phun | |||
| Đường kính vít | Đường kính vít | mm | 70 mm |
| Tỷ lệ L/D của vít | Chiều dài/đường kính vít | - | 22:1 |
| Trọng lượng tiêm | Trọng lượng tiêm | g | 650 g |
| Công suất sưởi ấm | Công suất sưởi ấm | KW | 30 KW |
| Khu vực gia nhiệt thùng | Số lượng vùng thùng | - | 6+N |
| Tiêm | Tiêm | mm | 200 mm |
| Hệ thống kẹp | |||
| Lực kẹp phun | Lực kẹp của quá trình tiêm | KN | 1350 |
| Hành trình mở kim tiêm | Động tác mở đầu cho tiêm | mm | 140 mm |
| Lực kẹp thổi | Lực kẹp của việc thổi | KN | 200 |
| Thổi mở | Động tác mở đầu cho việc thổi | mm | 140 mm |
| Chiều cao thang máy tháp | Chiều cao nâng của bàn xoay | mm | 70 mm |
| Khuôn | |||
| Kích thước tối đa của bàn in (Dài x Rộng) | Kích thước tối đa của mặt phẳng in (Dài x Rộng) | mm | 1300x500 mm |
| Độ dày khuôn | Độ dày khuôn | mm | 280 mm |
| Đường kính chai tối đa | Đường kính chai | mm | 120 mm |
| Chiều cao tối đa của chai | Chiều cao chai | mm | 220 mm |
| Phạm vi thể tích chai | Thể tích chai phù hợp | ml | 1-2000 |
| Đòn lột đồ | Đòn lột đồ | mm | 280 mm |
| Hệ thống thủy lực | |||
| Áp suất thủy lực | Áp suất thủy lực | MPa | 14 |
| Công suất động cơ | Công suất động cơ | KW | 37+37 KW |
| Thời gian chu kỳ sấy | Chu trình sấy khô | S | 4 |
| Tổng công suất | Tổng công suất | KW | 95 |
| Công suất hoạt động | Công suất hoạt động | % | 52-70 |
| Các thông số khác | |||
| Áp suất khí nén | Áp suất không khí tối thiểu | MPa | 0.7-1.2 |
| Dung tích không khí | Dung tích khí nén | M3/phút | 0.7 |
| Dòng nước làm mát | Dòng chảy nước | M3/giờ | 4 |
| Áp suất nước làm mát | Áp suất nước làm mát | MPa | 0.3-0.4 |
| Kích thước (Dài x Rộng x Cao) | Kích thước tổng thể | M | 5.5x2x2.4 M |
| Trọng lượng tịnh | Trọng lượng tịnh | Tấn | 18 Ton |
Lưu ý: Tất cả các thông số chỉ mang tính tham khảo. EVER POWER có quyền điều chỉnh thông số kỹ thuật do những cải tiến về thiết bị.
Max Cavity Count per Container Volume (EP135 - For Reference)
| Âm lượng | 10ml | 30ml | 60ml | 100ml | 250ml | 500ml | 1000ml |
|---|---|---|---|---|---|---|---|
| Max Cavities | 30 | 26 | 22 | 18 | 14 | 10 | 8 |
Core Hardware Architecture of the EP135
Khung thép kiểu Châu Âu hoàn chỉnh
CNC-machined monolithic machine bed and platen mounts ensure parallelism between injection and blow clamping platens. Tie-bar surfaces are induction-hardened. The EP135 clamping force is 20-30% above equivalent-tonnage competitors due to the boosted pressurized clamping structure.
Trục vít và nòng súng lưỡng kim loại
The plasticizing unit uses a bimetallic-lined barrel and a hardened alloy screw rated for glass-fiber and mineral-filled compounds. The EP135 screw diameter of 70 mm at 22:1 L/D delivers thorough homogenization with a 650 g shot capacity, covering the full range of bottle weights for this tonnage class.
Điều khiển thủy lực van tỷ lệ
Cả áp suất phun và áp suất thổi đều được điều chỉnh thông qua các van thủy lực tỷ lệ servo. Điều này cho phép lập trình phun đa giai đoạn (tốc độ nạp, chuyển đổi, áp suất nén) cho các phôi thành mỏng, và kiểm soát chính xác độ dốc áp suất thổi, loại bỏ các khuyết tật tạo màng xuyên tâm thường gặp trong các hệ thống van thổi một giai đoạn.
Hệ thống điều khiển màn hình cảm ứng PLC
The EP135 control panel runs a full-color PLC touch-screen with parameter recipe storage. All process variables - temperatures, pressures, velocities, timings - are set and monitored from a single screen. Alarm history, production counters and fault codes are logged and displayed in real time.
Hệ thống dẫn nhiệt tối ưu
Hệ thống dẫn nhiệt khuôn ép phun được thiết kế để không có vùng chết trong dòng chảy, đảm bảo giảm thiểu tối đa sự sai lệch trọng lượng tính bằng gam giữa tất cả các khoang khuôn. Độ chính xác kiểm soát nhiệt độ trong phạm vi cộng hoặc trừ 1 độ giúp ngăn ngừa sự xuống cấp của các vật liệu nhạy cảm với nhiệt và rất cần thiết để đảm bảo độ trong suốt nhất quán trong các hộp đựng trong suốt.
Thiết kế thanh lõi đặc biệt
The mandrels (core rods) feature internal cooling channels that reduce core temperature between the injection and blow stations, accelerating the cooling phase. Fast-cycle mandrels enable the EP135 to achieve a 4 S dry cycle without sacrificing preform cooling uniformity or dimensional stability.
Ép phun thổi khuôn so với ép đùn thổi khuôn: Tại sao IBM thắng thế trong lĩnh vực sản xuất bao bì chính xác
Buyers evaluating hollow container equipment often compare IBM and EBM on capital cost alone. The EP135 is more than a machine choice - it is a process choice that determines your long-term production economics and the quality ceiling your facility can achieve. The comparison below reflects real production differences that directly affect your cost per thousand bottles and your ability to win pharmaceutical and cosmetic supply contracts.
| KHÔNG. | Mục so sánh | Thổi phun (IBM) | Ép đùn thổi (EBM) |
|---|---|---|---|
| 1 | Độ đồng nhất trọng lượng chai | Sai số trọng lượng xấp xỉ 1% | Sai số trọng lượng xấp xỉ 3% |
| 2 | Độ đồng nhất độ dày thành | Độ dày thành đồng nhất xuyên suốt | Độ dày thành thay đổi từ 10-20% |
| 3 | Cổ chai / Ren | Không có đường viền nổi, không có đường phân tách trên cổ áo. | Đường cắt, phần gốc và cổ bị suy yếu. |
| 4 | Độ lồi đáy | Độ lồi dương mạnh, đáy ổn định | Độ lồi yếu do mối hàn kẹp |
| 5 | Chất thải vật liệu | Không lãng phí - không có phế liệu hay vật liệu thừa | Phế liệu 20-40% từ phần thừa do kẹp nhựa. |
| 6 | Khả năng thành siêu mỏng | Ít phù hợp hơn cho các bức tường rất mỏng. | Độ dày tường có thể điều chỉnh thông qua bộ điều khiển. |
| 7 | Độ nhạy cảm với môi trường | Không nhạy cảm với sự thay đổi môi trường xung quanh. | Cần điều chỉnh thường xuyên. |
| 8 | Số lượng khoang và sản lượng | Khả năng tạo bọt cao, năng suất cao, miệng phẳng | Ít khoang hơn, sản lượng thấp hơn, cổ không đều. |
| 9 | Tuổi thọ và chi phí của khuôn đúc | Tuổi thọ khuôn cao, phù hợp với sản xuất số lượng lớn liên tục. | Tuổi thọ khuôn ngắn hơn, chi phí ban đầu thấp hơn. |
| 10 | Dấu chân | Hệ thống tích hợp nhỏ gọn, kích thước nhỏ gọn | Nhiều thiết bị phụ trợ hơn, diện tích sàn lớn hơn. |
| 11 | Tạo hình hộp đựng hình bầu dục | Việc tạo hình bầu dục sẽ khó khăn hơn. | Dễ dàng tạo hình dạng oval hơn |
Application Fields and Container Types for the EP135
The EP135 is designed to produce bottles and containers from 1ml to the maximum volume for this model, covering the full range of primary packaging needs across four major market verticals. The table below shows the container types and industry segments where this thiết bị ép phun thổi tự động mang lại lợi nhuận thương mại cao nhất.
Ngành công nghiệp dược phẩm
- Chai nhỏ thuốc nhỏ mắt (LDPE, 5-30ml)
- Chai đựng viên nén và viên nang uống (HDPE, 30-500ml)
- Chai xịt mũi và chai có vòi bơm (PP)
- Chai thuốc dạng lỏng có nắp chống trẻ em
- Lọ đựng vắc-xin và thuốc thử (LDPE, 1-20ml)
- Chai đựng thuốc bằng nhựa HDPE màu hổ phách và trắng đạt tiêu chuẩn GMP.
Ngành công nghiệp mỹ phẩm
- Chai đựng lăn khử mùi (PE, 50-100ml)
- Ống đựng mascara và lọ đựng cọ (PP, 5-20ml)
- Chai đựng sơn móng tay (PS, 10-30ml)
- Chai có vòi bơm đựng sữa dưỡng thể và serum (PCTG, 30-200ml)
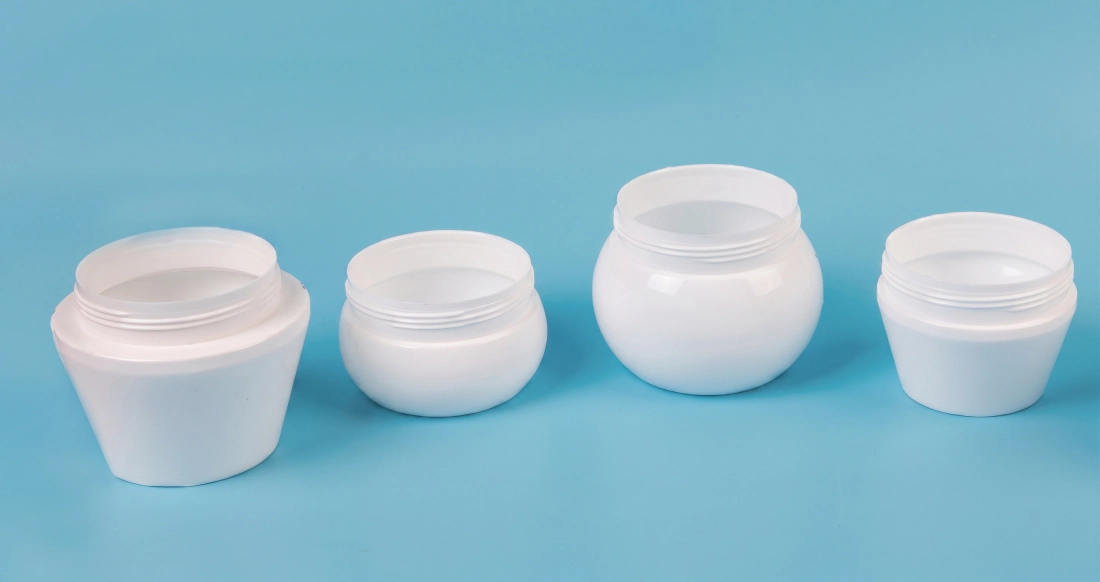
- Hũ đựng kem miệng rộng (PP/PS)
- Chai đựng kem nền và nước hoa hồng
Sản phẩm và thực phẩm cho trẻ em
- Bình sữa cho bé (PP, PPSU, 150-300ml)
- Bình sữa công thức cho trẻ sơ sinh
- Hộp đựng mật ong và siro (LDPE)
- Các loại hộp đựng đồ uống đặc biệt có dung tích nhỏ
- Chai đựng mẫu dầu ăn
- Bao bì sữa chua và các sản phẩm từ sữa
Hóa chất và Công nghiệp hàng ngày
- Chai đựng dầu gội và dầu xả (HDPE/PP)
- Máy phân phối dung dịch sát khuẩn tay và kem dưỡng da
- Chai đựng mẫu chất lỏng ô tô
- Chai đựng hóa chất nông nghiệp đậm đặc
- Thùng đựng sản phẩm tẩy rửa
- Chai đựng hóa chất công nghiệp có cổ chai chính xác.
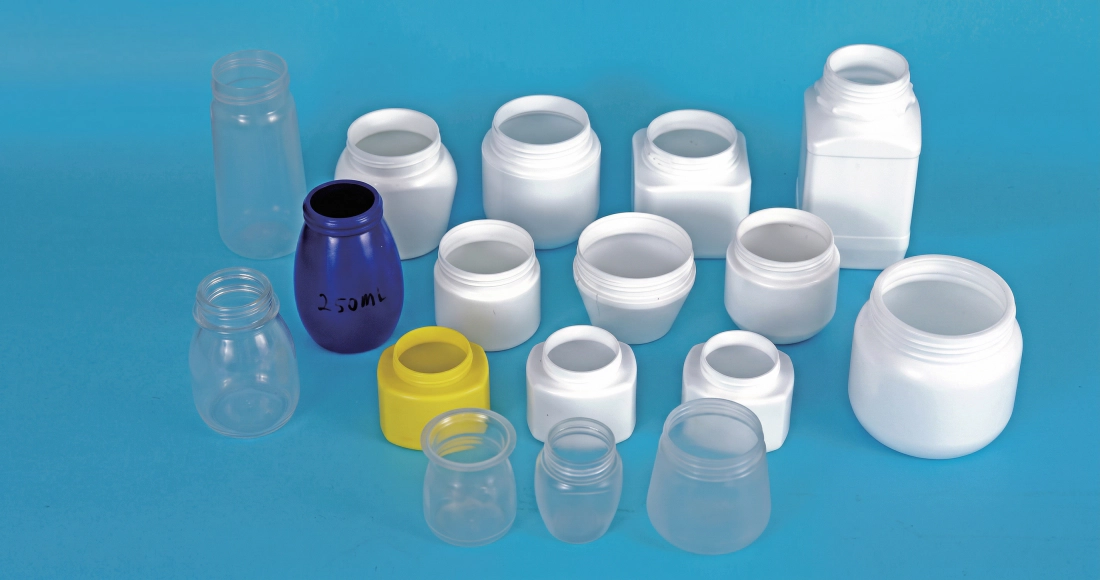
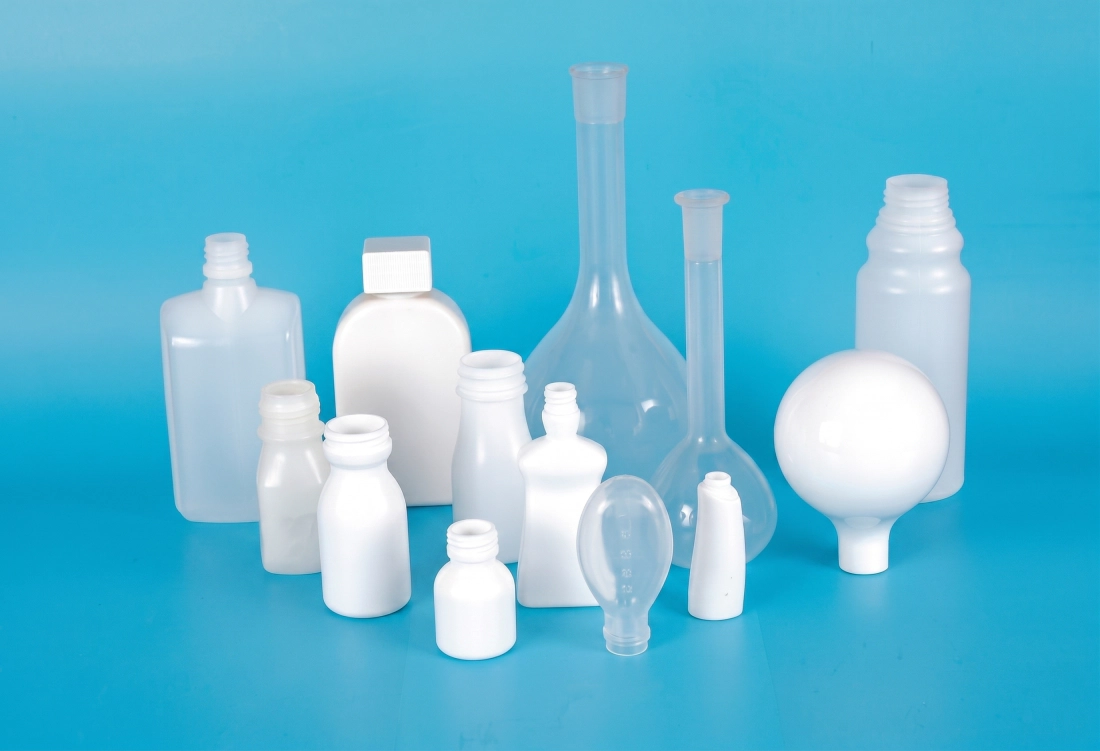

Processing Engineering Plastics on the EP135: PC, PETG and Tritan Capability
While the majority of IBM applications use polyethylene (HDPE/LDPE), polypropylene and standard PS, premium packaging sectors - particularly high-end cosmetics and reusable baby products - increasingly specify engineering-grade materials: polycarbonate (PC), PETG copolyester, or Tritan copolyester. These materials demand processing conditions that standard IBM machines cannot reliably deliver. The EP135 is engineered to handle them.
The screw and barrel of the EP135 feature a 22:1 L/D ratio with a barrier-geometry screw profile optimized for high-viscosity, shear-sensitive melts. PC, which must be processed at barrel temperatures of 270-310 degrees Celsius with a melt viscosity 5 to 10 times higher than PP, requires both higher plasticizing torque and a gentle, controlled shear profile to avoid molecular weight degradation that causes yellowing and brittle fracture. The bimetallic barrel construction withstands the abrasive compounds often blended into these engineering resins and extends service life substantially beyond standard nitride-hardened barrels.
Hot runner temperature control on the EP135 operates with zone accuracy to plus or minus 1 degree Celsius - a specification that matters critically when processing transparent materials. Even a 5-degree temperature deviation in a hot runner nozzle will cause visible black specks from localized thermal degradation, or air entrapment bubbles from outgassing. The optimized hot runner manifold design on the EP135 mold eliminates dead zones where melt can stagnate between shots, which is the primary source of color contamination and black spot defects when processing PC or PETG at production speeds.
Investment Return and Production Efficiency Analysis: Why Choose the EP135?
The acquisition cost of the EP135 must be evaluated against five measurable efficiency drivers that determine cost per thousand bottles and payback period. Purchasing engineers who evaluate only machine price - without these five factors - systematically undervalue the IBM platform and overestimate EBM economics for their target application.
1. Không có phế liệu thừa
Máy IBM không tạo ra bavia và không có phế liệu ở đường cắt. Máy EBM tạo ra 20-40% phế liệu tương đương trọng lượng chai mỗi chu kỳ. Với sản lượng 200 tấn PP mỗi năm, máy IBM không phế liệu giúp tiết kiệm 40-80 tấn nhựa mỗi năm. Với giá 1.500 USD/tấn, chỉ riêng một máy đã giúp tiết kiệm được 60.000-120.000 USD nguyên liệu mỗi năm.
2. Không cần công đoạn loại bỏ bavia
EBM requires a secondary deflashing operation - either inline mechanical or manual - adding labor cost, a second machine footprint, and an additional quality failure point. IBM bottles from the EP135 come off the conveyor with zero post-processing required before filling or labeling, saving 1-3 operators per shift.
3. Năng suất chu kỳ sấy ngắn
The EP135 achieves a 4 S dry cycle. With 22 cavities at 60ml, annual output at 6,000 hours run time exceeds 118.0 million bottles. This throughput concentration into a single compact machine reduces total asset investment per unit of capacity versus multi-machine EBM lines at equivalent output.
4. Thay đổi khuôn nhanh chóng
The injection mold and blow mold on the EP135 can be changed in 2-4 hours by a trained two-person team. Recipe recall from the PLC removes setup time entirely for repeat jobs. Facilities running 8-15 SKUs on a single EP135 achieve mold changeover frequency of 2-4 per week with total changeover downtime below 10% of available production hours.
Hiệu quả sử dụng năng lượng và diện tích chiếm dụng
The EP135 footprint of 5.5x2x2.4 M consolidates injection, blow and ejection into a single machine envelope. Compare this to a two-machine EBM line (extruder plus blow machine, plus deflash press, plus conveyor) which typically occupies 3-4 times the floor area for equivalent throughput. Utility connections - compressed air at 0.7-1.2 MPa, cooling water at 4 M3/h flow, electrical connection at 95 KW total - are all single-point utilities, reducing installation complexity and ongoing maintenance overhead.
Factory building cost in pharmaceutical-grade cleanroom environments can reach 2,000-5,000 USD per square meter. The compact footprint of the EP135 directly reduces the cleanroom area required to produce a given volume of output - a capital benefit that does not appear in machine comparison tables but materially affects total project economics.
Đặc điểm và tiêu chuẩn thiết kế khuôn đúc dòng EP của IBM
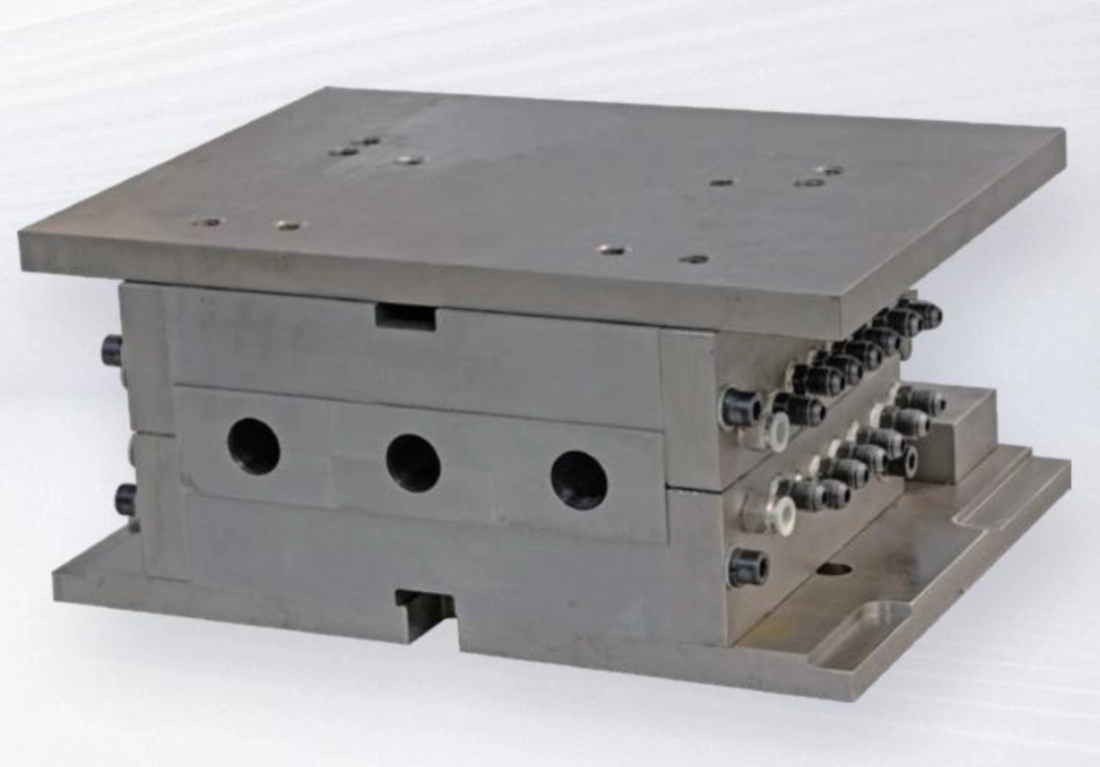
- ■Thiết kế khoang chủ động và khối cổ - Các khoang khuôn ép phun và khối cổ ống có thể điều chỉnh độc lập, cho phép tinh chỉnh kích thước thân ống đã được định hình sẵn mà không cần thay thế toàn bộ bộ khuôn. Các đường dẫn dầu và nước được thiết kế đặc biệt để đảm bảo phân bố nhiệt độ ổn định và dễ dàng tháo lắp.
- ■Các loại thép cao cấp - Thân khuôn ép phun sử dụng thép không gỉ 4Cr13 hoặc thép hợp kim S136 cường độ cao nhập khẩu. S136 là loại thép có bề mặt bóng như gương, chống ăn mòn và độ cứng xuyên suốt lên đến 52 HRC. Thân khuôn thổi có thể được chế tạo bằng hợp kim magie-nhôm để có khả năng dẫn nhiệt vượt trội và giảm khối lượng quán tính trên tháp quay.
- ■Thiết kế hệ thống dẫn nhiệt và phôi được tối ưu hóa. - Hệ thống dẫn nhiệt nóng được thiết kế để giảm thiểu sự chênh lệch trọng lượng giữa tất cả các khoang và giảm sự biến đổi độ dày thành của thân phôi. Thiết kế trục gá đảm bảo cung cấp khí đồng đều để giãn nở thổi khí ổn định và làm nguội nhanh.
- ■Kích thước ren cổ và gioăng chính xác - Đường kính trong và ngoài miệng chai, bước ren và hình dạng mặt bích được gia công theo dung sai bản vẽ. Tỷ lệ niêm phong nắp đạt 100% trên tất cả các mẫu sản xuất.
- ■Không có tia sáng lóe lên ở cổ và đế. - the IBM process geometry eliminates parting-line flash at the bottle mouth and pinch-weld flash at the base. Bottles exit the EP135 with no trimming required at either end.
- ■các chỉ số về tính nhất quán của sản phẩm - Kích thước, trọng lượng, vị trí đường phân khuôn và độ dày thành khuôn đều nhất quán trên tất cả các khoang và trên các lô sản xuất, cho phép khách hàng dược phẩm xác nhận sản xuất trên cơ sở thống kê từng lô mà không cần chi phí kiểm tra bổ sung.
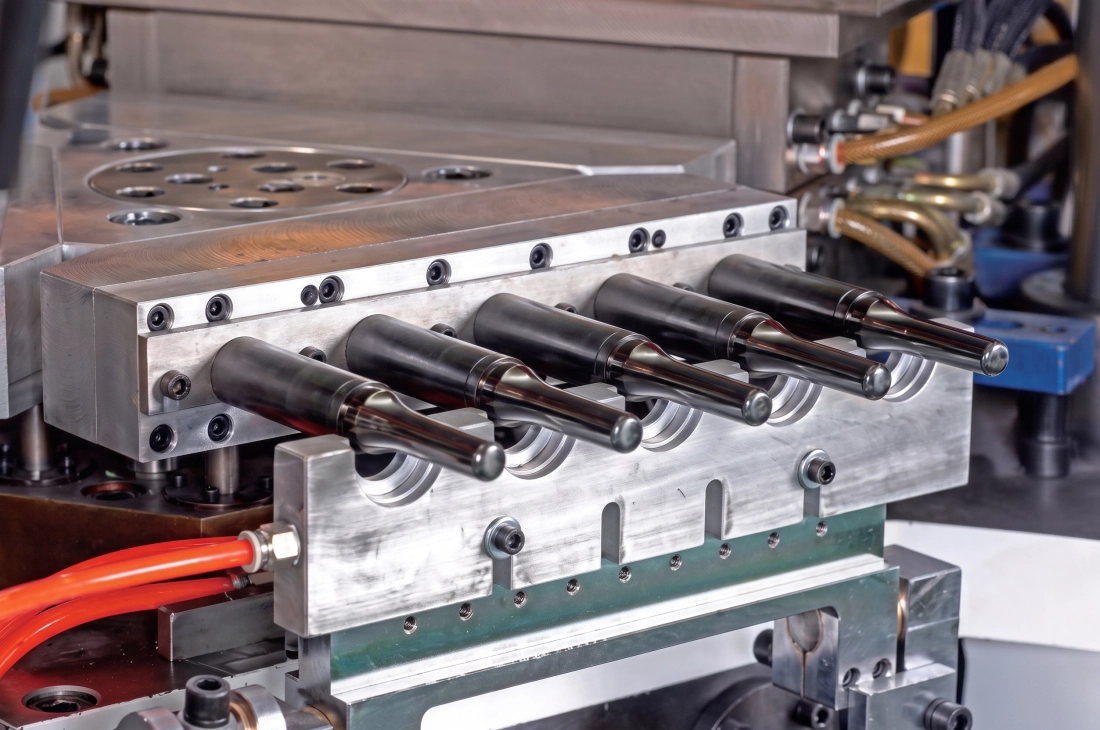
Equipment Selection Guide: Is the EP135 Right for Your Production Requirements?
Selecting the correct IBM tonnage requires calculating the intersection of three variables: preform weight, required cavity count, and target output per hour. Use this framework to confirm whether the EP135 is correctly sized for your application, or to understand what production parameters it can support.
Bước 1: Tính toán trọng lượng phôi
Take the target bottle weight in grams (including the neck, body and base). Add 2-5% for process cushion. The EP135 injection weight of 650 g must be equal to or greater than (target preform weight x number of cavities). For example: a 5g preform at 8 cavities requires 40g shot weight, well within the 650 g capacity.
Bước 2: Tính toán số lượng khoang cần thiết
Target output (bottles/hour) divided by (3600 seconds / cycle time in seconds) gives required cavities. At a 4 S cycle and 10,000 bottles per hour target: 10,000 / (3600 / 4) = 12 cavities minimum. Cross-check against the cavity table above to confirm the EP135 can deliver this at your bottle volume.
Bước 3: Kiểm tra độ khít của tấm khuôn
The injection mould layout (cavity array footprint) must fit within the EP135 max platen size of 1300x500 mm. Wide-bottle (diameter greater than 120mm) or tall-bottle (height greater than 220mm) applications exceed the EP135 mould envelope and require a larger model. Confirm your bottle OD and height before specifying cavity count.
Bước 4: Vật liệu và áp suất phun
PP requires higher injection pressure and melt temperature than LDPE. PC and PETG require even higher barrel temperatures and longer residence-time plasticization. The EP135 hydraulic system pressure of 14 MPa and motor of 37+37 KW supports the injection forces needed for PP and engineering grade materials at the rated injection weight. Confirm your resin specification with the EVER POWER application team before ordering.
EVER POWER application engineers provide free pre-sales technical consultation to validate your container dimensions, material, cavity count and production target against EP135 specifications. Contact us with your bottle drawing and production brief for a written confirmation of suitability.
Tổng quan về cấu trúc máy và hướng dẫn bảo trì
The EP135 is built around three core functional modules. Understanding their maintenance requirements is essential for sustaining the machine performance metrics - dry cycle, output rate, and product quality - over the full production life of the equipment.
Module 1 - Bộ phận ép phun: Trục vít, thùng chứa, hệ thống dẫn nhiệt
Bộ phận phun làm nóng chảy và định lượng nhựa vào khoang phôi. Bảo trì hàng ngày: kiểm tra biểu đồ nhiệt độ thùng so với điểm đặt, kiểm tra đầu vít và vòng kiểm tra xem có dấu hiệu mài mòn không, và xác minh nhiệt độ vùng dẫn nhiệt nằm trong phạm vi 2 độ so với điểm đặt trước khi khởi động. Hàng tuần: kiểm tra các vòng cách nhiệt thùng, kiểm tra gioăng xi lanh phun xem có rò rỉ dầu không, và loại bỏ bất kỳ chất bẩn màu nào từ quá trình sản xuất trước đó. Hàng tháng: tháo và làm sạch cụm vòng kiểm tra và đầu vít; kiểm tra các cánh vít xem có bị mài mòn không và đo đường kính lỗ thùng để kiểm tra khe hở. Thay thế thùng nếu khe hở vượt quá dung sai của nhà sản xuất để ngăn ngừa hiện tượng chảy tràn và sự không nhất quán về trọng lượng phun.
Quy trình làm sạch: khi chuyển từ màu tối sang màu sáng hoặc từ nhựa kỹ thuật sang nhựa thông thường, hãy sử dụng dung dịch làm sạch thương mại ở nhiệt độ thùng cao hơn 10 độ so với nhiệt độ cài đặt của vật liệu mới. Thực hiện 5-10 lần làm sạch trước khi chuyển sang vật liệu mới. Không bao giờ để thùng ở nhiệt độ xử lý không hoạt động quá 20 phút mà không làm sạch - sự phân hủy nhiệt trong thời gian không hoạt động là nguyên nhân chính gây ra hiện tượng nhiễm bẩn đốm đen khi khởi động lại.
Mô-đun 2 - Bộ phận kẹp và định vị quay
Hệ thống kẹp và bộ định vị quay chịu tải trọng cơ học cao nhất và yêu cầu độ chính xác vị trí cao nhất. Hàng ngày: bôi mỡ vào các bề mặt thanh giằng và ray dẫn hướng bàn quay theo lịch bôi trơn (EVER POWER chỉ định loại mỡ - không thay thế bằng mỡ đa dụng, vì loại này có thể không duy trì được độ nhớt ở nhiệt độ hoạt động). Kiểm tra xi lanh kẹp thủy lực xem có rò rỉ dầu tại gioăng piston hay không. Lắng nghe các âm thanh bất thường trong quá trình quay định vị - bất kỳ tiếng lách cách kim loại hoặc sự chậm trễ nào đều cho thấy ổ trục chia góc cần được kiểm tra.
Hàng tháng: kiểm tra độ song song của bàn ép bằng đồng hồ đo độ lệch trên bốn vị trí thanh giằng; độ lệch lớn hơn 0,05mm cần phải điều chỉnh lại. Kiểm tra độ chính xác vị trí xoay bằng cách đặt đồng hồ đo độ lệch vào một bề mặt tham chiếu trên tháp dao và xác minh rằng cùng một vị trí được lặp lại trong phạm vi 0,02mm sau 100 chu kỳ xoay liên tiếp. Nếu phát hiện thấy hiện tượng trôi lệch, hãy điều chỉnh chốt chặn cơ khí hoặc liên hệ với bộ phận dịch vụ của EVER POWER.
Module 3 - Hệ thống thủy lực và mạch làm mát
The hydraulic system is the energy backbone of the EP135. System pressure is set at 14 MPa. Daily: check hydraulic oil level in the tank sight glass, check oil temperature display (normal operating range 40-55 degrees Celsius; above 60 degrees indicates a cooling circuit problem or filter blockage), and inspect all visible hydraulic hose fittings for weeping. The oil filter indicator must be checked every 250 hours - a red indicator requires immediate filter element replacement, not deferral.
Cooling circuit: the EP135 requires clean, scale-free cooling water at 0.3-0.4 MPa pressure and 4 M3/h flow. Install a water treatment system upstream of the machine to prevent calcium scale buildup inside mold cooling channels. Scale buildup of just 1mm in a 6mm channel reduces cooling efficiency by over 30%, extending cycle times and reducing output. Flush cooling circuits with a descaling solution annually. Chiller water quality must be neutral pH (6.5-7.5) and contain an anti-corrosion inhibitor compatible with copper and aluminum alloy mold materials.
Giải pháp trọn gói và dịch vụ tùy chỉnh từ EVER POWER
EVER POWER supplies the EP135 as either a standalone machine or as the centerpiece of a complete turnkey bottle production line. For customers setting up a new facility or expanding into a new container product line, the turnkey approach eliminates the integration risk that comes from sourcing the IBM machine, molds, auxiliaries, and downstream equipment from separate vendors.
Thiết kế và sản xuất khuôn mẫu
Các kỹ sư của EVER POWER phát triển bộ khuôn ép phun và khuôn thổi từ bản vẽ chai của khách hàng hoặc tệp 3D. Khuôn đa khoang dẫn nhiệt bằng thép S136 hoặc 4Cr13. Khuôn đơn khoang nguyên mẫu để kiểm định bao bì trước khi sản xuất hàng loạt khuôn đa khoang. Thử nghiệm khuôn T0 được tiến hành tại nhà máy trước khi giao hàng.
Tích hợp thiết bị phụ trợ
The EVER POWER turnkey line includes: screw air compressor, air tank and air dryer, mold temperature controller, industrial chiller, auto loader, conveyor belt, screen printing and labeling system, washing and drying line, and automatic filling and capping machines. All auxiliary equipment is specified and pre-integrated to match the EP135 output rate.
Hệ thống chất lượng hạ nguồn
Optional inline bottle visual inspection machine (machine vision system for flash, deformation and contamination detection), automatic leak tester, automatic packing machine, and carton erector. For pharmaceutical lines, 100% inline leak testing and vision inspection are available as integrated modules matched to the EP135 conveyor output speed.
Cấu hình GMP và phòng sạch
Đối với các khách hàng trong ngành dược phẩm yêu cầu sản xuất theo tiêu chuẩn GMP, EVER POWER cung cấp các tùy chỉnh máy móc bao gồm: hệ thống bôi trơn kín để ngăn ngừa ô nhiễm khu vực sản phẩm, vỏ bảo vệ bằng thép không gỉ, vỏ máy có bộ lọc HEPA tương thích với phòng sạch cấp 100.000 và hỗ trợ tài liệu cho các quy trình thẩm định thiết bị (IQ/OQ/PQ).
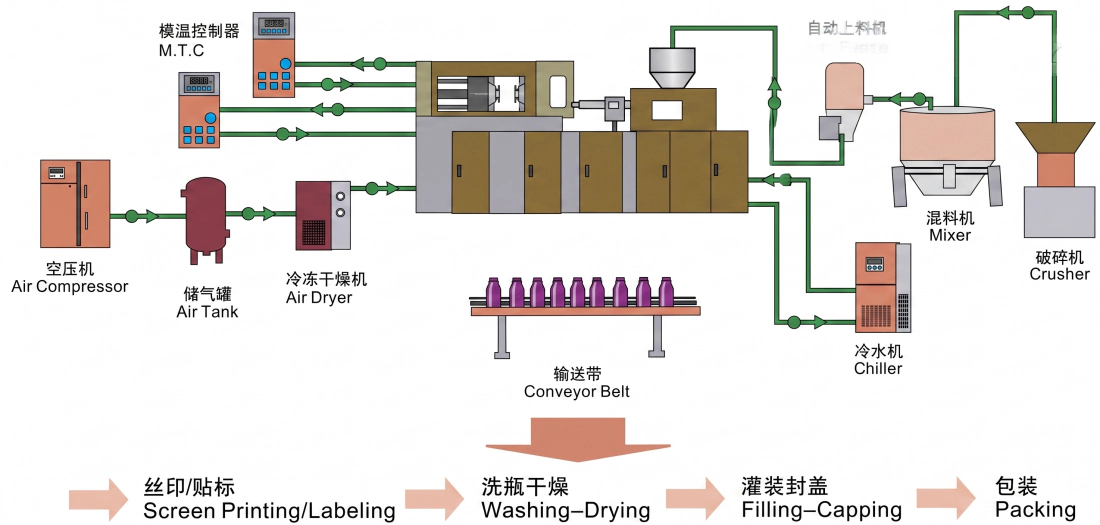
Auxiliary Equipment Available with the EP135

Kiểm soát chất lượng và tiêu chuẩn sản xuất
Gia công CNC các bộ phận quan trọng
Khung máy, các tấm kẹp và tất cả các bề mặt chính xác đều được gia công CNC trong một lần thiết lập duy nhất để đảm bảo độ chính xác hình học. Độ song song của các tấm kẹp được kiểm tra bằng phép đo laser với độ chính xác đến 0,02mm. Các lỗ thanh giằng được mài nhẵn với dung sai H7 để đảm bảo lắp ghép ổ trục không bị cản trở.
Tôi cứng cảm ứng thanh giằng
Các thanh giằng được tôi cứng bằng cảm ứng tần số cao để đạt độ cứng bề mặt 52-58 HRC, sau đó được mài chính xác. Xử lý bề mặt này giúp tăng khả năng chống mài mòn do sự tiếp xúc trượt lặp đi lặp lại của các tấm kẹp trong hàng triệu chu kỳ mà không bị kẹt hoặc mài mòn.
Độ sạch của mạch thủy lực
Tất cả các mạch thủy lực đều được súc rửa, kiểm tra áp suất và xác minh số lượng hạt trước khi lắp ráp. Độ sạch của dầu thủy lực được duy trì ở mức tối thiểu theo tiêu chuẩn ISO 4406 Loại 17/15/12. Độ nhạy cảm với sự nhiễm bẩn của van tỷ lệ và van servo đòi hỏi mức độ sạch này để ngăn ngừa hiện tượng kẹt trục van và sai lệch điều khiển.
Thử nghiệm vận hành tại nhà máy trong 72 giờ
Every EP135 undergoes a minimum 72-hour continuous loaded run test at the factory before shipment. During this period, production output samples are measured for weight consistency, wall thickness uniformity, and dimensional accuracy. Any parameter outside specification triggers a hold and corrective action before the machine is cleared for delivery.
Tuân thủ tiêu chuẩn an toàn CE
The EP135 is CE-marked in compliance with EU Machinery Directive requirements. Safety features include: interlocked safety doors with hydraulic circuit interrupt, light curtain protection at the operator access zone, emergency stop at all operator positions, and two-hand operator control for manual mold setting. CE documentation is provided with every machine.
Dịch vụ hậu mãi và hỗ trợ kỹ thuật
Lắp đặt và vận hành thử
Các kỹ sư cao cấp của EVER POWER chịu trách nhiệm lắp đặt, vận hành thử và kiểm tra nghiệm thu. Kỹ sư sẽ ở lại công trường cho đến khi máy móc đạt trạng thái sản xuất ổn định và tất cả người vận hành được đào tạo về vận hành máy, thay khuôn và bảo trì định kỳ. Các tiêu chí nghiệm thu được thống nhất trước khi giao hàng và được ghi lại trong báo cáo vận hành thử.
Chương trình bảo trì phòng ngừa
EVER POWER cung cấp dịch vụ nhắc nhở bảo trì định kỳ cho tất cả các máy móc đang hoạt động. Lịch bảo trì bao gồm các công việc hàng ngày, hàng tuần, hàng tháng và hàng năm. Bảo trì chủ động giúp ngăn ngừa sự cố đột xuất và giảm nhu cầu vận chuyển phụ tùng khẩn cấp tốn kém. Khách hàng tuân thủ lịch bảo trì phòng ngừa thường xuyên báo cáo tỷ lệ sẵn sàng hoạt động của máy móc trên 95%.
Đường dây nóng dịch vụ 24/7
Đường dây nóng dịch vụ của EVER POWER hoạt động 24/7. Đối với các sự cố sản xuất khẩn cấp, hãy gọi điện hoặc nhắn tin đến đường dây dịch vụ và kỹ sư đủ điều kiện sẽ phản hồi trong vòng 2 giờ để chẩn đoán sự cố từ xa. Nếu cần dịch vụ tại chỗ, EVER POWER sẽ cử kỹ thuật viên đến với thời gian phản hồi nhanh nhất có thể tùy thuộc vào vị trí của bạn.
Kho phụ tùng thay thế
EVER POWER maintains a comprehensive spare parts inventory for all EP135 components including hydraulic seals, proportional valve cartridges, heating bands, temperature sensors, drive belts and electrical components. Parts can be shipped globally within 48 hours for items in stock. Critical fast-wear items are available for customer-held local inventory based on EVER POWER recommendations.
Chương trình đào tạo kỹ thuật
Ngoài chương trình đào tạo lắp đặt tiêu chuẩn, EVER POWER còn cung cấp các mô-đun đào tạo chuyên biệt: vận hành máy móc, tối ưu hóa quy trình khuôn, thay đổi và thiết lập khuôn, bảo trì hệ thống thủy lực và khắc phục sự cố quy trình đối với các vật liệu cụ thể như PP, LDPE và PCTG. Việc đào tạo có thể được tiến hành tại nhà máy của EVER POWER hoặc tại cơ sở của khách hàng.
Frequently Asked Questions - EVER POWER EP135
What materials can the EP135 process?
The EP135 is compatible with HDPE, LDPE, PP, PS (including lactic acid bacteria grade transparent PS), ABS, EVA, bio-based corn material, PCTG, and similar thermoplastics. For engineering resins such as PC, PETG and Tritan, the screw L/D of 22:1 and the 6+N heating zones provide the residence time and temperature profile needed for thorough, degradation-free plasticization. Confirm your resin grade with EVER POWER application engineering before ordering.
Can the EP135 be used for pharmaceutical GMP production?
Yes. The EP135 can be configured for pharmaceutical GMP production environments. Key features supporting GMP include: the one-step process eliminates inter-machine bottle transfer that introduces contamination risk in two-stage systems; the closed lubrication system prevents lubricant contamination of the product zone; and the machine can be specified with a stainless steel safety enclosure suitable for cleanroom installation. EVER POWER can provide equipment documentation to support IQ/OQ/PQ qualification processes for pharmaceutical facility validation.
How long does mould changeover take on the EP135?
A trained two-person team can complete a full mold changeover (injection mold, blow mold, and mandrel set) on the EP135 in approximately 2-4 hours, depending on the mold design and the changeover frequency experience of the team. PLC recipe recall eliminates parameter re-entry time for repeat mold sets. Facilities that invest in quick-release clamping plates for the mold base can reduce changeover to under 2 hours.
What certifications does the EP135 carry?
The EP135 is CE-marked for the European market. The machine design complies with EU Machinery Directive safety requirements including interlocked guards, emergency stop systems, and electrical safety standards. EVER POWER is an ISO-certified manufacturer. Machine documentation is provided in English and can be supplied in other languages upon request for export markets.
What is the lead time for the EP135 and an associated mould set?
Standard machine lead time for the EP135 is 45-75 days from order confirmation and deposit receipt, depending on production schedule at time of order. Mold sets are typically supplied in 60-90 days from final confirmation of bottle drawings and material specification. The machine and mold sets can be scheduled to arrive simultaneously for a coordinated installation. Contact EVER POWER for current lead time at time of inquiry.
Ready to Specify the EVER POWER EP135 for Your Production Line?
Hãy gửi bản vẽ chai, thể tích mục tiêu, thông số kỹ thuật vật liệu và sản lượng yêu cầu mỗi giờ cho đội ngũ kỹ sư ứng dụng của chúng tôi. Chúng tôi sẽ xác nhận bằng văn bản về số lượng khoang và cấu hình máy chính xác, đồng thời cung cấp đề xuất thương mại chi tiết trong vòng 3 ngày làm việc.
Thông tin bổ sung
| đã chỉnh sửa | bởi hyw |
|---|
Sản phẩm tương tự
-
Máy ép phun thổi tốc độ cao hoàn toàn bằng điện EP60HE, không cần thủy lực, chu kỳ 2,5 giây.
-
Máy ép phun thổi công nghiệp EP110 1100KN tự động của IBM dùng cho chai lọ dung tích lớn.
-
Máy ép thổi phun công suất cao EP80 800KN, thiết bị đúc chai không bavia.
-
Máy ép phun thổi tự động một bước EP60 600KN dùng trong sản xuất chai dược phẩm và mỹ phẩm
-
Máy ép phun thổi tự động một bước EP40 400KN dùng cho chai dược phẩm và mỹ phẩm, đạt chứng nhận CE và ISO.


