
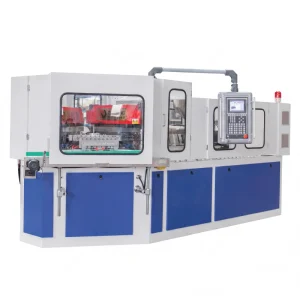
Mesin Cetak Tiup Injeksi Satu Langkah Otomatis EP40 400KN untuk Botol Farmasi dan Kosmetik CE ISO
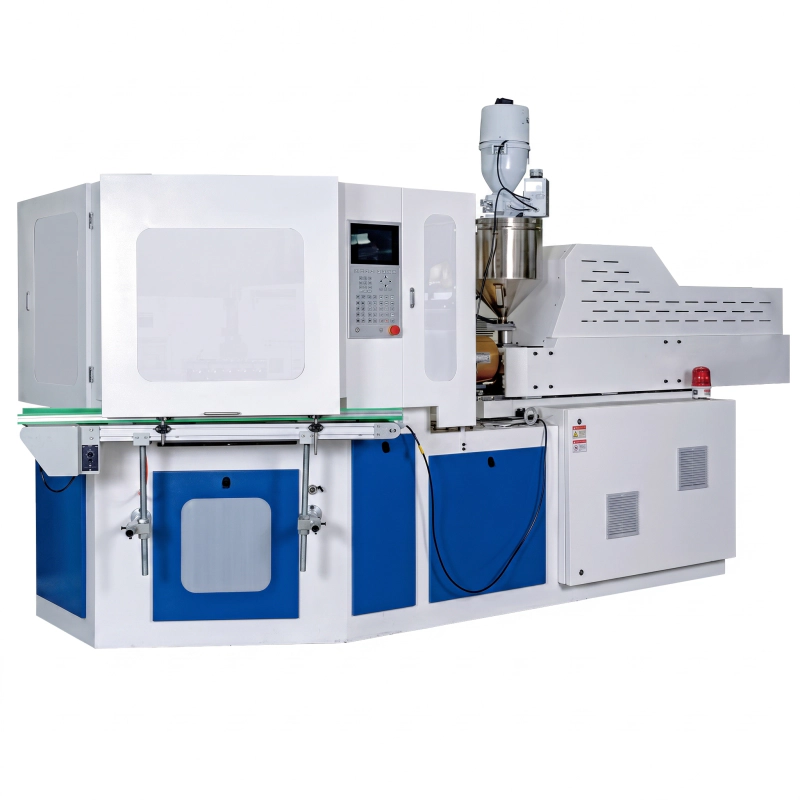
Mesin cetak tiup injeksi EVER POWER EP40 menghasilkan gaya penjepit 400KN, berat injeksi 190-260g, siklus kering 3,5s, dan output hingga 9 rongga. Proses IBM satu langkah tiga stasiun untuk botol farmasi, kosmetik, dan bahan kimia sehari-hari bebas flash dari 1ml hingga 1500ml. Bersertifikasi CE, penggerak servo-hidraulik, penghematan energi 20% dibandingkan rata-rata industri.
Apa itu Mesin Cetak Tiup Injeksi Satu Langkah EVER POWER EP40?
EVER POWER EP40 adalah mesin IBM (Injection Blow Molding) satu langkah otomatis sepenuhnya yang dirancang untuk produksi wadah berongga presisi. Sebagai mesin yang didedikasikan untuk produksi presisi, produsen mesin cetak tiup injeksiEVER POWER telah memusatkan keahlian puluhan tahun dalam bidang perkakas dan proses ke dalam model ini, menghadirkan mesin di mana seluruh botol - dari injeksi preform hingga peniupan akhir hingga pengeluaran - diselesaikan dalam satu siklus mesin tanpa intervensi operator, tanpa transfer material antar mesin, dan tanpa sisa material dan limbah garis pemisah yang menjadi ciri sistem peniupan ekstrusi.
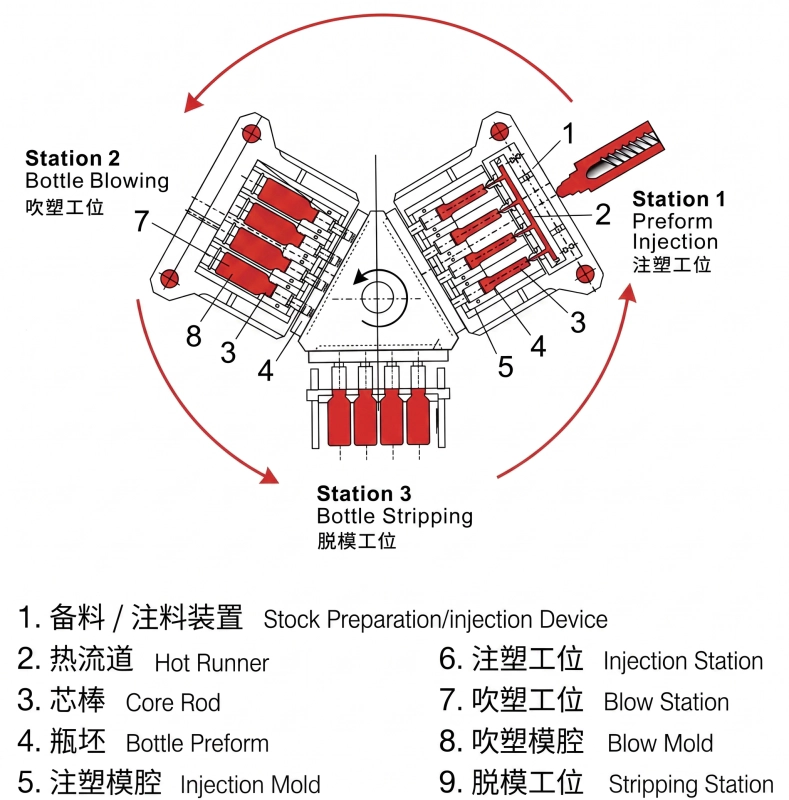
Ini mesin IBM satu langkah EP40 adalah pilihan utama untuk pembuatan botol farmasi dan wadah kosmetik di mana konsistensi dimensi sangat penting. Setiap siklus pada EP40 menjalankan tiga operasi simultan: sementara preform baru dicetak injeksi di Stasiun 1, batch sebelumnya ditiup hingga bentuk akhir di Stasiun 2, dan botol yang sudah jadi dari Stasiun 2 dilepas dan diangkut ke konveyor pengeluaran di Stasiun 3. Paralelisme triaksial ini berarti output produktif sama dengan waktu siklus injeksi saja - bukan jumlah injeksi ditambah peniupan ditambah pengeluaran - memberikan EP40 keunggulan throughput yang signifikan dibandingkan sistem peniupan peregangan dua tahap untuk wadah volume kecil dan menengah.
Proses Tiga Stasiun: Cara Kerja EP40
Stasiun 1 - Injeksi Preform
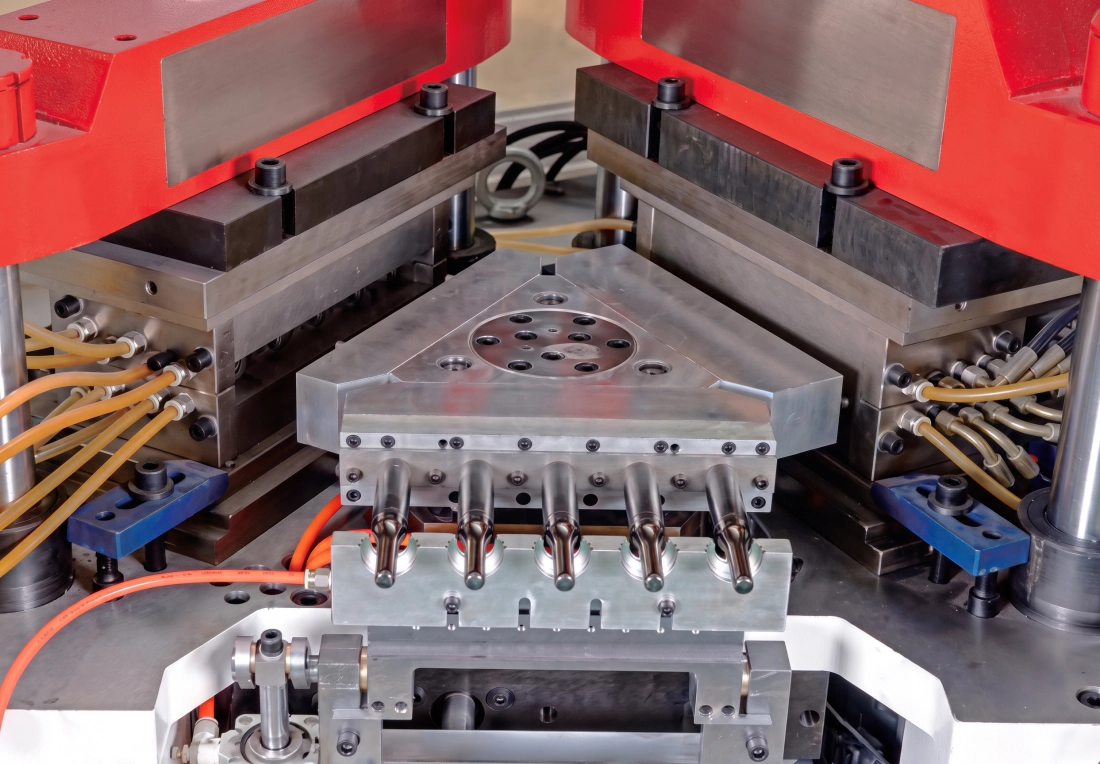
Butiran plastik dilelehkan di dalam tabung dan disuntikkan ke dalam rongga injeksi di bawah tekanan terkontrol. Leher botol dan geometri ulir dibentuk secara presisi di dalam cetakan injeksi. Cetakan injeksi terbuka dan mandrel yang membawa preform panas berpindah ke Stasiun 2 melalui turret putar.
Stasiun 2 - Pencetakan Tiup
Preform panas dipompa dengan udara bertekanan dari inti mandrel. Bentuk botol ditentukan sepenuhnya oleh rongga cetakan tiup. Udara memompa preform ke luar melawan dinding cetakan yang telah didinginkan, dan botol tersebut mengambil dimensi akhirnya. Cetakan terbuka dan turret bergerak maju ke Stasiun 3.
Stasiun 3 - Pengeluaran dan Pengangkutan
Botol-botol yang sudah jadi dan dingin dilepas dari mandrel dan dikeluarkan ke konveyor pengeluaran. Karena ketiga stasiun beroperasi secara bersamaan, siklus berulang terus menerus. Tidak ada operasi sekunder, tidak ada mesin penghilang sisa cetakan, dan tidak ada pemanasan ulang botol yang diperlukan - ketiga operasi tersebut menggunakan satu siklus waktu yang sama.
Parameter Teknis Utama - EVER POWER EP40
| Parameter | Item (EN) | Satuan | EP40 |
|---|---|---|---|
| Sistem Injeksi | |||
| Diameter Sekrup | Diameter Sekrup | mm | 40/45 mm |
| Rasio Panjang/Kedalaman Sekrup | Sekrup L/D | - | 22:1 |
| Berat Injeksi | Berat Injeksi | G | 190/260 g |
| Daya Pemanas | Daya Pemanas | KW | 7,5 KW |
| Zona Pemanasan Tong | Jumlah Zona Barel | - | 3+N |
| Langkah Injeksi | Langkah Injeksi | mm | 120 mm |
| Sistem Penjepit | |||
| Gaya Jepit Injeksi | Gaya Jepit Injeksi | KN | 400 |
| Langkah Pembukaan Injeksi | Langkah Pembukaan untuk Injeksi | mm | 165 mm |
| Gaya Jepit Tiup | Gaya Jepit Tiupan | KN | 60 |
| Pukulan Pembuka | Langkah Pembuka untuk Meniup | mm | 140 mm |
| Tinggi Lift Menara | Tinggi Angkat Meja Putar | mm | 70 mm |
| Cetakan | |||
| Ukuran Pelat Maksimum (PxL) | Ukuran Pelat Maksimum (P x L) | mm | 480x340 mm |
| Ketebalan Cetakan | Ketebalan Cetakan | mm | 180 mm |
| Diameter Botol Maksimum | Diameter Botol | mm | 120 mm |
| Tinggi Botol Maksimum | Tinggi Botol | mm | 220 mm |
| Kisaran Volume Botol | Volume Botol yang Sesuai | ml | 1-1500 |
| Gerakan Mengupas | Gerakan Mengupas | mm | 220 mm |
| Sistem Hidrolik | |||
| Tekanan Hidraulik | Tekanan Hidraulik | MPa | 14 |
| Tenaga Motor | Tenaga Motor | KW | 11 KW |
| Waktu Siklus Pengeringan | Siklus Kering | S | 3.5 |
| Daya Total | Daya Total | KW | 20 |
| Daya Operasi | Daya Operasi | % | 52-70 |
| Parameter Lainnya | |||
| Tekanan Udara Terkompresi | Tekanan Udara Minimum | MPa | 0.7-1.2 |
| Kapasitas Udara | Kapasitas Udara Terkompresi | M3/menit | 0.7 |
| Aliran Air Pendingin | Aliran Air | M3/jam | 3.5 |
| Tekanan Air Pendingin | Tekanan Air Pendingin | MPa | 0.3-0.4 |
| Dimensi (P x L x T) | Dimensi Keseluruhan | M | 3,5 x 1,3 x 1,7 M |
| Berat Bersih | Berat Bersih | Ton | 3,8 Ton |
Catatan: Semua parameter hanya sebagai referensi. EVER POWER berhak untuk mengubah spesifikasi karena peningkatan peralatan.
Jumlah Rongga Maksimum per Volume Kontainer (EP40 - Sebagai Referensi)
| Volume | 10 ml | 30 ml | 60 ml | 100 ml | 250 ml | 500 ml | 1000 ml |
|---|---|---|---|---|---|---|---|
| Maksimum Rongga | 9 | 8 | 6 | 4 | 3 | 2 | 1 |
Arsitektur Perangkat Keras Inti dari EP40
Rangka Baja Bergaya Eropa Sepenuhnya
Rangka mesin monolitik dan dudukan pelat yang dikerjakan dengan mesin CNC memastikan kesejajaran antara pelat penjepit injeksi dan tiup. Permukaan batang pengikat dikeraskan dengan induksi. Gaya penjepit EP40 20-30% lebih tinggi daripada pesaing dengan tonase setara karena struktur penjepit bertekanan yang ditingkatkan.
Sekrup dan Laras Bimetal
Unit plastisasi menggunakan laras berlapis bimetal dan sekrup paduan yang diperkeras yang dirancang untuk senyawa serat kaca dan senyawa berisi mineral. Diameter sekrup EP40 sebesar 40/45 mm pada rasio L/D 22:1 menghasilkan homogenisasi menyeluruh dengan kapasitas tembakan 190/260 g, mencakup seluruh rentang berat botol untuk kelas tonase ini.
Kontrol Hidraulik Katup Proporsional
Tekanan injeksi dan tekanan tiup diatur melalui katup hidrolik servo-proporsional. Hal ini memungkinkan profil injeksi multi-tahap (kecepatan pengisian, peralihan, tekanan pemadatan) untuk preform berdinding tipis, dan kontrol peningkatan tekanan tiup yang presisi yang menghilangkan cacat pembentukan jaring radial yang umum terjadi pada sistem katup tiup satu tahap.
Sistem Kontrol Layar Sentuh PLC
Panel kontrol EP40 menjalankan layar sentuh PLC berwarna penuh dengan penyimpanan resep parameter. Semua variabel proses - suhu, tekanan, kecepatan, waktu - diatur dan dipantau dari satu layar. Riwayat alarm, penghitung produksi, dan kode kesalahan dicatat dan ditampilkan secara real-time.
Sistem Hot Runner yang Dioptimalkan
Manifold hot runner cetakan injeksi dirancang untuk aliran tanpa zona mati, memastikan penyimpangan berat gram di semua rongga diminimalkan. Akurasi kontrol suhu hingga plus atau minus 1 derajat mencegah degradasi material yang sensitif terhadap panas dan sangat penting untuk kejernihan yang konsisten pada wadah transparan.
Desain Batang Inti Khusus
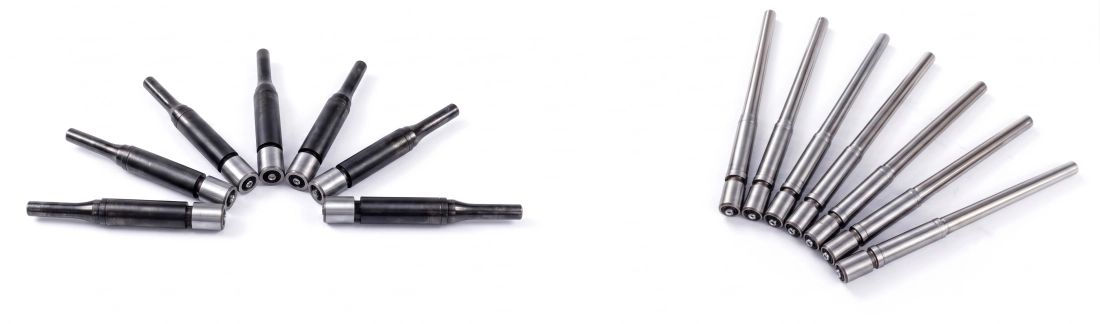
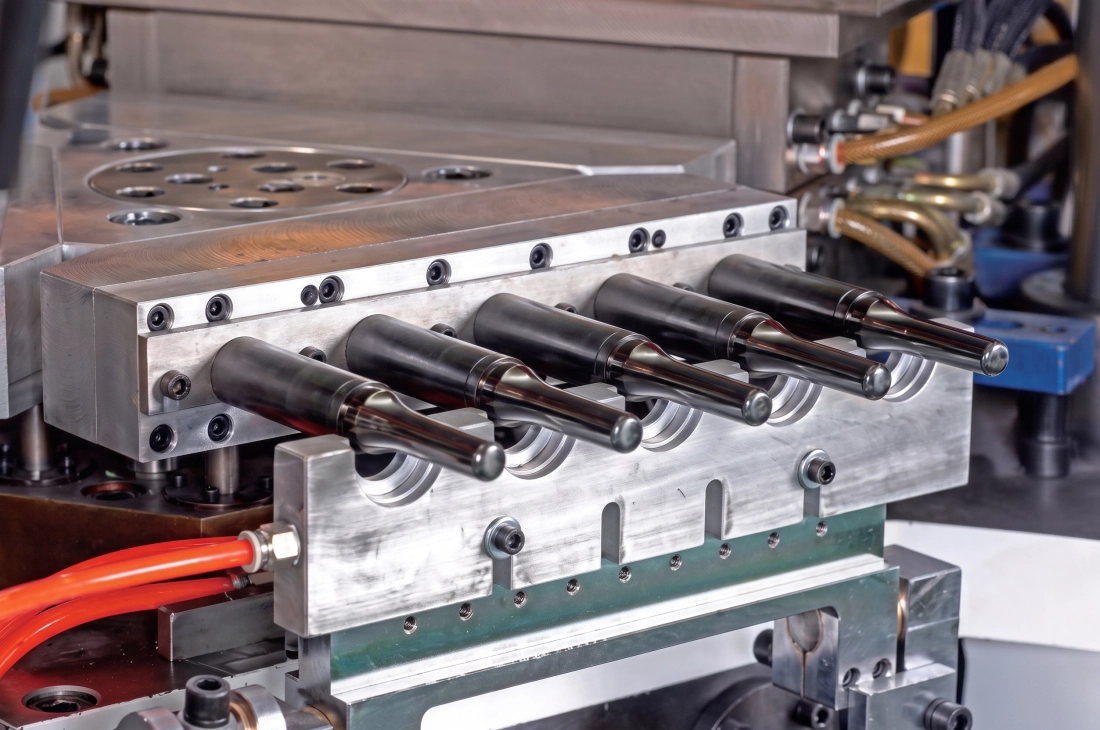
Mandrel (batang inti) memiliki saluran pendingin internal yang mengurangi suhu inti antara stasiun injeksi dan peniupan, mempercepat fase pendinginan. Mandrel siklus cepat memungkinkan EP40 mencapai siklus kering 3,5 detik tanpa mengorbankan keseragaman pendinginan preform atau stabilitas dimensi.
Pencetakan Tiup Injeksi vs. Pencetakan Tiup Ekstrusi: Mengapa IBM Unggul dalam Kontainer Presisi
Pembeli yang mengevaluasi peralatan wadah berongga sering membandingkan IBM dan EBM hanya berdasarkan biaya modal. EP40 lebih dari sekadar pilihan mesin - ini adalah pilihan proses yang menentukan ekonomi produksi jangka panjang Anda dan batas kualitas yang dapat dicapai fasilitas Anda. Perbandingan di bawah ini mencerminkan perbedaan produksi nyata yang secara langsung memengaruhi biaya per seribu botol dan kemampuan Anda untuk memenangkan kontrak pasokan farmasi dan kosmetik.
| TIDAK. | Item Perbandingan | Injeksi Tiup (IBM) | Ekstrusi Tiup (EBM) |
|---|---|---|---|
| 1 | Konsistensi Berat Botol | Variasi berat sekitar 1% | Variasi berat sekitar 3% |
| 2 | Keseragaman Ketebalan Dinding | Ketebalan dinding seragam di seluruh bagian | Ketebalan dinding bervariasi 10-20% |
| 3 | Leher Botol / Ulir | Tidak ada kilatan cahaya, tidak ada garis belahan di leher. | Tanda terpotong, dasar dan leher yang melemah |
| 4 | Kekonveksitas Dasar | Konveksitas positif yang kuat, dasar yang stabil. | Cembung yang lemah karena pengelasan jepit |
| 5 | Limbah Material | Nol limbah - tanpa sisa atau sampah | 20-40% sisa dari kilatan jepit |
| 6 | Kemampuan Dinding Ultra Tipis | Kurang cocok untuk dinding yang sangat tipis. | Ketebalan dinding dapat disesuaikan melalui pengontrol. |
| 7 | Sensitivitas Lingkungan | Tidak sensitif terhadap perubahan lingkungan sekitar. | Penyesuaian sering diperlukan |
| 8 | Jumlah Rongga dan Keluaran | Kavitasi tinggi, hasil tinggi, mulut datar | Jumlah rongga lebih sedikit, output lebih rendah, leher tidak rata. |
| 9 | Masa Pakai dan Biaya Cetakan | Masa pakai cetakan yang panjang, cocok untuk produksi dalam jumlah besar secara berkelanjutan. | Masa pakai cetakan lebih pendek, biaya awal lebih rendah |
| 10 | Tapak | Sistem terintegrasi yang ringkas, ukuran kecil. | Lebih banyak peralatan pendukung, luas lantai lebih besar. |
| 11 | Pembentukan Wadah Oval | Membentuk bentuk oval lebih menantang. | Lebih mudah membentuk profil oval |
Bidang Aplikasi dan Jenis Kontainer untuk EP40
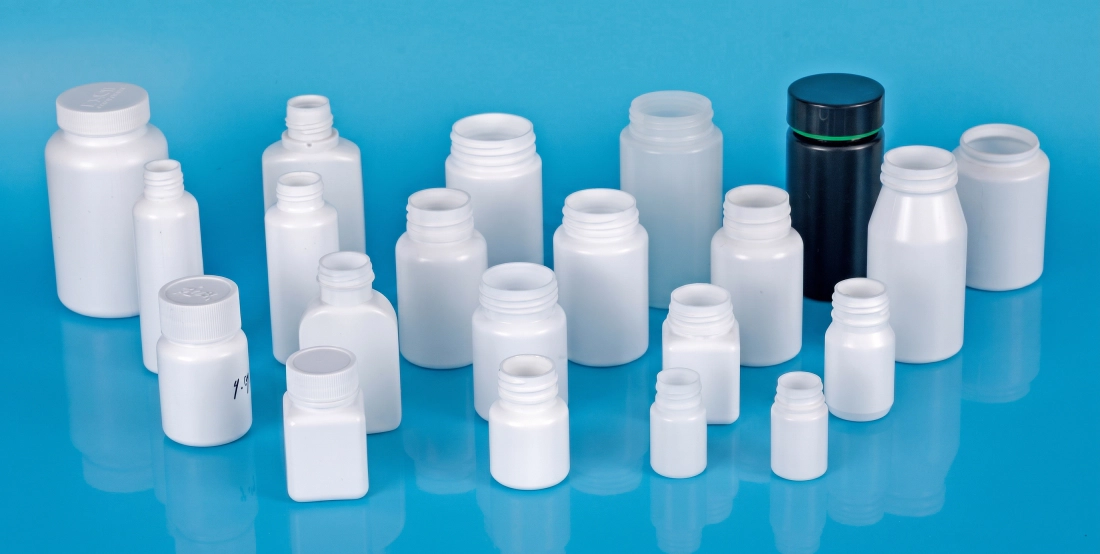
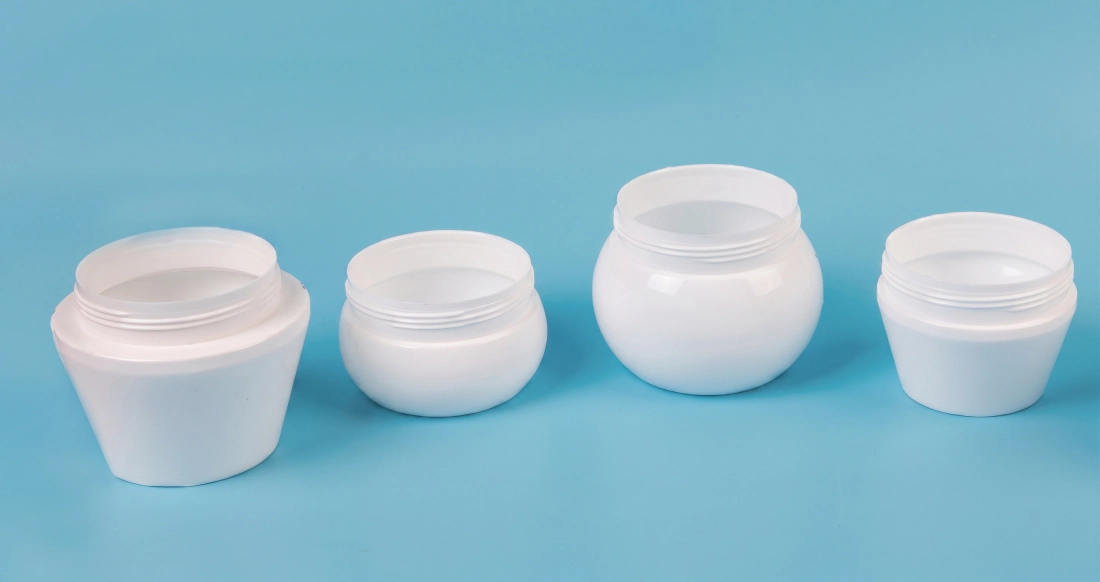
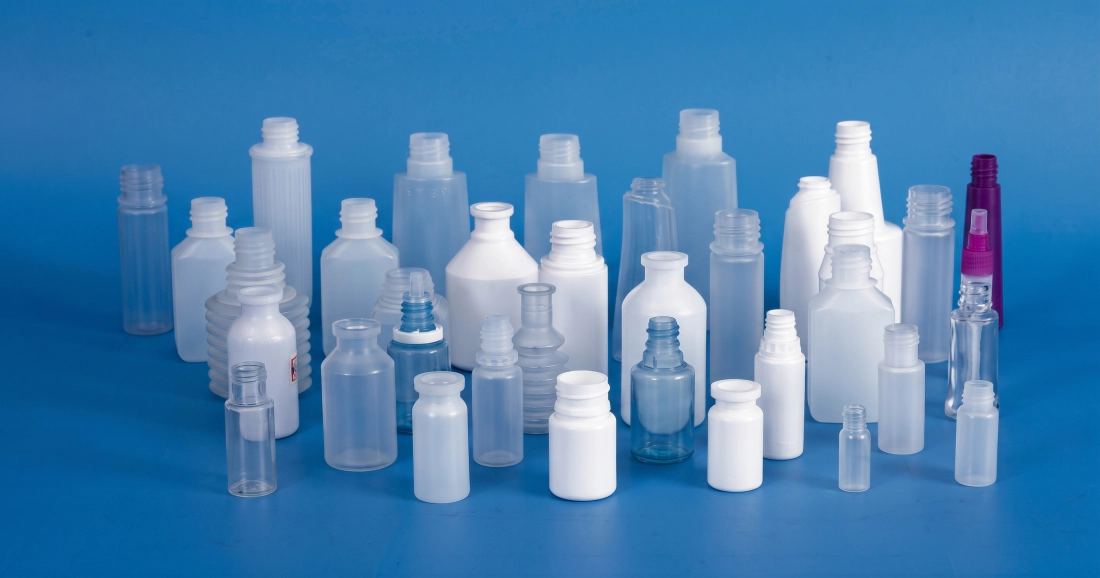
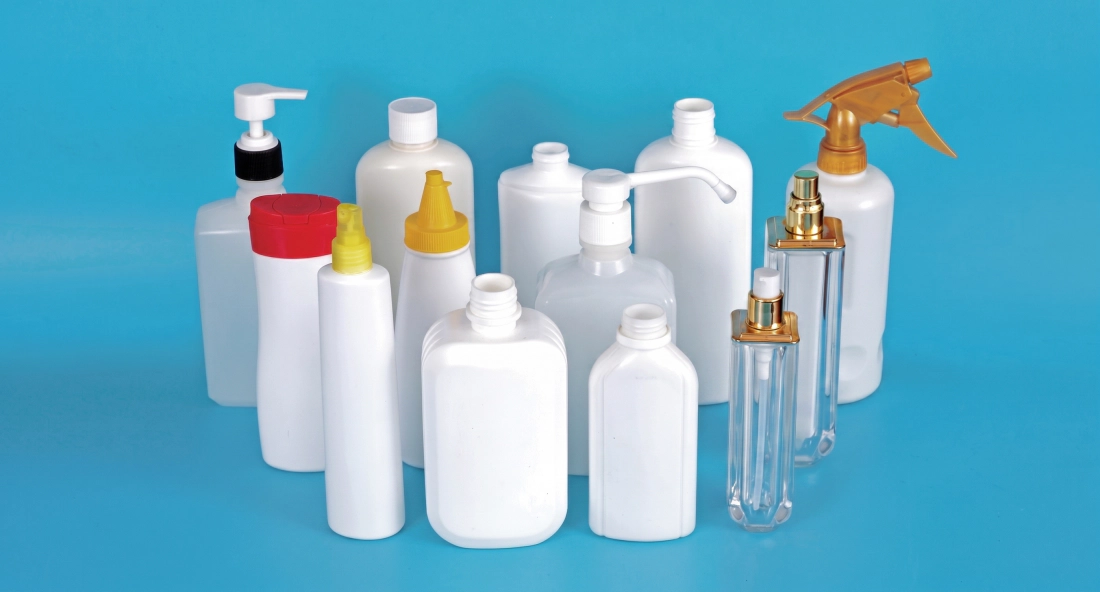
EP40 dirancang untuk memproduksi botol dan wadah mulai dari 1 ml hingga volume maksimum untuk model ini, mencakup seluruh kebutuhan kemasan primer di empat vertikal pasar utama. Tabel di bawah ini menunjukkan jenis wadah dan segmen industri tempat model ini digunakan. peralatan pencetakan tiup injeksi otomatis menghasilkan pengembalian komersial tertinggi.
Industri Farmasi
- Botol tetes mata (LDPE, 5-30ml)
- Botol tablet dan kapsul oral (HDPE, 30-500ml)
- Semprotan hidung dan botol pompa (PP)
- Botol obat cair dengan tutup pengaman anak.
- Vial vaksin dan reagen (LDPE, 1-20ml)
- Botol pil HDPE berwarna kuning dan putih berstandar GMP.
Industri Kosmetik
- Botol aplikator deodoran roll-on (PE, 50-100ml)
- Tabung maskara dan botol aplikator (PP, 5-20ml)
- Botol cat kuku (PS, 10-30ml)
- Botol pompa losion dan serum (PCTG, 30-200ml)
- Stoples krim bermulut lebar (PP/PS)
- Botol alas bedak dan toner
Produk dan Makanan Bayi
- Botol susu bayi (PP, PPSU, 150-300ml)
- botol sendok susu formula bayi
- Wadah madu dan sirup (LDPE)
- Wadah minuman khusus bervolume kecil
- Botol sampel minyak goreng
- Kemasan yogurt dan produk susu
Kimia dan Industri Harian
- Botol sampo dan kondisioner (HDPE/PP)
- Dispenser pembersih tangan dan losion
- Botol sampel cairan otomotif
- Botol konsentrat bahan kimia pertanian
- Wadah produk pembersih
- Botol reagen industri dengan leher yang presisi
Sistem Servo-Hidraulik vs. Hidraulik Konvensional: Analisis Teknis
EP40 menggabungkan sistem penggerak servo-hidrolik respons tinggi yang secara fundamental mengubah cara konsumsi energi selama siklus pencetakan. Pada pompa hidrolik perpindahan tetap konvensional, motor berjalan dengan kecepatan penuh tanpa memperhatikan permintaan - membuang energi sebagai panas selama fase beban rendah seperti penahanan, pendinginan, dan pengeluaran. Motor servo pada EP40 terus-menerus menyesuaikan perpindahan pompa dengan permintaan aktual, mengurangi kecepatan motor hingga mendekati nol selama fase pendinginan dan penahanan.
Hasil praktisnya: konsumsi daya operasional hanya sebesar 52-70% dari total daya terpasang, dibandingkan dengan 80-90% untuk sistem konvensional. Kenaikan suhu oli ditekan secara dramatis - biasanya 5-8 derajat Celcius per jam dibandingkan dengan 15-20 derajat untuk sistem pompa tetap - yang memperpanjang masa pakai seal hidrolik dan mengurangi frekuensi penggantian oli dan filter. Kebisingan di stasiun hidrolik turun di bawah 70 dB(A) selama fase pendinginan, sehingga meningkatkan lingkungan kerja.
Selama fase injeksi dan penjepitan bertekanan tinggi, sistem servo memberikan respons torsi puncak instan untuk profil tekanan dan kecepatan yang presisi. Kontrol yang tepat ini mengurangi pembentukan flash pada garis pemisah dan memastikan berat preform yang konsisten dari satu proses ke proses berikutnya. Untuk kemasan farmasi dan kosmetik di mana setiap miligram ketebalan dinding sangat penting, pengulangan ini secara langsung berarti lebih sedikit penolakan dan biaya material yang lebih rendah per seribu botol.
Analisis Pengembalian Investasi dan Efisiensi Produksi: Mengapa Memilih EP40?
Biaya akuisisi EP40 harus dievaluasi berdasarkan lima faktor efisiensi terukur yang menentukan biaya per seribu botol dan periode pengembalian investasi. Insinyur pengadaan yang hanya mengevaluasi harga mesin—tanpa kelima faktor ini—secara sistematis meremehkan platform IBM dan melebih-lebihkan ekonomi EBM untuk aplikasi target mereka.
1. Nol Limbah Flash
IBM tidak menghasilkan sisa produk (flash) dan tidak ada sisa produk di garis sambungan. EBM menghasilkan sisa produk seberat 20-401 TP3T per siklus. Dengan produksi 200 ton PP per tahun, IBM yang tanpa sisa produk menghemat 40-80 ton resin setiap tahunnya. Dengan harga 1.500 USD per ton, itu berarti penghematan bahan baku sebesar 60.000-120.000 USD per tahun hanya dari satu mesin saja.
2. Tidak ada tenaga kerja untuk menghilangkan sisa-sisa kapal yang terbakar.
EBM memerlukan operasi penghilangan sisa cetakan sekunder - baik mekanis inline maupun manual - yang menambah biaya tenaga kerja, membutuhkan mesin tambahan, dan titik kegagalan kualitas tambahan. Botol IBM dari EP40 keluar dari konveyor tanpa memerlukan pemrosesan tambahan sebelum pengisian atau pelabelan, sehingga menghemat 1-3 operator per shift.
3. Siklus Pengeringan Singkat
EP40 mencapai siklus kering 3,5 detik. Dengan 6 rongga berkapasitas 60ml, output tahunan pada waktu operasi 6.000 jam melebihi 37,0 juta botol. Konsentrasi kapasitas ini ke dalam satu mesin kompak mengurangi total investasi aset per unit kapasitas dibandingkan dengan lini EBM multi-mesin pada output yang setara.
4. Pergantian Cetakan Cepat
Cetakan injeksi dan cetakan tiup pada EP40 dapat diganti dalam 2-4 jam oleh tim yang terdiri dari dua orang terlatih. Pengambilan resep dari PLC menghilangkan waktu pengaturan sepenuhnya untuk pekerjaan berulang. Fasilitas yang menjalankan 8-15 SKU pada satu EP40 mencapai frekuensi penggantian cetakan 2-4 kali per minggu dengan total waktu henti penggantian di bawah 10% dari jam produksi yang tersedia.
Jejak Karbon dan Efisiensi Utilitas
Ukuran EP40 sebesar 3,5x1,3x1,7 M menggabungkan injeksi, peniupan, dan pengeluaran ke dalam satu mesin. Bandingkan ini dengan lini EBM dua mesin (ekstruder ditambah mesin peniupan, ditambah mesin penghilang sisa material, ditambah konveyor) yang biasanya membutuhkan luas lantai 3-4 kali lebih besar untuk kapasitas produksi yang setara. Sambungan utilitas - udara terkompresi pada 0,7-1,2 MPa, air pendingin dengan laju aliran 3,5 M3/jam, sambungan listrik dengan total daya 20 KW - semuanya merupakan utilitas satu titik, mengurangi kompleksitas instalasi dan biaya perawatan berkelanjutan.
Biaya pembangunan pabrik di lingkungan ruang bersih berstandar farmasi dapat mencapai 2.000-5.000 USD per meter persegi. Jejak yang ringkas dari EP40 secara langsung mengurangi area ruang bersih yang dibutuhkan untuk menghasilkan volume output tertentu - sebuah keuntungan modal yang tidak muncul dalam tabel perbandingan mesin tetapi secara material memengaruhi ekonomi proyek secara keseluruhan.
Karakteristik dan Standar Desain Cetakan Seri EP IBM
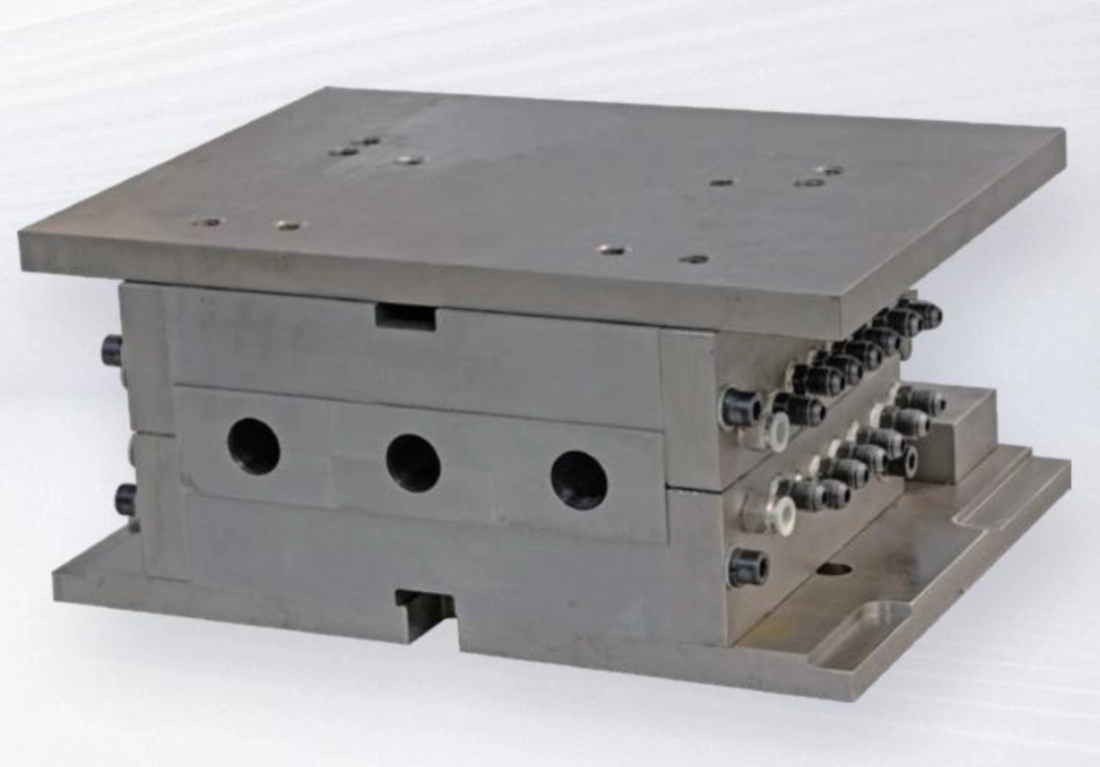
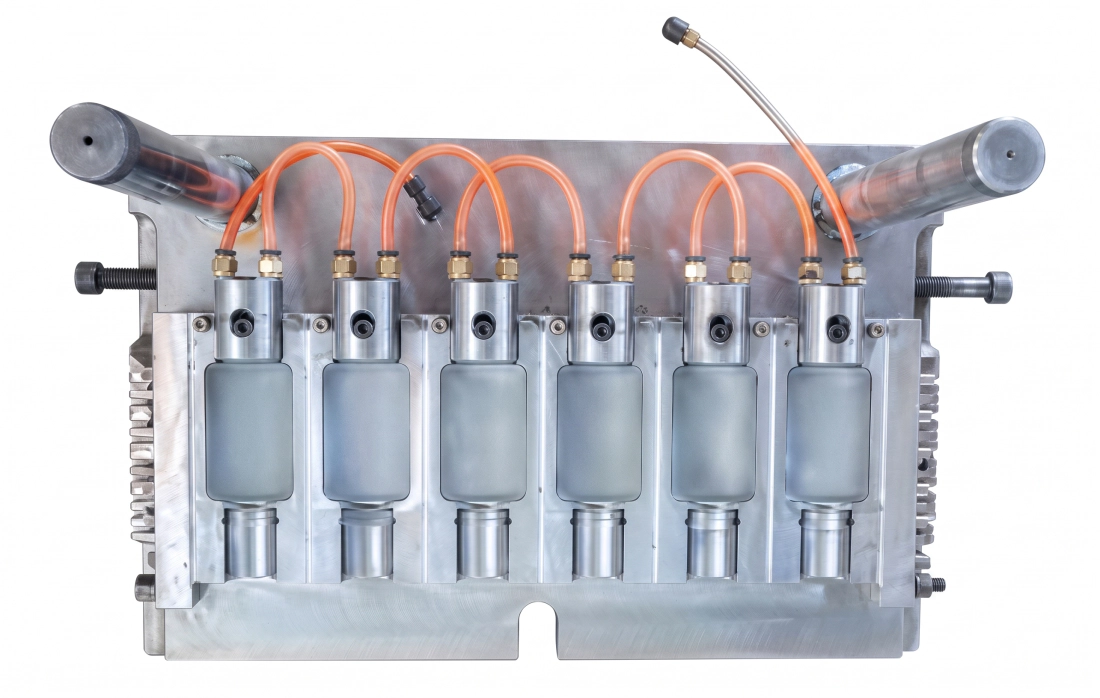
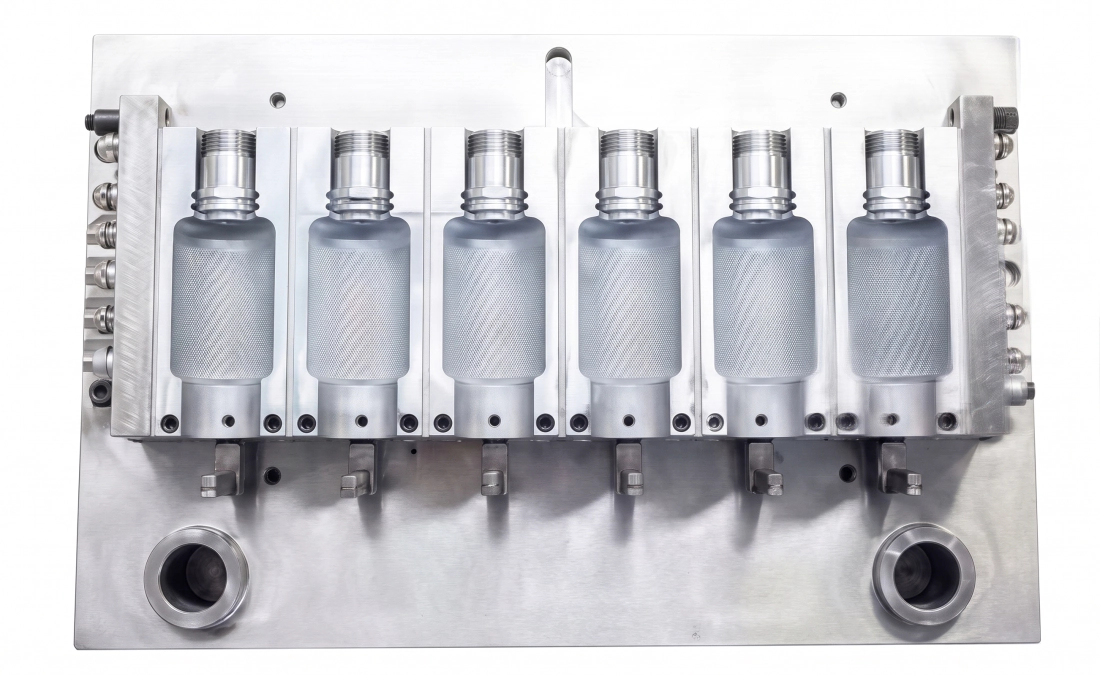
- ■Desain rongga aktif dan blok leher - Rongga cetakan injeksi dan blok leher dapat disesuaikan secara independen, memungkinkan dimensi badan tabung preform disesuaikan dengan tepat tanpa mengganti seluruh set cetakan. Saluran minyak dan air dirancang khusus untuk distribusi suhu yang stabil dan pembongkaran yang mudah.
- ■Baja kelas premium - Badan cetakan injeksi menggunakan baja tahan karat 4Cr13 atau baja paduan S136 berkekuatan tinggi impor. S136 adalah baja tahan korosi dengan permukaan yang dipoles seperti cermin dan kekerasan hingga 52 HRC. Badan cetakan tiup dapat diproduksi dari paduan magnesium-aluminium untuk konduktivitas termal yang unggul dan massa inersia yang lebih rendah pada turret putar.
- ■Desain hot runner dan preform yang dioptimalkan. - Manifold hot runner dirancang untuk meminimalkan penyimpangan berat gram di semua rongga dan mengurangi variasi ketebalan dinding pada badan preform. Desain mandrel memastikan pengiriman udara yang seragam untuk ekspansi tiup yang konsisten dan pendinginan yang cepat.
- ■Dimensi ulir dan segel leher yang presisi - Diameter dalam dan luar mulut botol, jarak ulir, dan geometri flensa dikerjakan dengan mesin sesuai toleransi gambar. Tingkat penyegelan tutup adalah 100% di seluruh sampel produksi.
- ■Tidak ada kilatan cahaya di bagian leher dan dasar. - Geometri proses IBM menghilangkan sisa cetakan pada mulut botol dan sisa cetakan pada bagian dasar. Botol keluar dari EP40 tanpa perlu pemangkasan di kedua ujungnya.
- ■Metrik konsistensi produk - Ukuran, berat, posisi garis pemisah, dan ketebalan dinding konsisten di semua rongga dan di seluruh batch produksi, memungkinkan klien farmasi untuk memvalidasi produksi secara statistik per batch tanpa biaya tambahan inspeksi 100%.
Panduan Pemilihan Peralatan: Apakah EP40 Tepat untuk Kebutuhan Produksi Anda?
Memilih kapasitas IBM yang tepat memerlukan perhitungan irisan dari tiga variabel: berat preform, jumlah rongga yang dibutuhkan, dan target output per jam. Gunakan kerangka kerja ini untuk memastikan apakah EP40 memiliki ukuran yang tepat untuk aplikasi Anda, atau untuk memahami parameter produksi apa yang dapat didukungnya.
Langkah 1: Hitung Berat Preform
Ambil berat botol target dalam gram (termasuk leher, badan, dan dasar). Tambahkan 2-5% untuk bantalan proses. Berat injeksi EP40 sebesar 190/260 g harus sama dengan atau lebih besar dari (berat preform target x jumlah rongga). Misalnya: preform 5 g pada 8 rongga membutuhkan berat injeksi 40 g, yang masih dalam kapasitas 190/260 g.
Langkah 2: Hitung Jumlah Rongga yang Diperlukan
Target output (botol/jam) dibagi dengan (3600 detik / waktu siklus dalam detik) memberikan jumlah rongga yang dibutuhkan. Pada siklus 3,5 detik dan target 10.000 botol per jam: 10.000 / (3600 / 3,5) = minimal 10 rongga. Periksa silang dengan tabel rongga di atas untuk memastikan EP40 dapat menghasilkan jumlah ini pada volume botol Anda.
Langkah 3: Verifikasi Kesesuaian Pelat Cetakan
Tata letak cetakan injeksi (jejak susunan rongga) harus sesuai dengan ukuran pelat maksimum EP40 yaitu 480x340 mm. Aplikasi botol lebar (diameter lebih besar dari 120 mm) atau botol tinggi (tinggi lebih besar dari 220 mm) melebihi ukuran cetakan EP40 dan memerlukan model yang lebih besar. Konfirmasikan diameter luar dan tinggi botol Anda sebelum menentukan jumlah rongga.
Langkah 4: Material dan Tekanan Injeksi
PP membutuhkan tekanan injeksi dan suhu leleh yang lebih tinggi daripada LDPE. PC dan PETG membutuhkan suhu barel yang lebih tinggi dan plastisasi dengan waktu tinggal yang lebih lama. Tekanan sistem hidrolik EP40 sebesar 14 MPa dan motor 11 KW mendukung gaya injeksi yang dibutuhkan untuk PP dan material kelas teknik pada berat injeksi nominal. Konfirmasikan spesifikasi resin Anda dengan tim aplikasi EVER POWER sebelum memesan.
Teknisi aplikasi EVER POWER menyediakan konsultasi teknis pra-penjualan gratis untuk memvalidasi dimensi wadah, material, jumlah rongga, dan target produksi Anda terhadap spesifikasi EP40. Hubungi kami dengan gambar botol dan uraian produksi Anda untuk konfirmasi tertulis mengenai kesesuaiannya.
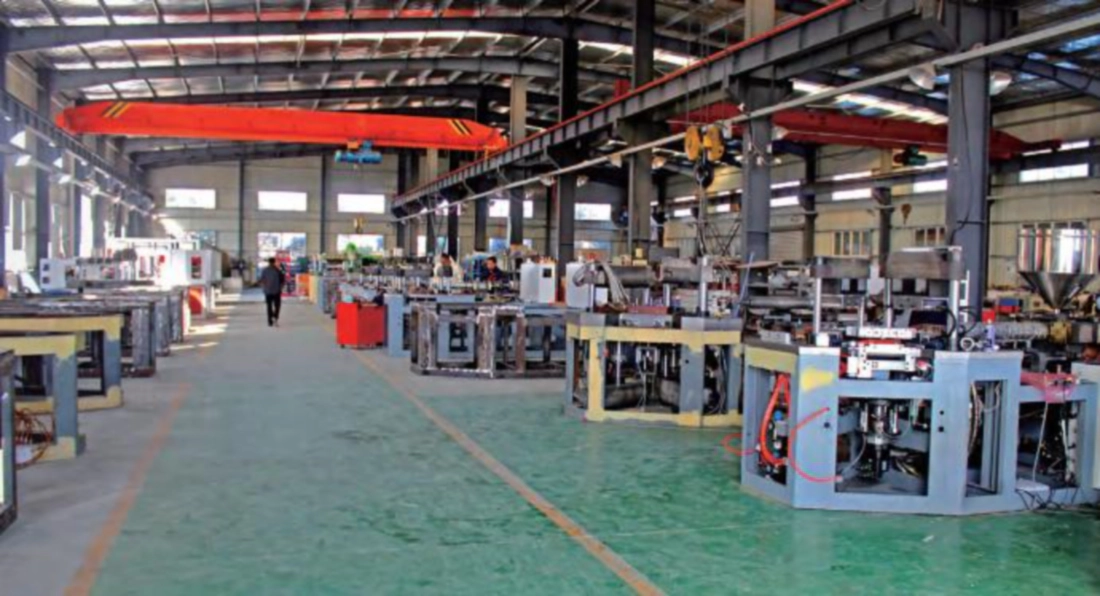
Gambaran Umum Struktur Mesin dan Pedoman Perawatan
EP40 dibangun berdasarkan tiga modul fungsional inti. Memahami persyaratan perawatannya sangat penting untuk mempertahankan metrik kinerja mesin - siklus kering, tingkat output, dan kualitas produk - selama masa produksi penuh peralatan tersebut.
Modul 1 - Unit Injeksi: Sekrup, Barrel, Hot Runner
Unit injeksi melelehkan dan mengukur plastik ke dalam rongga preform. Perawatan harian: periksa profil suhu barel terhadap titik pengaturan, periksa ujung sekrup dan cincin periksa untuk indikator keausan, dan verifikasi suhu zona hot runner berada dalam jarak 2 derajat dari titik pengaturan sebelum memulai. Mingguan: periksa pita isolasi barel, periksa segel silinder injeksi untuk kebocoran oli, dan bersihkan kontaminasi warna dari produksi sebelumnya. Bulanan: lepas dan bersihkan rakitan cincin periksa dan ujung sekrup; periksa ulir sekrup untuk keausan dan ukur diameter lubang barel untuk jarak bebas. Ganti barel jika jarak bebas melebihi toleransi pabrikan untuk mencegah kebocoran lelehan dan ketidaksesuaian berat tembakan.
Prosedur pembersihan: saat mengganti warna gelap ke terang atau dari resin rekayasa ke resin komoditas, gunakan senyawa pembersih komersial pada suhu laras 10 derajat di atas titik pengaturan material baru. Lakukan 5-10 kali pembersihan sebelum beralih ke material baru. Jangan pernah membiarkan laras diam pada suhu pemrosesan selama lebih dari 20 menit tanpa pembersihan - degradasi termal selama periode diam adalah penyebab utama kontaminasi bintik hitam saat memulai kembali.
Modul 2 - Unit Penjepit dan Pengindeksan Putar
Sistem penjepit dan pengindeks putar menanggung beban mekanis tertinggi dan memiliki persyaratan posisi yang paling presisi. Setiap hari: oleskan gemuk pada permukaan batang pengikat dan rel pemandu meja putar sesuai jadwal pelumasan (EVER POWER menentukan jenis gemuk - jangan diganti dengan gemuk serbaguna, yang mungkin tidak mempertahankan viskositas pada suhu operasi). Periksa silinder penjepit hidrolik untuk kebocoran oli pada segel batang. Dengarkan suara yang tidak biasa selama rotasi pengindeksan - bunyi klik logam atau jeda apa pun menunjukkan bantalan pembagi sudut yang perlu diperiksa.
Bulanan: periksa paralelisme pelat dengan indikator dial di keempat posisi batang pengikat; penyimpangan lebih besar dari 0,05 mm memerlukan penyetelan ulang. Periksa akurasi posisi pengindeksan dengan menempatkan indikator dial pada permukaan referensi di turret dan verifikasi bahwa posisi yang sama diulang hingga dalam batas 0,02 mm setelah 100 siklus pengindeksan berturut-turut. Jika terjadi penyimpangan, sesuaikan penghenti mekanis atau hubungi layanan EVER POWER.
Modul 3 - Sistem Hidrolik dan Sirkuit Pendingin
Sistem hidrolik adalah tulang punggung energi EP40. Tekanan sistem diatur pada 14 MPa. Setiap hari: periksa level oli hidrolik di kaca pengintai tangki, periksa tampilan suhu oli (kisaran operasi normal 40-55 derajat Celcius; di atas 60 derajat menunjukkan masalah sirkuit pendingin atau penyumbatan filter), dan periksa semua sambungan selang hidrolik yang terlihat untuk melihat adanya kebocoran. Indikator filter oli harus diperiksa setiap 250 jam - indikator merah memerlukan penggantian elemen filter segera, bukan penundaan.
Sirkuit pendingin: EP40 membutuhkan air pendingin bersih dan bebas kerak dengan tekanan 0,3-0,4 MPa dan laju aliran 3,5 M3/jam. Pasang sistem pengolahan air di hulu mesin untuk mencegah penumpukan kerak kalsium di dalam saluran pendingin cetakan. Penumpukan kerak hanya 1 mm pada saluran 6 mm mengurangi efisiensi pendinginan lebih dari 30%, memperpanjang waktu siklus dan mengurangi output. Bilas sirkuit pendingin dengan larutan penghilang kerak setiap tahun. Kualitas air pendingin harus pH netral (6,5-7,5) dan mengandung inhibitor anti-korosi yang kompatibel dengan bahan cetakan paduan tembaga dan aluminium.
Solusi Siap Pakai dan Layanan Kustomisasi dari EVER POWER
EVER POWER memasok EP40 sebagai mesin mandiri atau sebagai inti dari lini produksi botol lengkap yang siap pakai. Bagi pelanggan yang mendirikan fasilitas baru atau berekspansi ke lini produk wadah baru, pendekatan siap pakai menghilangkan risiko integrasi yang timbul dari pengadaan mesin IBM, cetakan, peralatan bantu, dan peralatan hilir dari vendor yang berbeda.
Desain dan Pembuatan Cetakan
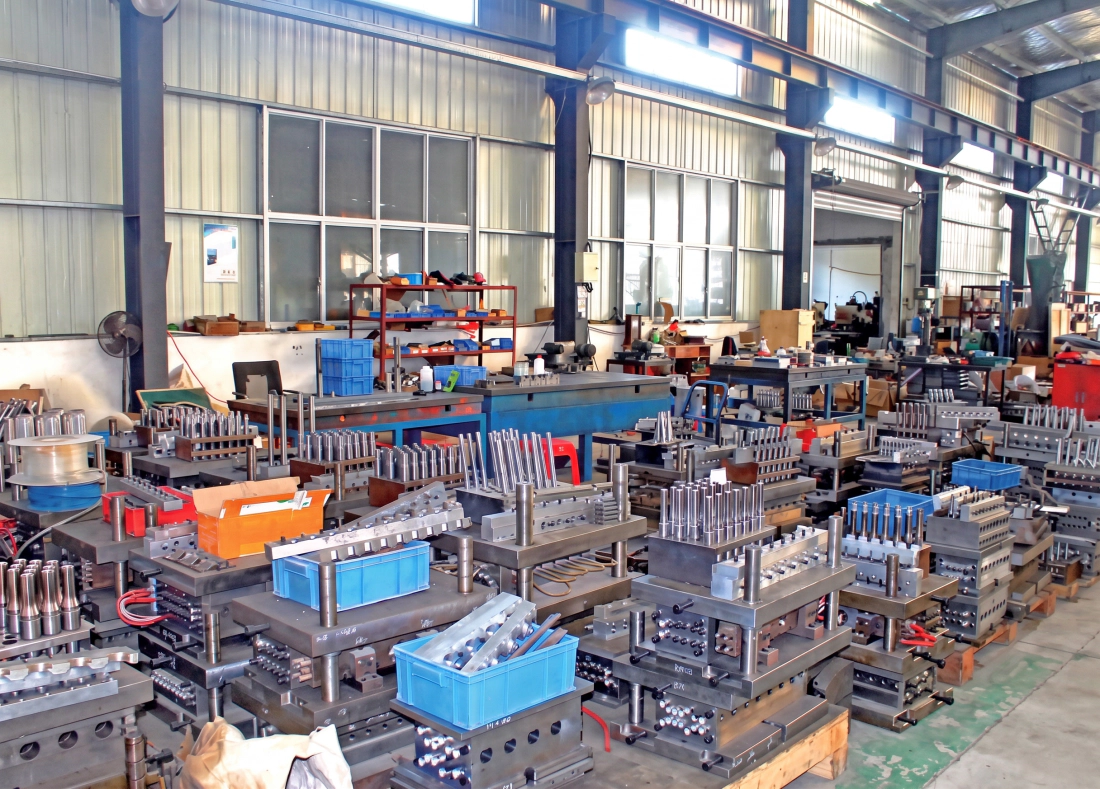
Para insinyur EVER POWER mengembangkan set cetakan injeksi dan tiup dari gambar botol pelanggan atau file 3D. Cetakan hot runner multi-rongga dalam baja S136 atau 4Cr13. Prototipe cetakan rongga tunggal untuk validasi wadah sebelum berkomitmen pada perkakas produksi rongga tinggi. Uji coba cetakan T0 dilakukan di pabrik sebelum pengiriman.
Integrasi Peralatan Bantu
Lini produksi lengkap EVER POWER meliputi: kompresor udara ulir, tangki udara dan pengering udara, pengontrol suhu cetakan, pendingin industri, pemuat otomatis, sabuk konveyor, sistem sablon dan pelabelan, lini pencucian dan pengeringan, serta mesin pengisian dan penutup otomatis. Semua peralatan bantu telah ditentukan dan diintegrasikan sebelumnya agar sesuai dengan tingkat produksi EP40.
Sistem Mutu Hilir
Mesin inspeksi visual botol inline opsional (sistem visi mesin untuk deteksi kilatan, deformasi, dan kontaminasi), penguji kebocoran otomatis, mesin pengemas otomatis, dan mesin perakit karton. Untuk lini farmasi, pengujian kebocoran inline dan inspeksi visual 100% tersedia sebagai modul terintegrasi yang sesuai dengan kecepatan keluaran konveyor EP40.
Konfigurasi GMP dan Ruang Bersih
Untuk klien farmasi yang membutuhkan produksi berstandar GMP, EVER POWER menawarkan kustomisasi mesin termasuk: pelumasan sistem tertutup untuk mencegah kontaminasi zona produk, penutup pengaman baja tahan karat, penutup mesin dengan filter HEPA agar kompatibel dengan ruang bersih Kelas 100.000, dan dukungan dokumentasi untuk protokol kualifikasi peralatan (IQ/OQ/PQ).
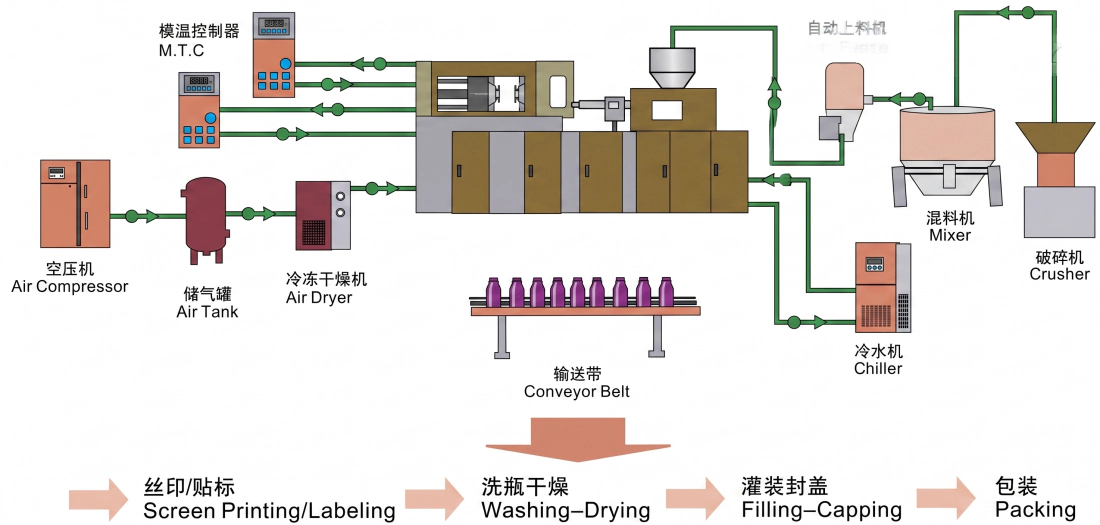
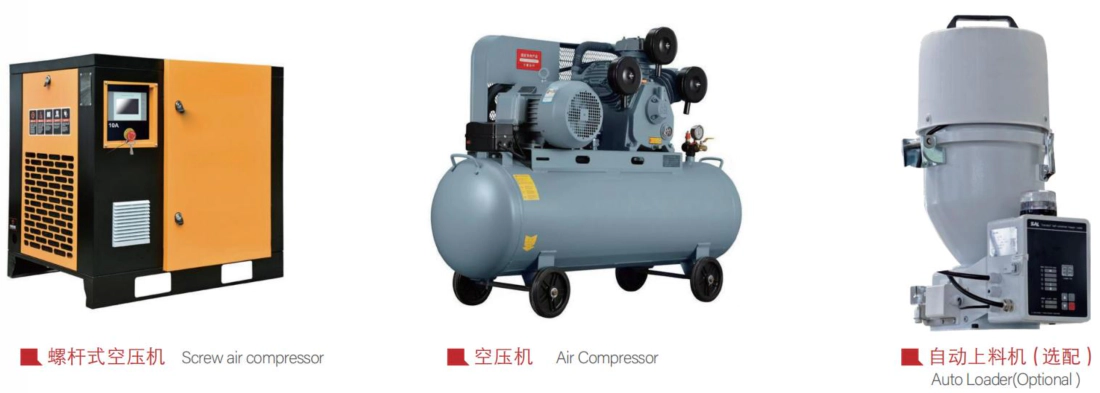
Peralatan Tambahan yang Tersedia untuk EP40
Pengendalian Mutu dan Standar Manufaktur
Pemesinan CNC Komponen Kritis
Rangka mesin, pelat penjepit, dan semua permukaan presisi dikerjakan dengan mesin CNC dalam satu kali pengaturan untuk menjamin akurasi geometris. Paralelisme pelat diverifikasi dengan pengukuran laser hingga 0,02 mm. Lubang batang pengikat diasah hingga toleransi H7 untuk pemasangan bantalan tanpa interferensi.
Pengerasan Induksi Batang Pengikat
Batang pengikat menjalani pengerasan induksi frekuensi tinggi hingga kekerasan permukaan 52-58 HRC diikuti dengan penggerindaan presisi. Perlakuan permukaan ini memberikan ketahanan aus terhadap kontak geser berulang dari pelat penjepit selama jutaan siklus tanpa menyebabkan pengikisan atau gesekan.
Kebersihan Sirkuit Hidraulik
Semua sirkuit hidrolik dibilas, diuji tekanannya, dan jumlah partikelnya diverifikasi sebelum perakitan. Kebersihan oli hidrolik dijaga minimal pada standar ISO 4406 Kelas 17/15/12. Sensitivitas kontaminasi katup proporsional dan servo memerlukan tingkat kebersihan ini untuk mencegah kemacetan katup dan penyimpangan kontrol.
Uji Coba Pabrik Selama 72 Jam
Setiap mesin EP40 menjalani uji coba beban kontinu minimal 72 jam di pabrik sebelum pengiriman. Selama periode ini, sampel hasil produksi diukur untuk konsistensi berat, keseragaman ketebalan dinding, dan akurasi dimensi. Parameter apa pun yang berada di luar spesifikasi akan memicu penangguhan dan tindakan korektif sebelum mesin diizinkan untuk dikirim.
Kepatuhan Keselamatan CE
EP40 telah diberi tanda CE sesuai dengan persyaratan Arahan Mesin Uni Eropa. Fitur keselamatannya meliputi: pintu pengaman yang saling terkunci dengan pemutus sirkuit hidrolik, perlindungan tirai cahaya di zona akses operator, penghentian darurat di semua posisi operator, dan kontrol operator dua tangan untuk pengaturan cetakan manual. Dokumentasi CE disertakan dengan setiap mesin.
Layanan Purna Jual dan Dukungan Teknis
Instalasi dan Pengoperasian
Insinyur senior EVER POWER bertanggung jawab atas instalasi, pengoperasian awal, dan pengujian penerimaan. Insinyur tetap berada di lokasi hingga mesin mencapai kondisi produksi yang stabil dan semua operator dilatih tentang pengoperasian mesin, penggantian cetakan, dan perawatan rutin. Kriteria penerimaan disepakati sebelum pengiriman dan didokumentasikan dalam laporan pengoperasian awal.
Program Pemeliharaan Preventif
EVER POWER menyediakan layanan pengingat perawatan terjadwal untuk semua mesin yang beroperasi. Kalender perawatan mencakup tugas harian, mingguan, bulanan, dan tahunan. Perawatan proaktif mencegah kerusakan yang tidak direncanakan dan mengurangi kebutuhan pengiriman suku cadang darurat yang mahal. Pelanggan yang mengikuti jadwal perawatan preventif secara konsisten melaporkan ketersediaan mesin di atas 95%.
Layanan Hotline 24x7
Layanan hotline EVER POWER tersedia 24 jam sehari, 7 hari seminggu. Untuk kerusakan produksi yang mendesak, hubungi atau kirim pesan ke layanan hotline dan teknisi yang berkualifikasi akan merespons dalam waktu 2 jam untuk mendiagnosis masalah dari jarak jauh. Jika layanan di lokasi diperlukan, EVER POWER akan mengirimkan teknisi dengan waktu respons minimum yang tersedia untuk lokasi Anda.
Inventaris Suku Cadang
EVER POWER memiliki persediaan suku cadang yang lengkap untuk semua komponen EP40, termasuk seal hidrolik, kartrid katup proporsional, pita pemanas, sensor suhu, sabuk penggerak, dan komponen listrik. Suku cadang dapat dikirim ke seluruh dunia dalam waktu 48 jam untuk barang yang tersedia. Barang-barang penting yang cepat aus tersedia untuk persediaan lokal pelanggan berdasarkan rekomendasi EVER POWER.
Program Pelatihan Teknis
Selain pelatihan instalasi standar, EVER POWER menawarkan modul pelatihan khusus: pengoperasian mesin, optimasi proses cetakan, penggantian dan pengaturan cetakan, perawatan sistem hidrolik, dan pemecahan masalah proses untuk material tertentu seperti PP, LDPE, dan PCTG. Pelatihan dapat dilakukan di pabrik EVER POWER atau di fasilitas pelanggan.
Pertanyaan yang Sering Diajukan - EVER POWER EP40
Material apa saja yang dapat diproses oleh EP40?
EP40 kompatibel dengan HDPE, LDPE, PP, PS (termasuk PS transparan kelas bakteri asam laktat), ABS, EVA, bahan jagung berbasis bio, PCTG, dan termoplastik serupa. Untuk resin rekayasa seperti PC, PETG, dan Tritan, rasio L/D sekrup 22:1 dan zona pemanas 3+N memberikan waktu tinggal dan profil suhu yang dibutuhkan untuk plastisasi menyeluruh tanpa degradasi. Konfirmasikan jenis resin Anda dengan tim teknik aplikasi EVER POWER sebelum memesan.
Apakah EP40 dapat digunakan untuk produksi farmasi GMP?
Ya. EP40 dapat dikonfigurasi untuk lingkungan produksi GMP farmasi. Fitur-fitur utama yang mendukung GMP meliputi: proses satu langkah menghilangkan transfer botol antar mesin yang menimbulkan risiko kontaminasi pada sistem dua tahap; sistem pelumasan tertutup mencegah kontaminasi pelumas pada zona produk; dan mesin dapat dilengkapi dengan penutup pengaman baja tahan karat yang cocok untuk pemasangan di ruang bersih. EVER POWER dapat menyediakan dokumentasi peralatan untuk mendukung proses kualifikasi IQ/OQ/PQ untuk validasi fasilitas farmasi.
Berapa lama waktu yang dibutuhkan untuk penggantian cetakan pada EP40?
Tim yang terdiri dari dua orang terlatih dapat menyelesaikan penggantian cetakan lengkap (cetakan injeksi, cetakan tiup, dan set mandrel) pada EP40 dalam waktu sekitar 2-4 jam, tergantung pada desain cetakan dan pengalaman frekuensi penggantian tim. Pengingat resep PLC menghilangkan waktu memasukkan kembali parameter untuk set cetakan berulang. Fasilitas yang berinvestasi pada pelat penjepit pelepas cepat untuk dasar cetakan dapat mengurangi waktu penggantian menjadi kurang dari 2 jam.
Sertifikasi apa saja yang dimiliki EP40?
EP40 telah mendapatkan sertifikasi CE untuk pasar Eropa. Desain mesin ini sesuai dengan persyaratan keselamatan Arahan Mesin Uni Eropa, termasuk pelindung yang saling terkait, sistem penghentian darurat, dan standar keselamatan listrik. EVER POWER adalah produsen bersertifikasi ISO. Dokumentasi mesin disediakan dalam bahasa Inggris dan dapat disediakan dalam bahasa lain berdasarkan permintaan untuk pasar ekspor.
Berapa lama waktu tunggu untuk EP40 dan satu set cetakan terkait?
Waktu tunggu standar untuk mesin EP40 adalah 45-75 hari sejak konfirmasi pesanan dan penerimaan uang muka, tergantung pada jadwal produksi pada saat pemesanan. Set cetakan biasanya dipasok dalam 60-90 hari sejak konfirmasi akhir gambar botol dan spesifikasi material. Mesin dan set cetakan dapat dijadwalkan tiba secara bersamaan untuk instalasi yang terkoordinasi. Hubungi EVER POWER untuk mengetahui waktu tunggu terkini pada saat permintaan.
Siap untuk menentukan spesifikasi EVER POWER EP40 untuk lini produksi Anda?
Kirimkan gambar botol Anda, volume target, spesifikasi material, dan output per jam yang dibutuhkan ke tim teknik aplikasi kami. Kami akan mengkonfirmasi jumlah rongga dan konfigurasi mesin yang tepat secara tertulis dan memberikan proposal komersial terperinci dalam waktu 3 hari kerja.
Informasi Tambahan
| diedit | oleh hyw |
|---|
Produk Terkait
-
Mesin Cetak Tiup Injeksi Elektrik Sepenuhnya Kecepatan Tinggi EP60HE Tanpa Hidrolik, Siklus 2,5 detik
-
Mesin Cetak Tiup Injeksi Tugas Berat EP135 1350KN IBM Rongga Tinggi untuk Botol Kosmetik dan Farmasi
-
Mesin Cetak Tiup Injeksi Industri EP110 1100KN Peralatan IBM Otomatis untuk Botol Bervolume Besar
-
Mesin Cetak Tiup Injeksi Berkecepatan Tinggi EP80 800KN Peralatan Cetak Botol Bebas Sisa Cetakan
-
Mesin Cetak Tiup Injeksi Satu Langkah Otomatis EP60 600KN untuk Produsen Botol Farmasi dan Kosmetik


