
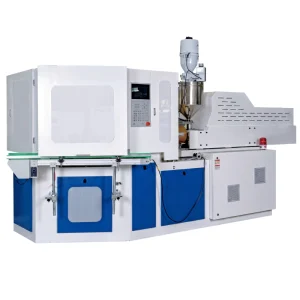
Zware spuitblaasvormmachine EP135 1350KN IBM met hoge caviteit voor cosmetische en farmaceutische flessen

De EVER POWER EP135 spuitblaasvormmachine biedt een sluitkracht van 1350 kN, een injectiegewicht van 650 g en tot 30 caviteiten van 10 ml – de hoogste output in de EP-serie. Dubbel servohydraulisch systeem, zeer nauwkeurige hoekverdeler, 200 kN blaassluitkracht. Produceert flessen van 1 tot 2000 ml voor farmaceutische, cosmetische en chemische verpakkingen. Totaal vermogen: 18 ton, 95 kW. CE ISO-gecertificeerd.
Wat is de EVER POWER EP135 spuitblaasvormmachine met één stap?
De EVER POWER EP135 is een volledig automatische IBM-machine (Injection Blow Molding) met één stap, ontworpen voor de nauwkeurige productie van holle verpakkingen. Als een speciaal daarvoor ontwikkelde machine is deze machine speciaal ontworpen voor de productie van holle verpakkingen. fabrikant van spuitblaasvormmachinesEVER POWER heeft tientallen jaren aan expertise op het gebied van gereedschap en processen in dit model geconcentreerd. Het resultaat is een machine waarbij de gehele fles – van preforminjectie tot het uiteindelijke blazen en uitwerpen – in één machinecyclus wordt voltooid, zonder tussenkomst van de operator, zonder materiaaloverdracht tussen machines en zonder de braamvorming en afval bij de scheidingslijn die kenmerkend zijn voor extrusieblaassystemen.
Dit éénstaps IBM-machine De EP135 is de geprefereerde keuze voor het blazen van farmaceutische flessen en cosmetische verpakkingen, waar dimensionale consistentie essentieel is. Elke cyclus op de EP135 voert drie gelijktijdige bewerkingen uit: terwijl nieuwe voorvormen worden gespoten in station 1, wordt de vorige batch in de uiteindelijke vorm geblazen in station 2, en worden de voltooide flessen van station 2 ontdaan van hun vorm en naar de uitloopband getransporteerd in station 3. Deze drievoudige parallelle werking betekent dat de productieve output gelijk is aan de spuitgietcyclustijd alleen – niet de som van spuitgieten, blazen en uitwerpen – waardoor de EP135 een aanzienlijk doorvoervoordeel heeft ten opzichte van tweetraps strekblaassystemen voor kleine en middelgrote verpakkingen.
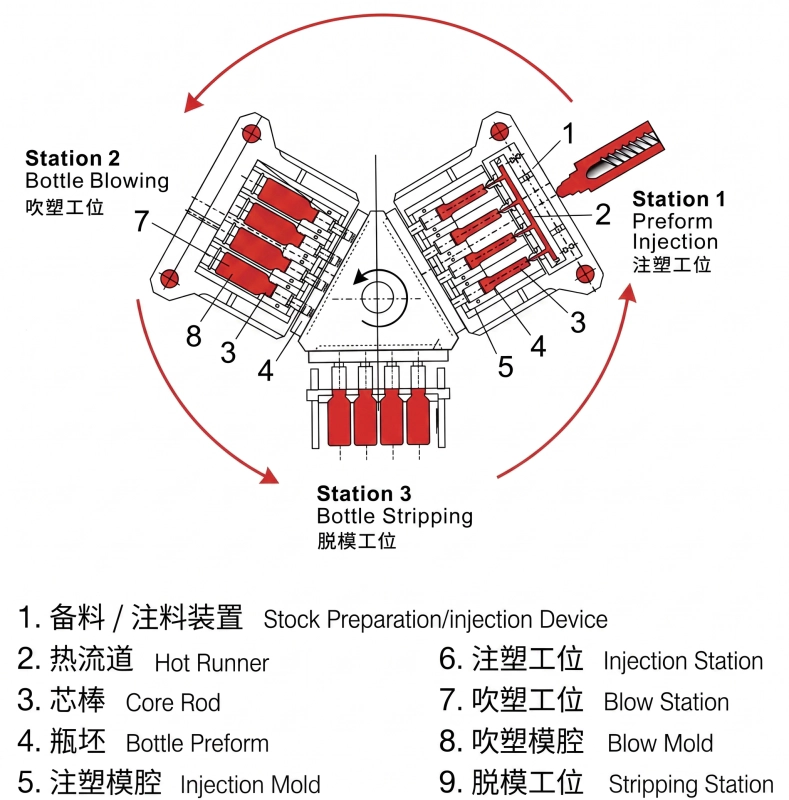
Proces met drie stations: Hoe de EP135 werkt
Station 1 - Injectie van de voorvorm
Kunststofkorrels worden in de cilinder gesmolten en onder gecontroleerde druk in de injectieholte geïnjecteerd. De flessenhals en schroefdraadgeometrie worden nauwkeurig in de spuitgietmatrijs gevormd. De spuitgietmatrijs opent en de doorn met de hete voorvorm wordt via de draaitoren naar station 2 getransporteerd.
Station 2 - Blaasvormen
De hete voorvorm wordt opgeblazen door perslucht uit de doornkern. De flesvorm wordt volledig bepaald door de matrijsopening. Lucht blaast de voorvorm naar buiten tegen de gekoelde matrijswanden, waardoor de fles zijn uiteindelijke afmetingen aanneemt. De matrijs opent en de revolver beweegt naar station 3.
Station 3 - Uitwerpen en transporteren
De afgewerkte, afgekoelde flessen worden van de mallen verwijderd en op de afvoerband geplaatst. Omdat alle drie de stations gelijktijdig werken, herhaalt de cyclus zich continu. Er is geen secundaire bewerking, geen ontbraampers en geen herverwarming van de flessen nodig - de drie bewerkingen delen één cyclusklok.
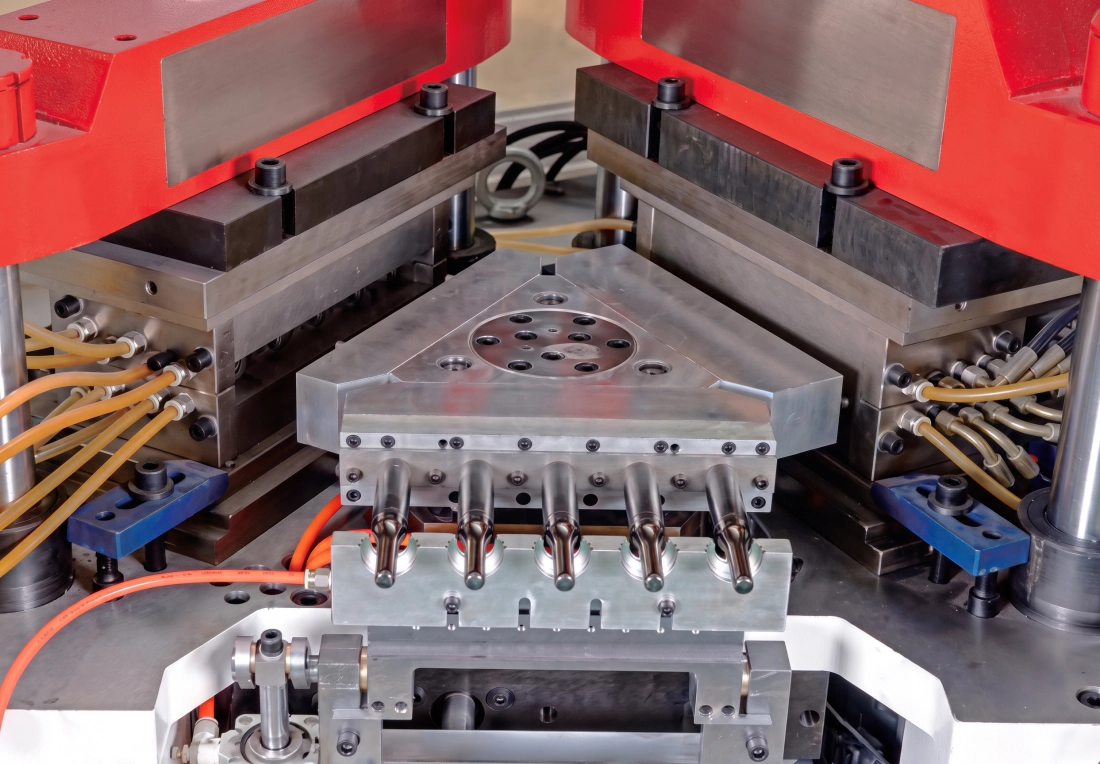
Belangrijkste technische parameters - EVER POWER EP135
| Parameter | Artikel (NL) | Eenheid | EP135 |
|---|---|---|---|
| Injectiesysteem | |||
| Schroefdiameter | Schroefdiameter | mm | 70 mm |
| Schroef L/D-verhouding | Schroef L/D | - | 22:1 |
| Injectiegewicht | Injectiegewicht | G | 650 g |
| Verwarmingsvermogen | Verwarmingsvermogen | KW | 30 kW |
| Verwarmingszones van de ton | Aantal vatzones | - | 6+N |
| Injectieberoerte | Injectieberoerte | mm | 200 mm |
| Klemsysteem | |||
| Injectieklemkracht | Klemkracht van de injectie | KN | 1350 |
| Injectie openingsslag | Openingsslag voor injectie | mm | 140 mm |
| Blaasklemkracht | Klemkracht van het blazen | KN | 200 |
| Openingsslag van de blaas | Openingsslag voor het blazen | mm | 140 mm |
| Torenlifthoogte | Hefhoogte van de draaitafel | mm | 70 mm |
| Gietvorm | |||
| Maximale afmetingen van de plaat (LxB) | Maximale afmetingen van de plaat (L x B) | mm | 1300x500 mm |
| Vormdikte | Vormdikte | mm | 280 mm |
| Maximale flesdiameter | Diameter van de fles | mm | 120 mm |
| Maximale fleshoogte | Fleshoogte | mm | 220 mm |
| Flesvolumebereik | Geschikt flesvolume | ml | 1-2000 |
| Strippende slag | Strippende slag | mm | 280 mm |
| Hydraulisch systeem | |||
| Hydraulische druk | Hydraulische druk | MPa | 14 |
| Motorvermogen | Motorvermogen | KW | 37+37 kW |
| Droogcyclustijd | Droogcyclus | S | 4 |
| Totaal vermogen | Totaal vermogen | KW | 95 |
| Bedrijfsvermogen | Bedrijfsvermogen | % | 52-70 |
| Overige parameters | |||
| Persluchtdruk | Minimale luchtdruk | MPa | 0.7-1.2 |
| Luchtcapaciteit | Persluchtcapaciteit | M3/min | 0.7 |
| Koelwaterstroom | Waterdebiet | M3/h | 4 |
| Koelwaterdruk | Koelwaterdruk | MPa | 0.3-0.4 |
| Afmetingen (L x B x H) | Totale afmeting | M | 5,5 x 2 x 2,4 m |
| Nettogewicht | Nettogewicht | Ton | 18 ton |
Let op: alle parameters zijn slechts ter referentie. EVER POWER behoudt zich het recht voor specificaties te wijzigen als gevolg van verbeteringen aan de apparatuur.
Maximaal aantal holtes per containervolume (EP135 - ter referentie)
| Volume | 10 ml | 30 ml | 60 ml | 100 ml | 250 ml | 500 ml | 1000 ml |
|---|---|---|---|---|---|---|---|
| Max. holtes | 30 | 26 | 22 | 18 | 14 | 10 | 8 |
Kernhardwarearchitectuur van de EP135
Volledig stalen frame in Europese stijl
CNC-gefreesde, monolithische machinebedden en plaatbevestigingen garanderen paralleliteit tussen de injectie- en blaasklemplaten. De oppervlakken van de trekstangen zijn inductiegehard. De klemkracht van de EP135 is 20-30% hoger dan die van concurrerende machines met een vergelijkbaar tonnage dankzij de versterkte, onder druk staande klemconstructie.
Bimetalen schroef en cilinder
De plastificeereenheid maakt gebruik van een cilinder met een bimetalen voering en een schroef van geharde legering, geschikt voor glasvezel- en mineraalgevulde mengsels. De EP135-schroef met een diameter van 70 mm en een L/D-verhouding van 22:1 zorgt voor een grondige homogenisatie met een doseercapaciteit van 650 g, waarmee het volledige bereik van flesgewichten voor deze tonnageklasse wordt gedekt.
Proportionele klep hydraulische regeling
Zowel de injectiedruk als de blaasdruk worden geregeld via servoproportionele hydraulische kleppen. Dit maakt meertraps injectieprofilering mogelijk (vulsnelheid, omschakeling, pakdruk) voor dunwandige voorvormen, en nauwkeurige regeling van de blaasdrukverhoging die de radiale webvormingsdefecten elimineert die vaak voorkomen bij systemen met eentraps blaaskleppen.
PLC-touchscreenbesturingssysteem
Het EP135-bedieningspaneel is voorzien van een full-color PLC-touchscreen met parameterreceptopslag. Alle procesvariabelen – temperaturen, drukken, snelheden, tijden – worden ingesteld en bewaakt vanaf één scherm. Alarmgeschiedenis, productietellers en foutcodes worden geregistreerd en in realtime weergegeven.
Geoptimaliseerd hotrunner-systeem
Het hotrunner-verdeelstuk van de spuitgietmatrijs is ontworpen voor een stroming zonder dode zones, waardoor de gewichtsafwijking in grammen over alle holtes tot een minimum wordt beperkt. De temperatuurregeling met een nauwkeurigheid van plus of minus 1 graad voorkomt degradatie van warmtegevoelige materialen en is essentieel voor een consistente helderheid in transparante verpakkingen.
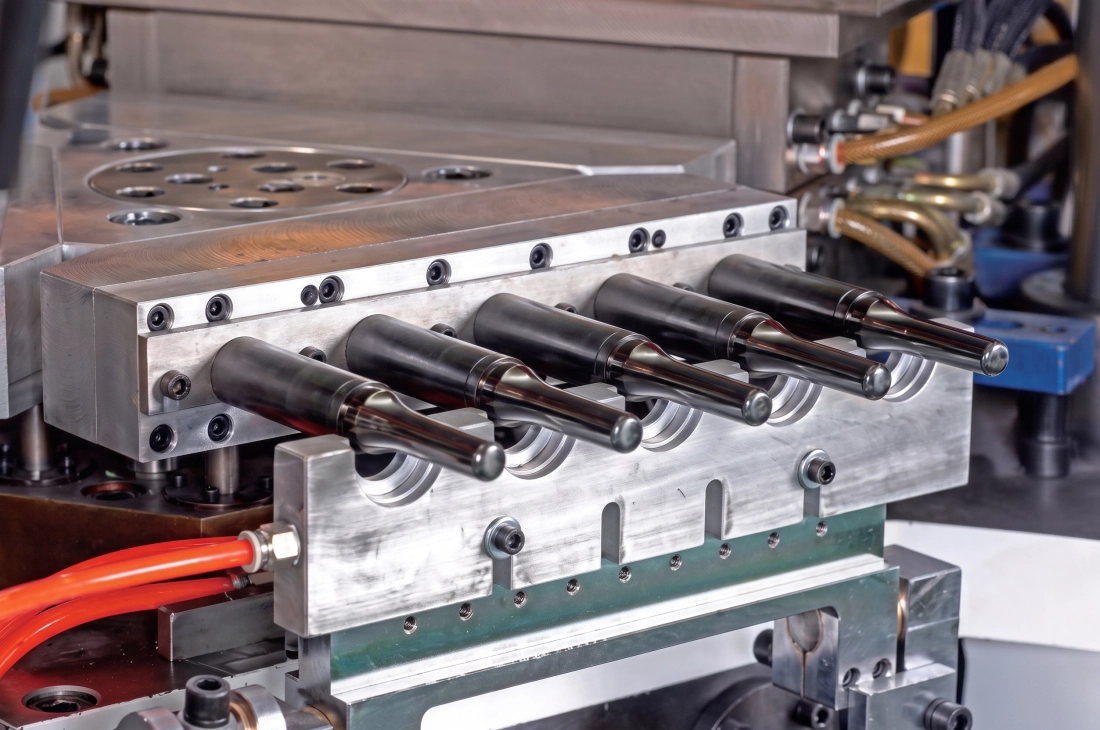
Speciaal ontwerp voor de kernstang
De doornen (kernstaven) zijn voorzien van interne koelkanalen die de kerntemperatuur tussen de injectie- en blaasstations verlagen, waardoor de koelfase wordt versneld. Doornen met een snelle cyclus stellen de EP135 in staat een droogcyclus van 4 seconden te bereiken zonder dat dit ten koste gaat van de uniformiteit van de koeling van de voorvorm of de dimensionale stabiliteit.
Spuitblaasvormen versus extrusieblaasvormen: waarom IBM wint bij precisieverpakkingen
Kopers die apparatuur voor holle verpakkingen evalueren, vergelijken IBM en EBM vaak alleen op basis van de investeringskosten. De EP135 is echter meer dan alleen een machinekeuze; het is een proceskeuze die uw productie-economie op lange termijn en de maximale kwaliteit die uw fabriek kan bereiken, bepaalt. De onderstaande vergelijking laat reële productieverschillen zien die direct van invloed zijn op uw kosten per duizend flessen en uw mogelijkheden om contracten voor de farmaceutische en cosmetische industrie binnen te halen.
| Nee. | Vergelijkingsitem | Injectieblazen (IBM) | Extrusieblazen (EBM) |
|---|---|---|---|
| 1 | Consistentie van het flesgewicht | Gewichtsvariatie circa 1% | Gewichtsvariatie circa 3% |
| 2 | Uniformiteit van de wanddikte | Gelijkmatige wanddikte overal | Wanddikte varieert 10-20% |
| 3 | Fleshals / Schroefdraad | Geen flits, geen scheiding in de nek | Afsnijding, verzwakte basis en hals |
| 4 | Basisconvexiteit | Sterke positieve convexiteit, stabiele basis | Zwakke convexiteit als gevolg van een knijplas |
| 5 | Materiaalafval | Geen afval - geen restmateriaal of afval | 20-40% schroot van pinch flash |
| 6 | Mogelijkheid tot ultradunne wanden | Minder geschikt voor zeer dunne wanden | Wanddikte instelbaar via controller |
| 7 | Milieugevoeligheid | Niet gevoelig voor omgevingsveranderingen | Regelmatige aanpassing vereist |
| 8 | Aantal caviteiten en output | Hoge cavitatie, hoog rendement, vlakke mond | Minder holtes, lagere output, ongelijkmatige hals |
| 9 | Levensduur en kosten van de mal | Lange levensduur van de mal, geschikt voor langdurige, grootschalige productie. | Kortere levensduur van de mal, lagere aanschafkosten |
| 10 | Voetafdruk | Compact geïntegreerd systeem, kleine afmetingen | Meer hulpapparatuur, groter vloeroppervlak |
| 11 | Ovale containervorming | Het is lastiger om ovale vormen te maken. | Het is gemakkelijker om ovale profielen te vormen. |
Toepassingsgebieden en containertypen voor de EP135
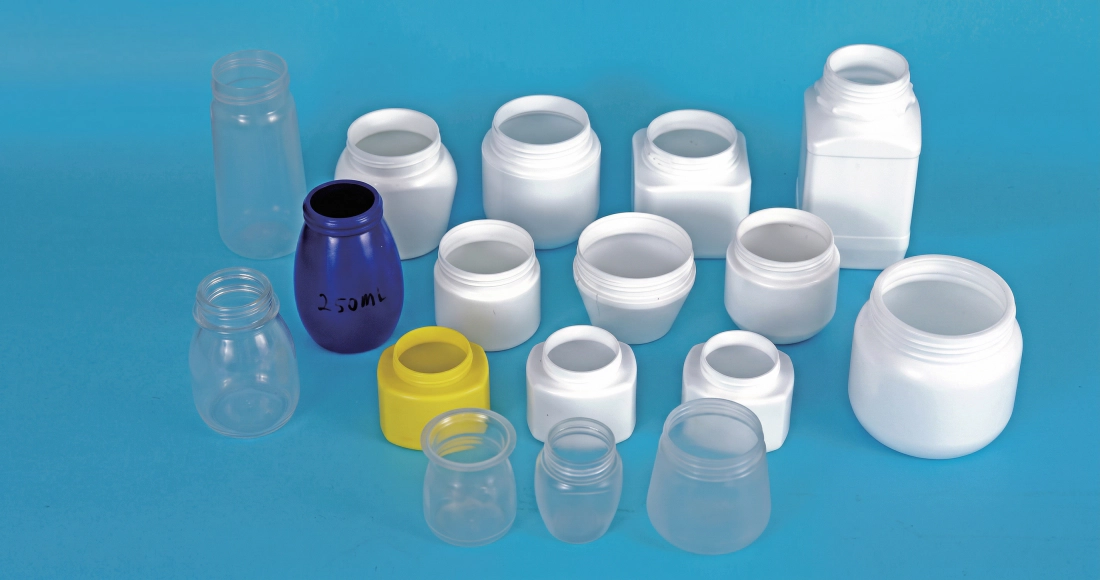
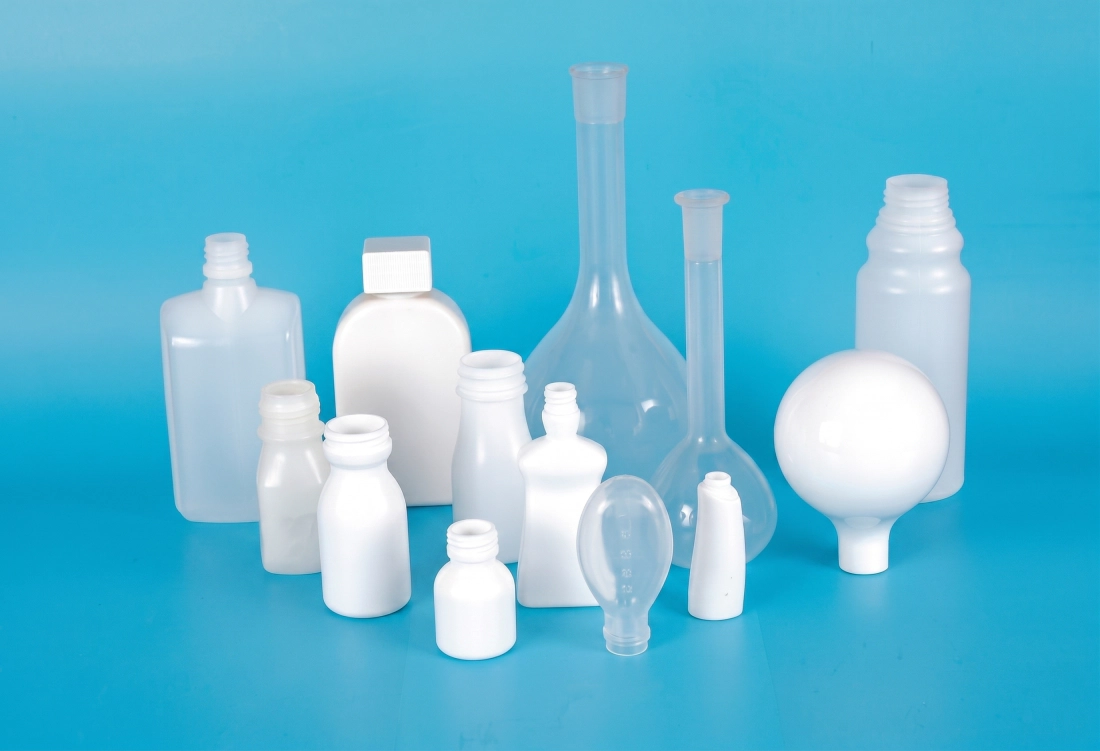
De EP135 is ontworpen voor de productie van flessen en containers van 1 ml tot het maximale volume voor dit model, waarmee het volledige scala aan primaire verpakkingsbehoeften in vier belangrijke marktsegmenten wordt gedekt. De onderstaande tabel toont de containertypes en industriesegmenten waarvoor deze machine geschikt is. automatische spuitblaasvormapparatuur levert het hoogste commerciële rendement op.
Farmaceutische industrie
- Oogdruppelflesjes (LDPE, 5-30 ml)
- Flesjes voor orale tabletten en capsules (HDPE, 30-500 ml)
- Neusspray en pompflessen (PP)
- Flesjes voor vloeibare medicijnen met kindveilige doppen
- Vaccin- en reagensflacons (LDPE, 1-20 ml)
- GMP-gecertificeerde amberkleurige en witte HDPE-pillenflessen
cosmetica-industrie
- Roll-on deodorant applicatorflesjes (PE, 50-100 ml)
- Mascaratubes en -staafjesflesjes (PP, 5-20 ml)
- Nagellakflesjes (PS, 10-30 ml)
- Pompflacons voor lotions en serums (PCTG, 30-200 ml)
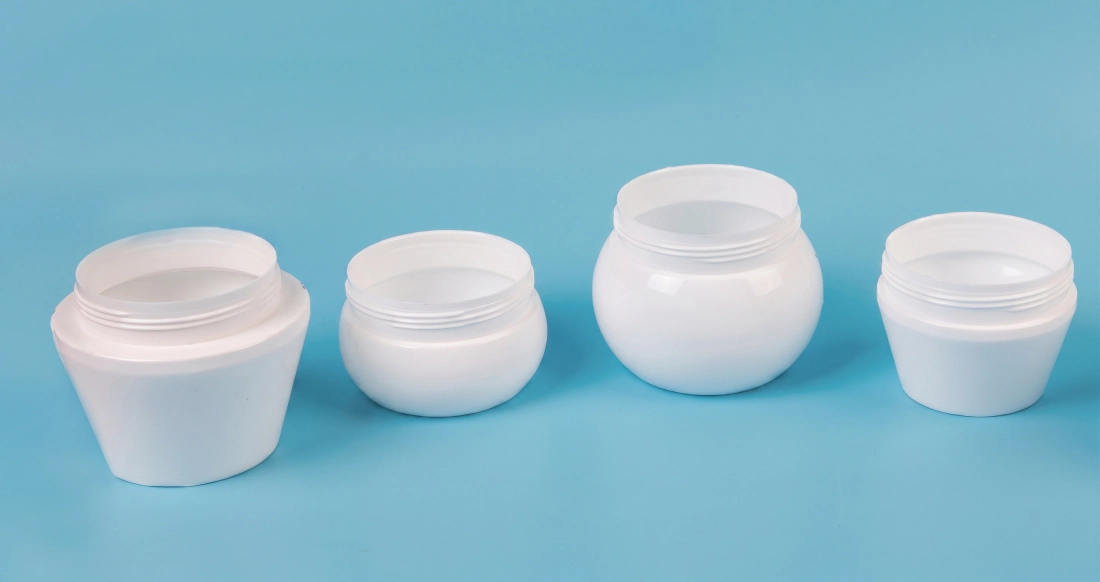
- Crèmepotten met brede opening (PP/PS)
- Flesjes foundation en toner
Babyproducten en -voeding
- Babyvoedingsflessen (PP, PPSU, 150-300 ml)
- Babyvoeding schepjes flesjes
- Honing- en siroopverpakkingen (LDPE)
- Speciale drankverpakkingen voor kleine volumes
- Flesjes met proefmonsters van eetbare olie
- Yoghurt- en zuivelverpakkingen
Dagelijkse chemische en industriële
- Shampoo- en conditionerflessen (HDPE/PP)
- Handdesinfectie- en lotiondispensers
- Monsterflessen voor autovloeistoffen
- Flessen met concentraat van landbouwchemicaliën
- Verpakkingen van schoonmaakproducten
- Industriële reagensflessen met nauwkeurige hals.

Verwerking van technische kunststoffen op de EP135: PC, PETG en Tritan-mogelijkheden
Hoewel de meeste IBM-toepassingen gebruikmaken van polyethyleen (HDPE/LDPE), polypropyleen en standaard PS, schrijven hoogwaardige verpakkingssectoren – met name luxe cosmetica en herbruikbare babyproducten – steeds vaker materialen van technische kwaliteit voor: polycarbonaat (PC), PETG-copolyester of Tritan-copolyester. Deze materialen vereisen verwerkingsomstandigheden die standaard IBM-machines niet betrouwbaar kunnen leveren. De EP135 is ontworpen om deze omstandigheden aan te kunnen.
De schroef en cilinder van de EP135 hebben een L/D-verhouding van 22:1 met een schroefprofiel met barrièregeometrie, geoptimaliseerd voor zeer viskeuze, schuifgevoelige smeltmaterialen. Polycarbonaat (PC), dat verwerkt moet worden bij cilindertemperaturen van 270-310 graden Celsius met een smeltviscositeit die 5 tot 10 keer hoger is dan die van polypropyleen (PP), vereist zowel een hoger plastificeerkoppel als een zacht, gecontroleerd schuifprofiel om degradatie van het molecuulgewicht te voorkomen, wat leidt tot vergeling en brosbreuk. De bimetalen cilinderconstructie is bestand tegen de schurende stoffen die vaak in deze technische kunststoffen worden gemengd en verlengt de levensduur aanzienlijk ten opzichte van standaard nitride-geharde cilinders.
De temperatuurregeling van de hotrunner op de EP135 werkt met een zoneprecisie van plus of minus 1 graad Celsius – een specificatie die cruciaal is bij de verwerking van transparante materialen. Zelfs een temperatuurafwijking van 5 graden in een hotrunner-nozzle veroorzaakt zichtbare zwarte vlekjes door plaatselijke thermische degradatie, of luchtbellen door ontgassing. Het geoptimaliseerde hotrunner-verdeelstukontwerp van de EP135-matrijs elimineert dode zones waar smeltmateriaal tussen de injecties kan stagneren. Dit is de belangrijkste bron van kleurverontreiniging en zwarte vlekken bij de verwerking van PC of PETG op productiesnelheden.
Rendement op investering en productie-efficiëntieanalyse: Waarom kiezen voor de EP135?
De aanschafkosten van de EP135 moeten worden afgewogen tegen vijf meetbare efficiëntiefactoren die de kosten per duizend flessen en de terugverdientijd bepalen. Inkopers die alleen de machineprijs evalueren – zonder rekening te houden met deze vijf factoren – onderschatten stelselmatig de waarde van het IBM-platform en overschatten de economische voordelen van EBM voor hun beoogde toepassing.
1. Nul Flash-schroot
IBM produceert geen braamvorming en geen afval door knijpen. EBM genereert 20-401 TP3T aan flesgewicht aan afval per cyclus. Bij 200 ton PP per jaar bespaart IBM, zonder afval, 40-80 ton hars per jaar. Bij een prijs van 1.500 USD per ton betekent dat een besparing van 60.000-120.000 USD aan grondstoffen per jaar, alleen al door één machine.
2. Geen ontbraamwerkzaamheden
EBM vereist een secundaire ontbraambewerking - mechanisch of handmatig - wat leidt tot extra arbeidskosten, een tweede machine en een extra risico op kwaliteitsverlies. IBM-flessen van de EP135 komen direct van de transportband zonder nabewerking voordat ze gevuld of geëtiketteerd moeten worden, waardoor 1 tot 3 operators per shift bespaard worden.
3. Doorvoer bij korte droogcycli
De EP135 behaalt een droogcyclus van 4 seconden. Met 22 matrijzen van 60 ml bedraagt de jaarlijkse productie bij 6.000 bedrijfsuren meer dan 118 miljoen flessen. Deze concentratie van doorvoer in één compacte machine verlaagt de totale investering per capaciteitseenheid in vergelijking met EBM-lijnen met meerdere machines bij een vergelijkbare productiecapaciteit.
4. Snelle matrijswissel
De spuitgietmatrijs en blaasmatrijs op de EP135 kunnen in 2-4 uur worden verwisseld door een getraind team van twee personen. Receptoproep via de PLC elimineert de insteltijd volledig voor herhaalde opdrachten. Fabrieken die 8-15 SKU's op één EP135 produceren, bereiken een matrijswisselfrequentie van 2-4 per week met een totale wisseltijd van minder dan 101 TP3T aan beschikbare productie-uren.
Voetafdruk en energie-efficiëntie
De EP135 heeft een afmeting van 5,5 x 2 x 2,4 meter en combineert injectie, blazen en uitwerpen in één machine. Vergelijk dit met een EBM-lijn met twee machines (extruder, blaasmachine, ontbraampers en transportband), die doorgaans 3 tot 4 keer zoveel vloeroppervlak in beslag neemt voor een vergelijkbare doorvoer. De nutsvoorzieningen – perslucht met een druk van 0,7-1,2 MPa, koelwater met een debiet van 4 m³/u en een totaal elektrisch vermogen van 95 kW – zijn allemaal op één punt aangesloten, waardoor de installatie complexer wordt en de onderhoudskosten lager zijn.
De bouwkosten van een fabriek in een cleanroomomgeving van farmaceutische kwaliteit kunnen oplopen tot 2.000-5.000 dollar per vierkante meter. De compacte afmetingen van de EP135 verminderen direct de benodigde cleanroomruimte voor een bepaalde productieomvang – een investeringsvoordeel dat niet terug te vinden is in vergelijkingstabellen, maar wel een aanzienlijke invloed heeft op de totale projectkosten.
EP-serie IBM matrijskenmerken en ontwerpnormen
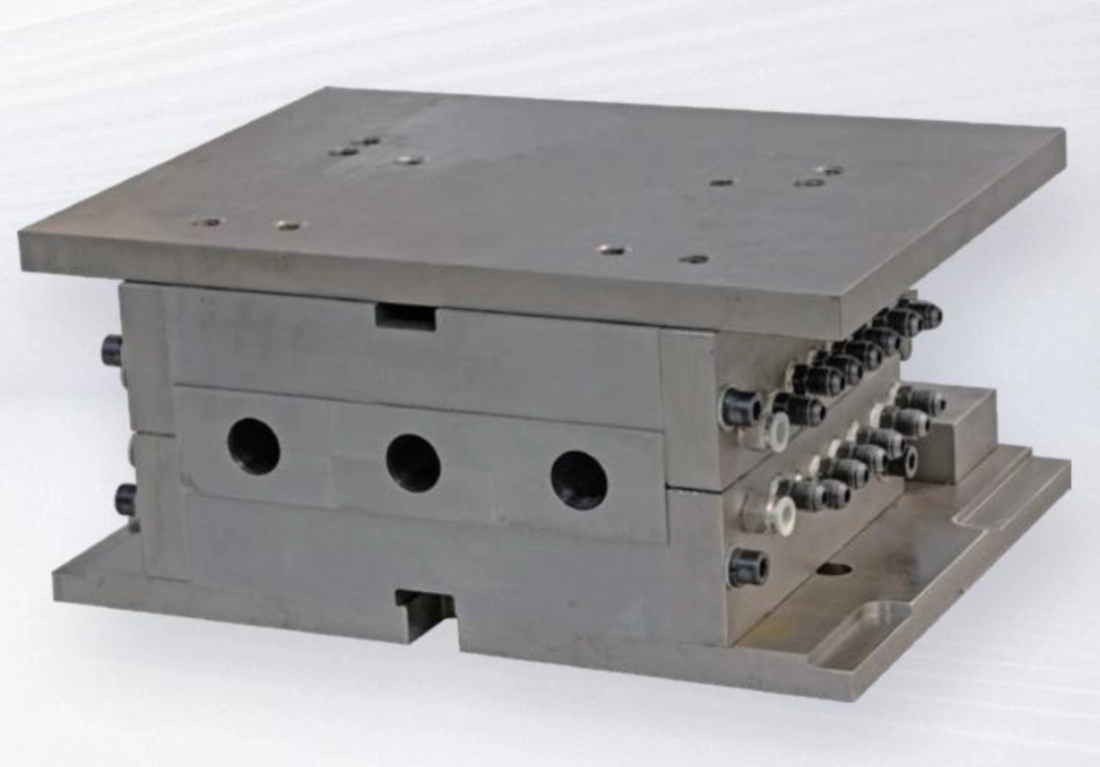
- ■Actief caviteit- en halsblokontwerp - De spuitgietmatrijzen en halsblokken zijn onafhankelijk van elkaar verstelbaar, waardoor de afmetingen van de voorvormbuis nauwkeurig kunnen worden afgesteld zonder de gehele matrijs te hoeven vervangen. De olie- en waterkanalen zijn speciaal ontworpen voor een stabiele temperatuurverdeling en eenvoudige demontage.
- ■Hoogwaardige staalsoorten - De behuizingen van de spuitgietmatrijzen zijn gemaakt van 4Cr13 roestvrij staal of geïmporteerd hoogwaardig S136 gelegeerd staal. S136 is een spiegelglad, corrosiebestendig staal met een doorharding tot 52 HRC. De behuizingen van de blaasvormmatrijzen kunnen worden vervaardigd van een magnesium-aluminiumlegering voor een superieure warmtegeleiding en een lagere inertiemassa op de draaitoren.
- ■Geoptimaliseerd ontwerp van het heteluchtkanaal en de voorvorm. - Het hot runner-verdeelstuk is ontworpen om de gewichtsafwijking in grammen over alle holtes te minimaliseren en de variatie in wanddikte van het voorvormlichaam te verminderen. Het ontwerp van de doorn zorgt voor een uniforme luchttoevoer voor een consistente blaasexpansie en snelle koeling.
- ■Nauwkeurige afmetingen van de halsdraad en afdichting - De binnen- en buitendiameter van de flessenhals, de schroefdraadspoed en de flensgeometrie worden machinaal vervaardigd volgens de toleranties van de tekening. De afdichtingsgraad van de dop bedraagt 100% bij alle productiemonsters.
- ■Geen flits bij de nek en de basis. - De IBM-procesgeometrie elimineert braamvorming bij de scheidingslijn van de flessenmond en braamvorming bij de knijplas aan de basis. Flessen verlaten de EP135 zonder dat er aan beide uiteinden hoeft te worden bijgesneden.
- ■Productconsistentiemetrieken - De afmetingen, het gewicht, de positie van de scheidingslijn en de wanddikte zijn consistent in alle holtes en in alle productiebatches, waardoor farmaceutische klanten de productie per batch op statistische basis kunnen valideren zonder de overheadkosten van 100%-inspecties.
Handleiding voor apparatuurselectie: Is de EP135 geschikt voor uw productiebehoeften?
Het selecteren van het juiste IBM-tonnage vereist het berekenen van de intersectie van drie variabelen: het gewicht van de voorvorm, het vereiste aantal holtes en de beoogde output per uur. Gebruik dit kader om te controleren of de EP135 de juiste afmetingen heeft voor uw toepassing, of om te begrijpen welke productieparameters deze aankan.
Stap 1: Bereken het gewicht van de voorvorm
Neem het streefgewicht van de fles in gram (inclusief hals, romp en bodem). Voeg 2-5% toe voor procesbuffer. Het injectiegewicht van EP135 van 650 g moet gelijk zijn aan of groter zijn dan (streefgewicht van de voorvorm x aantal caviteiten). Bijvoorbeeld: een voorvorm van 5 g met 8 caviteiten vereist een injectiegewicht van 40 g, ruim binnen de capaciteit van 650 g.
Stap 2: Bereken het benodigde aantal caviteiten
Het streefvolume (flessen/uur) gedeeld door (3600 seconden / cyclustijd in seconden) geeft het benodigde aantal matrijzen. Bij een cyclus van 4 seconden en een streefvolume van 10.000 flessen per uur: 10.000 / (3600 / 4) = minimaal 12 matrijzen. Controleer dit met de bovenstaande tabel om te bevestigen dat de EP135 dit volume kan halen bij uw gewenste flesvolume.
Stap 3: Controleer of de vormplaat goed past.
De lay-out van de spuitgietmatrijs (het aantal matrijsholtes) moet binnen de maximale plaatafmetingen van 1300 x 500 mm van de EP135 passen. Toepassingen met brede flessen (diameter groter dan 120 mm) of hoge flessen (hoogte groter dan 220 mm) vallen buiten de afmetingen van de EP135-matrijs en vereisen een groter model. Controleer de buitendiameter en hoogte van uw fles voordat u het aantal matrijsholtes opgeeft.
Stap 4: Materiaal en injectiedruk
PP vereist een hogere injectiedruk en smelttemperatuur dan LDPE. PC en PETG vereisen zelfs nog hogere cilindertemperaturen en een langere verblijftijd voor plastificatie. Het EP135 hydraulische systeem met een druk van 14 MPa en een motor van 37+37 kW ondersteunt de benodigde injectiekrachten voor PP en technische materialen bij het nominale injectiegewicht. Bevestig uw harsspecificatie met het EVER POWER applicatieteam voordat u bestelt.
De applicatie-ingenieurs van EVER POWER bieden gratis technisch advies voorafgaand aan de verkoop om de afmetingen, het materiaal, het aantal holtes en de productiedoelstellingen van uw container te valideren aan de hand van de EP135-specificaties. Neem contact met ons op en stuur ons uw flestekening en productiebeschrijving voor een schriftelijke bevestiging van de geschiktheid.
Overzicht van de machinestructuur en onderhoudsrichtlijnen
De EP135 is opgebouwd rond drie functionele kernmodules. Inzicht in de onderhoudsvereisten van deze modules is essentieel voor het behoud van de prestatieparameters van de machine – droogcyclus, productiesnelheid en productkwaliteit – gedurende de volledige levensduur van de apparatuur.
Module 1 - Injectie-eenheid: Schroef, Cilinder, Hotrunner
De injectie-eenheid smelt en doseert plastic in de matrijs van de voorvorm. Dagelijks onderhoud: controleer de temperatuurprofielen van de cilinder aan de hand van de ingestelde waarden, inspecteer de schroefpunt en de terugslagklep op slijtage en controleer of de temperatuur in de hotrunnerzone binnen 2 graden van de ingestelde waarden ligt vóór de opstart. Wekelijks: inspecteer de isolatiebanden van de cilinder, controleer de afdichtingen van de injectiecilinder op olielekkage en verwijder eventuele kleurverontreiniging van eerdere productie. Maandelijks: verwijder en reinig de terugslagklep en de schroefpunt; inspecteer de schroefbladen op slijtage en meet de diameter van de cilinderboring op speling. Vervang de cilinder als de speling de tolerantie van de fabrikant overschrijdt om smeltomleiding en inconsistentie in het spuitgewicht te voorkomen.
Reinigingsprocedure: bij het wisselen van donkere naar lichte kleuren of van technische hars naar standaardhars, gebruik een commercieel reinigingsmiddel bij een cilindertemperatuur die 10 graden hoger is dan de ingestelde temperatuur voor het nieuwe materiaal. Voer 5-10 reinigingscycli uit voordat u overschakelt naar het nieuwe materiaal. Laat de cilinder nooit langer dan 20 minuten ongebruikt op verwerkingstemperatuur staan zonder te reinigen - thermische degradatie tijdens stilstand is de belangrijkste oorzaak van zwarte vlekjes bij het opnieuw opstarten.
Module 2 - Klem- en draai-indexeereenheid
Het klemsysteem en de roterende indexeerder dragen de hoogste mechanische belastingen en stellen de hoogste eisen aan de positionering. Dagelijks: smeer de oppervlakken van de trekstangen en de geleiderails van de draaitafel in met vet volgens het smeerschema (EVER POWER specificeert de vetsoort - gebruik geen universeel vet, aangezien dit de viscositeit bij bedrijfstemperatuur mogelijk niet behoudt). Controleer de hydraulische klemcilinder op olielekkage bij de stangafdichting. Luister naar ongebruikelijke geluiden tijdens de indexeerrotatie - een metalen klik of hapering duidt op een hoeklager van de verdeelinrichting dat gecontroleerd moet worden.
Maandelijks: controleer de paralleliteit van de plaat met een meetklok op vier posities van de trekstang; een afwijking groter dan 0,05 mm vereist opnieuw afstellen. Controleer de nauwkeurigheid van de indexeerpositie door een meetklok tegen een referentieoppervlak op de revolverkop te plaatsen en te controleren of dezelfde positie binnen 0,02 mm nauwkeurig wordt herhaald na 100 opeenvolgende indexeercycli. Als er afwijking wordt geconstateerd, stel dan de mechanische aanslag af of neem contact op met de EVER POWER-service.
Module 3 - Hydraulisch systeem en koelcircuit
Het hydraulische systeem vormt de energiebron van de EP135. De systeemdruk is ingesteld op 14 MPa. Dagelijks: controleer het hydraulische oliepeil in het kijkglas van de tank, controleer de olietemperatuurweergave (normaal werkbereik 40-55 graden Celsius; boven de 60 graden duidt op een probleem met het koelcircuit of een verstopping van het filter) en inspecteer alle zichtbare hydraulische slangkoppelingen op lekkage. De oliefilterindicator moet elke 250 uur worden gecontroleerd - een rode indicator vereist onmiddellijke vervanging van het filterelement, niet uitstel.
Koelcircuit: de EP135 vereist schoon, kalkvrij koelwater met een druk van 0,3-0,4 MPa en een debiet van 4 m³/u. Installeer een waterbehandelingssysteem vóór de machine om kalkaanslag in de koelkanalen van de matrijs te voorkomen. Kalkaanslag van slechts 1 mm in een kanaal van 6 mm vermindert de koelefficiëntie met meer dan 301 TP3T, wat leidt tot langere cyclustijden en een lagere output. Spoel de koelcircuits jaarlijks door met een ontkalkingsmiddel. De waterkwaliteit van de koelinstallatie moet een neutrale pH-waarde hebben (6,5-7,5) en een corrosiewerend middel bevatten dat compatibel is met de matrijsmaterialen van koper en aluminiumlegering.
Kant-en-klare oplossingen en maatwerkdiensten van EVER POWER
EVER POWER levert de EP135 als een op zichzelf staande machine of als het centrale onderdeel van een complete, kant-en-klare productielijn voor flessen. Voor klanten die een nieuwe fabriek opzetten of uitbreiden naar een nieuwe productlijn voor verpakkingen, elimineert de kant-en-klare aanpak het integratierisico dat gepaard gaat met het aanschaffen van de IBM-machine, matrijzen, hulpapparatuur en downstream-apparatuur van verschillende leveranciers.
Ontwerp en fabricage van mallen
De ingenieurs van EVER POWER ontwikkelen spuitgiet- en blaasvormsets op basis van klanttekeningen van flessen of 3D-bestanden. Meervoudige hotrunner-matrijzen worden vervaardigd van S136- of 4Cr13-staal. Prototype-matrijzen met één caviteit worden gebruikt voor de validatie van de verpakking voordat er matrijzen met een groter aantal caviteiten worden ingezet. T0-matrijsproeven worden in de fabriek uitgevoerd vóór verzending.
Integratie van hulpapparatuur
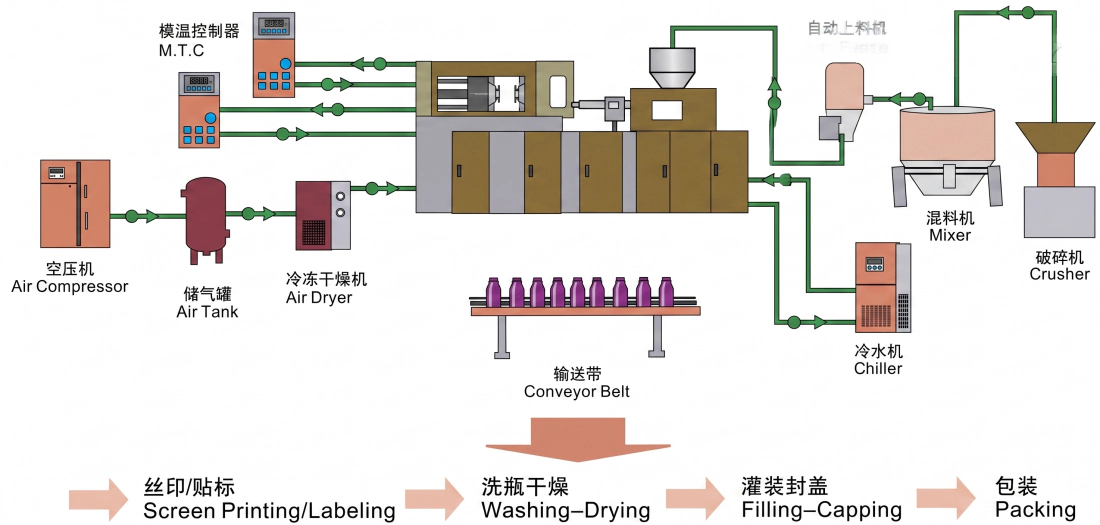
De EVER POWER turnkey-lijn omvat: schroefcompressor, luchttank en luchtdroger, matrijstemperatuurregelaar, industriële koeler, automatische lader, transportband, zeefdruk- en etiketteersysteem, was- en drooglijn en automatische vul- en sluitmachines. Alle hulpapparatuur is gespecificeerd en vooraf geïntegreerd om te voldoen aan de productiecapaciteit van de EP135.
Kwaliteitssystemen stroomafwaarts
Optionele inline visuele inspectiemachine voor flessen (machine vision-systeem voor detectie van bramen, vervorming en verontreiniging), automatische lektestmachine, automatische verpakkingsmachine en kartonopzetmachine. Voor farmaceutische productielijnen zijn de 100% inline lektest- en visuele inspectiemodules beschikbaar als geïntegreerde modules, afgestemd op de uitvoersnelheid van de EP135-transportband.
GMP- en cleanroomconfiguratie
Voor farmaceutische klanten die GMP-gecertificeerde productie vereisen, biedt EVER POWER machineaanpassingen aan, waaronder: smering in een gesloten systeem om besmetting van de productzone te voorkomen, roestvrijstalen veiligheidsbehuizingen, een machinebehuizing met HEPA-filter voor compatibiliteit met cleanrooms van klasse 100.000 en documentatieondersteuning voor apparatuurkwalificatieprotocollen (IQ/OQ/PQ).
Extra apparatuur beschikbaar bij de EP135

Kwaliteitscontrole en productienormen
CNC-bewerking van kritische componenten
Het machinebed, de klemplaten en alle precisieoppervlakken worden in één bewerking CNC-gefreesd om geometrische nauwkeurigheid te garanderen. De paralleliteit van de platen wordt met lasermeting tot op 0,02 mm nauwkeurig gecontroleerd. De boringen voor de trekstangen worden gehoond tot H7-tolerantie voor een wrijvingsloze lagerpassing.
Inductieharding van trekstangen
De trekstangen ondergaan een hoogfrequente inductieharding tot een oppervlaktehardheid van 52-58 HRC, gevolgd door precisieslijpen. Deze oppervlaktebehandeling zorgt voor slijtvastheid tegen het herhaalde glijdende contact van de klemplaten gedurende miljoenen cycli, zonder dat er vreten of wrijving optreedt.
Reinheid van het hydraulische circuit
Alle hydraulische circuits worden vóór montage gespoeld, onder druk getest en op deeltjesgehalte gecontroleerd. De reinheid van de hydraulische olie wordt minimaal gehandhaafd volgens ISO 4406 Klasse 17/15/12. De gevoeligheid van proportionele en servokleppen voor vervuiling vereist dit reinheidsniveau om vastlopen van de klepspoelen en afwijkingen in de regeling te voorkomen.
72-uur durende fabriekstest
Elke EP135 ondergaat in de fabriek een test van minimaal 72 uur onder continue belasting voordat deze wordt verzonden. Gedurende deze periode worden productiemonsters gecontroleerd op gewichtsconsistentie, uniformiteit van de wanddikte en maatnauwkeurigheid. Elke parameter die buiten de specificaties valt, leidt tot een stopzetting en corrigerende maatregelen voordat de machine wordt vrijgegeven voor levering.
CE-veiligheidsconformiteit
De EP135 is CE-gecertificeerd conform de eisen van de EU-machinerichtlijn. Veiligheidsvoorzieningen omvatten: vergrendelde veiligheidsdeuren met hydraulische circuitonderbreking, lichtschermbescherming bij de bedieningszone, noodstop op alle bedieningsposities en bediening met twee handen voor handmatige matrijsinstelling. CE-documentatie wordt bij elke machine meegeleverd.
Klantenservice en technische ondersteuning
Installatie en inbedrijfstelling
De senior engineers van EVER POWER zijn verantwoordelijk voor de installatie, inbedrijfstelling en acceptatietests. De engineer blijft ter plaatse totdat de machine een stabiele productiestatus bereikt en alle operators zijn getraind in de bediening van de machine, het wisselen van matrijzen en het routineonderhoud. De acceptatiecriteria worden vóór verzending vastgesteld en gedocumenteerd in het inbedrijfstellingsrapport.
Preventief onderhoudsprogramma
EVER POWER biedt een service voor het herinneren aan gepland onderhoud voor alle machines die in gebruik zijn. De onderhoudskalender omvat dagelijkse, wekelijkse, maandelijkse en jaarlijkse taken. Proactief onderhoud voorkomt ongeplande storingen en vermindert de noodzaak voor dure noodleveringen van onderdelen. Klanten die het preventieve onderhoudsschema volgen, melden consequent een machinebeschikbaarheid van meer dan 95%.
24/7 servicehotline
De EVER POWER-servicehotline is 24 uur per dag, 7 dagen per week bereikbaar. Bij dringende productiestoringen kunt u de servicelijn bellen of een bericht sturen. Een gekwalificeerde technicus zal binnen 2 uur reageren om het probleem op afstand te diagnosticeren. Indien service op locatie vereist is, stuurt EVER POWER een technicus met de kortst mogelijke responstijd voor uw locatie.
Voorraad reserveonderdelen
EVER POWER beschikt over een uitgebreide voorraad reserveonderdelen voor alle EP135-componenten, waaronder hydraulische afdichtingen, proportionele ventielcartridges, verwarmingsbanden, temperatuursensoren, aandrijfriemen en elektrische componenten. Onderdelen die op voorraad zijn, kunnen binnen 48 uur wereldwijd worden verzonden. Kritieke, snel slijtende onderdelen zijn, op aanbeveling van EVER POWER, lokaal op voorraad te houden bij de klant.
Technische opleidingsprogramma's
Naast de standaard installatietraining biedt EVER POWER speciale trainingsmodules aan: machinebediening, optimalisatie van het matrijsproces, matrijswissel en -instelling, onderhoud van het hydraulisch systeem en probleemoplossing voor specifieke materialen zoals PP, LDPE en PCTG. De training kan plaatsvinden in de EVER POWER-fabriek of op locatie bij de klant.
Veelgestelde vragen - EVER POWER EP135
Welke materialen kan de EP135 verwerken?
De EP135 is compatibel met HDPE, LDPE, PP, PS (inclusief transparant PS van melkzuurbacteriënkwaliteit), ABS, EVA, biobased maïsmateriaal, PCTG en soortgelijke thermoplasten. Voor technische kunststoffen zoals PC, PETG en Tritan zorgen de schroef-L/D-verhouding van 22:1 en de 6+N verwarmingszones voor de benodigde verblijftijd en temperatuurprofiel voor een grondige, degradatievrije plastificatie. Neem vóór bestelling contact op met de applicatie-engineers van EVER POWER om uw harssoort te bevestigen.
Kan de EP135 gebruikt worden voor farmaceutische GMP-productie?
Ja. De EP135 kan worden geconfigureerd voor farmaceutische GMP-productieomgevingen. Belangrijke kenmerken die GMP ondersteunen zijn onder andere: het éénstaps proces elimineert het overbrengen van flessen tussen machines, wat het risico op contaminatie in tweestaps systemen vergroot; het gesloten smeersysteem voorkomt contaminatie van de productzone door smeermiddel; en de machine kan worden geleverd met een roestvrijstalen veiligheidsbehuizing die geschikt is voor installatie in cleanrooms. EVER POWER kan apparatuurdocumentatie leveren ter ondersteuning van IQ/OQ/PQ-kwalificatieprocessen voor de validatie van farmaceutische faciliteiten.
Hoe lang duurt het wisselen van de mal bij de EP135?
Een getraind team van twee personen kan een volledige matrijswissel (spuitgietmatrijs, blaasmatrijs en doornset) op de EP135 in ongeveer 2-4 uur voltooien, afhankelijk van het matrijsontwerp en de frequentie van de wissels waar het team ervaring mee heeft. PLC-receptherinnering elimineert de tijd die nodig is om parameters opnieuw in te voeren bij herhaalde matrijssets. Bedrijven die investeren in snelwisselklemmen voor de matrijsbasis kunnen de wisseltijd verkorten tot minder dan 2 uur.
Welke certificeringen heeft de EP135?
De EP135 is CE-gecertificeerd voor de Europese markt. Het machineontwerp voldoet aan de veiligheidseisen van de EU-machinerichtlijn, waaronder vergrendelingssystemen, noodstopsystemen en elektrische veiligheidsnormen. EVER POWER is een ISO-gecertificeerde fabrikant. De machinedocumentatie is in het Engels en kan op verzoek voor exportmarkten in andere talen worden geleverd.
Wat is de levertijd voor de EP135 en een bijbehorende matrijzenset?
De standaard levertijd voor de EP135-machine bedraagt 45-75 dagen vanaf orderbevestiging en ontvangst van de aanbetaling, afhankelijk van het productieschema op het moment van bestelling. Matrijzensets worden doorgaans binnen 60-90 dagen na definitieve bevestiging van de flesontwerpen en materiaalspecificaties geleverd. De machine en matrijzensets kunnen gelijktijdig worden geleverd voor een gecoördineerde installatie. Neem contact op met EVER POWER voor de actuele levertijd op het moment van uw aanvraag.
Bent u klaar om de EVER POWER EP135 voor uw productielijn te specificeren?
Stuur uw flesontwerp, het gewenste volume, de materiaalspecificaties en de vereiste productie per uur naar ons applicatieteam. Wij bevestigen schriftelijk het juiste aantal matrijsvormen en de machineconfiguratie en sturen u binnen 3 werkdagen een gedetailleerde offerte.
Aanvullende informatie
| bewerkt | door hyw |
|---|
Gerelateerde producten
-
EP60HE Hogesnelheids volledig elektrische spuitblaasvormmachine, hydraulische nulcyclus, 2,5s cyclus
-
Industriële spuitblaasvormmachine EP110 1100KN Automatische IBM-apparatuur voor grote volumes flessen
-
Hoogvermogen spuitblaasvormmachine EP80 800KN braamvrije flessenvormmachine
-
Automatische spuitblaasvormmachine EP60 600KN voor farmaceutische en cosmetische flessen
-
Automatische spuitblaasvormmachine EP40 400KN voor farmaceutische en cosmetische flessen (CE ISO-gecertificeerd)


