
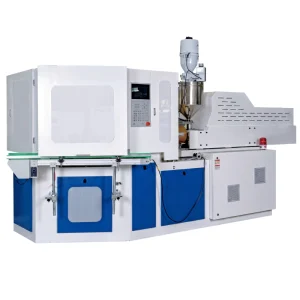
Wytrzymała wtryskarka z rozdmuchem EP135 1350KN IBM o dużej pojemności do butelek kosmetycznych i farmaceutycznych

Wtryskarka z rozdmuchem EVER POWER EP135 oferuje siłę zwarcia 1350 kN, gramaturę wtrysku 650 g, do 30 gniazd przy objętości 10 ml – najwyższą wydajność w serii EP. Podwójny układ hydrauliczny z serwomotorem, precyzyjny rozdzielacz kątowy, siła zwarcia przy rozdmuchu 200 kN. Produkuje butelki o pojemności 1–2000 ml do opakowań farmaceutycznych, kosmetycznych i chemicznych. Siła zwarcia 18 ton, moc całkowita 95 kW. Certyfikat CE ISO.
Czym jest wtryskarka jednoetapowa EVER POWER EP135?
EVER POWER EP135 to w pełni automatyczna, jednoetapowa maszyna IBM (formowanie wtryskowe z rozdmuchem) zaprojektowana do precyzyjnej produkcji pustych pojemników. producent maszyn do formowania wtryskowegoFirma EVER POWER wykorzystała w tym modelu dziesiątki lat swojego doświadczenia w zakresie narzędzi i procesów, dostarczając maszynę, w której cały proces produkcji butelki — od wtrysku preformy, przez końcowe rozdmuchiwanie, po wyrzut — jest wykonywany w jednym cyklu maszynowym bez ingerencji operatora, bez transferu materiału między maszynami i bez odpadów w postaci nadlewów i linii podziału, które charakteryzują systemy wytłaczania z rozdmuchem.
Ten maszyna IBM w jednym kroku to preferowany wybór w przypadku rozdmuchiwania butelek farmaceutycznych i produkcji pojemników kosmetycznych, gdzie spójność wymiarowa jest nie do negocjacji. Każdy cykl w urządzeniu EP135 obejmuje trzy jednoczesne operacje: podczas gdy nowe preformy są formowane wtryskowo na Stacji 1, poprzednia partia jest rozdmuchiwana do ostatecznego kształtu na Stacji 2, a gotowe butelki ze Stacji 2 są rozpakowywane i transportowane do przenośnika odbiorczego na Stacji 3. Ta trójosiowa równoległość oznacza, że wydajność jest równa samemu czasowi cyklu wtrysku – a nie sumie wtrysku, rozdmuchiwania i wyrzutu – co daje urządzeniu EP135 znaczną przewagę w zakresie wydajności nad dwustopniowymi systemami z rozciąganiem i rozdmuchiwaniem dla pojemników o małej i średniej objętości.
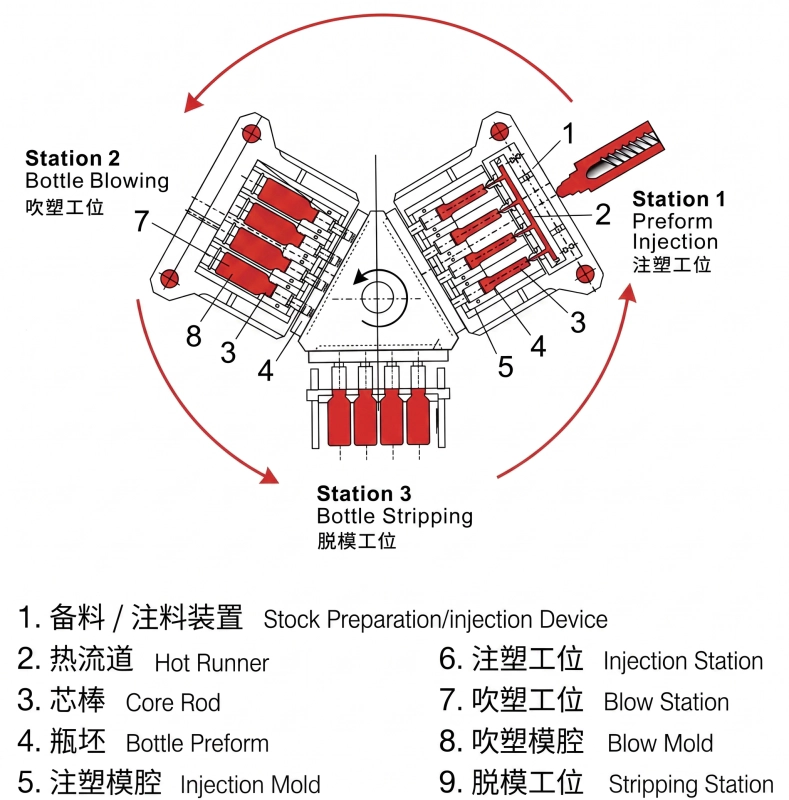
Proces trzystanowiskowy: jak działa EP135
Stacja 1 - Wtrysk preform
Granulat tworzywa sztucznego jest topiony w cylindrze i wtryskiwany do komory wtryskowej pod kontrolowanym ciśnieniem. Szyjka butelki i geometria gwintu są precyzyjnie formowane w formie wtryskowej. Forma wtryskowa otwiera się, a trzpień z gorącym preformem jest przenoszony do Stacji 2 przez obrotową głowicę rewolwerową.
Stacja 2 – Formowanie rozdmuchowe
Rozgrzany preform jest nadmuchiwany sprężonym powietrzem z rdzenia trzpienia. Kształt butelki jest w całości determinowany przez gniazdo formy rozdmuchowej. Powietrze nadmuchuje preformę na zewnątrz, w kierunku schłodzonych ścianek formy, a butelka przyjmuje swoje ostateczne wymiary. Forma otwiera się, a wieżyczka przesuwa się do Stacji 3.
Stacja 3 - Wyrzut i transport
Gotowe, schłodzone butelki są zdejmowane z trzpieni i odprowadzane na przenośnik odbiorczy. Ponieważ wszystkie trzy stacje działają jednocześnie, cykl powtarza się w sposób ciągły. Nie ma żadnych operacji wtórnych, prasy do usuwania wypływek ani konieczności ponownego podgrzewania butelek – wszystkie trzy operacje współdzielą jeden cykl.
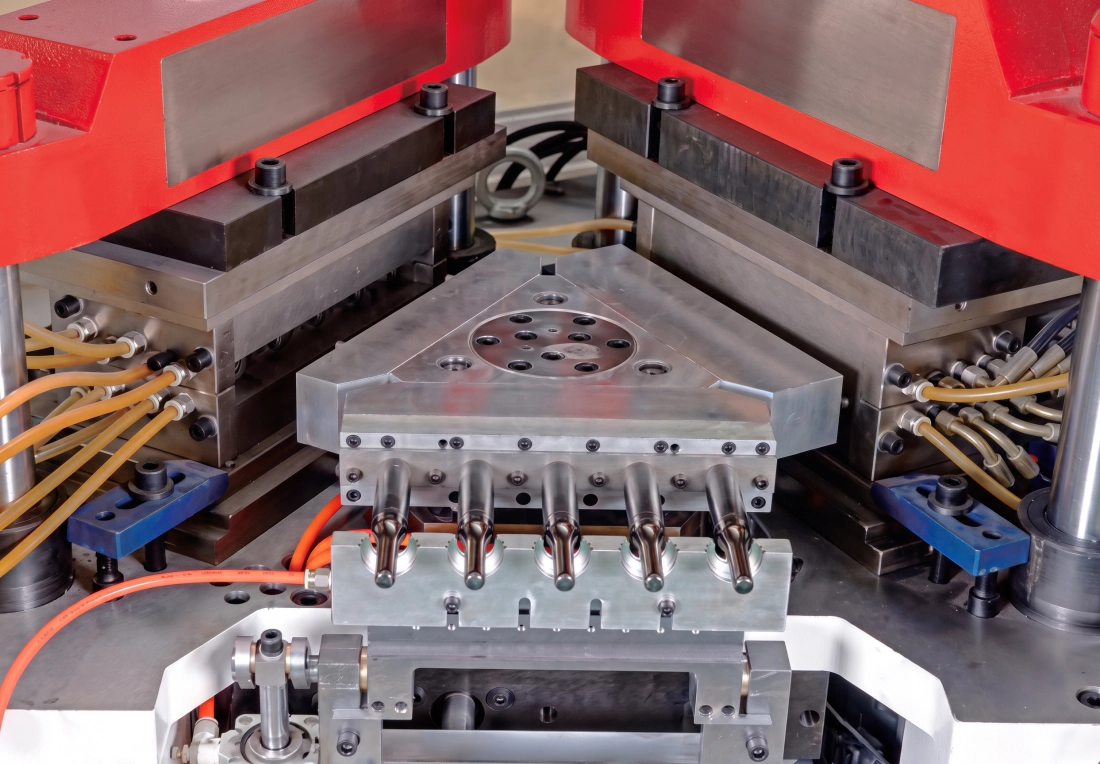
Główne parametry techniczne - EVER POWER EP135
| Parametr | Pozycja (EN) | Jednostka | EP135 |
|---|---|---|---|
| Układ wtryskowy | |||
| Średnica śruby | Średnica śruby | mm | 70 mm |
| Współczynnik L/D śruby | Śruba L/D | - | 22:1 |
| Waga wtrysku | Waga wtrysku | G | 650 gramów |
| Moc grzewcza | Moc grzewcza | KW | 30 kW |
| Strefy ogrzewania beczki | Liczba stref lufy | - | 6+N |
| Skok wtrysku | Skok wtrysku | mm | 200 mm |
| System zaciskowy | |||
| Siła zacisku wtryskowego | Siła zacisku wtrysku | KN | 1350 |
| Skok otwarcia wtrysku | Skok otwarcia do wstrzyknięcia | mm | 140 mm |
| Siła zacisku dmuchawy | Siła zacisku dmuchawy | KN | 200 |
| Skok otwierający | Otwarcie skoku do dmuchania | mm | 140 mm |
| Wysokość podnośnika wieżowego | Wysokość podnoszenia stołu obrotowego | mm | 70 mm |
| Pleśń | |||
| Maksymalny rozmiar płyty (dł. x szer.) | Maksymalny rozmiar płyty (dł. x szer.) | mm | 1300x500 mm |
| Grubość formy | Grubość formy | mm | 280 mm |
| Maksymalna średnica butelki | Średnica butelki | mm | 120 mm |
| Maksymalna wysokość butelki | Wysokość butelki | mm | 220 mm |
| Zakres objętości butelki | Odpowiednia objętość butelki | ml | 1-2000 |
| Uderzenie strippingowe | Uderzenie strippingowe | mm | 280 mm |
| Układ hydrauliczny | |||
| Ciśnienie hydrauliczne | Ciśnienie hydrauliczne | MPa | 14 |
| Moc silnika | Moc silnika | KW | 37+37 kW |
| Czas cyklu suszenia | Cykl suchy | S | 4 |
| Całkowita moc | Całkowita moc | KW | 95 |
| Moc operacyjna | Moc operacyjna | % | 52-70 |
| Inne parametry | |||
| Ciśnienie sprężonego powietrza | Minimalne ciśnienie powietrza | MPa | 0.7-1.2 |
| Pojemność powietrza | Wydajność sprężonego powietrza | m3/min | 0.7 |
| Przepływ wody chłodzącej | Przepływ wody | m3/godz. | 4 |
| Ciśnienie wody chłodzącej | Ciśnienie wody chłodzącej | MPa | 0.3-0.4 |
| Wymiary (dł. x szer. x wys.) | Wymiary całkowite | M | 5,5x2x2,4 mm |
| Waga netto | Waga netto | Tona | 18 ton |
Uwaga: Wszystkie parametry mają charakter wyłącznie orientacyjny. EVER POWER zastrzega sobie prawo do zmiany specyfikacji ze względu na udoskonalenie sprzętu.
Maksymalna liczba komór na objętość pojemnika (EP135 – w celach informacyjnych)
| Tom | 10 ml | 30 ml | 60 ml | 100 ml | 250 ml | 500 ml | 1000 ml |
|---|---|---|---|---|---|---|---|
| Max Cavities | 30 | 26 | 22 | 18 | 14 | 10 | 8 |
Podstawowa architektura sprzętowa EP135
Pełna stalowa rama w stylu europejskim
Monolityczne łoże maszyny i mocowania płyt roboczych, obrabiane CNC, zapewniają równoległość między płytami roboczymi wtryskarki i rozdmuchu. Powierzchnie kolumn są hartowane indukcyjnie. Siła zacisku EP135 jest o 20-30% wyższa niż u konkurencyjnych modeli o równoważnej masie, dzięki wzmocnionej konstrukcji zacisku ciśnieniowego.
Śruba i bęben bimetaliczny
Jednostka plastyfikująca wykorzystuje bęben z bimetaliczną wyściółką i ślimak ze stopu hartowanego, przystosowany do materiałów z włóknem szklanym i wypełniaczami mineralnymi. Ślimak EP135 o średnicy 70 mm i stosunku objętości do średnicy 22:1 zapewnia dokładną homogenizację przy wydajności wtrysku 650 g, pokrywając pełen zakres mas butelek w tej klasie tonażowej.
Sterowanie hydrauliczne zaworem proporcjonalnym
Zarówno ciśnienie wtrysku, jak i ciśnienie przedmuchu są regulowane za pomocą serwo-proporcjonalnych zaworów hydraulicznych. Pozwala to na wieloetapowe profilowanie wtrysku (prędkość napełniania, przełączanie, ciśnienie w opakowaniu) dla cienkościennych preform oraz precyzyjną kontrolę narastania ciśnienia przedmuchu, eliminując wady promieniowego zwisu, powszechne w jednoetapowych systemach zaworów przedmuchowych.
System sterowania z ekranem dotykowym PLC
Panel sterowania EP135 obsługuje kolorowy ekran dotykowy PLC z pamięcią parametrów receptur. Wszystkie zmienne procesowe – temperatury, ciśnienia, prędkości i czasy – są ustawiane i monitorowane z jednego ekranu. Historia alarmów, liczniki produkcji i kody błędów są rejestrowane i wyświetlane w czasie rzeczywistym.
Zoptymalizowany system gorących kanałów
Kolektor gorącokanałowy do form wtryskowych został zaprojektowany z myślą o braku martwej strefy przepływu, co minimalizuje odchylenia gramatury we wszystkich gniazdach. Dokładność kontroli temperatury z dokładnością do plus/minus 1 stopnia zapobiega degradacji materiałów wrażliwych na ciepło i jest niezbędna dla zapewnienia stałej przejrzystości w przezroczystych pojemnikach.
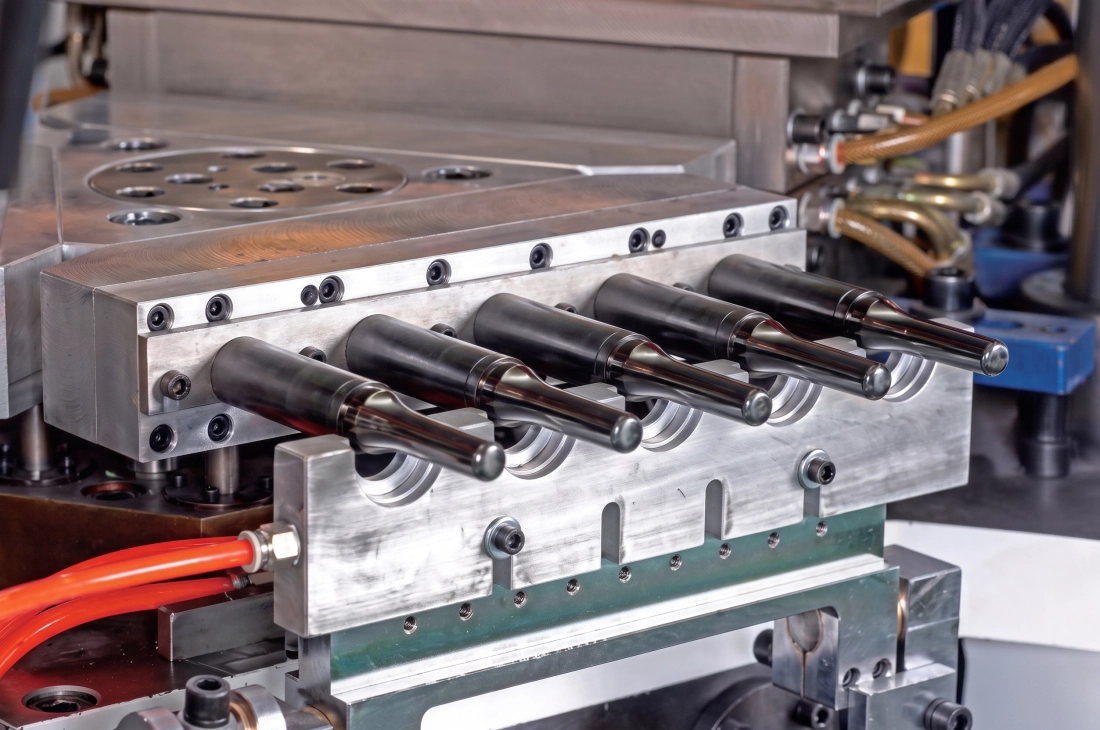
Specjalna konstrukcja pręta rdzeniowego
Trzpienie (pręty rdzeniowe) posiadają wewnętrzne kanały chłodzące, które obniżają temperaturę rdzenia między stanowiskami wtrysku i rozdmuchu, przyspieszając fazę chłodzenia. Trzpienie o szybkim cyklu umożliwiają modelowi EP135 osiągnięcie cyklu suchego 4S bez utraty równomierności chłodzenia preformy ani stabilności wymiarowej.
Formowanie wtryskowe z rozdmuchem kontra formowanie ekstruzyjne z rozdmuchem: dlaczego IBM wygrywa w produkcji precyzyjnych pojemników
Kupujący oceniający urządzenia do produkcji pustych pojemników często porównują IBM i EBM wyłącznie pod względem kosztów inwestycyjnych. EP135 to coś więcej niż wybór maszyny – to wybór procesu, który decyduje o długoterminowej ekonomice produkcji i potencjale jakościowym, jaki może osiągnąć Twój zakład. Poniższe porównanie odzwierciedla rzeczywiste różnice w produkcji, które bezpośrednio wpływają na koszt tysiąca butelek oraz na możliwość zdobywania kontraktów na dostawy produktów farmaceutycznych i kosmetycznych.
| NIE. | Element porównania | Wtrysk z rozdmuchiwaniem (IBM) | Wytłaczanie z rozdmuchem (EBM) |
|---|---|---|---|
| 1 | Jednolitość wagi butelki | Różnica wagi ok. 1% | Różnica wagi ok. 3% |
| 2 | Jednorodność grubości ścianki | Jednolita grubość ścianki na całej długości | Grubość ścianki waha się w granicach 10-20% |
| 3 | Szyjka butelki / gwint | Brak błysku, brak linii podziału na szyi | Ślad odcięcia, osłabiona podstawa i szyjka |
| 4 | Wypukłość podstawy | Silna dodatnia wypukłość, stabilna podstawa | Słaba wypukłość spowodowana zgrzeiną zaciskową |
| 5 | Odpady materiałowe | Zero odpadów – bez błysków i ścinków | Złom 20-40% z odprysku szczypcowego |
| 6 | Możliwość stosowania ultracienkich ścianek | Mniej nadaje się do bardzo cienkich ścian | Grubość ścianki regulowana za pomocą sterownika |
| 7 | Wrażliwość na środowisko | Niewrażliwy na zmiany otoczenia | Wymagana częsta regulacja |
| 8 | Liczba i wydajność gniazd | Wysoka kawitacja, wysoka wydajność, płaskie wloty | Mniej wnęk, mniejsza wydajność, nierówna szyjka |
| 9 | Żywotność i koszt formy | Długa żywotność formy, odpowiednia do produkcji wielkoseryjnej | Krótsza żywotność formy, niższy koszt początkowy |
| 10 | Ślad stopy | Kompaktowy, zintegrowany system, mała powierzchnia | Więcej sprzętu pomocniczego, większa powierzchnia podłogi |
| 11 | Formowanie pojemników owalnych | Trudniejsze formowanie kształtów owalnych | Łatwiejsze formowanie profili owalnych |
Pola zastosowań i typy kontenerów dla EP135
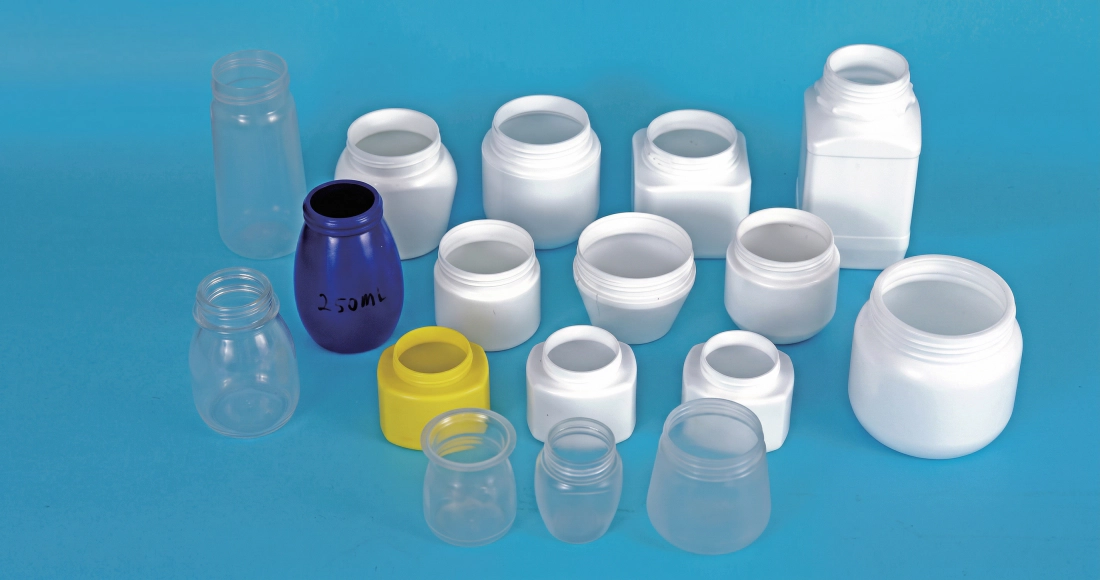
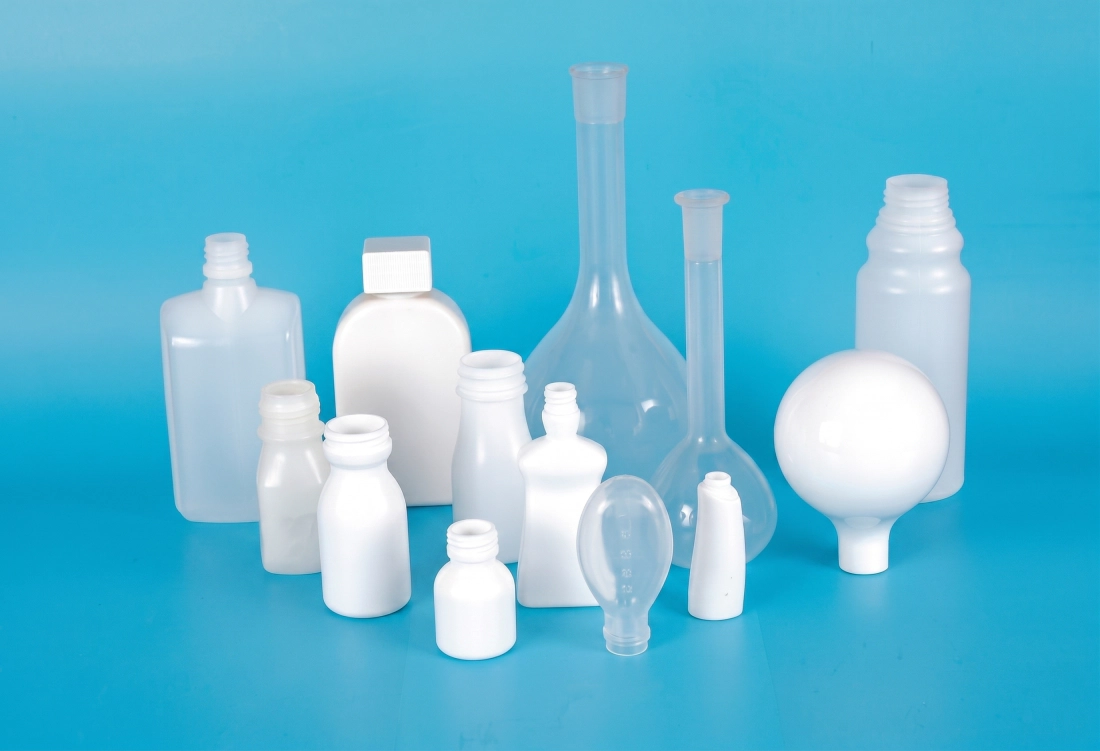
Maszyna EP135 została zaprojektowana do produkcji butelek i pojemników o pojemności od 1 ml do maksymalnej objętości tego modelu, pokrywając pełen zakres potrzeb w zakresie opakowań pierwotnych w czterech głównych pionach rynkowych. Poniższa tabela przedstawia typy pojemników i segmenty branży, w których ten model jest najbardziej odpowiedni. automatyczny sprzęt do formowania wtryskowego i rozdmuchowego przynosi najwyższy zwrot komercyjny.
Przemysł farmaceutyczny
- Butelki z kroplami do oczu (LDPE, 5-30 ml)
- Butelki na tabletki i kapsułki doustne (HDPE, 30-500 ml)
- Butelki z aerozolem do nosa i pompką (PP)
- Butelki na leki w płynie z zakrętkami zabezpieczającymi przed otwarciem przez dzieci
- Fiolki ze szczepionką i odczynnikami (LDPE, 1-20 ml)
- Butelki na tabletki z HDPE w kolorze bursztynowym i białym, klasy GMP
Przemysł kosmetyczny
- Buteleczki z aplikatorem do dezodorantów w kulce (PE, 50-100 ml)
- Tusze do rzęs i butelki z szczoteczką (PP, 5-20 ml)
- Buteleczki na lakiery do paznokci (PS, 10-30 ml)
- Butelki z pompką do balsamów i serum (PCTG, 30-200 ml)
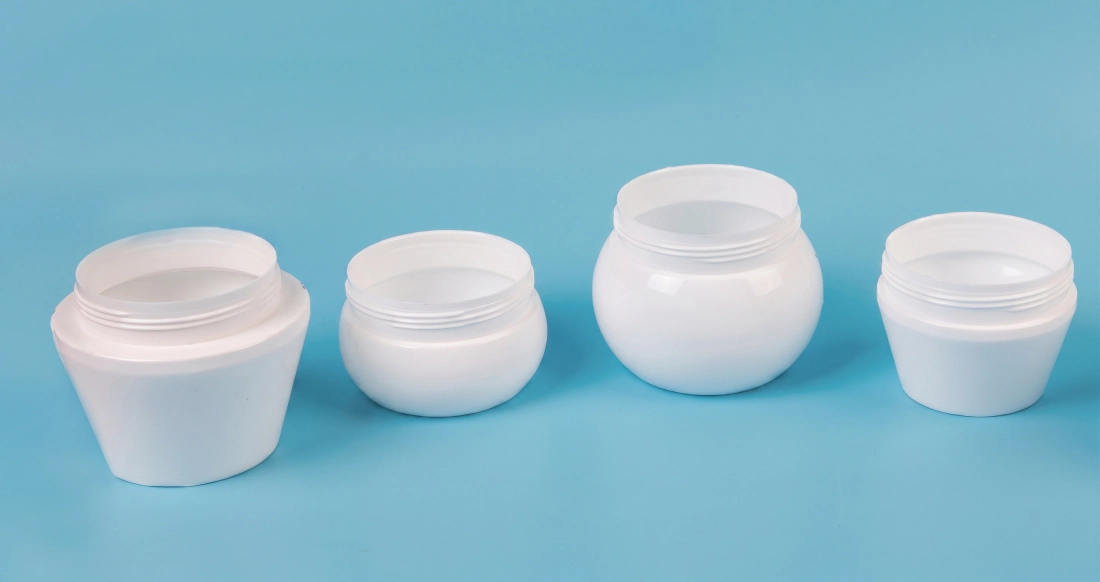
- Słoiki do kremów z szeroką szyjką (PP/PS)
- Butelki na podkład i tonik
Produkty i żywność dla dzieci
- Butelki do karmienia niemowląt (PP, PPSU, 150-300ml)
- Butelki do pobierania mleka dla niemowląt
- Pojemniki na miód i syrop (LDPE)
- Pojemniki na napoje specjalne o małej objętości
- Butelki na próbki oleju jadalnego
- Opakowania jogurtów i produktów mlecznych
Codzienne Chemia i Przemysł
- Butelki na szampon i odżywkę (HDPE/PP)
- Dozowniki płynu do dezynfekcji rąk i balsamu
- Butelki na próbki płynów samochodowych
- Butelki na koncentraty środków chemicznych do rolnictwa
- Pojemniki na środki czyszczące
- Butelki na odczynniki przemysłowe z precyzyjnymi szyjkami

Przetwarzanie tworzyw sztucznych inżynieryjnych na urządzeniu EP135: możliwości PC, PETG i Tritanu
Podczas gdy większość aplikacji IBM wykorzystuje polietylen (HDPE/LDPE), polipropylen i standardowy polistyren polistyrenowy (PS), sektory opakowań premium – zwłaszcza kosmetyki wysokiej jakości i artykuły wielokrotnego użytku dla niemowląt – coraz częściej wymagają materiałów o jakości inżynieryjnej: poliwęglanu (PC), kopoliestru PETG lub kopoliestru Tritan. Materiały te wymagają warunków przetwarzania, których standardowe maszyny IBM nie są w stanie niezawodnie zapewnić. Maszyna EP135 została zaprojektowana z myślą o ich obsłudze.
Ślimak i cylinder żywicy EP135 charakteryzują się stosunkiem L/D wynoszącym 22:1 i profilem ślimaka o geometrii barierowej zoptymalizowanym pod kątem stopów o wysokiej lepkości i wrażliwości na ścinanie. Poliwęglan (PC), który musi być przetwarzany w temperaturze cylindra 270-310 stopni Celsjusza, przy lepkości stopu od 5 do 10 razy wyższej niż polipropylen (PP), wymaga zarówno wyższego momentu uplastyczniającego, jak i łagodnego, kontrolowanego profilu ścinania, aby uniknąć degradacji masy cząsteczkowej, która powoduje żółknięcie i kruche pękanie. Bimetaliczna konstrukcja cylindra jest odporna na związki ścierne często dodawane do tych żywic inżynieryjnych i znacznie wydłuża żywotność w porównaniu ze standardowymi cylindrami utwardzanymi azotkiem.
Kontrola temperatury kanałów gorących w formie EP135 działa z dokładnością strefową do plus/minus 1 stopnia Celsjusza – parametr ten ma kluczowe znaczenie podczas obróbki materiałów transparentnych. Nawet 5-stopniowa różnica temperatury w dyszy kanałów gorących spowoduje widoczne czarne plamki wynikające z lokalnej degradacji termicznej lub pęcherzyki powietrza uwięzione w wyniku odgazowania. Zoptymalizowana konstrukcja kolektora kanałów gorących w formie EP135 eliminuje martwe strefy, w których stop może zalegać między wtryskami, co jest głównym źródłem zanieczyszczenia barwą i defektów typu „czarne plamy” podczas obróbki PC lub PETG z prędkością produkcyjną.
Analiza zwrotu z inwestycji i efektywności produkcji: dlaczego warto wybrać EP135?
Koszt zakupu EP135 należy ocenić w kontekście pięciu mierzalnych czynników efektywności, które określają koszt tysiąca butelek i okres zwrotu. Inżynierowie ds. zakupów, którzy oceniają jedynie cenę maszyny – bez uwzględnienia tych pięciu czynników – systematycznie niedoceniają platformy IBM i przeceniają ekonomikę EBM dla swojego docelowego zastosowania.
1. Zero Flash Scrap
IBM nie generuje nadlewów ani odpadów z linii produkcyjnej. EBM generuje 20-401 TP3T masy butelki jako złom na cykl. Przy 200 tonach polipropylenu rocznie, IBM, produkując zero złomu, oszczędza 40-80 ton żywicy rocznie. Przy koszcie 1500 USD za tonę, daje to 60 000-120 000 USD oszczędności w surowcach rocznie, tylko z jednej maszyny.
2. Brak konieczności usuwania wypływek
EBM wymaga dodatkowej operacji usuwania wypływek – mechanicznej lub ręcznej – co zwiększa koszty pracy, powierzchnię drugiej maszyny i dodatkowy punkt awarii jakości. Butelki IBM z EP135 schodzą z przenośnika bez konieczności dodatkowej obróbki przed napełnianiem lub etykietowaniem, co pozwala zaoszczędzić od 1 do 3 operatorów na zmianę.
3. Krótka wydajność cyklu suchego
Model EP135 osiąga cykl suchy 4S. Dzięki 22 komorom o pojemności 60 ml, roczna wydajność przy 6000 godzinach pracy przekracza 118 milionów butelek. Koncentracja przepustowości w jednej kompaktowej maszynie zmniejsza całkowite nakłady inwestycyjne na jednostkę wydajności w porównaniu z liniami EBM składającymi się z wielu maszyn o porównywalnej wydajności.
4. Szybka wymiana formy
Formę wtryskową i rozdmuchową w EP135 można wymienić w ciągu 2-4 godzin przez przeszkolony, dwuosobowy zespół. Wywołanie receptury z PLC całkowicie eliminuje czas przezbrajania w przypadku powtarzalnych zadań. Zakłady produkujące 8-15 jednostek magazynowych (SKU) na jednym EP135 osiągają częstotliwość przezbrajania form na poziomie 2-4 tygodniowo, a całkowity czas przestoju związanego z przezbrajaniem wynosi poniżej 10% dostępnych godzin produkcyjnych.
Zasięg i efektywność użytkowania
Zajmująca powierzchnię 5,5 x 2 x 2,4 m2 maszyna EP135 łączy wtrysk, rozdmuch i wyrzut w jednej obudowie. Porównajmy to z linią EBM z dwiema maszynami (wytłaczarka plus maszyna rozdmuchowa, prasa do wypływu i przenośnik), która zazwyczaj zajmuje 3-4 razy większą powierzchnię przy takiej samej wydajności. Przyłącza mediów – sprężone powietrze o ciśnieniu 0,7-1,2 MPa, woda chłodząca o przepływie 4 m³/h, przyłącze elektryczne o łącznej mocy 95 kW – są to przyłącza jednopunktowe, co zmniejsza złożoność instalacji i koszty bieżącej konserwacji.
Koszt budowy fabryki w pomieszczeniach czystych klasy farmaceutycznej może sięgać 2000–5000 USD za metr kwadratowy. Kompaktowa konstrukcja EP135 bezpośrednio zmniejsza powierzchnię pomieszczenia czystego potrzebną do uzyskania danej ilości produktu – jest to korzyść kapitałowa, która nie jest uwzględniona w tabelach porównawczych maszyn, ale ma istotny wpływ na ekonomikę całego projektu.
Charakterystyka i standardy projektowe form IBM serii EP
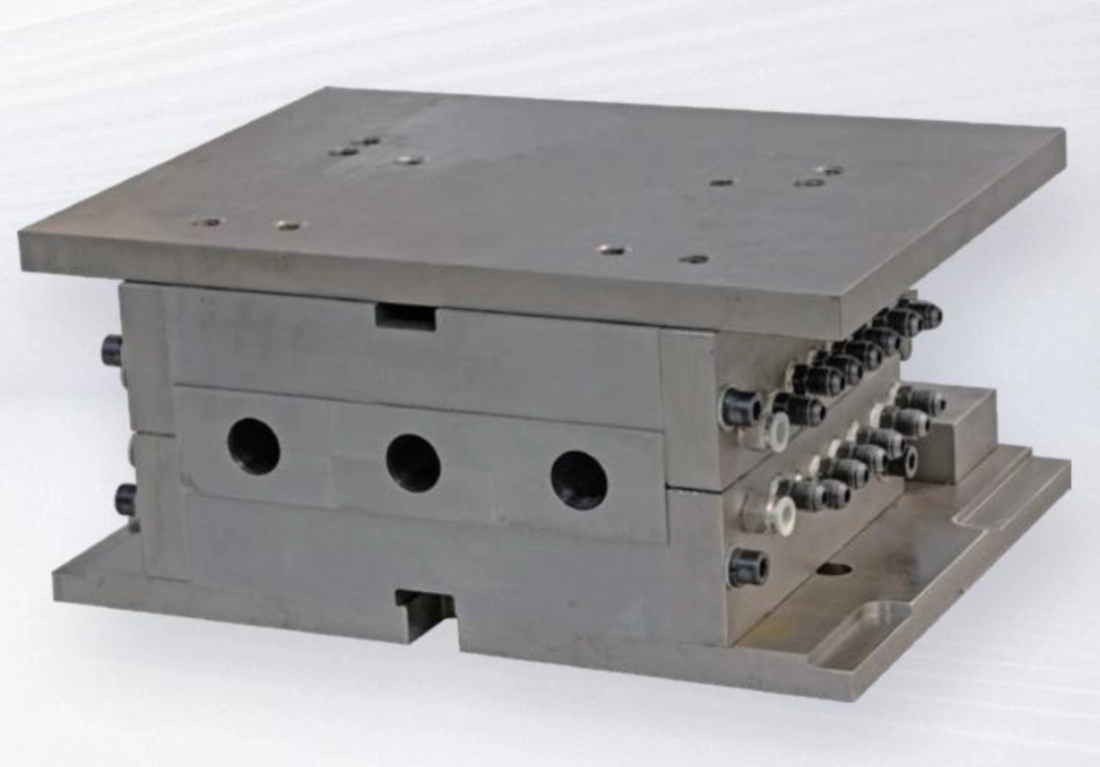
- ■Aktywna konstrukcja wnęki i bloku szyjnego - Gniazda formy wtryskowej i bloki szyjkowe są niezależnie regulowane, co pozwala na precyzyjne dopasowanie wymiarów korpusu preformy bez konieczności wymiany całego zestawu form. Kanały olejowe i wodne zostały specjalnie zaprojektowane, aby zapewnić stabilny rozkład temperatury i łatwy demontaż.
- ■Gatunki stali premium - Korpusy form wtryskowych wykonane są ze stali nierdzewnej 4Cr13 lub importowanej stali stopowej o wysokiej wytrzymałości S136. S136 to stal polerowana na wysoki połysk, odporna na korozję, o twardości na wskroś do 52 HRC. Korpusy form rozdmuchowych mogą być wykonane ze stopu magnezowo-aluminiowego, co zapewnia doskonałą przewodność cieplną i mniejszą masę bezwładnościową głowicy obrotowej.
- ■Zoptymalizowana konstrukcja kanałów gorących i preform - Kolektor gorącokanałowy został zaprojektowany tak, aby zminimalizować odchylenia gramatury we wszystkich komorach i zmniejszyć różnice grubości ścianek w korpusie preformy. Konstrukcja trzpienia zapewnia równomierny dopływ powietrza, co przekłada się na równomierne rozprężanie i szybkie chłodzenie.
- ■Precyzyjne wymiary gwintu szyjki i uszczelki - Średnica wewnętrzna i zewnętrzna szyjki butelki, skok gwintu i geometria kołnierza są obrabiane maszynowo zgodnie z tolerancją rysunku. Współczynnik zgrzewania nakrętek wynosi 100% w próbkach produkcyjnych.
- ■Brak błysku na szyjce i podstawie - Geometria procesu IBM eliminuje wypływkę na linii podziału przy wlocie butelki oraz wypływkę po spawaniu u podstawy. Butelki wychodzą z EP135 bez konieczności przycinania na żadnym z końców.
- ■Wskaźniki spójności produktu - rozmiar, waga, położenie linii podziału i grubość ścianek są spójne we wszystkich komorach i partiach produkcyjnych, co umożliwia klientom z branży farmaceutycznej statystyczną walidację produkcji dla każdej partii bez konieczności przeprowadzania kontroli 100%.
Poradnik wyboru sprzętu: Czy EP135 spełnia wymagania Twojej produkcji?
Wybór właściwego tonażu IBM wymaga obliczenia przecięcia trzech zmiennych: masy preformy, wymaganej liczby gniazd i docelowej wydajności godzinowej. Skorzystaj z tego schematu, aby sprawdzić, czy EP135 ma odpowiedni rozmiar dla Twojego zastosowania lub zrozumieć, jakie parametry produkcyjne może obsługiwać.
Krok 1: Oblicz wagę preformy
Zmierz docelową masę butelki w gramach (łącznie z szyjką, korpusem i podstawą). Dodaj 2-5% dla uzyskania poduszeczki procesowej. Masa wtrysku EP135 wynosząca 650 g musi być równa lub większa niż (docelowa masa preformy x liczba gniazd). Na przykład: preforma o masie 5 g z 8 gniazdami wymaga masy wtrysku 40 g, co mieści się w zakresie 650 g.
Krok 2: Oblicz wymaganą liczbę gniazd
Docelowa wydajność (butelki/godzinę) podzielona przez (3600 sekund/czas cyklu w sekundach) daje wymaganą liczbę komór. Przy cyklu 4S i docelowej wydajności 10 000 butelek na godzinę: 10 000 / (3600 / 4) = minimum 12 komór. Sprawdź w powyższej tabeli komór, czy EP135 jest w stanie zapewnić taką wydajność przy danej objętości butelek.
Krok 3: Sprawdź dopasowanie płyty formy
Układ formy wtryskowej (rozstaw gniazd) musi mieścić się w maksymalnym rozmiarze płyty EP135, wynoszącym 1300 x 500 mm. Zastosowania z szerokimi butelkami (średnica powyżej 120 mm) lub wysokimi butelkami (wysokość powyżej 220 mm) przekraczają zakres formy EP135 i wymagają większego modelu. Przed określeniem liczby gniazd należy sprawdzić średnicę zewnętrzną i wysokość butelki.
Krok 4: Materiał i ciśnienie wtrysku
PP wymaga wyższego ciśnienia wtrysku i wyższej temperatury stopu niż LDPE. PC i PETG wymagają jeszcze wyższych temperatur cylindra i dłuższego czasu plastyfikacji. Ciśnienie układu hydraulicznego EP135 wynoszące 14 MPa i silnik o mocy 37+37 kW zapewniają siły wtrysku niezbędne dla PP i materiałów inżynieryjnych przy nominalnej masie wtrysku. Przed złożeniem zamówienia należy skonsultować się ze specjalistą ds. aplikacji EVER POWER w celu potwierdzenia specyfikacji żywicy.
Inżynierowie aplikacji EVER POWER oferują bezpłatne konsultacje techniczne przedsprzedażowe, aby zweryfikować wymiary pojemnika, materiał, liczbę gniazd i cel produkcyjny pod kątem zgodności ze specyfikacją EP135. Prosimy o kontakt z rysunkiem butelki i specyfikacją produkcyjną w celu uzyskania pisemnego potwierdzenia zgodności.
Przegląd konstrukcji maszyny i wytyczne dotyczące konserwacji
Maszyna EP135 zbudowana jest wokół trzech podstawowych modułów funkcjonalnych. Zrozumienie ich wymagań konserwacyjnych jest kluczowe dla utrzymania parametrów wydajności maszyny – cyklu suchego, wydajności i jakości produktu – przez cały okres eksploatacji urządzenia.
Moduł 1 – Jednostka wtryskowa: ślimak, cylinder, gorący kanał
Jednostka wtryskowa topi i dozuje tworzywo sztuczne do gniazda formy wtryskowej. Codzienna konserwacja: sprawdzanie profili temperatury cylindra w stosunku do nastaw, kontrola końcówki ślimaka i pierścienia kontrolnego pod kątem oznak zużycia oraz weryfikacja temperatury w strefie gorących kanałów w zakresie 2 stopni przed uruchomieniem. Co tydzień: kontrola opasek izolacyjnych cylindra, kontrola uszczelek cylindra wtryskowego pod kątem wycieków oleju i usuwanie wszelkich zanieczyszczeń barwnych z poprzedniej produkcji. Co miesiąc: ściąganie i czyszczenie zespołu pierścienia kontrolnego i końcówki ślimaka; kontrola zwojów ślimaka pod kątem zużycia i pomiar luzu średnicy lufy. Wymiana cylindra, jeśli luz przekracza tolerancję producenta, aby zapobiec obejściu stopu i rozbieżnościom w masie wtrysku.
Procedura płukania: podczas zmiany z ciemnych kolorów na jasne lub z żywicy inżynieryjnej na żywicę standardową, należy użyć komercyjnego środka czyszczącego o temperaturze cylindra 10 stopni wyższej od temperatury zadanej nowego materiału. Przed zmianą na nowy materiał należy wykonać 5–10 cykli płukania. Nigdy nie pozostawiać cylindra w temperaturze roboczej bezczynnego dłużej niż 20 minut bez płukania – degradacja termiczna w okresach bezczynności jest główną przyczyną powstawania czarnych drobinek po ponownym uruchomieniu.
Moduł 2 - Jednostka zaciskowa i obrotowa indeksująca
System zaciskowy i obrotowy indeksator przenoszą największe obciążenia mechaniczne i mają najbardziej precyzyjne wymagania dotyczące położenia. Codziennie: smaruj powierzchnie drążków i prowadnice stołu obrotowego zgodnie z harmonogramem smarowania (EVER POWER określa klasę smaru – nie należy go zastępować smarem uniwersalnym, który może nie utrzymać lepkości w temperaturze roboczej). Sprawdź hydrauliczny siłownik zaciskowy pod kątem wycieku oleju z uszczelnienia tłoczyska. Nasłuchuj nietypowych dźwięków podczas obrotu indeksującego – każde metaliczne kliknięcie lub szarpnięcie wskazuje na łożysko dzielnika kątowego wymagające sprawdzenia.
Co miesiąc: sprawdź równoległość płyt dociskowych za pomocą czujnika zegarowego w czterech położeniach drążków; odchylenie większe niż 0,05 mm wymaga ponownego zastosowania podkładek. Sprawdź dokładność indeksowania pozycji, przykładając czujnik zegarowy do powierzchni odniesienia na głowicy i upewniając się, że ta sama pozycja powtarza się z dokładnością do 0,02 mm po 100 kolejnych cyklach indeksowania. W przypadku zaobserwowania odchylenia, wyreguluj ogranicznik mechaniczny lub skontaktuj się z serwisem EVER POWER.
Moduł 3 - Układ hydrauliczny i układ chłodzenia
Układ hydrauliczny stanowi podstawę energetyczną pompy EP135. Ciśnienie w układzie wynosi 14 MPa. Codziennie: sprawdzaj poziom oleju hydraulicznego we wzierniku zbiornika, sprawdzaj wyświetlacz temperatury oleju (standardowy zakres roboczy 40–55 stopni Celsjusza; powyżej 60 stopni Celsjusza oznacza problem z układem chłodzenia lub zatkanie filtra) oraz sprawdzaj wszystkie widoczne przyłącza węży hydraulicznych pod kątem przecieków. Wskaźnik filtra oleju należy sprawdzać co 250 godzin – czerwony wskaźnik wymaga natychmiastowej wymiany wkładu filtra, a nie odroczenia.
Obwód chłodzący: EP135 wymaga czystej, wolnej od kamienia wody chłodzącej o ciśnieniu 0,3-0,4 MPa i przepływie 4 m³/h. Przed urządzeniem należy zainstalować system uzdatniania wody, aby zapobiec gromadzeniu się kamienia w kanałach chłodzących formy. Nagromadzenie kamienia o grubości zaledwie 1 mm w kanale o średnicy 6 mm zmniejsza wydajność chłodzenia o ponad 30%, wydłużając czas cyklu i zmniejszając wydajność. Raz w roku należy przepłukać obwody chłodzące roztworem odkamieniającym. Woda chłodząca musi mieć neutralne pH (6,5-7,5) i zawierać inhibitor korozji kompatybilny z materiałami form ze stopów miedzi i aluminium.
Rozwiązania kompleksowe i usługi dostosowywania od EVER POWER
EVER POWER dostarcza EP135 jako samodzielną maszynę lub jako centralny element kompletnej linii produkcyjnej butelek gotowych do użycia. Dla klientów, którzy zakładają nowy zakład lub rozszerzają działalność o nową linię produktów do produkcji opakowań, podejście „pod klucz” eliminuje ryzyko integracji wynikające z zakupu maszyny IBM, form, urządzeń pomocniczych i urządzeń końcowych od niezależnych dostawców.
Projektowanie i produkcja form
Inżynierowie EVER POWER opracowują zestawy form wtryskowych i rozdmuchowych na podstawie rysunków butelek klienta lub plików 3D. Wielogniazdowe formy gorącokanałowe ze stali S136 lub 4Cr13. Prototypowe formy jednogniazdowe do walidacji pojemników przed wdrożeniem oprzyrządowania do produkcji wielogniazdowej. Próby formy T0 przeprowadzane w fabryce przed wysyłką.
Integracja urządzeń pomocniczych
Linia EVER POWER pod klucz obejmuje: sprężarkę śrubową, zbiornik powietrza i osuszacz powietrza, regulator temperatury formy, przemysłową chłodziarkę, automatyczny podajnik, przenośnik taśmowy, system sitodruku i etykietowania, linię do mycia i suszenia oraz automatyczne maszyny napełniające i zamykające. Wszystkie urządzenia pomocnicze są precyzyjnie dobrane i wstępnie zintegrowane, aby sprostać wydajności EP135.
Systemy jakości downstream
Opcjonalnie dostępny jest system wizyjnej kontroli butelek (system wizyjny do wykrywania błysków, deformacji i zanieczyszczeń), automatyczny tester szczelności, automatyczna maszyna pakująca oraz podajnik kartonów. Dla linii farmaceutycznych, system do kontroli szczelności i wizyjnej 100% jest dostępny jako zintegrowane moduły dopasowane do prędkości wyjściowej przenośnika EP135.
GMP i konfiguracja pomieszczeń czystych
Dla klientów z branży farmaceutycznej wymagających produkcji na poziomie GMP, EVER POWER oferuje personalizację maszyn, obejmującą: smarowanie w zamkniętym układzie zapobiegające zanieczyszczeniu strefy produktu, obudowy bezpieczeństwa ze stali nierdzewnej, obudowę maszyny z filtrem HEPA zapewniającą zgodność z wymaganiami pomieszczeń czystych klasy 100 000 oraz dokumentację techniczną dla protokołów kwalifikacji sprzętu (IQ/OQ/PQ).
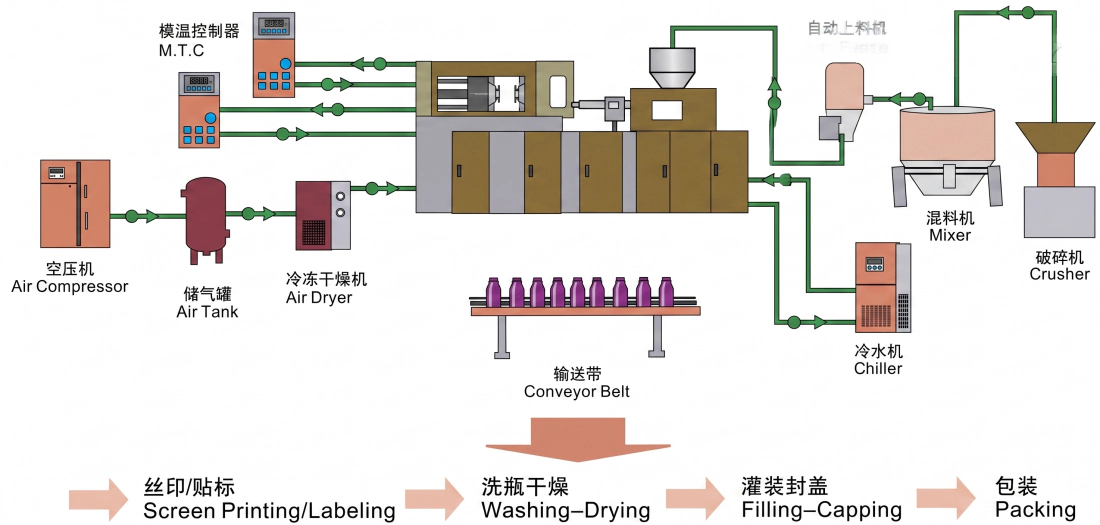
Sprzęt pomocniczy dostępny z EP135

Kontrola jakości i standardy produkcyjne
Obróbka CNC krytycznych komponentów
Łoże maszyny, płyty mocujące i wszystkie precyzyjne powierzchnie są obrabiane CNC w pojedynczych mocowaniach, co gwarantuje dokładność geometryczną. Równoległość płyt jest weryfikowana pomiarem laserowym z dokładnością do 0,02 mm. Otwory w kolumnach są honowane do tolerancji H7, co zapewnia bezkolizyjne osadzenie łożysk.
Hartowanie indukcyjne prętów wiążących
Drążki reakcyjne poddawane są hartowaniu indukcyjnemu o wysokiej częstotliwości do twardości powierzchni 52-58 HRC, a następnie precyzyjnemu szlifowaniu. Ta obróbka powierzchni zapewnia odporność na zużycie w wyniku wielokrotnego ślizgowego styku płyt mocujących w milionach cykli, bez zatarć i korozji ciernej.
Czystość obwodu hydraulicznego
Wszystkie obwody hydrauliczne są płukane, poddawane próbie ciśnieniowej i weryfikowane pod kątem obecności cząstek stałych przed montażem. Czystość oleju hydraulicznego jest utrzymywana na poziomie co najmniej 17/15/12 zgodnie z normą ISO 4406. Wrażliwość na zanieczyszczenia zaworów proporcjonalnych i serwomechanizmów wymaga tego poziomu czystości, aby zapobiec zakleszczaniu się cewek zaworów i dryfowi sterowania.
72-godzinny test rozruchowy w fabryce
Każda maszyna EP135 przechodzi co najmniej 72-godzinny test ciągłej pracy pod obciążeniem w fabryce przed wysyłką. W tym czasie próbki wyjściowe są mierzone pod kątem spójności masy, jednorodności grubości ścianek i dokładności wymiarowej. Każdy parametr poza specyfikacją powoduje wstrzymanie i podjęcie działań korygujących przed dopuszczeniem maszyny do dostawy.
Zgodność z normami bezpieczeństwa CE
Maszyna EP135 posiada oznaczenie CE zgodnie z wymogami Dyrektywy Maszynowej UE. Funkcje bezpieczeństwa obejmują: blokowane drzwi bezpieczeństwa z odcięciem obwodu hydraulicznego, kurtynę świetlną w strefie dostępu operatora, zatrzymanie awaryjne na wszystkich stanowiskach operatora oraz sterowanie oburęczne do ręcznego ustawiania formy. Do każdej maszyny dołączona jest dokumentacja CE.
Serwis posprzedażowy i wsparcie techniczne
Instalacja i uruchomienie
Starsi inżynierowie EVER POWER odpowiadają za instalację, uruchomienie i testy odbiorcze. Inżynier pozostaje na miejscu do momentu osiągnięcia przez maszynę stabilnego stanu produkcyjnego, a wszyscy operatorzy zostaną przeszkoleni w zakresie obsługi maszyny, wymiany form i rutynowej konserwacji. Kryteria odbioru są uzgadniane przed wysyłką i dokumentowane w raporcie z uruchomienia.
Program konserwacji zapobiegawczej
EVER POWER oferuje usługę planowego przypominania o konserwacji dla wszystkich maszyn będących w eksploatacji. Kalendarz konserwacji obejmuje prace codzienne, tygodniowe, miesięczne i roczne. Proaktywna konserwacja zapobiega nieplanowanym awariom i zmniejsza potrzebę kosztownych dostaw części zamiennych w nagłych wypadkach. Klienci przestrzegający harmonogramu konserwacji zapobiegawczej konsekwentnie deklarują dostępność maszyn powyżej 95%.
Całodobowa infolinia serwisowa
Infolinia serwisowa EVER POWER jest dostępna 24 godziny na dobę, 7 dni w tygodniu. W przypadku pilnych awarii produkcyjnych prosimy o kontakt telefoniczny lub mailowy, a wykwalifikowany inżynier odpowie w ciągu 2 godzin, aby zdalnie zdiagnozować problem. Jeśli wymagany jest serwis na miejscu, EVER POWER wysyła technika z najkrótszym możliwym czasem reakcji dla Państwa lokalizacji.
Zapas części zamiennych
EVER POWER utrzymuje kompleksowy magazyn części zamiennych do wszystkich komponentów EP135, w tym uszczelnień hydraulicznych, wkładów zaworów proporcjonalnych, opasek grzewczych, czujników temperatury, pasków napędowych i podzespołów elektrycznych. Wysyłka części w ciągu 48 godzin w przypadku produktów dostępnych w magazynie jest możliwa na całym świecie. Kluczowe części szybko zużywające się są dostępne w lokalnych magazynach klientów, zgodnie z zaleceniami EVER POWER.
Programy szkoleń technicznych
Poza standardowym szkoleniem instalacyjnym, EVER POWER oferuje dedykowane moduły szkoleniowe: obsługa maszyn, optymalizacja procesu formowania, wymiana i konfiguracja form, konserwacja układów hydraulicznych oraz rozwiązywanie problemów procesowych dla określonych materiałów, takich jak PP, LDPE i PCTG. Szkolenie może odbyć się w fabryce EVER POWER lub w siedzibie klienta.
Najczęściej zadawane pytania – EVER POWER EP135
Jakie materiały można przetwarzać urządzeniem EP135?
EP135 jest kompatybilny z HDPE, LDPE, PP, PS (w tym przezroczystym PS klasy bakterii kwasu mlekowego), ABS, EVA, biomateriałem kukurydzianym, PCTG i podobnymi tworzywami termoplastycznymi. W przypadku żywic konstrukcyjnych, takich jak PC, PETG i Tritan, stosunek długości ślimaka do średnicy 22:1 oraz strefy grzewcze 6+N zapewniają czas i temperaturę przebywania niezbędne do dokładnej, bezdegradacyjnej plastyfikacji. Przed złożeniem zamówienia należy potwierdzić rodzaj żywicy z działem inżynierii aplikacji EVER POWER.
Czy EP135 można stosować w produkcji farmaceutycznej zgodnej z GMP?
Tak. Urządzenie EP135 można skonfigurować do pracy w środowiskach produkcji farmaceutycznej zgodnych z GMP. Kluczowe funkcje wspierające GMP to: jednoetapowy proces eliminuje konieczność transferu butelek między maszynami, co stwarza ryzyko zanieczyszczenia w systemach dwuetapowych; zamknięty system smarowania zapobiega zanieczyszczeniu strefy produktu środkiem smarnym; urządzenie może być wyposażone w obudowę bezpieczeństwa ze stali nierdzewnej, nadającą się do montażu w pomieszczeniach czystych. EVER POWER może dostarczyć dokumentację urządzenia wspierającą procesy kwalifikacji IQ/OQ/PQ w celu walidacji zakładów farmaceutycznych.
Jak długo trwa wymiana formy w urządzeniu EP135?
Przeszkolony, dwuosobowy zespół może przeprowadzić pełną przezbrojenie formy (forma wtryskowa, forma rozdmuchowa i zestaw trzpieni) na maszynie EP135 w ciągu około 2-4 godzin, w zależności od konstrukcji formy i doświadczenia zespołu w zakresie częstotliwości przezbrojeń. Funkcja PLC recall eliminuje konieczność ponownego wprowadzania parametrów dla powtarzających się zestawów form. Zakłady, które inwestują w szybkozłączki mocujące podstawę formy, mogą skrócić czas przezbrojenia do poniżej 2 godzin.
Jakie certyfikaty posiada EP135?
Maszyna EP135 posiada oznaczenie CE na rynek europejski. Konstrukcja maszyny jest zgodna z wymogami bezpieczeństwa określonymi w dyrektywie maszynowej UE, w tym z wymogami dotyczącymi blokad, systemów zatrzymania awaryjnego oraz norm bezpieczeństwa elektrycznego. EVER POWER jest producentem posiadającym certyfikat ISO. Dokumentacja maszyny jest dostarczana w języku angielskim i na życzenie może być dostarczona w innych językach na rynki eksportowe.
Jaki jest czas realizacji zamówienia na EP135 i powiązany zestaw form?
Standardowy czas realizacji zamówienia na maszynę EP135 wynosi 45–75 dni od potwierdzenia zamówienia i otrzymania zaliczki, w zależności od harmonogramu produkcji w momencie składania zamówienia. Zestawy form są zazwyczaj dostarczane w ciągu 60–90 dni od ostatecznego potwierdzenia rysunków butelek i specyfikacji materiałowej. Maszyna i zestawy form mogą zostać dostarczone jednocześnie w celu skoordynowanej instalacji. W celu uzyskania informacji o aktualnym czasie realizacji prosimy o kontakt z EVER POWER.
Chcesz dopasować EVER POWER EP135 do swojej linii produkcyjnej?
Prześlij rysunek butelki, docelową objętość, specyfikację materiału i wymaganą wydajność godzinową do naszego zespołu inżynierów aplikacji. Potwierdzimy pisemnie prawidłową liczbę gniazd i konfigurację maszyny oraz przedstawimy szczegółową ofertę handlową w ciągu 3 dni roboczych.
Informacje dodatkowe
| edytowany | przez hyw |
|---|
Podobne produkty
-
Wtryskarka z rozdmuchem EP60HE o dużej prędkości, w pełni elektryczna, cykl hydrauliczny 2,5 s
-
Przemysłowa wtryskarka z rozdmuchem EP110 1100KN Automatyczny sprzęt IBM do butelek o dużej objętości
-
Wysokowydajna maszyna do formowania wtryskowego z rozdmuchem EP80 800KN, sprzęt do formowania butelek bez wypływek
-
Automatyczna maszyna do wtrysku i rozdmuchiwania w jednym kroku EP60 600KN Producent butelek kosmetycznych dla farmacji
-
Automatyczna wtryskarka jednoetapowa EP40 400KN do butelek kosmetycznych na leki CE ISO


